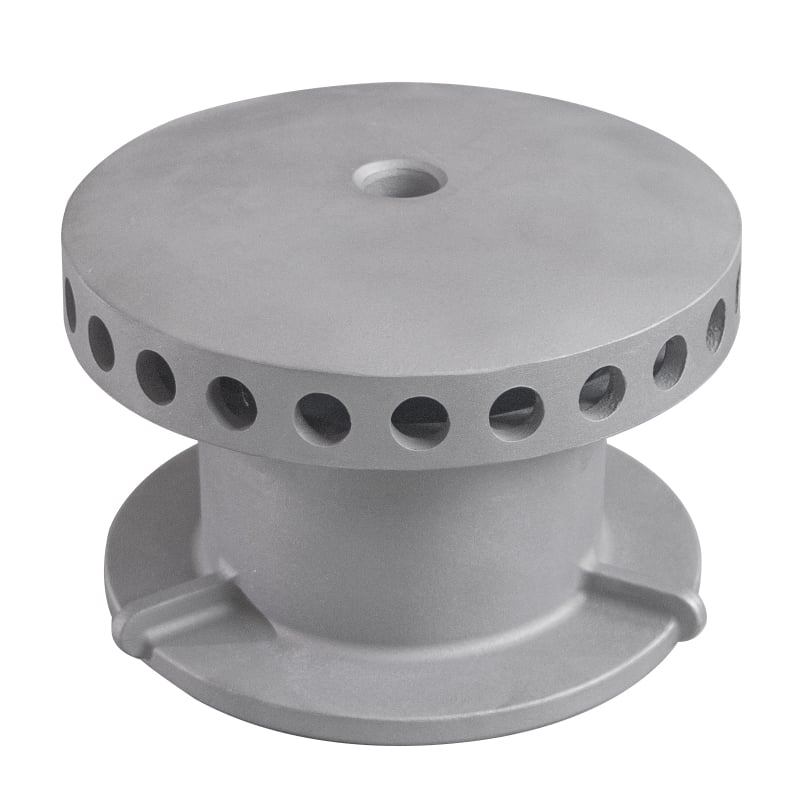
Hassas Döküm Üreticisi – Karmaşık Metal Bileşenler İçin İleri Yatırım Döküm Çözümleri

Ücretsiz Teklif Alın

Temsilcimiz yakında sizinle iletişime geçecek.
E-posta
Ad
Mobil
Company Name
Message
0/1000

kesinlikle döküm üreticisi

Bir hassas döküm üreticisi, üstün doğruluk ve yüzey kalitesi sağlayan gelişmiş döküm teknikleriyle karmaşık metal bileşenlerin üretimine uzmanlaşmıştır. Bu imalat yöntemi, aynı zamanda yatırım dökümü veya kaybolan mum dökümü olarak da bilinir ve geleneksel torna işleme yöntemleriyle zor ya da imkânsız olan karmaşık geometrilerin oluşturulmasını sağlar. Hassas döküm üreticisi, her üretim partisinde tutarlı sonuçlar elde etmek amacıyla sıcaklık kontrollü ortamlara, otomatik döküm sistemlerine ve kalite kontrol laboratuvarlarına sahip son teknoloji tesislerinde faaliyet gösterir. Bu özel tesislerin temel fonksiyonları arasında model geliştirme, kalıp üretimi, metal eritme ve dökümü, ısı işlemi, bitirme işlemleri ile kapsamlı kalite güvencesi testleri yer alır. Modern hassas döküm operasyonlarını ayırt eden teknolojik özellikler arasında bilgisayar destekli tasarım (CAD) entegrasyonu, metal akışı ve katılaşma desenlerini öngörmek için kullanılan simülasyon yazılımları, robotik taşıma sistemleri ile röntgen cihazları ve ultrasonik tarayıcılar gibi tahribatsız muayene ekipmanları bulunur. Hassas döküm bileşenlerinin uygulama alanları, türbin kanatları ve yapısal bileşenler gibi kesin spesifikasyonlar gerektiren havacılık sektöründen, motor parçaları ve şanzıman muhafazaları için otomotiv imalatına, biyouyumlu malzemeler gerektiren tıbbi cihaz üretimine, pompa çarkları ve vana gövdeleri gibi enerji sektörü ekipmanlarına kadar çok sayıda endüstriyi kapsar; ayrıca aşırı çalışma koşullarına maruz kalan endüstriyel makine bileşenleri de bu kapsamdadır. Saygın bir hassas döküm üreticisi, kalite yönetim sistemi için ISO 9001, havacılık uygulamaları için AS9100 sertifikaları ile sektör özelindeki onayları gibi sıkı standartlara uygunluğu kanıtlayan belgelere sahiptir. İmalat süreci, istenen nihai parça ile birebir eşleşen bir mum veya polimer modelin oluşturulmasıyla başlar; bu model daha sonra sert bir kalıp oluşturmak üzere seramik malzemeyle kaplanır. Model malzemesi ısıtma yöntemiyle uzaklaştırıldıktan sonra ergimiş metal boşluğa dökülür, katılaşır ve seramik kabuk kırılarak nihai döküm parçası ortaya çıkar; bu parça, ikincil işlemlere yalnızca minimum düzeyde ihtiyaç duyar.

Yeni Ürün Önerileri

Bir yetenekli hassas döküm üreticisi seçmek, üretim verimliliğinizi ve kar marjınızı doğrudan etkileyen pek çok pratik avantaj sağlar. Öncelikle bu üretim yöntemi, genellikle ±0,005 inç (±0,127 mm) gibi dar toleransları tutarlı bir şekilde karşılayan boyutsal doğrulukta bileşenler üretir; bu da pahalı ikincil tornalama işlemlerine olan ihtiyacı azaltarak hem zaman hem de maliyet tasarrufu sağlar. Hassas döküm ile elde edilen pürüzsüz yüzey kalitesi, birçok taşlama ve parlatma adımını ortadan kaldırır ve parçaların doğrudan montaj veya kaplama süreçlerine geçmesini sağlar. Malzeme çeşitliliği de önemli bir avantajdır; çünkü bir hassas döküm üreticisi, paslanmaz çelikler, alüminyum alaşımları, bakır bazlı metaller, süperalaşımlar ve korozyon direnci, yüksek sıcaklıkta stabilite veya manyetik özellikler gibi özel performans gereksinimlerini karşılayan özel malzemeler dahil olmak üzere geniş bir alaşım yelpazesinde çalışabilir. Bu esneklik, mühendislerin üretim sınırlamaları tarafından kısıtlanmadan her uygulama için en uygun malzemeyi seçmelerini sağlar. Tasarım özgürlüğü özellikle değerli bir avantajdır; çünkü bu süreç, diğer üretim yöntemleriyle birden fazla parça veya montaj adımı gerektiren karmaşık iç kanalları, alt kesmeleri (undercuts), ince duvarları ve karmaşık dış özellikleri kolayca gerçekleştirebilir. Birden fazla parçayı tek bir dökümde birleştirerek üreticiler, montaj süresini azaltır, bağlantı noktalarındaki potansiyel arıza noktalarını ortadan kaldırır ve ürünün toplam ağırlığını düşürür. Üretim ölçeklenebilirliği, hassas dökümü hem prototip miktarlarda hem de yüksek hacimli seri üretimlerde ekonomik kılar; çünkü kalıp maliyetleri makul düzeydedir ve süreç binlerce özdeş parça üzerinde tutarlılığı korur. Modern hassas döküm üreticilerinin örüntü üretimi, kalıp sertleştirme ve bitirme işlemlerini hızlandıran gelişmiş teknikler kullanması sayesinde teslim süreleri rekabetçi seviyededir. Üretimin her aşamasına entegre edilen kalite güvencesi protokolleri, kusurların erken tespit edilmesini ve düzeltilmesini sağlayarak maliyetli yeniden işlemenin veya sahada arıza oluşmasının önüne geçer. Süreç, kapılar (gates) ve besleyiciler (risers)den kaynaklanan fazla metalin ergitme fırınına geri kazanılabileceği için, çıkarıcı üretim yöntemlerine kıyasla çok az malzeme israfı oluşturur. Çevresel açıdan da hassas döküm tercih edilir; çünkü katı blokların işlenmesine kıyasla daha az enerji tüketir ve daha az emisyon yayar. Uzun vadeli maliyet tasarrufları, hassas döküm parçaların üstün yapısal bütünlüğü ve yorulmaya karşı dirençleri sayesinde zorlu uygulamalarda kullanım ömrünü uzatarak bakım ihtiyaçlarının azalmasıyla birikir.

Pratik İpuçları

Bir Hassas Yatırım Döküm Üreticisi, Küresel Tedarik Zincirleri Boyunca Tutarlı Kaliteyi Nasıl Sağlar?

05

Jun

Bir Hassas Yatırım Döküm Üreticisi, Küresel Tedarik Zincirleri Boyunca Tutarlı Kaliteyi Nasıl Sağlar?

Günümüzün birbirine bağlı endüstriyel ortamında, uluslararası sınırlar boyunca karmaşık metal bileşenler temin etmek, ciddi bir kalite zorluğu oluşturmaktadır. Üretici, ham madde temini ve çok aşamalı üretim gibi karmaşık bir ağ içinde hareket etmek zorundadır...
DAHA FAZLASINI GÖR
İhracat Pazarları İçin Özel Kayıp Balmumu Döküm Dökümcülüğü Fabrikası Hangi Kalite Standartlarını Karşılamalıdır?

05

Jun

İhracat Pazarları İçin Özel Kayıp Balmumu Döküm Dökümcülüğü Fabrikası Hangi Kalite Standartlarını Karşılamalıdır?

Uluslararası alıcılara yönelik hassas bileşenler için bir üretim ortağı seçmek asla basit bir karar değildir. Tedarik zinciri özel bir kayıp mum dökümü dökümhanesine bağlı olduğunda, satın alma mühendisleri ve kalite yöneticileri b...
DAHA FAZLASINI GÖR
Orta Sıcaklık Balmumu Döküm Süreçlerinde Yüzey Cilası Kalitesini Etkileyen Faktörler Nelerdir?

05

Jun

Orta Sıcaklık Balmumu Döküm Süreçlerinde Yüzey Cilası Kalitesini Etkileyen Faktörler Nelerdir?

Yüzey cilası kalitesi, hassas yatırım dökümünde en kritik performans göstergelerinden biridir ve orta sıcaklık balmumu döküm sürecine dahil edilen değişkenler tarafından doğrudan şekillendirilir. Standart döküm yöntemlerinin aksine, orta sıcaklık...
DAHA FAZLASINI GÖR
OEM/ODM Hassas Döküm Hizmetleri, Esnek Tasarımı ve Hızlı Prototipleme Sürecini Nasıl Destekler?

26

Jun

OEM/ODM Hassas Döküm Hizmetleri, Esnek Tasarımı ve Hızlı Prototipleme Sürecini Nasıl Destekler?

Şekil 1: Hassas Yatırım Döküm Yöntemiyle Üretilen Özel Valflı Gövde; Net Yüzey Detayları ve Tam Şekil Doğruluğu ile Birlikte. Günümüzün hızla değişen üretim ortamında, bir fikirden üretim için hazır bileşene hızlı geçiş yapma yeteneği...
DAHA FAZLASINI GÖR

Ücretsiz Teklif Alın

Temsilcimiz yakında sizinle iletişime geçecek.
E-posta
Ad
Mobil
Company Name
Message
0/1000

kesinlikle döküm üreticisi

Yüksek Boyutlu Doğruluk ve Dayanıklılık

Yüksek Boyutlu Doğruluk ve Dayanıklılık

Hassas döküm üreticisi, mühendislerin bileşen tasarımı ve üretim planlamasına yaklaşımını dönüştüren eşsiz boyutsal doğruluk sağlar. Bu olağanüstü doğruluk, her değişkenin dikkatle kontrol edildiği ve en talepkar spesifikasyonları karşılayacak şekilde tekrarlanabilir sonuçlar elde edilmesini sağlayan karmaşık çok aşamalı bir süreçten kaynaklanır. Modern hassas döküm tesisleri, parçalar tesisten ayrılmadan önce her boyutun belirtilen toleranslar içinde olup olmadığını doğrulamak amacıyla koordinat ölçüm makineleri, optik karşılaştırıcılar ve lazer tarayıcı sistemleri gibi gelişmiş metroloji ekipmanlarını kullanır. Süreç, CNC frezeleme veya eklemeli imalat teknolojileriyle üretilen ve mikron düzeyinde doğrulukla tasarım spesifikasyonlarını yansıtan ana kalıplarla başlar. Bu kalıplar, yüksek hassasiyetle işlenmiş metal kalıplara enjeksiyonla dökülerek mum veya polimer kopyaların üretilmesinin temelini oluşturur. Seramik kabuk oluşturma işlemi, kontrollü tanecik boyutlarına ve süspansiyon viskozitelerine sahip refrakter malzemelerin birden fazla katman halinde uygulanmasını içerir; bu da düzgün kalınlık ve pürüzsüz iç yüzeylerin sağlanmasını garanti eder. Metal dökümü sırasında sıcaklık izleme sistemleri ve bilgisayar kontrollü fırınlar, akışkanlığı optimize etmek ve büzülme kaynaklı kusurları azaltmak amacıyla alaşım kimyasının ve aşırı ısıtma seviyelerinin tam olarak korunmasını sağlar. Katılaşma, termal gradyanların distorsiyonu ve artan gerilmeleri en aza indirmek için yönetildiği kontrollü soğutma ortamlarında gerçekleşir. Bir hassas döküm üreticisi, üretim partileri boyunca boyutsal değişimleri izleyen süreç doğrulama ve istatistiksel süreç kontrol metodolojilerine büyük ölçüde yatırım yapar; bu da toleransların zaman içinde daha da daraltılmasını sağlayan sürekli iyileştirme girişimlerini mümkün kılar. Bu düzeyde doğruluk, birden fazla işlenmiş bileşenden oluşan montajlarda sorun yaratan tolerans birikimini ortadan kaldırır; çünkü her parça, nihai ürün üzerinde kendi boyutsal varyasyonunu katkıda bulunur. Havacılık ve tıbbi cihazlar gibi güvenliğin kesin uyum ve fonksiyonellik üzerine kurulu olduğu sektörlerde, hassas dökümün sunduğu tutarlılık hayati düzeyde güvenilirlik sağlar. Mühendisler, duvar kalınlıklarının ve kritik boyutların üretim süreci boyunca korunacağından emin olduklarından, malzeme dağılımını optimize ederek daha hafif yapılar tasarlamaya güvenle yönelirler. İkincil tornalama işlemlerindeki azalma yalnızca maliyet tasarrufu sağlamaz, aynı zamanda döküm yüzeyinin metalurjik özelliklerini de korur; çünkü döküm yüzeyi, kesme işlemlerinden kaynaklanan takım izleri veya artan gerilmeler içerebilen işlenmiş yüzeylere kıyasla genellikle üstün yorulma direnci gösterir.
Olağanüstü Tasarım Esnekliği ve Karmaşıklık Yönetimi

Olağanüstü Tasarım Esnekliği ve Karmaşıklık Yönetimi

Bir hassas döküm üreticisi, ürün tasarımcılarını, performansı optimize ederken parça sayısını ve montaj gereksinimlerini azaltan karmaşık geometriler yaratmaları için önce görülmemiş bir özgürlükle donatır. Bu tasarım esnekliği, mühendislerin teknik zorlukları çözme biçimini temelden değiştirir; çünkü artık alt kesimler, iç boşluklar veya değişken cidar kalınlıkları gibi geleneksel imalat süreçlerinin zorlandığı sınırlamalarla kısıtlanmazlar. Yatırım döküm süreci, türbin kanatlarının içindeki soğutma kanalları, kesişen geçitlere sahip karmaşık hidrolik manifoldlar, doğal yük yollarını taklit eden organik şekillerde hafif yapısal payandalar ve ince yüzey detaylarına sahip dekoratif bileşenler gibi karmaşık özellikleri üretmede üstün bir performans sergiler. Net şekil veya neredeyse net şekil parçalar dökülebilme yeteneği, bileşenlerin kalıptan çıkışı sonrası minimum işlemenin gerektiği anlamına gelir; bu da malzeme özelliklerinin korunmasını ve üretim süresinin kısaltılmasını sağlar. Hassas döküm üreticisi, geliştirme aşamasında tasarım ekipleriyle yakın iş birliği içinde çalışır ve erimiş metalin kalıp boşluğuna nasıl dolacağını analiz etmek, katılaşma desenlerini tahmin etmek ve herhangi bir fiziksel kalıp oluşturulmadan önce olası kusurları belirlemek amacıyla simülasyon yazılımı kullanır. Bu iş birlikçi yaklaşım, dökülebilirliği artıran ancak fonksiyonel performansı koruyan ya da iyileştiren tasarım değişikliklerine yol açar. Cidar kalınlığı geçişleri, doğru metal akışını sağlamak ve ağırlığı en aza indirmek için optimize edilebilir; aynı zamanda özellikler, çekirdek kullanımını ortadan kaldırmak ya da yapısal bütünlüğü artırmak amacıyla yeniden konumlandırılabilir. Birden fazla işlevin tek bir dökümde entegre edilmesi, montaj işlemlerini azaltır, ağırlık ekleyen ve potansiyel arıza noktaları oluşturan bağlantı elemanlarını ortadan kaldırır ve izlenmesi ve envanteri tutulması gereken benzersiz parça sayısını azaltarak tedarik zinciri yönetimini basitleştirir. Karmaşık parçaların birleştirilmesi durumunda malzeme tasarrufu önemli ölçüde artar; çünkü hassas döküm üreticisi, son şekli oluşturmak için gereken metal miktarı kadarını kullanır ve sonrasında tornalanması gereken büyük boyutlu bloklarla başlamaz. Sık sık tasarım yinelemeleri gerektiren ya da farklı uygulamalar için özelleştirilmesi gereken ürünlerde, göreceli olarak düşük kalıp maliyetleri ve kalıp modifikasyonları için kısa teslim süreleri, hassas dökümü ideal bir seçim haline getirir. Otomotivden endüstriyel ekipmanlara kadar geniş bir sektör yelpazesi, bu tasarım esnekliğini, kaynaklı montajlar veya işlenmiş alternatiflere kıyasla üstün performans, azaltılmış ağırlık ve geliştirilmiş estetik sunan farklılaştırılmış ürünler yaratmak için kullanır.
Tüm Hacim Seviyelerinde Maliyet Etkin Üretim

Tüm Hacim Seviyelerinde Maliyet Etkin Üretim

Hassas döküm üreticisi, sınırlı prototip üretiminden yılda milyonlarca birime kadar her şeyi üreten şirketlere dikkat çekici ekonomik avantajlar sunar. Bu mali verimlilik, toplam üretim maliyetlerini azaltırken üstün kalite standartlarını koruyan bir dizi faktörden kaynaklanır. Hassas döküm için kalıp yatırımı, binlerce yüksek basınçlı çevrimi dayanabilen sertleştirilmiş çelik kalıplara kıyasla daha düşük maliyetli model ekipmanları ve seramik kabuk malzemeleri nedeniyle döküm kalıplama veya dövme gibi süreçlere göre orta düzeydedir. Bu daha düşük giriş engeli, hassas dökümü düşük hacimli özel ürünler için uygulanabilir kılar ve şirketlerin büyük stok tutmadan eski donanımlar için yedek parça üretmesine olanak tanır. Üretim hacmi arttıkça birim maliyet önemli ölçüde düşer; çünkü hazırlık süreleri daha fazla parça üzerinden amorti edilir ve hassas döküm üreticisi malzeme kullanımı ile işlem verimliliğini optimize edebilir. İşçilik verimliliği, parçaların çoğunlukla kullanıma hazır hale gelmeden önce yalnızca küçük miktarlarda döküm ağzı ve besleyici kesimi gerektirmesi nedeniyle ikincil işlemlerin minimum olması sayesinde artar. Hassas döküm parçalarının neredeyse son şekle yakın (near-net-shape) özelliği, pahalı CNC işlemenin yalnızca özel yüzey bitişleri veya çok dar toleranslar gerektiren kritik yüzeyler için kullanılmasını sağlar; temel şekillerin oluşturulması amacıyla büyük miktarda malzeme kaldırılması gerekmez. Malzeme verim oranı genellikle %90’ı aşar; çünkü döküm ağzı sistemleri ve oluşabilecek hurda metal yeniden eritilerek üretime geri kazandırılır ve çıkarıcı imalat yöntemlerine özgü atık akışları ortadan kalkar. Parça başına enerji tüketimi düşük kalır; çünkü süreç yalnızca döküm ve döküm ağzı için gereken metal miktarını ısıtmayı gerektirir; büyük ocakların sürekli çalıştırılması ya da uzun süreli ağır işleyici ekipmanların çalıştırılması gerekmez. Hassas döküm üreticisi, harcanan malzeme miktarının minimum olması nedeniyle maliyetli özel alaşımlarla ekonomik olarak çalışabilir; bu da yüksek performanslı malzemelerin, üstün özelliklerinin maliyeti haklı çıkardığı uygulamalarda kullanılmasını mümkün kılar. Sürecin doğasında yer alan tutarlılık ve değer katılan işlemler yapılmadan önce kusurları erken tespit eden sağlam muayene prosedürleri sayesinde kaliteye ilişkin maliyetler önemli ölçüde azalır. Deneyimli bir hassas döküm üreticisi tarafından üretilen bileşenlerde garanti talepleri ve sahada arıza oluşumu nadir görülür; bu da marka itibarını korur ve maliyetli ürün geri çağırma veya değişim işlemlerinden kaçınmaya yardımcı olur. Toplam sahip olma maliyeti hesaplaması, tam ekonomik avantajı değerlendirmek için başlangıç birim fiyatının yanı sıra bu tür aşağı akış faydalarını da içermelidir. Tek bir hassas döküm parçasının, birden fazla işlenmiş ya da imal edilmiş parçadan oluşan bir montajı yerine geçmesi durumunda tedarik zinciri basitleştirilir; böylece her parça için ayrı tedarikçi ilişkileri, kalite anlaşmaları ve lojistik koordinasyonu gerekmeksizin satın alma maliyetleri azalır. Güvenilir bir hassas döküm üreticisiyle kurulan stratejik ortaklıklar, üretim sürekliliğini sağlamak için tutarlı kalite ve zamanında sevkiyatı garantileyerek envanter taşıma maliyetlerini en aza indiren tam zamanında teslimat programlarına olanak tanır.

Ücretsiz Teklif Alın

Temsilcimiz yakında sizinle iletişime geçecek.
E-posta
Ad
Mobil
Company Name
Message
0/1000