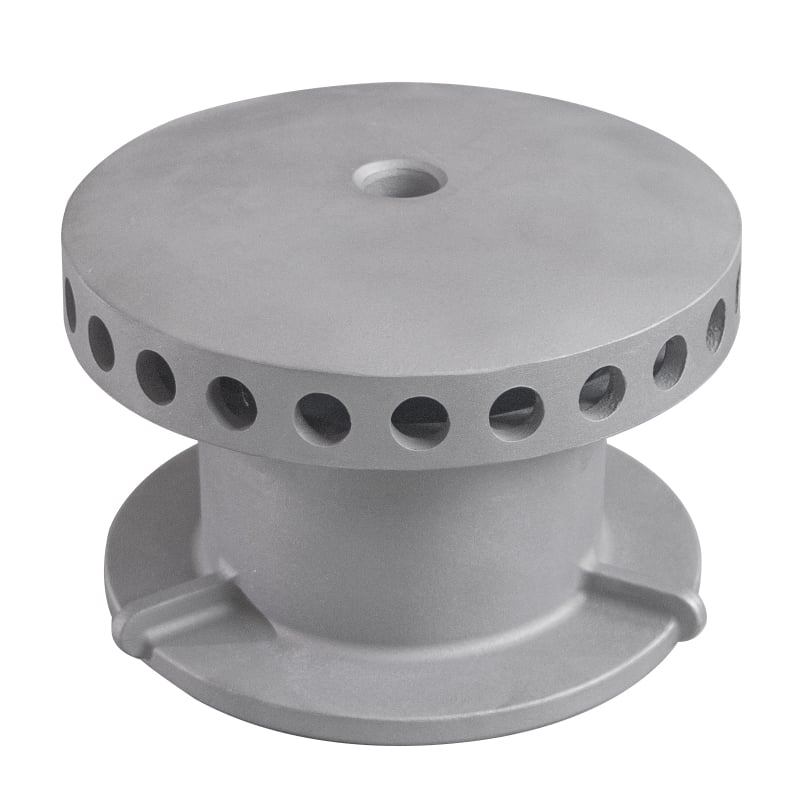
پرایسنوں اُستانا ماہر تیار کرنا
ایک درست ڈھالنے کا صنعتی کارخانہ اعلیٰ درجے کی ڈھالنے کی اقسام کے ذریعے پیچیدہ دھاتی اجزاء کی تیاری پر مخصوص ہوتا ہے، جو غیر معمولی درستگی اور سطحی ختم شدگی فراہم کرتی ہیں۔ اس تیاری کے طریقہ کار کو 'انویسٹمنٹ ڈھالنا' یا 'کھوئی ہوئی موم کا ڈھالنا' بھی کہا جاتا ہے، جو ایسی پیچیدہ ہندسیاتی شکلیں بنانے کی اجازت دیتا ہے جو روایتی مشینی کاری کے طریقوں کے ذریعے حاصل کرنا مشکل یا ناممکن ہو سکتا ہے۔ ایک درست ڈھالنے کا صنعتی کارخانہ جدید ترین سہولیات سے آراستہ اداروں کا انتظام کرتا ہے جن میں درجہ حرارت کو کنٹرول کرنے والے ماحول، خودکار ڈالنے کے نظام، اور معیار کی جانچ کے لیے لیبارٹریاں شامل ہیں تاکہ ہر تیاری کے بیچ میں مستقل نتائج کو یقینی بنایا جا سکے۔ ان متخصص سہولیات کے اہم افعال میں نمونہ تیار کرنا، قالب بنانا، دھات کو پگھلانا اور ڈالنا، حرارتی علاج، آخری مراحل کی کاری، اور جامع معیار کی ضمانت کے لیے جانچ شامل ہیں۔ جدید دور کے درست ڈھالنے کے عمل کو منفرد بنانے والی ٹیکنالوجی کی خصوصیات میں کمپیوٹر سے مدد یافتہ ڈیزائن (CAD) کا اِندراج، دھات کے بہاؤ اور جمنے کے طرز کی پیش گوئی کے لیے شبیہ سازی سافٹ ویئر، روبوٹک ہینڈلنگ کے نظام، اور غیر تباہ کن جانچ کے آلات جیسے ایکس رے مشینیں اور الٹراساؤنڈ اسکینرز شامل ہیں۔ درست ڈھالے گئے اجزاء کے استعمال کے شعبے بہت وسیع ہیں، جن میں ہوائی جہازوں کا شعبہ شامل ہے جہاں ٹربائن کے بلیڈز اور ساختی اجزاء بالکل درست مواصفات کی تقاضا کرتے ہیں، خودکار گاڑیوں کی تیاری میں انجن کے اجزاء اور ٹرانسمیشن کے ہاؤسنگز، طبی آلات کی تیاری جہاں حیاتیاتی مطابقت کی دھاتیں درکار ہوتی ہیں، توانائی کے شعبے میں پمپ کے امپیلرز اور والو کے باڈیز، اور صنعتی مشینری کے اجزاء جو شدید کارکردگی کے حالات کا سامنا کرتے ہیں۔ ایک قابل اعتماد درست ڈھالنے کا صنعتی کارخانہ معیار کے انتظام کے لیے ISO 9001، ہوائی جہازوں کے شعبے کے لیے AS9100، اور دیگر صنعتی خاص منظوریوں جیسے سندیں برقرار رکھتا ہے جو سخت معیارات کے مطابق ہونے کا ثبوت دیتی ہیں۔ تیاری کا عمل اس طرح شروع ہوتا ہے کہ ایک موم یا پولیمر کا نمونہ بنایا جاتا ہے جو حتمی پارٹ کی مطلوبہ شکل کو نقل کرتا ہے، پھر اسے سرامک مواد سے لیپا جاتا ہے تاکہ ایک مضبوط قالب تشکیل پائے۔ جب نمونہ کے مواد کو گرم کرکے ختم کر دیا جاتا ہے تو، پگھلی ہوئی دھات کو خالی جگہ میں ڈالا جاتا ہے، جو جمنے کے بعد سرامک شیل کو توڑ کر حتمی ڈھالنے کو ظاہر کیا جاتا ہے جسے دوسرے مرحلے کی کم سے کم کاری کی ضرورت ہوتی ہے۔

 EN