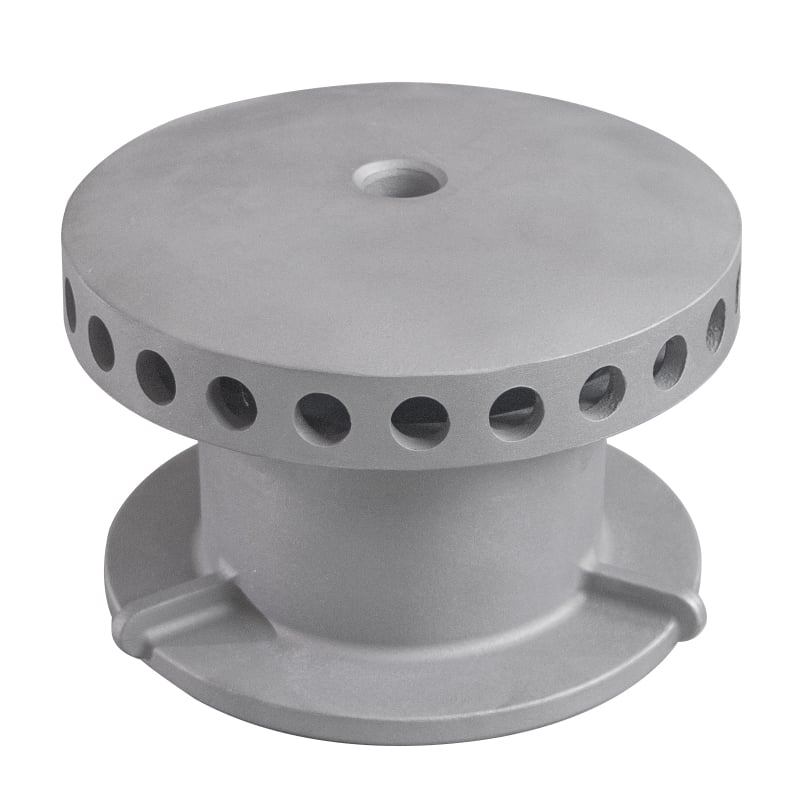
nøyaktig gjutning produsent
En produsent av presisjonsstøpte deler spesialiserer seg på å fremstille intrikate metallkomponenter ved hjelp av avanserte støpeverksteknikker som gir eksepsjonell nøyaktighet og overflatekvalitet. Denne fremstillingsprosessen, også kjent som investeringsstøping eller tapte-voks-støping, gjør det mulig å lage komplekse geometrier som ville vært vanskelige eller umulige å oppnå ved konvensjonelle maskinbearbeidingsmetoder. Produsenten av presisjonsstøpte deler driver moderne anlegg utstyrt med temperaturregulerte miljøer, automatiserte støpesystemer og laboratorier for kvalitetskontroll for å sikre konsekvente resultater i hver enkelt produksjonsbatch. De viktigste funksjonene til disse spesialiserte anleggene inkluderer utvikling av former, fremstilling av støpeformer, smelting og støping av metall, varmebehandling, ferdigstilling og omfattende kvalitetssikringstester. Teknologiske trekk som skiller moderne presisjonsstøpeanlegg fra eldre metoder inkluderer integrasjon av datamaskinstøttet design (CAD), simuleringssprogramvare for å forutsi metallstrømning og stivningsmønstre, robotiserte håndteringssystemer samt utstyr for ikkje-destruktiv testing, som røntgenapparater og ultralydscanner. Anvendelsesområdene for presisjonsstøpte komponenter omfatter mange industrier, blant annet luft- og romfart, der turbinblader og strukturelle komponenter krever nøyaktige spesifikasjoner; bilindustrien for motordele og gearkasser; produksjon av medisinske apparater som krever biokompatible materialer; utstyr for energisektoren, som pumpeimpellere og ventilkropper; samt komponenter til industriell maskinvare som utsettes for ekstreme driftsforhold. En pålitelig produsent av presisjonsstøpte deler holder sertifiseringer som ISO 9001 for kvalitetsstyring, AS9100 for luft- og romfartapplikasjoner samt bransjespesifikke godkjenninger som dokumenterer etterlevelse av strenge standarder. Fremstillingsprosessen starter med å lage et voks- eller polymermønster som gjenspeiler den ønskede endelige delen, som deretter belegges med keramisk materiale for å danne en stiv form. Etter at mønstermaterialet er fjernet ved oppvarming, støpes smeltet metall inn i hulen, stivner og den keramiske skallet brytes vekk for å avdekke den ferdige støpet, som krever minimal videre bearbeiding.

 EN