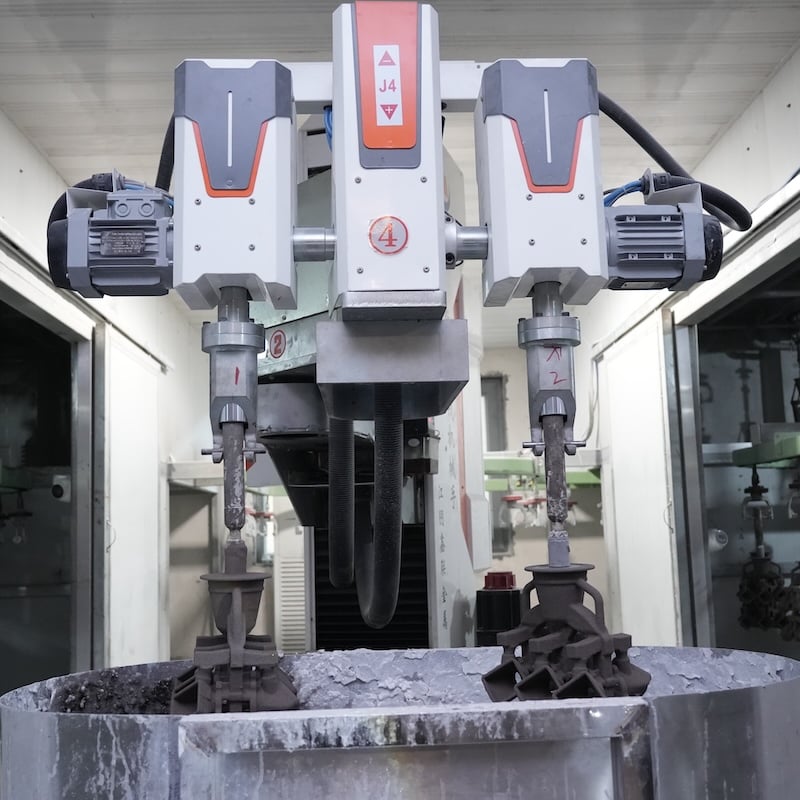
精密鋳造加工の経済的優位性は、製造工程全体を分析し、他の生産方法と比較した際に明確に現れます。従来の実材(ソリッドバー材またはビレット材)からの機械加工では、最終部品の形状を得るために大量の金属を削り取る必要があります。この除去加工(サブトラクティブ・プロセス)は、切屑や旋盤くずといった形で多量の廃棄物を発生させ、これは材料費および廃棄処理費用の両方を意味します。チタン合金、コバルトクロム、特殊ステンレス鋼など高価な材料を用いる場合、こうした廃棄物は総生産コストの相当な割合を占めることになります。精密鋳造加工は、鋳造工程によって「ニアネットシェイプ(ほぼ完成形状)」を創出することで、この廃棄物を劇的に削減します。初期鋳造品の材料量は最終部品の体積に極めて近いため、機械加工工程では、主に寸法精度が厳しく要求される重要な表面から僅かな量の金属を除去するだけで済みます。これにより、材料利用率は大幅に向上し、実材からの完全機械加工(材料利用率50%以下)と比較して、85%を超えることがしばしばあります。原材料費の削減に加え、加工時間の短縮は人件費の低減、工作機械稼働時間の削減、および切削工具の寿命延長にもつながります。CNC機械加工工程は、基本形状を形成するために大量の材料を削るのではなく、寸法公差が厳しい表面への加工に特化します。サイクルタイムの短縮により、既存設備を用いてより多くの部品を生産できるようになるか、あるいは製造能力拡張に必要な設備投資額を削減できます。また、鋳造品が適切な姿勢および基本的な形状をすでに備えているため、セットアップ時間も短縮されます。これにより、ワークホルダの簡素化および必要な加工工程数の削減が可能になります。ダイカストや射出成形などに必要な高価な金型(ハードツーリング)が、少量生産ではコスト面で非現実的となる場合、精密鋳造加工は経済的に実行可能な代替手段を提供します。ワックスパターン用金型は、高圧工程向けの鋼製金型と比較して比較的安価であるため、ツーリングコストは抑制されます。この点が、生産数量が数十~数千個程度(数百万個ではない)でありながら、品質要件が極めて厳しい航空宇宙および防衛分野のアプリケーションにおいて、本プロセスを特に魅力的な選択肢としています。さらに、経済的メリットは在庫管理にも及びます。すなわち、複雑な部品をアセンブリではなく単一コンポーネントとして製造できるため、在庫・追跡・管理すべき個別部品の数が減少します。また、本プロセスが提供する幾何学的自由度により、軽量かつ高効率な設計が可能となり、輸送コストも低減します。単一部品当たりの価格ではなく、総所有コスト(TCO:Total Cost of Ownership)を考慮した場合、精密鋳造加工は、複雑かつ高性能を要する部品に対して、しばしば最も経済的な選択肢となります。