
 EN


انتخاب شریک تولید مناسب برای ریختهگری با موم دمای متوسط یکی از مهمترین تصمیماتی است که یک متخصص تأمین یا مهندس محصول میتواند اتخاذ کند. این فرآیند که شامل تزریق شمع به قالبهای دقیق در دماهای کاملاً کنترلشده برای ایجاد الگوهای ریختهگری ارزیابیشده با نزدیکی به شکل نهایی (near-net-shape) است، نیازمند تأمینکنندهای با دانش عمیق در زمینه متالورژی، سیستمهای کیفیت انضباطمند و کنترلهای تولید اثباتشده میباشد. انتخاب نادرست یک ارائهدهنده خدمات میتواند ناسازگانیهای ابعادی، عیوب سطحی و شکستهای زمانبر زیادی را ایجاد کند که اثرات آنها در سراسر زنجیره تأمین شما گسترش مییابد.
برخلاف سیستمهای شمع دمای پایین، ریختهگری با موم دمای متوسط در پنجره حرارتیای کار میکند که نیازمند رعایت دقیقتر فرآیند و ابزارآلات پیشرفتهتری است. این امر ارزیابی تأمینکنندهای بالقوه را پیچیدهتر از صرفاً مقایسه برگههای قیمتی میسازد. خریدارانی که درک صحیحی از عواملی دارند که یک تأمینکننده قابل اعتماد را از یک تأمینکننده غیرقابل اعتماد جدا میسازد، در موقعیت بهتری برای تأمین قطعات باکیفیتتر، کاهش تعداد ردشدهها و ایجاد شراکتهای بلندمدت قویتر قرار میگیرند. این راهنما شما را از طریق معیارهای حیاتی انتخاب که بیشترین اهمیت را دارند، همراهی میکند.
درک آنچه که ریختهگری با واکس دمای متوسط از یک تأمینکننده در واقع انتظار دارد
پیچیدگی حرارتی و موادی پشت این فرآیند
ریختهگری با موم دمای متوسط معمولاً در محدوده ذوب ترکیب پارافینی بین حدود ۶۰°C تا ۹۰°C کار میکند که این امر نیازمند مدیریت دقیقتر پارامترهای تزریق نسبت به گزینههای دمای پایین است. در این دماها، ویسکوزیته پارافین، رفتار انقباض و پویایی پر شدن قالب همگی حساسیت بیشتری نسبت به انحرافات دارند. تأمینکننده واجد شرایط باید دارای تجهیزات تزریق کالیبرهشده، سیستمهای نگهداری کنترلشده از نظر دما و رویههای مستندشده برای مدیریت ثبات ترکیب پارافین در سراسر دفعات تولید مختلف باشد.
مطالبات فیزیکی این فرآیند به خود ترکیبات مومی نیز گسترش مییابد. فرمولاسیونهای دمای متوسط برای پایداری ابعادی، محتوای خاکستر پایین پس از سوزاندن و سازگاری با سیستمهای پوسته سرامیکی مورد استفاده در روش ریختهگری دقیق (Investment Casting) طراحی شدهاند. اگر تأمینکنندهای تعامل بین سیستم مومی خود و فرآیند ساخت پوسته را درک نکند، نتایج حاصل از قطعات ریختهگری شده پس از پخت و ریختهگری، این شکاف را منعکس خواهد کرد. خریداران باید بهطور خاص از تأمینکننده بپرسند که چگونه دفعات ترکیب مومی خود را اعتبارسنجی میکند و چه اقدامات اصلاحیای در صورت انحراف پارامترها اعمال میشود.
انتخاب آلیاژ فلزی نیز با ریختهگری با موم دمای متوسط به روشهای معنادار. اجزایی مانند بدنههای نازل سوخت، پایههای هوا و فضایی و پوستههای شیرهای دقیق، نیازمند الگوهای مومی با تلورانس بسیار دقیق هستند، زیرا هر خطای ابعادی در مرحله مومی، مستقیماً در قطعه نهایی فلزی تکرار میشود. تأمینکنندگانی که با آلیاژهای مهندسی مانند فولاد ضدزنگ، سوپرآلیاژهای پایه نیکل و آلیاژهای مقاوم در برابر حرارت تجربه دارند، عموماً توانایی بهتری در درک این نیازمندیهای بعدی (Downstream) دارند.
توانایی طراحی ابزار و کیفیت قالب
کیفیت ابزار تزریق مورد استفاده در ریختهگری با موم دمای متوسط تعیینکننده تکرارپذیری هر الگوی تولیدشده است. قالبها باید با زاویههای مناسب شیب (Draft Angle)، سیستمهای تهویه (Venting) و ویژگیهای مدیریت حرارتی طراحی شوند تا تزریق یکنواخت موم بدون وقوع عیوبی مانند پرنشدن کامل (Short Shot)، اتصال ناقص (Cold Shut) یا فرورفتگیهای سطحی (Sink Marks) امکانپذیر باشد. تأمینکنندهای که طراحی و نگهداری قالبها را بهصورت داخلی انجام میدهد، کنترل بسیار بهتری بر کیفیت الگوها نسبت به تأمینکنندهای دارد که این کار را به یک طرف ثالث واگذار میکند.
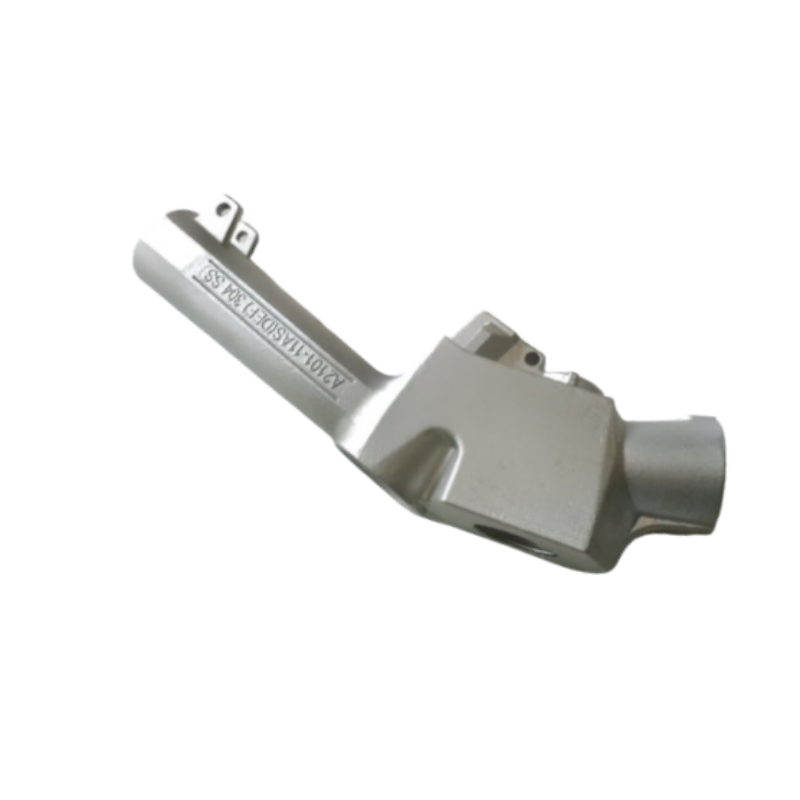
هنگام ارزیابی یک تأمینکننده، از او مستندات فرآیند طراحی قالبها را درخواست کنید و نمونههایی از تاریخچه بازبینی ابزارها را بخواهید. تأمینکنندگان معتبر سوابقی از اصلاحات انجامشده روی قالبها در پاسخ به عیوب الگو را نگهداری میکنند که این امر هم انضباط کیفیتی و هم رویکردی مبتنی بر بهبود مستمر را نشان میدهد. از آنها بپرسید که آیا قبل از انتقال ابزارها به تولید انبوه، نمونهبرداری از الگوهای مومی را در تمام تعداد حفرهها انجام میدهند یا خیر؛ زیرا این روش تأثیر مستقیمی بر کیفیت قطعه اولیه دارد.
برنامههای نگهداری ابزارها نیز به همان میزان اهمیت دارند. در ریختهگری با موم دمای متوسط ، سایش قالب و تخریب سطحی به مرور زمان تجمع مییابد و میتواند منجر به انحراف ابعادی ظریفی شود که بدون بازرسیهای دورهای و اندازهگیری دقیق، تشخیص آن دشوار است. یک تأمینکننده قابل اعتماد باید فواصل تعریفشدهای برای نگهداری ابزارها داشته باشد و سوابق بازرسی مستندشدهای برای هر قالب فعال در برنامه خود نگهداری کند.
ارزیابی سیستم مدیریت کیفیت ارائهدهنده ریختهگری مومی
گواهینامهها بهعنوان پایهای عمل میکنند، نه بهعنوان تضمینی
گواهینامههای صنعتی مانند ISO 9001 و AS9100، زمانی که از یک ریختهگری با موم دمای متوسط ارائهدهنده خدمات ارزیابی میشود، پایهای مفید فراهم میکنند. این استانداردها روشهای مستندسازیشده، تجهیزات اندازهگیری کالیبرهشده، برنامههای حسابرسی داخلی و سیستمهای اقدام اصلاحی را الزامی میدانند. خریداران بخشهای هوافضا، دفاعی و انرژی باید ثبتنام در AS9100 را بهعنوان حداقل انتظار از تأمینکنندگانی که روی اجزای حیاتی برای پرواز یا اجزای حیاتی از نظر عملکردی کار میکنند، در نظر بگیرند.
با این حال، صرفاً داشتن گواهینامه نباید عامل تعیینکننده باشد. یک واحد گواهیشده که سیستم کیفیت خود را بهصورت ضعیف اجرا میکند، ارزش کمتری نسبت به یک واحد بدون گواهینامه دارد که کنترلهای دقیق و سختگیرانهای را در عمل اعمال میکند؛ هرچند ایدهآل این است که هر دو ویژگی در کنار هم وجود داشته باشند. در طول ارزیابی تأمینکنندگان، به جای اتکا صرف به اسناد گواهینامه، به نحوه عملکرد روزانه سیستم کیفیت عمیقتر پرداخته شود. از تأمینکننده بخواهید یافتههای اخیر حسابرسیهای داخلی، روندهای عدم انطباق و معیارهای بازخورد مشتریان را بهصورت نمونه ارائه دهد.
برای ریختهگری با موم دمای متوسط کاربردهایی در صنایع پرتنش، بررسی این نکته نیز ارزشمند است که آیا تأمینکننده دارای گواهینامهٔ NADCAP برای فرآیندهای ریختهگری تلفیقی است یا خیر. بازرسیهای NADCAP بهمراتب عمیقتر از بازرسیهای ISO انجام میشوند و کنترلهای فرآیندی خاص، صلاحیتهای پرسنل و کالیبراسیون تجهیزات را بهگونهای بررسی میکنند که مستقیماً به کیفیت ریختهگری مربوط میشود. تأمینکنندگان دارای گواهینامهٔ NADCAP، سطح بالاتری از انضباط فرآیندی را اثبات کردهاند.
قدرتهای بازرسی و قابلیت ردیابی ابعادی
یک قابل اتکا ریختهگری با موم دمای متوسط تأمینکننده باید مجهز به امکاناتی برای اندازهگیری و تأیید دقت ابعادی الگوهای مومی قبل از ورود به فرآیند ساخت پوسته باشد. این امر به معنای داشتن دستگاههای اندازهگیری مختصاتی (CMM)، مقایسهکنندههای نوری یا سیستمهای اسکن نور ساختاریافته است که قادر به اعتبارسنجی ابعاد حیاتی الگو در مقابل نقشههای مهندسی باشند. بازرسی الگو در این مرحله بسیار مقرونبهصرفهتر از کشف یک مشکل ابعادی پس از ریختن فلز است.
از تأمینکنندگان بالقوه بپرسید که چگونه نتایج بازرسی الگوهای مومی را مستند میکنند و آیا این سوابق قابل پیگیری به حفرههای قالب و دستههای تولید خاص هستند یا خیر. قابلیت پیگیری بهویژه در صنایع نظارتشده اهمیت دارد، جایی که سوابق کامل مواد و فرآیندها باید برای سالها نگهداری شوند. تأمینکنندگانی که سوابق ابعادی را بهعنوان ابزاری واقعی کیفیت — نه صرفاً بهعنوان یک رسمیت انطباقی — در نظر میگیرند، معمولاً نتایج بهتر و پایدارتری ارائه میدهند. ریختهگری با موم دمای متوسط .
قابلیتهای بازرسی ریختهگری نهایی نیز بههمان اندازه مهم هستند. رادیوگرافی اشعه ایکس برای بررسی سلامت داخلی، بازرسی نفوذی فلورسانس برای ناهماهنگیهای سطحی و تأیید آلیاژ با طیفسنجی نوری باید همگی در داخل شرکت یا از طریق آزمایشگاههای معتبر شریک در دسترس باشند. یک تأمینکننده با ادغام عمودی که بتواند این آزمونها را مستقیماً انجام دهد، زمان تحویل سریعتری ارائه میکند و مالکیت فرآیند را بهصورت دقیقتری حفظ مینماید، در مقایسه با تأمینکنندهای که تمامی آزمونها را بهصورت خارجی واگذار میکند.
ارزیابی ظرفیت تولید، تعهدات زمان تحویل و قابلیت مقیاسپذیری
تطابق ظرفیت با نیازهای حجمی شما
هنگام ارزیابی یک ریختهگری با موم دمای متوسط ارائهدهنده خدمات، ظرفیت تولید باید در چارچوب نیازهای خاص حجمی و تغییرپذیری تقاضای شما ارزیابی شود. تأمینکنندهای که برای تولید انبوه محصولات استاندارد بهینهسازی شده است، ممکن است انعطافپذیری فرآیندی لازم برای سفارشات با حجم پایین تا متوسط قطعات پیچیده را نداشته باشد؛ در مقابل، یک کارگاه تولیدی که بر ساخت نمونههای اولیه تمرکز دارد، ممکن است در حفظ کیفیت ثابت در مقیاس تولید انبوه با مشکل مواجه شود. درک اینکه چگونه ترکیب تجهیزات و ساختار شیفتهای تأمینکننده با الگوی سفارش شما همسو است، امری اساسی محسوب میشود.
درخواست دادههای مربوط به میزان استفاده از ظرفیت و اینکه چگونه تأمینکننده با اوجهای تقاضا برخورد میکند، را داشته باشید. در ریختهگری با موم دمای متوسط مشکلات ایجاد شده در فرآیند، بیشتر در مراحل تزریق موم، ساخت پوستهی سرامیکی و بارگذاری کوره رخ میدهد. تأمینکنندگانی که دارای ماشینهای اضافی تزریق، اتاقهای خشککن پوستهی متعدد و ظرفیت کافی کوره هستند، موقعیت بهتری برای جذب نوسانات برنامهریزی بدون افت کیفیت یا افزایش زمان تولید دارند. هر نقطهی شکست تکی در این مراحل فرآیندی میتواند منجر به تأخیر در کل لوت تولیدی شود.
مقیاسپذیری در صورت پیشبینی رشد محصول یا افزایش تدریجی حجم تولید نیز اهمیت یکسانی دارد. بهصورت صریح در مورد اینکه آیا تأمینکننده قادر است ظرفیت تولید قطعات خاص شما را افزایش دهد و چه سرمایهگذاریهایی برای پشتیبانی از حجمهای بالاتر لازم است، با او گفتوگو کنید. تأمینکنندهای که بهصورت فعال و با تفکر به این سؤال پاسخ دهد، نشاندهندهی رویکردی مشارکتی است که تأمینکنندگان قابلاعتماد بلندمدت را از تأمینکنندگان صرفاً معاملاتی متمایز میسازد.
شفافیت زمان تحویل و سابقهی عملکرد تحویل
عملکرد تحویل یکی از عینیترین معیارهای موجود برای مقایسه است ریختهگری با موم دمای متوسط تأمینکنندگان. از آنها درخواست کنید تا دادههای مربوط به تحویل بهموقع را برای دورهٔ ۱۲ تا ۲۴ ماه گذشته ارائه دهند؛ در صورت امکان، این دادهها را بر اساس نوع مشتری یا پیچیدگی قطعه تفکیک کنید. تأمینکنندگانی که این اطلاعات را بهصورت سیستماتیک ثبت کرده و بهطور پیشگیرانه به اشتراک میگذارند، عموماً اعتماد بیشتری به عملکرد خود دارند تا کسانی که از پاسخگویی اجتناب میکنند یا تنها پاسخهای توصیفی و غیررسمی ارائه میدهند.
تعهدات زمان تولید در ریختهگری با موم دمای متوسط تحت تأثیر آمادگی ابزارآلات، نرخ بازده الگوها، زمانهای چرخهی پوسته، و برنامههای ریختهگری و پایاندهی قرار دارند. درک اینکه کدام یک از این مراحل در فرآیند کار هر تأمینکنندهٔ خاص، بیشترین نوسان را دارد، به شما کمک میکند تا انتظارات واقعبینانهتری تعیین کرده و بافر مناسبی را در برنامهٔ تأمین خود لحاظ کنید. تأمینکنندگانی که بتوانند عوامل مؤثر بر زمان تولید خود را بهوضوح تشریح کنند، نشاندهندهٔ درک واقعی از فرآیندهای خود هستند، نه اینکه فقط تعهدات مبهمی ارائه میدهند.
قابلیت تسریع تولید نیز ارزش بحث و بررسی در طول فرآیند انتخاب را دارد. هنگامی که نیازهای فوری پیش میآید، آیا تأمینکننده میتواند سفارش شما را در یک بازهٔ تولیدی سریعتر جایدهی کند بدون اینکه کنترلهای کیفیت قربانی شوند؟ پاسخ به این سؤال نشاندهندهٔ میزان انعطافپذیری عملیاتی واقعی تأمینکننده و همچنین تمایل او به تحمل فشار زمانی به نفع مشتریانش است. این ویژگی یک عامل تمایز معنادار میان ریختهگری با موم دمای متوسط تأمینکنندگانی است که از نظر قابلیتهای فنی در غیر این صورت مشابه هستند.
ارزیابی حمایت مهندسی، ارتباطات و جهتگیری مشارکتی
حمایت از طراحی برای ساختپذیری در مرحلهٔ ریختهگری شمعی
یکی از معیارهایی که بیش از حد کماهمیتانگاشته میشود هنگام انتخاب یک ریختهگری با موم دمای متوسط عامل تعیینکنندهٔ ارائهدهنده، عمق پشتیبانی مهندسی است که در مراحل طراحی و ساخت ابزارها ارائه میشود. تأمینکنندگانی که دارای مهندسان فرآیند با تجربهای هستند و میتوانند طرح قطعه را بررسی کرده و پیش از ساخت ابزار، بازخوردی در زمینهٔ «طراحی برای ساختپذیری» ارائه دهند، میتوانند زمان و هزینهٔ قابل توجهی را برای خریداران صرفهجویی کنند. مسائل رایجی مانند زاویههای خروج ناکافی، زیربرفتها (undercuts) که استخراج الگو را پیچیده میسازند یا بخشهای دیوارهای که مستعد عیوب انقباض شمع هستند، در مرحلهٔ طراحی بسیار کمهزینهتر از زمانی هستند که پس از آغاز تولید مورد بررسی قرار گیرند.
در ریختهگری با موم دمای متوسط رابط بین هندسهٔ قطعه و ابزار الگو ظریف و پیچیده است. تأمینکنندگان با تجربه میتوانند مناطقی را شناسایی کنند که در آنها محل قرارگیری سیستم دریچهها (gating) و رانرها (runners) در سیستم پوستهٔ سرامیکی بر سلامت ریختهگری تأثیر میگذارد و همچنین میتوانند پیشنهاداتی برای اصلاح هندسهٔ قطعه ارائه دهند که بدون اینکه عملکرد قطعه تحت تأثیر قرار گیرد، بازده تولید را بهبود بخشند. این نوع همکاری مهندسی پیشگیرانه نشانهای قوی از تأمینکنندهای است که فراتر از سفارشهای خرید منفرد، به موفقیت بلندمدت برنامهها فکر میکند.
از تأمینکنندگان بالقوه بخواهید که مثالی اخیر از دخالت مهندسی خود در تغییر طراحی اصلی قطعه یا رویکرد قالبزنی را برای شما توضیح دهند. کیفیت و جزئیات پاسخ آنها هم عمق فنی و هم سبک ارتباطیشان را آشکار میسازد. تأمینکنندگانی که با اطمینان و مختصر در این نوع گفتوگوهای فنی مشارکت میکنند، معمولاً همکاران بهتری در طول چرخه حیات محصول محسوب میشوند.
پاسخگویی ارتباطی و ساختار مدیریت حساب
همکار. در فرآیند صلاحیتسنجی، توجه ویژهای به سرعت و جامعیت پاسخ تأمینکننده به سؤالات فنی شما، درخواستهای نقلقول و ارسال نمونهها داشته باشید. کیفیت پاسخ در مرحله پیش از اعطای سفارش، پیشبینیکننده نحوه عملکرد رابطه پس از صدور سفارشهای خرید و افزایش فشارهای زمانبندی است. ریختهگری با موم دمای متوسط قابل اعتماد بودن ارتباطات یک ویژگی غیرقابل چانهزنی برای هر
درک اینکه اصلیترین نقطه تماس شما کیست و آیا این شخص دسترسی مستقیم به برنامهریزی تولید، کیفیت و منابع مهندسی دارد یا خیر. ریختهگری با موم دمای متوسط در برنامهها، سؤالات اغلب بهطور همزمان دربرگیرنده چند حوزه عملکردی مختلف هستند و تأمینکنندهای که ارتباطات داخلیاش بهصورت جداشده (سیلویی) باشد، باعث تأخیر و سردرگمی برای مشتریانش میشود. مدیران حساب یا نمایندگان خدمات مشتری که صلاحیت واقعی بینعملکردی دارند، مزیت عملیاتی قابلتوجهی محسوب میشوند.
در نهایت، نحوه برخورد تأمینکننده با مسائل منفی را ارزیابی کنید اخبار . بپرسید که چگونه در صورت رخدادن عدم انطباقها، تأخیرهای زمانبندی و مشکلات مربوط به بازدهی، این موارد را به مشتری اطلاع میدهند. تأمینکنندهای که فرآیندی شفاف و مستندشده برای اطلاعرسانی به مشتری و ارتباط درباره اقدامات اصلاحی دارد، نشاندهنده بلوغ سازمانی است که میتواند شراکتها را در طول چالشهای تولیدی اجتنابناپذیر حفظ کند. شفافیت در لحظات دشوار به اندازه عملکرد در شرایط عادی اهمیت دارد.
سوالات متداول
چه عواملی روش ریختهگری با موم دمای متوسط را از فرآیندهای دمای پایین از نظر نتایج کیفی متمایز میسازد؟
ریختهگری با موم دمای متوسط بهطور کلی، این روش قطعات الگویی با پایداری ابعادی بهتر و تغییرپذیری کمتر در انقباض نسبت به سیستمهای موم دمای پایین تولید میکند. ترکیبات مومی که در محدوده دمای متوسط استفاده میشوند، برای رفتار حرارتی قابلپیشبینیتر در طول فرآیندهای قالبگیری غلافی (Shell Investment) و سوزاندن (Burnout) طراحی شدهاند؛ این امر منجر به ابعاد ریختهگریهای هماهنگتر و یکنواختتر میشود. این ویژگی، فرآیند را بهویژه برای ساخت قطعات دقیق که در آنها تحملهای بسیار سختگیرانه الزامی هستند، مناسب میسازد.
خریداران چگونه میتوانند کنترلهای فرآیندی تأمینکننده را برای ریختهگری با موم دمای متوسط بدون انجام بازرسی فیزیکی تأیید کنند؟
روشهای تأیید از راه دور برای ریختهگری با موم دمای متوسط تأمینکنندگان شامل درخواست برنامههای کنترل فرآیند مستند، دادههای کنترل آماری فرآیند برای پارامترهای کلیدی مانند دمای تزریق موم و فشار، و گزارشهای بازرسی قطعه اول از اجزاء مشابه میشوند. بررسی سوابق عدم انطباق و اقدامات اصلاحی نیز نحوه شناسایی و رفع انحرافات فرآیندی توسط تأمینکننده را آشکار میسازد. پیادهرویهای ویدئویی از محل تولید و جلسات مجازی با پرسنل کیفیت و مهندسی میتوانند بهطور مؤثری بررسی مبتنی بر اسناد را تکمیل کنند.
انواع اجزاء کدامها هستند که عموماً با روش ریختهگری موم دمای متوسط تولید میشوند؟
ریختهگری با موم دمای متوسط بهطور گستردهای برای اجزایی با دقت مهندسیشده در کاربردهای هوافضا، انرژی و صنعتی استفاده میشود که در آن هندسههای پیچیده و آلیاژهای با عملکرد بالا مورد نیاز هستند. بدنههای نازل سوخت، پرههای توربین، اجزای داخلی شیرها، پروانهها و براکتهای سازهای از جمله رایجترین خانوادههای قطعاتی هستند که از این روش تولید میشوند. این فرآیند بهویژه زمانی مؤثر است که پیچیدگی هندسه قطعه، الزامات پرداخت سطح و دقت ابعادی را نمیتوان بهصورت اقتصادی با ماشینکاری یا سایر روشهای ساخت متداول بهدست آورد.
خریدار باید چند تأمینکننده را برای ریختهگری با واکس دمای متوسط قبل از اتخاذ تصمیم خرید ارزیابی کند؟
برای کاربردهای حیاتی یا با حجم بالا، ارزیابی دو تا سه تأمینکننده ریختهگری با موم دمای متوسط عموماً توصیه میشود از چندین تأمینکننده استفاده شود تا ریسک تأمین مدیریت شده و قدرت چانهزنی برای قیمتگذاری رقابتی حفظ گردد. برای برنامههایی با حجم پایین یا در مرحله توسعه، صلاح است که تنها یک یا دو تأمینکننده بهصورت هدفمند ارزیابی و صلاحیتسنجی شوند. نکته کلیدی این است که اطمینان حاصل شود هر یک از تأمینکنندگان صلاحیتیافته واقعاً قادر به تأمین نیازهای فنی، کیفی و تحویل شما هستند، نه اینکه پایهای گسترده از تأمینکنندگان با صلاحیت محدود حفظ شود. عمق صلاحیتسنجی اهمیت بیشتری نسبت به گستردگی گزینهها دارد.
فهرست مطالب
- درک آنچه که ریختهگری با واکس دمای متوسط از یک تأمینکننده در واقع انتظار دارد
- ارزیابی سیستم مدیریت کیفیت ارائهدهنده ریختهگری مومی
- ارزیابی ظرفیت تولید، تعهدات زمان تحویل و قابلیت مقیاسپذیری
- ارزیابی حمایت مهندسی، ارتباطات و جهتگیری مشارکتی
-
سوالات متداول
- چه عواملی روش ریختهگری با موم دمای متوسط را از فرآیندهای دمای پایین از نظر نتایج کیفی متمایز میسازد؟
- خریداران چگونه میتوانند کنترلهای فرآیندی تأمینکننده را برای ریختهگری با موم دمای متوسط بدون انجام بازرسی فیزیکی تأیید کنند؟
- انواع اجزاء کدامها هستند که عموماً با روش ریختهگری موم دمای متوسط تولید میشوند؟
- خریدار باید چند تأمینکننده را برای ریختهگری با واکس دمای متوسط قبل از اتخاذ تصمیم خرید ارزیابی کند؟