
 EN


Ang pagpili ng tamang kasosyo sa paggawa para sa pagsasagawa ng kastin sa katas na may katamtamang temperatura ay isa sa pinakamahalagang desisyon na maaaring gawin ng isang propesyonal sa pagbili o inhinyero sa produkto. Ang proseso, na kinasasangkutan ng pagpapasok ng kandila sa mga eksaktong dies sa maingat na kontroladong temperatura upang lumikha ng mga pattern para sa investment casting na malapit sa huling hugis at sukat, ay nangangailangan ng isang tagapag-suplay na may malalim na kaalaman sa metallurgy, disiplinadong sistema ng kalidad, at naipapakita nang maayos na kontrol sa produksyon. Ang isang di-mabuting napiling serbisyo ay maaaring magdulot ng mga hindi pagkakapareho sa sukat, mga depekto sa ibabaw, at mahal na mga kabiguan sa lead time na kumakalat sa buong iyong supply chain.
Kabaligtaran ng mga sistemang gumagamit ng kandilang may mababang temperatura, pagsasagawa ng kastin sa katas na may katamtamang temperatura nagpapatakbo sa isang thermal window na nangangailangan ng mas mahigpit na disiplina sa proseso at mas sophisticated na kagamitan. Dahil dito, ang pag-evaluate ng isang posibleng supplier ay mas nuansado kaysa sa simpleng paghahambing ng mga presyo. Ang mga buyer na nauunawaan kung ano ang naghihiwalay sa isang maaasahang provider sa isang hindi maaasahan ay nasa posisyon na makakuha ng mas magagandang bahagi, mas kaunting rejection, at mas malalim na pangmatagalang pakikipagtulungan. Ang gabay na ito ay tutulungan ka sa pamamagitan ng mga kritikal na pamantayan sa pagpili na may pinakamalaking kahalagahan.
Pag-unawa sa mga Tunay na Hinihiling ng Medium Temperature Wax Casting sa isang Supplier
Ang Komplikadong Thermal at Materyal na Aspeto ng Proseso
Pagsasagawa ng kastin sa katas na may katamtamang temperatura karaniwang gumagana sa saklaw ng pagkatunaw ng compound na gawa sa kandila sa pagitan ng humigit-kumulang 60°C at 90°C, na nangangailangan ng mas mahigpit na pamamahala sa mga parameter ng ineksyon kumpara sa mga alternatibong may mababang temperatura. Sa mga temperatura na ito, ang viskosidad ng kandila, ang pag-uugali nito sa pagkontrakt, at ang dinamika ng pagpuno sa hulma ay lahat na mas sensitibo sa anumang pagkakaiba. Ang isang kwalipikadong supplier ay dapat may nakakalibrang kagamitan para sa ineksyon, mga sistema ng paghahawak na may kontrolado ang temperatura, at mga dokumentadong prosedura para sa pamamahala ng pagkakapareho ng compound na gawa sa kandila sa bawat batch.
Ang mga pisikal na kailangan ng prosesong ito ay umaabot din sa mismong mga halo ng kandila. Ang mga pormulasyon na may katamtamang temperatura ay idinisenyo para sa pagkakapareho ng sukat, mababang nilalaman ng abo matapos ang pagkasunog, at kakatian sa mga sistema ng ceramic shell na ginagamit sa investment casting. Kung ang isang tagapag-suplay ay hindi nauunawaan ang interaksyon sa pagitan ng kanilang sistema ng kandila at ng kanilang proseso ng pagbuo ng shell, ang mga resulta sa naiinit na at pinasukang casting ay magpapakita ng kawalan ng kaalaman na iyon. Dapat tanungin ng mga bumibili nang tiyak kung paano binibigyang-katibayan ng isang provider ang bawat batch ng kanilang compound na kandila at ano ang mga hakbang na pansugpo na inilalagay kapag ang mga parameter ay lumilingon.
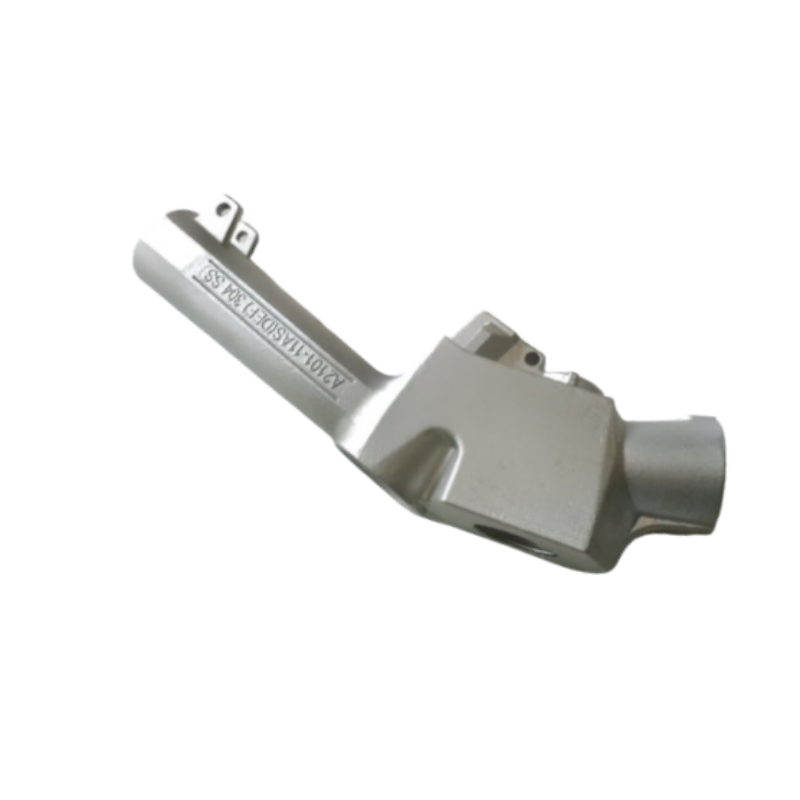
Ang pagpili ng metal na alloy ay sumasali rin sa pagsasagawa ng kastin sa katas na may katamtamang temperatura sa mga makabuluhang paraan. Ang mga bahagi tulad ng mga katawan ng fuel nozzle, mga bracket para sa aerospace, at mga kahon ng precision valve ay nangangailangan ng mga wax pattern na may napakatumpok na toleransya, dahil ang anumang pagkakamali sa sukat sa yugto ng wax ay direktang kukuha ng kopya sa panghuling bahaging metal. Ang mga supplier na may karanasan sa mga engineering alloy tulad ng stainless steel, nickel-based superalloys, at heat-resistant alloys ay karaniwang mas handa upang maunawaan ang mga kinabukasan na pangangailangan na ito.
Kakayahan sa Disenyo ng Tooling at Kalidad ng Die
Ang kalidad ng injection tooling na ginagamit sa pagsasagawa ng kastin sa katas na may katamtamang temperatura ay nagtatakda ng pag-uulit ng bawat pattern na nabuo. Dapat idisenyo ang mga die na may angkop na draft angles, venting, at mga tampok sa thermal management upang matiyak ang pare-parehong wax injection nang walang short shots, cold shuts, o sink marks. Ang isang supplier na nagdidisenyo at pinapanatili ang mga die nang nasa loob ng kanilang pasilidad ay nag-aalok ng malaki ang kontrol sa kalidad ng pattern kumpara sa isang supplier na ibinabahagi ang tooling sa isang third party.
Kapag sinusuri ang isang provider, humiling ng dokumentasyon tungkol sa kanilang proseso sa pagdidisenyo ng die at magtanong ng mga halimbawa ng kasaysayan ng mga revisyon sa tool. Ang mga maaasahang supplier ay nag-iingat ng mga rekord ng mga pagbabago sa die na ginawa bilang tugon sa mga depekto sa pattern, na nagpapakita ng disiplina sa kalidad at isipan ng patuloy na pagpapabuti. Itanong kung ginagawa nila ang sampling ng wax pattern sa buong bilang ng cavity bago ilabas ang tooling para sa produksyon, dahil ang gawain na ito ay direktang nakaaapekto sa kalidad ng unang artikulo.
Ang mga iskedyul para sa pangangalaga ng tooling ay kasing-importante rin. Sa pagsasagawa ng kastin sa katas na may katamtamang temperatura , ang pagsusuot ng die at pagbaba ng kalidad ng ibabaw ay tumitibay sa paglipas ng panahon at maaaring magdulot ng mahinang pagbabago sa dimensyon na mahirap tukuyin nang walang regular na mga audit ng pagsusukat. Ang isang mapagkakatiwalaang supplier ay may mga itinakdang interval para sa pangangalaga ng tooling at dokumentadong rekord ng inspeksyon para sa bawat aktibong die sa kanilang programa.
Pagsusuri sa Sistema ng Pamamahala ng Kalidad ng isang Provider ng Wax Casting
Ang mga sertipiko ay isang batayan, hindi isang garantiya
Ang mga sertipikasyon sa industriya tulad ng ISO 9001 at AS9100 ay nagbibigay ng kapaki-pakinabang na batayan kapag sinusuri ang isang pagsasagawa ng kastin sa katas na may katamtamang temperatura tagapagkaloob ng serbisyo. Kinakailangan ng mga pamantayang ito ang mga nakadokumentong prosedura, kagamitang pampukso na naka-kalibrado, mga programa ng panloob na audit, at mga sistema ng corrective action. Ang mga bumibili sa mga sektor ng aerospace, depensa, at enerhiya ay dapat tingnan ang pagkakasertipiko sa AS9100 bilang pinakamababang inaasahan para sa mga supplier na gumagawa ng mga komponenteng mahalaga sa paglipad o mahalaga sa pagganap.
Gayunman, ang sertipikasyon lamang ay hindi dapat maging panghuling salik sa pagpapasya. Ang isang sertipikadong pasilidad na hindi maayos na isinasagawa ang kanyang sistema ng kalidad ay mas kaunti ang halaga kaysa sa isang hindi sertipikado ngunit may mahigpit na kontrol sa aktwal na operasyon, bagaman ang ideal ay ang parehong presensya ng dalawa. Sa panahon ng pagtataya sa supplier, suriin nang malalim kung paano tumatakbo ang sistema ng kalidad araw-araw imbes na umaasa lamang sa dokumentasyon ng sertipiko. Humiling na suriin ang mga kamakailang natuklasan sa panloob na audit, mga trend ng hindi pagkakasunod-sunod (non-conformance), at mga sukatan ng feedback mula sa mga customer.
Para sa pagsasagawa ng kastin sa katas na may katamtamang temperatura mga aplikasyon sa mga pangangailangan ng industriya, mahalaga rin na suriin kung ang tagapagkaloob ay may akreditasyon na NADCAP para sa mga proseso ng investment casting. Ang mga audit ng NADCAP ay mas malalim kaysa sa mga pagsusuri sa ISO, at tinitingnan ang mga tiyak na kontrol sa proseso, kwalipikasyon ng mga tauhan, at kalibrasyon ng kagamitan sa paraang direktang nauugnay sa kalidad ng paghahagis. Ang mga tagapagkaloob na may akreditasyon ng NADCAP ay nagpakita ng mas mataas na antas ng disiplina sa proseso.
Mga Kakayahan sa Pagsusuri at Sukat na Pagsubaybay
Maaasahan pagsasagawa ng kastin sa katas na may katamtamang temperatura ang tagapagkaloob ay dapat na kagamitan upang sukatin at patunayan ang katiyakan ng sukat ng mga pattern na gawa sa kandila bago pa man pumasok sa proseso ng paggawa ng shell. Ibig sabihin, kailangan nilang magkaroon ng mga coordinate measuring machine (CMM), optical comparator, o mga sistema ng structured light scanning na kakayahang i-verify ang mga mahahalagang sukat ng pattern batay sa mga engineering drawing. Ang pagsusuri sa pattern sa yugtong ito ay mas epektibo sa gastos kaysa sa pagkakatuklas ng isang suliranin sa sukat matapos na ilagay ang metal.
Itanong sa mga potensyal na supplier kung paano nila idokumento ang mga resulta ng pagsusuri sa wax pattern at kung ang mga rekord na iyon ay maaaring subaybayan hanggang sa tiyak na die cavities at production lots. Ang kakayahang subaybayan ang mga rekord ay lalo pang mahalaga sa mga regulado na industriya kung saan ang buong rekord ng materyales at proseso ay kailangang panatilihin nang ilang taon. Ang mga supplier na itinuturing ang mga rekord ng sukat bilang tunay na kasangkapan sa kalidad, imbes na isang pormalidad lamang para sa pagkakasunod-sunod sa regulasyon, ay karaniwang nagbibigay ng mas konstanteng mataas na kalidad ng resulta sa pagsasagawa ng kastin sa katas na may katamtamang temperatura .
Ang mga kakayahan sa pinal na pagsusuri ng casting ay katumbas din ang kahalagahan. Dapat magagamit ang X-ray radiography para sa panloob na katiyakan, fluorescent penetrant inspection para sa mga hindi pagkakapareho sa ibabaw, at spectrographic alloy verification—maging sa loob ng kompanya o sa pamamagitan ng mga kwalipikadong laboratoryo na partner. Ang isang supplier na may vertical integration, na kaya nang gawin ang mga pagsusuring ito nang direkta, ay nag-aalok ng mas mabilis na turnaround at mas mahigpit na pagmamay-ari sa proseso kumpara sa isang supplier na nagpapasa ng lahat ng pagsusuri sa labas.
Pagtataya sa Kapasidad sa Produksyon, mga Pahayag sa Lead Time, at Kakayahang Palawakin
Pagkakatugma ng Kapasidad sa Iyong Pangangailangan sa Dami
Kapag sinusuri ang isang pagsasagawa ng kastin sa katas na may katamtamang temperatura tagapagkaloob ng serbisyo, kailangang suriin ang kapasidad ng produksyon sa konteksto ng iyong tiyak na pangangailangan sa dami at pagbabago ng demand. Ang isang supplier na optimizado para sa mataas na dami ng komoditi ay maaaring kulang sa fleksibilidad ng proseso para sa mabababa hanggang katamtamang dami ng mga order ng kumplikadong bahagi, samantalang ang isang job shop na nakatuon sa mga prototype ay maaaring mahirapan na mapanatili ang pare-parehong kalidad sa sukat ng produksyon. Ang pag-unawa kung paano sumasalamin ang kumbinasyon ng kagamitan at istruktura ng turno ng supplier sa iyong profile ng order ay pundamental.
Humiling ng datos tungkol sa paggamit ng kapasidad at itanong kung paano hinahandle ng supplier ang mga piko ng demand. Sa pagsasagawa ng kastin sa katas na may katamtamang temperatura , ang mga bottleneck sa proseso ay kadalasang nangyayari sa pag-inject ng kandila, shell investment, at paglo-load ng furnace. Ang mga supplier na may dagdag na mga machine para sa injection, maraming silid para sa pagpapahangin ng shell, at sapat na kapasidad ng furnace ay mas handa na upang matugunan ang mga pagbabago sa iskedyul nang hindi naaapektuhan ang kalidad o lead time. Ang isang solong punto ng kabiguan sa anumang yugto ng prosesong ito ay maaaring magdulot ng pagkaantala sa buong batch ng produksyon.
Ang scalability ay katumbas na mahalaga kung inaasahan mo ang paglago ng produkto o ang pagtaas ng produksyon sa isang programa. Talakayin nang malinaw kung ang supplier ay kayang dagdagan ang throughput para sa iyong partikular na mga komponente at ano ang mga investasyon na kailangan nilang gawin upang suportahan ang mas mataas na dami. Ang isang supplier na nagsasagot nang may pag-iisip sa tanong na ito ay ipinapakita ang uri ng orientasyon sa pakikipagtulungan na naghihiwalay sa mga maaasahang tagapagbigay sa mahabang panahon mula sa mga transaksyonal lamang.
Kalinawan sa Lead Time at Kasaysayan ng Pagganap sa Pagpapadala
Ang pagganap sa pagpapadala ay isa sa pinakalabis na obhetibong sukatan na magagamit sa paghahambing pagsasagawa ng kastin sa katas na may katamtamang temperatura mga supplier. Humiling ng datos tungkol sa on-time delivery mula sa nakalipas na labindalawang hanggang dalawampung apat na buwan, na hinati ayon sa uri ng customer o kumplikasyon ng bahagi kung posible. Ang mga supplier na aktibong sinusubaybay at ibinabahagi ang impormasyong ito ay karaniwang mas tiwala sa kanilang pagganap kaysa sa mga supplier na umiwas o nagbibigay lamang ng pampersonal na mga sagot.
Ang mga komitment sa lead time sa pagsasagawa ng kastin sa katas na may katamtamang temperatura ay naaapektuhan ng kahandahan ng tooling, antas ng pattern yield, bilis ng shell cycle, at mga iskedyul para sa pagpapahid (pour) at pagtatapos (finishing). Ang pag-unawa kung alin sa mga yugtong ito ang pinakabariyable sa workflow ng isang partikular na supplier ay makakatulong sa iyo na magtakda ng makatotohanang inaasahan at magbuo ng angkop na buffer sa iyong plano sa suplay. Ang mga supplier na kayang malinaw na ipaliwanag ang mga salik na nagsisikilala sa kanilang lead time ay ipinapakita ang tunay na pag-unawa sa proseso, imbes na gumagawa ng mga pangkalahatang pangako.
Ang kakayahan na mapabilis din ang proseso ay karapat-dapat ding talakayin habang pinipili ang supplier. Kapag may kailangang agarang pagkamit, kayang ba ng supplier na isama ang inyong order sa mas mabilis na slot ng produksyon nang hindi kinokompromiso ang mga kontrol sa kalidad? Ang sagot ay nagpapakita kung gaano kalawak ang operasyonal na flexibility ng supplier at kung gaano kahanda silang tiisin ang presyon sa iskedyul para sa kapakanan ng kanilang mga customer. Ito ay isang makabuluhang kadiferensya sa pagitan ng pagsasagawa ng kastin sa katas na may katamtamang temperatura mga provider na may kahalintulad na teknikal na kakayahan.
Pagtataya sa Suporta sa Inhinyero, Komunikasyon, at Orientasyon sa Pakikipagtulungan
Suporta sa Disenyo para sa Pagmamanupaktura sa Yugto ng Wax Casting
Pinakamababang binibigyang-halaga sa mga pamantayan kapag pumipili ng pagsasagawa ng kastin sa katas na may katamtamang temperatura ang provider ay ang lalim ng suporta sa engineering na kanilang ino-offer sa panahon ng disenyo at paggawa ng mga kagamitan. Ang mga supplier na may mga bihasang inhinyero sa proseso na kaya nang suriin ang disenyo ng isang bahagi at magbigay ng feedback tungkol sa disenyo para sa kakayahang gawin sa produksyon bago pa man gawin ang mga kagamitan ay makakatipid ng malaki sa oras at pera ng mga buyer. Ang mga karaniwang isyu tulad ng hindi sapat na anggulo ng draft, mga undercut na nagpapakumplikado sa pag-alis ng pattern, o mga seksyon ng pader na madaling apektuhan ng mga depekto dahil sa pagkontrakt ng kandila ay mas murang ayusin sa yugto ng disenyo kaysa sa pagkatapos na magsimula ang produksyon.
Sa pagsasagawa ng kastin sa katas na may katamtamang temperatura ang interface sa pagitan ng geometry ng bahagi at ng pattern tooling ay sensitibo. Ang mga bihasang supplier ay nakakakilala ng mga lugar kung saan ang pagkakalagay ng gating at runner sa sistema ng ceramic shell ay makakaapekto sa kalidad ng casting, at maaari nilang imungkahi ang mga pagbabago sa geometry upang mapabuti ang yield nang hindi naaapektuhan ang pagganap ng bahagi. Ang ganitong uri ng proaktibong kolaborasyon sa engineering ay malakas na indikasyon ng isang supplier na naisip ang higit pa sa mga indibidwal na purchase order patungo sa tagumpay ng programa sa mahabang panahon.
Hilingin sa mga potensyal na supplier na ipaliwanag ang isang kamakailang halimbawa kung saan ang kanilang engineering input ang nagbago sa orihinal na disenyo ng bahagi o sa paraan ng paggawa ng tooling. Ang kalidad at tiyak na detalye ng kanilang sagot ay magpapakita ng kanilang teknikal na lalim at istilo ng komunikasyon. Ang mga supplier na aktibong nakikisalamuha nang may kumpiyansa at maikli sa ganitong uri ng teknikal na usapan ay karaniwang mas magandang kasosyo sa buong lifecycle ng produkto.
Kahusayan sa Komunikasyon at Istukturang Pamamahala ng Account
Kasosyo. Sa panahon ng proseso ng pagkakataon, bigyang-pansin nang mabuti kung gaano kabilis at kumpleto ang tugon ng isang supplier sa iyong mga teknikal na tanong, kahilingan para sa quote, at pagsumite ng mga sample. Ang kalidad ng tugon sa yugtong bago pa ibigay ang kontrata ay nagpapahiwatig kung paano magiging ang relasyon kapag nagsimula nang dumating ang mga purchase order at tumindi ang presyon sa schedule. pagsasagawa ng kastin sa katas na may katamtamang temperatura maaasahang komunikasyon ay isang hindi mapag-uusap na katangian para sa anumang
Alamin kung sino ang iyong pangunahing punto ng contact at kung ang taong iyon ay may direktang access sa pag-iiskedyul ng produksyon, kalidad, at mga mapagkukunan sa inhinyerya. Sa pagsasagawa ng kastin sa katas na may katamtamang temperatura mga programa, ang mga katanungan ay kadalasang sumasaklaw sa maraming functional na lugar nang sabay-sabay, at ang isang supplier na may hiwa-hiwalay na panloob na komunikasyon ay magdudulot ng mga pagkaantala at kalituhan sa kanilang mga customer. Ang mga account manager o customer service representative na may tunay na awtoridad na pampunkto sa iba’t ibang departamento ay isang makabuluhang operasyonal na kalamangan.
Sa huli, suriin kung paano hinahandle ng supplier ang mga negatibong balita . Itanong kung paano nila ipinapahayag ang mga hindi pagkakasunod-sunod (non-conformances), mga pagkaantala sa iskedyul, at mga isyu sa yield kapag nangyayari ang mga ito. Ang isang supplier na may malinaw at na-dokumentong proseso para sa pagpapaalala sa customer at komunikasyon ng corrective action ay nagpapakita ng uri ng organisasyonal na katuruan na nagpapanatili ng mga pakikipagtulungan kahit sa harap ng di-naiiwasang mga hamon sa produksyon. Ang transparensya sa mga mahihirap na sandali ay kasing-importante ng pagganap sa mga karaniwang sitwasyon.
Madalas Itanong
Ano ang naghihiwalay sa paggawa ng kastilyo gamit ang kandilang may katamtamang temperatura mula sa mga proseso na may mababang temperatura sa aspeto ng kalidad ng resulta?
Pagsasagawa ng kastin sa katas na may katamtamang temperatura karaniwang gumagawa ng mga pattern na may mas mainam na dimensional stability at mas mababang variability sa pagkontrakt ng sukat kumpara sa mga sistema ng kandila na may mababang temperatura. Ang mga compound ng kandila na ginagamit sa katamtamang saklaw ng temperatura ay binubuo upang magkaroon ng mas mahuhulaan na thermal behavior habang isinasagawa ang shell investment at burnout, na nagreresulta sa mas pare-parehong sukat ng kastilyo. Dahil dito, ang prosesong ito ay lalo pang angkop para sa mga precision component kung saan ang mahigpit na toleransya ay hindi pwedeng balewalain.
Paano dapat suriin ng mga buyer ang mga kontrol sa proseso ng supplier para sa paggawa ng kastilyo gamit ang kandilang may katamtamang temperatura nang hindi kinakailangang magconduct ng pisikal na audit?
Mga paraan ng remote verification para sa pagsasagawa ng kastin sa katas na may katamtamang temperatura kasali sa mga supplier ang paghiling ng dokumentadong mga plano para sa pagkontrol ng proseso, mga datos ng statistical process control para sa mga pangunahing parameter tulad ng temperatura at presyon ng pag-inject ng kandila, at mga ulat ng inspeksyon para sa unang sample mula sa mga katulad na komponente. Ang pagsusuri sa mga rekord ng hindi pagkakasunod at corrective action ay nagpapakita rin kung paano nakikilala at nalulutas ng supplier ang mga pagkakaiba sa proseso. Ang mga video walkthrough ng pasilidad at mga virtual na pulong kasama ang mga tauhan sa kalidad at inhinyeriya ay maaaring magdagdag nang epektibo sa pagsusuri batay sa dokumentasyon.
Anong mga uri ng komponente ang pinakakaraniwang ginagawa gamit ang medium temperature wax casting?
Pagsasagawa ng kastin sa katas na may katamtamang temperatura malawakang ginagamit para sa mga bahagi na may kahusayan sa inhinyero sa aerospace, enerhiya, at industriyal na aplikasyon kung saan kinakailangan ang mga kumplikadong heometriya at mataas na pagganap na mga alloy. Ang mga katawan ng pampainom ng gasolina, mga palakang turbin, panloob na bahagi ng valve, mga impeller, at mga suportang istruktural ay kabilang sa pinakakaraniwang pamilya ng bahagi na ginagawa gamit ang prosesong ito. Partikular na epektibo ang proseso kapag ang kumplikadong heometriya ng bahagi, mga kinakailangan sa surface finish, at presisyong dimensiyonal ay hindi maaaring maabot nang ekonomiko sa pamamagitan ng machining o iba pang konbensyonal na paraan ng paggawa.
Ilang mga tagapag-suplay ang dapat i-qualify ng isang buyer para sa medium temperature wax casting bago gumawa ng desisyon sa pagkuha ng suplay?
Para sa mga kritikal o mataas ang dami ng aplikasyon, ang pag-qualify ng dalawa hanggang tatlong pagsasagawa ng kastin sa katas na may katamtamang temperatura ang pagkakaroon ng maraming supplier ay karaniwang inirerekomenda upang mapamahalaan ang panganib sa supply at panatilihin ang kompetitibong kapangyarihan sa presyo. Para sa mga programang may mababang dami o nasa yugto ng pag-unlad, ang nakatuon na kwalipikasyon ng isang o dalawang supplier ay madalas na mas praktikal. Ang pangunahing layunin ay siguraduhing ang bawat kwalipikadong supplier ay tunay na kayang tumugon sa iyong mga teknikal, kalidad, at mga kinakailangan sa paghahatid, imbes na panatilihin ang malawak na base ng mga supplier na may limitadong kakayahan. Ang lalim ng kwalipikasyon ay mas mahalaga kaysa sa lawak ng mga opsyon.
Talaan ng Nilalaman
- Pag-unawa sa mga Tunay na Hinihiling ng Medium Temperature Wax Casting sa isang Supplier
- Pagsusuri sa Sistema ng Pamamahala ng Kalidad ng isang Provider ng Wax Casting
- Pagtataya sa Kapasidad sa Produksyon, mga Pahayag sa Lead Time, at Kakayahang Palawakin
- Pagtataya sa Suporta sa Inhinyero, Komunikasyon, at Orientasyon sa Pakikipagtulungan
-
Madalas Itanong
- Ano ang naghihiwalay sa paggawa ng kastilyo gamit ang kandilang may katamtamang temperatura mula sa mga proseso na may mababang temperatura sa aspeto ng kalidad ng resulta?
- Paano dapat suriin ng mga buyer ang mga kontrol sa proseso ng supplier para sa paggawa ng kastilyo gamit ang kandilang may katamtamang temperatura nang hindi kinakailangang magconduct ng pisikal na audit?
- Anong mga uri ng komponente ang pinakakaraniwang ginagawa gamit ang medium temperature wax casting?
- Ilang mga tagapag-suplay ang dapat i-qualify ng isang buyer para sa medium temperature wax casting bago gumawa ng desisyon sa pagkuha ng suplay?