
 EN


Выбор правильного партнёра по производству для литьё по восковым моделям при средней температуре одно из самых важных решений, которое может принять специалист по закупкам или инженер-конструктор. Данный процесс включает в себя впрыск воска в прецизионные пресс-формы при тщательно контролируемых температурах для получения литейных моделей методом литья по выплавляемым моделям, близких по форме и размерам к готовому изделию; он требует поставщика, обладающего глубокими знаниями в области металлургии, строгими системами контроля качества и проверенными производственными процедурами. Неправильно выбранный исполнитель услуг может вызвать отклонения геометрических размеров, поверхностные дефекты и дорогостоящие сбои в сроках поставки, которые негативно скажутся на всей вашей цепочке поставок.
В отличие от систем литья по низкотемпературным восковым моделям, литьё по восковым моделям при средней температуре работает в тепловом окне, которое требует более строгого соблюдения технологического процесса и применения более сложного оборудования. Это делает оценку потенциального поставщика более тонкой задачей, чем простое сравнение ценовых листов. Покупатели, понимающие, что отличает надёжного поставщика от ненадёжного, получают возможность закупать более качественные детали, снижать количество брака и выстраивать более прочные долгосрочные партнёрские отношения. В этом руководстве подробно рассматриваются ключевые критерии отбора, имеющие наибольшее значение.
Понимание того, какие требования предъявляет к поставщику литьё по среднетемпературным восковым моделям
Тепловая и материалоёмкая сложность данного процесса
Литьё по восковым моделям при средней температуре обычно работает в диапазоне температур плавления воскового состава примерно от 60 °C до 90 °C, что требует более строгого контроля параметров литья под давлением по сравнению с низкотемпературными альтернативами. При таких температурах вязкость воска, поведение при усадке и динамика заполнения формы становятся более чувствительными к отклонениям. Квалифицированный поставщик должен располагать откалиброванным оборудованием для литья под давлением, системами удержания с контролируемой температурой и документированными процедурами обеспечения однородности воскового состава в пределах каждой партии.
Физические требования к этому процессу распространяются и на сами восковые смеси. Формуляции среднетемпературных восков разработаны с учётом размерной стабильности, низкого содержания золы после обжига, а также совместимости с керамическими оболочечными системами, используемыми в литье по выплавляемым моделям. Если поставщик не понимает взаимодействия между своей восковой системой и процессом формирования оболочки, это проявится в качестве обожжённой и залитой отливки. Покупателям следует конкретно уточнить, каким образом поставщик проверяет партии своего воскового состава и какие корректирующие действия предпринимаются при отклонении параметров.
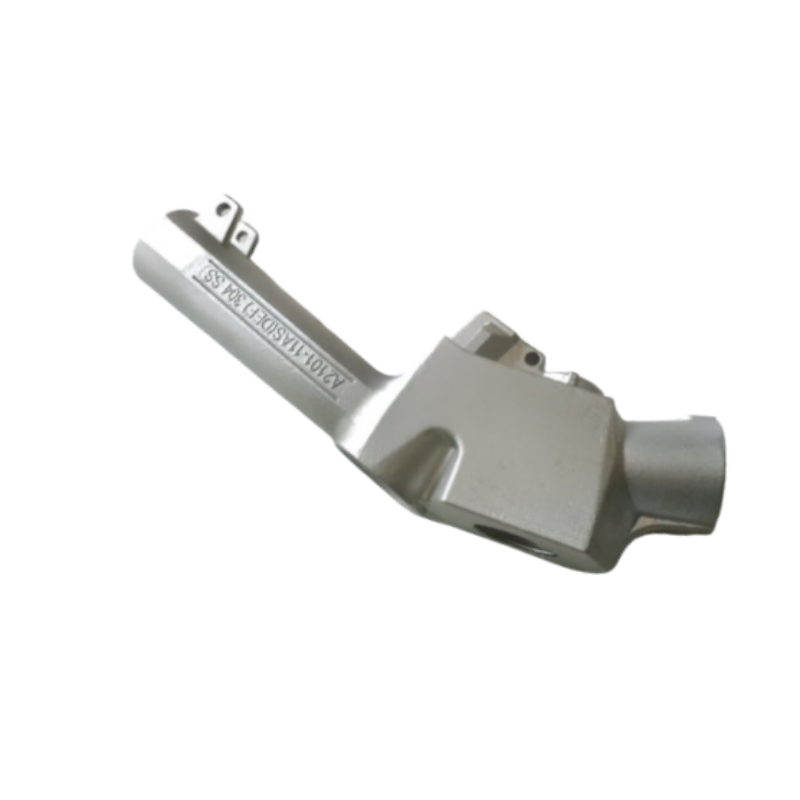
Выбор металлического сплава также пересекается с литьё по восковым моделям при средней температуре осмысленными способами. Такие компоненты, как корпуса топливных насадок, кронштейны для авиакосмической техники и корпуса прецизионных клапанов, требуют восковых моделей с чрезвычайно жёсткими допусками, поскольку любая размерная погрешность на стадии изготовления восковой модели напрямую переносится на готовую металлическую деталь. Поставщики, имеющие опыт работы с инженерными сплавами — такими как нержавеющая сталь, никелевые суперсплавы и жаропрочные сплавы, — как правило, лучше подготовлены к пониманию этих требований на последующих этапах производства.
Способность проектировать оснастку и качество пресс-форм
Качество оснастки для литья под давлением, используемой в литьё по восковым моделям при средней температуре определяет воспроизводимость каждой получаемой модели. Пресс-формы должны проектироваться с учётом соответствующих углов вытяжки, систем вентиляции и решений по тепловому управлению, чтобы обеспечить стабильное впрыскивание воска без неполного заполнения, холодных захватов или усадочных вмятин. Поставщик, который самостоятельно проектирует и обслуживает пресс-формы, обеспечивает значительно более высокий уровень контроля качества моделей по сравнению с тем, кто передаёт изготовление оснастки сторонней организации.
При оценке поставщика запросите документацию, касающуюся их процесса проектирования штампов, и попросите примеры истории доработок оснастки. Надёжные поставщики ведут учёт изменений штампов, внесённых в ответ на дефекты восковых моделей, что свидетельствует как о дисциплине в обеспечении качества, так и о настроенности на непрерывное совершенствование. Уточните, проводят ли они отбор проб восковых моделей по всем полостям перед запуском оснастки в серийное производство — данная практика напрямую влияет на качество первых изготовленных изделий.
Графики технического обслуживания оснастки не менее важны. В литьё по восковым моделям при средней температуре штампы со временем изнашиваются, а их поверхность деградирует, что может привести к незначительным, но систематическим отклонениям размеров, выявить которые без регулярных измерительных проверок затруднительно. Надёжный поставщик устанавливает чёткие интервалы технического обслуживания оснастки и ведёт документированные протоколы осмотров для каждого действующего штампа в рамках своей программы.
Оценка системы менеджмента качества поставщика воскового литья
Сертификаты — это базовый уровень, а не гарантия
Сертификаты отраслевой аккредитации, такие как ISO 9001 и AS9100, служат полезной отправной точкой при оценке литьё по восковым моделям при средней температуре поставщика услуг. Эти стандарты требуют наличия документированных процедур, аттестованного измерительного оборудования, программ внутреннего аудита и систем корректирующих действий. Покупателям в аэрокосмической, оборонной и энергетической отраслях следует рассматривать регистрацию по стандарту AS9100 как минимальное требование к поставщикам, участвующим в производстве компонентов, критичных для безопасности полёта или эксплуатационных характеристик.
Однако один лишь сертификат не должен быть решающим фактором. Сертифицированное предприятие, реализующее свою систему менеджмента качества неэффективно, представляет меньшую ценность по сравнению с несертифицированным предприятием, применяющим строгие практические контрольные меры; тем не менее, идеальным вариантом является наличие обоих условий. При оценке поставщика сосредоточьтесь на том, как система менеджмента качества функционирует в повседневной работе, а не полагайтесь исключительно на документацию о сертификации. Запросите возможность ознакомиться с результатами последних внутренних аудитов, тенденциями в области выявленных несоответствий и метриками обратной связи от заказчиков.
Для литьё по восковым моделям при средней температуре применения в требовательных отраслях промышленности также стоит проверить, имеет ли поставщик аккредитацию NADCAP на процессы литья по выплавляемым моделям. Аудиты NADCAP проводятся значительно глубже, чем аудиты по стандарту ISO, и охватывают конкретные параметры контроля процессов, квалификацию персонала и поверку оборудования — всё это напрямую влияет на качество литых изделий. Поставщики с аккредитацией NADCAP продемонстрировали более высокий уровень дисциплины в соблюдении технологических процессов.
Возможности контроля и размерная прослеживаемость
Надежный литьё по восковым моделям при средней температуре поставщик должен быть оснащён средствами измерения и проверки размерной точности восковых моделей до их поступления в процесс формирования оболочковой формы. Это означает наличие координатно-измерительных машин (КИМ), оптических компараторов или систем сканирования структурированным светом, способных подтвердить соответствие критических размеров моделей конструкторской документации. Контроль моделей на этом этапе является значительно более экономически эффективным, чем выявление размерного несоответствия после заливки металла.
Спросите потенциальных поставщиков, каким образом они документируют результаты осмотра восковых моделей и подлежат ли такие записи прослеживанию до конкретных полостей пресс-форм и производственных партий. Прослеживаемость особенно важна в регулируемых отраслях, где полные записи о материалах и технологических процессах должны храниться в течение многих лет. Поставщики, которые рассматривают размерные записи как подлинный инструмент обеспечения качества, а не как формальность для соблюдения требований, как правило, обеспечивают более стабильно высокое качество результатов в литьё по восковым моделям при средней температуре .
Возможности окончательного контроля отливок не менее важны. Рентгенография для проверки внутренней однородности, люминесцентный капиллярный контроль для выявления поверхностных дефектов и спектрографическая верификация состава сплава должны быть доступны либо на предприятии поставщика, либо через аккредитованных лабораторных партнёров. Вертикально интегрированный поставщик, способный выполнять эти испытания непосредственно, обеспечивает более короткие сроки выполнения заказов и более строгий контроль над всеми этапами процесса по сравнению с поставщиком, который передаёт все испытания субподрядчикам.
Оценка производственных мощностей, обязательств по срокам поставки и масштабируемости
Соответствие мощности вашим объемным требованиям
При отборе литьё по восковым моделям при средней температуре поставщика услуг необходимо оценивать производственную мощность в контексте ваших конкретных объемных потребностей и изменчивости спроса. Поставщик, оптимизированный для высокотемповых серийных производств стандартной продукции, может не обладать необходимой технологической гибкостью для выполнения заказов небольшого и среднего объема сложных компонентов, тогда как мелкосерийное производство, ориентированное на изготовление прототипов, может испытывать трудности с поддержанием стабильного качества при переходе к серийному выпуску. Понимание того, насколько сочетание оборудования и графика смен поставщика соответствует вашему профилю заказов, является фундаментальным.
Запросите данные об использовании мощностей и уточните, как поставщик справляется с пиковым спросом. В литьё по восковым моделям при средней температуре наиболее частыми узкими местами в процессе являются литьё восковых моделей, изготовление керамических оболочек и загрузка печей. Поставщики, располагающие резервными литьевыми машинами, несколькими сушильными камерами для оболочек и достаточной мощностью печей, лучше подготовлены к поглощению колебаний графика поставок без ущерба для качества или сроков выполнения заказа. Единственная точка отказа на любом из этих этапов технологического процесса может задержать всю производственную партию.
Масштабируемость также имеет важное значение, если вы прогнозируете рост объёмов продукции или наращивание программ. Чётко обсудите с поставщиком, способен ли он увеличить производительность по вашим конкретным компонентам и какие инвестиции ему потребуются для поддержки более высоких объёмов. Поставщик, который вдумчиво отвечает на этот вопрос, демонстрирует ориентацию на партнёрство, которая отличает надёжных долгосрочных поставщиков от чисто транзакционных.
Прозрачность сроков выполнения заказов и история показателей поставки
Показатель своевременности поставок является одним из наиболее объективных критериев при сравнении литьё по восковым моделям при средней температуре поставщики. Запросите данные о своевременной поставке за последние двенадцать–двадцать четыре месяца, разбивку по типам заказчиков или сложности деталей — если это возможно. Поставщики, которые систематически отслеживают и добровольно предоставляют такую информацию, как правило, более уверены в своих показателях работы, чем те, кто уклоняется от ответа или приводит лишь анекдотические данные.
Сроки поставки в литьё по восковым моделям при средней температуре определяются готовностью оснастки, выходом годных изделий по шаблону, цикловым временем изготовления корпуса, а также графиками заливки и отделки. Понимание того, какой из этих этапов является наиболее изменчивым в рабочем процессе конкретного поставщика, поможет вам сформировать реалистичные ожидания и заложить соответствующие резервы в ваш план обеспечения поставок. Поставщики, способные чётко объяснить факторы, влияющие на сроки поставки, демонстрируют подлинное понимание своих производственных процессов, а не просто дают расплывчатые обещания.
Возможность ускорения поставок также заслуживает обсуждения на этапе отбора. Когда возникают срочные потребности, может ли поставщик включить ваш заказ в более ранний производственный цикл без ущерба для систем контроля качества? Ответ на этот вопрос показывает реальный уровень операционной гибкости поставщика и его готовность взять на себя давление, связанное со сроками, в интересах клиентов. Это важный критерий различия между литьё по восковым моделям при средней температуре поставщиками, обладающими в остальном схожим техническим потенциалом.
Оценка инженерной поддержки, коммуникации и ориентации на партнёрство
Поддержка проектирования с учётом технологичности изготовления на стадии воскового литья
Один из наиболее недооцениваемых критериев при выборе литьё по восковым моделям при средней температуре ключевым фактором при выборе поставщика является глубина инженерной поддержки, которую он предоставляет на этапах проектирования и изготовления оснастки. Поставщики, имеющие опытных технологов-инженеров, способных провести анализ конструкции детали и дать рекомендации по её технологичности до начала изготовления оснастки, позволяют заказчикам значительно сэкономить время и средства. Типичные проблемы — например, недостаточные углы вытяжки, выступы, затрудняющие извлечение модели, или участки стенок, склонные к дефектам усадки воска — гораздо дешевле устранять на стадии проектирования, чем после начала производства.
В литьё по восковым моделям при средней температуре взаимодействие между геометрией детали и оснасткой для изготовления моделей имеет тонкие особенности. Опытные поставщики способны выявить участки, где расположение литниковой системы и питателей в керамической оболочке повлияет на качество отливки, и предложить изменения геометрии, повышающие выход годных изделий без ущерба для функциональности детали. Такое проактивное инженерное взаимодействие является надёжным показателем того, что поставщик ориентирован не только на выполнение отдельных заказов, но и на обеспечение долгосрочного успеха совместных программ.
Попросите потенциальных поставщиков подробно рассказать о недавнем примере, когда их инженерные рекомендации привели к изменению первоначального дизайна детали или подхода к проектированию оснастки. Качество и конкретность их ответа покажут как техническую глубину, так и стиль коммуникации. Поставщики, которые уверенно и лаконично включаются в подобный технический диалог, как правило, становятся более надёжными партнёрами на всём протяжении жизненного цикла продукта.
Оперативность коммуникации и структура управления взаимоотношениями с клиентом
Партнёра. В ходе процесса квалификации обращайте пристальное внимание на то, насколько быстро и исчерпывающе поставщик отвечает на ваши технические вопросы, запросы коммерческих предложений и представление образцов. литьё по восковым моделям при средней температуре качество ответов на предконтрактной стадии позволяет прогнозировать, как будет выстраиваться взаимодействие после оформления заказов и нарастания давления со стороны сроков поставок.
Уточните, кто будет вашим основным контактным лицом, и обладает ли это лицо прямым доступом к ресурсам по планированию производства, контролю качества и инженерным ресурсам. В литьё по восковым моделям при средней температуре программах вопросы зачастую охватывают сразу несколько функциональных областей, и поставщик с изолированной внутренней коммуникацией создаёт для своих клиентов задержки и путаницу. Менеджеры по работе с клиентами или представители службы поддержки клиентов, наделённые подлинной межфункциональной властью, представляют собой существенное операционное преимущество.
Наконец, оцените, как поставщик реагирует на возникновение проблем новости . Уточните, каким образом он информирует заказчика о несоответствиях, задержках в графике поставок и проблемах с выходом годной продукции. Поставщик, имеющий чёткий, документально оформленный процесс уведомления заказчика и сообщения о корректирующих действиях, демонстрирует организационную зрелость, необходимую для поддержания партнёрских отношений даже в условиях неизбежных производственных трудностей. Прозрачность в сложные моменты столь же важна, как и эффективность в повседневной работе.
Часто задаваемые вопросы
Чем литье по восковым моделям средней температуры отличается от низкотемпературных процессов с точки зрения качества получаемых отливок?
Литьё по восковым моделям при средней температуре как правило, обеспечивает получение моделей с лучшей размерной стабильностью и меньшей изменчивостью усадки по сравнению с низкотемпературными восковыми системами. Восковые композиции, используемые в диапазоне средних температур, разработаны таким образом, чтобы обеспечивать более предсказуемое термическое поведение при формовании оболочковой формы и выжиге, что приводит к более стабильным геометрическим размерам отливок. Это делает данный процесс особенно подходящим для изготовления прецизионных деталей, где соблюдение жёстких допусков является обязательным требованием.
Каким образом покупатели могут проверить наличие у поставщика систем контроля процесса литья по восковым моделям средней температуры без проведения физического аудита?
Методы дистанционной верификации для литьё по восковым моделям при средней температуре поставщики включают запрос документированных планов контроля процессов, данных статистического контроля процессов по ключевым параметрам, таким как температура и давление при заливке воска, а также отчёты о первичном контроле (first article inspection) для аналогичных компонентов. Анализ записей о несоответствиях и корректирующих действиях также позволяет понять, как поставщик выявляет и устраняет отклонения в процессах. Видеообходы производственного объекта и виртуальные встречи с персоналом отделов качества и инженерии могут эффективно дополнять проверку на основе документации.
Какие типы компонентов наиболее часто изготавливаются методом литья по восковым моделям при средней температуре?
Литьё по восковым моделям при средней температуре широко используется для изготовления прецизионных компонентов в аэрокосмической, энергетической и промышленной отраслях, где требуются сложные геометрические формы и сплавы высокой производительности. К наиболее распространённым типам деталей, изготавливаемых данным методом, относятся корпуса топливных форсунок, лопатки турбин, внутренние элементы клапанов, рабочие колёса насосов и конструкционные кронштейны. Этот процесс особенно эффективен, когда сложность геометрии детали, требования к шероховатости поверхности и размерной точности невозможно экономически обеспечить путём механической обработки или других традиционных методов изготовления.
Сколько поставщиков следует квалифицировать покупателю для литья по восковым моделям при средней температуре перед принятием решения о закупке?
Для критически важных или крупносерийных применений рекомендуется квалифицировать двух–трёх литьё по восковым моделям при средней температуре как правило, рекомендуется привлекать нескольких поставщиков для управления рисками в цепочке поставок и сохранения конкурентных преимуществ при формировании цен. Для программ с низким объёмом выпуска или на стадии разработки часто более целесообразно провести тщательную квалификацию одного-двух поставщиков. Ключевой задачей является обеспечение того, чтобы каждый квалифицированный поставщик действительно обладал возможностями удовлетворять ваши технические, качественные и логистические требования, а не поддержание широкой базы поставщиков со слабыми или ограниченными возможностями. Глубина квалификации важнее количества вариантов.
Содержание
- Понимание того, какие требования предъявляет к поставщику литьё по среднетемпературным восковым моделям
- Оценка системы менеджмента качества поставщика воскового литья
- Оценка производственных мощностей, обязательств по срокам поставки и масштабируемости
- Оценка инженерной поддержки, коммуникации и ориентации на партнёрство
-
Часто задаваемые вопросы
- Чем литье по восковым моделям средней температуры отличается от низкотемпературных процессов с точки зрения качества получаемых отливок?
- Каким образом покупатели могут проверить наличие у поставщика систем контроля процесса литья по восковым моделям средней температуры без проведения физического аудита?
- Какие типы компонентов наиболее часто изготавливаются методом литья по восковым моделям при средней температуре?
- Сколько поставщиков следует квалифицировать покупателю для литья по восковым моделям при средней температуре перед принятием решения о закупке?