Параметр / Процесс |
Характеристики и технические особенности |
Преимущества и ценность для заказчика |
Материал |
Нержавеющая сталь марки 304 (стандарт CF8 / 1.4308) |
Обеспечивает превосходную коррозионную стойкость к коммерческим видам топлива, смесям биоэтанола и влажности почвы под землёй; по своей природе не даёт искр в взрывоопасных средах. |
Сценарий применения |
Оборудование для автозаправочных станций — топливораздаточные трубопроводы — системы улавливания паров |
Спроектирован специально для строго регулируемых коммерческих инфраструктур заправки, подземных резервуарных линий и соединителей для жидкостей. |
Вес устройства |
1,1825 кг |
Оптимизированная матрица толщины стенок, обеспечивающая баланс между высокими промышленными рабочими давлениями и лёгкой конструкцией при монтаже. |
Внутренняя полость |
Точная конструкция с длинным сквозным отверстием |
Изготовлен с высокой геометрической прямолинейностью; гладкие внутренние стенки максимизируют скорость потока жидкости и минимизируют турбулентное сопротивление. |
Система заливки |
Усовершенствованная система многоканального литья |
Многоточечное расплавленное заполнение устраняет зоны концентрации тепла, гарантируя, что конечная матрица является на 100 % свободно от внутренних усадочных полостей или пористости . |
Точность отливки |
ISO 8062 (GB/T 6414) Класс CT6 |
Высокая точность близкой к готовой форме упрощает установку шпоночных пазов, нарезание резьбы или обработку лицевой поверхности фланцев для быстрого соединения. |
Отделку поверхности |
Равномерное антистатическое дробеструйное очищение |
Обеспечивает чистую пассивную матовую отделку, готовую к использованию премиальных уплотнительных прокладок или защитных технических покрытий. |
Среды заправки работают с высокоflammable средами; поэтому подповерхностные дефекты строго недопустимы. Наш контроль качества включает всестороннюю проверку целостности:
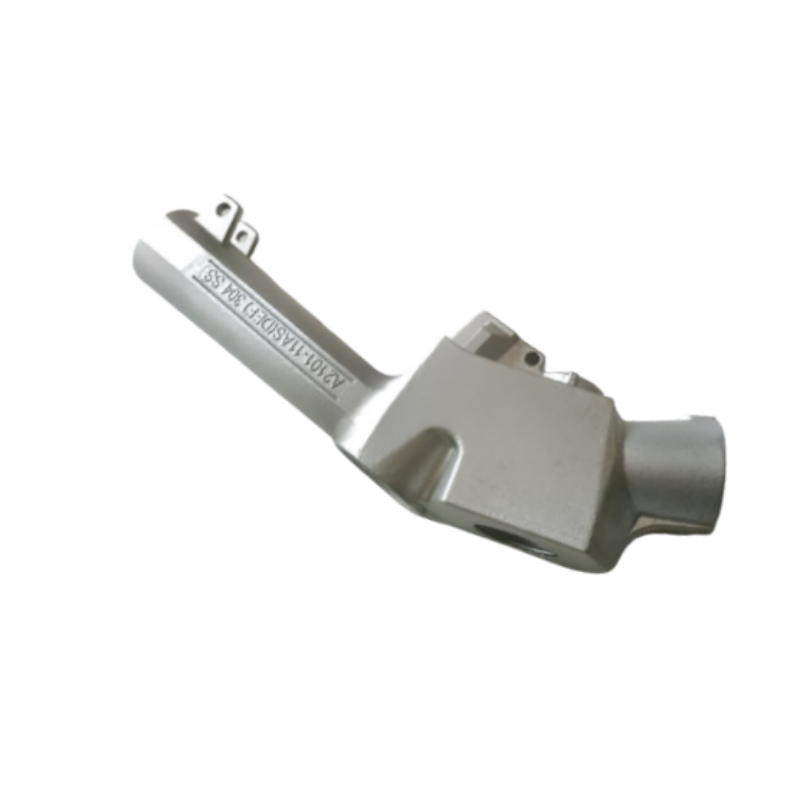
Данный корпус топливного наконечника представлен в качестве типичного компонента, изготавливаемого на заказ для оборудования автозаправочных станций; трубопроводов подачи топлива; систем улавливания паров; подземных магистралей к резервуарам; соединителей жидкостей. Компания Honyang Cast изготавливает аналогичные детали по чертежам заказчиков, а не по фиксированным каталоговым спецификациям.
Технологический процесс изготовления должен учитывать функциональную геометрию детали — точные сквозные отверстия увеличенной длины; каналы потока; нарезку резьбы и механическую обработку уплотнительных элементов — и согласовывать их с требованиями к оснастке, литью по выплавляемым моделям, механической обработке и контролю с измерением параметров. Окончательные размеры, стыковочные поверхности и критерии приёмки уточняются на этапе проверки чертежей.
ПОСТАВКА ПОД КОНКРЕТНЫЙ ПРОЕКТ
Марка материала, габариты, зоны допусков, припуск на механическую обработку, состояние поверхности, эксплуатационные требования и протоколы контроля подтверждаются после анализа 2D-чертежа заказчика, 3D-модели и технического задания на проект.
Набор параметров выбран исходя из функции данной детали. Неопределённые значения остаются под контролем чертежа и не должны заменяться обобщёнными данными из каталогов.
| Инженерный элемент | Ссылка / Индивидуальное требование | Основание для проверки |
|---|---|---|
| Марка материала | Нержавеющая сталь марки 304 (стандарт CF8 / 1.4308) | Подтвердите действующий стандарт и требования к химическому составу. |
| Масса детали | 1,1825 кг | При необходимости подтвердите целевую массу и допустимые отклонения. |
| Функциональная геометрия | Точная архитектура сквозных отверстий большой длины; проточные каналы; механическая обработка резьбы и уплотнительных элементов с привязкой к базовым поверхностям | Укажите базовые поверхности чертежа и критические для функционирования элементы. |
| Литейная / технологическая база | Современная многовходовая система литниковой системы; антистатическое дробеструйное упрочнение; допуск литья по ISO 8062 (GB/T 6414) класса CT6; возможна механическая обработка резьбы, канавок под уплотнительные кольца и торцевых поверхностей фланцев на станках с ЧПУ | Уточните, какие этапы применимы к заявленному производственному маршруту. |
| Размеры и допуски | Уточняется по чертежу заказчика. | Укажите допуски на литьё отдельно от размеров после механической обработки и геометрических допусков формы и расположения. |
| Условия эксплуатации | Задаётся заказчиком. | Укажите требования к среде, нагрузке, температуре, давлению, скорости или гигиене — в зависимости от случая. |
| Рекомендуемые дополнительные поля | Диаметр отверстия; длина проточного канала; резьба присоединительных патрубков; номинальное давление; испытательное давление; канавка под уплотнение; шероховатость поверхности | Завершите заполнение до публикации числовых характеристик или предоставления коммерческого предложения на серийное производство. |
| Структурная особенность | Почему это важно | Ответ производителя |
|---|---|---|
| Точная архитектура сквозных отверстий большой длины | Эта особенность влияет на посадку, поток, передачу нагрузки, технологичность изготовления или последующую сборку. | Проверьте стратегию изготовления стержней, доступ к полостям, локальную толщину стенок и методы подтверждения чистоты внутренних или пересекающихся элементов. |
| Каналы потока | Эта особенность влияет на посадку, поток, передачу нагрузки, технологичность изготовления или последующую сборку. | Проверьте стратегию изготовления стержней, доступ к полостям, локальную толщину стенок и методы подтверждения чистоты внутренних или пересекающихся элементов. |
| Механическая обработка резьбы и уплотнительных элементов с привязкой к базовым поверхностям | Эта особенность влияет на посадку, поток, передачу нагрузки, технологичность изготовления или последующую сборку. | Проверьте стратегию изготовления стержней, доступ к полостям, локальную толщину стенок и методы подтверждения чистоты внутренних или пересекающихся элементов. |

Маршрут, специфичный для проекта, определяется после анализа геометрии, сплава, допусков, объёма и требований к валидации.
Ссылки на процессы со страницы источника
Область процесса
Литьё по выплавляемым моделям и механическая обработка на станках с ЧПУ описаны как основной технологический маршрут. Термообработка, нанесение покрытий, полировка, балансировка, испытания на давление, радиографический контроль, PPAP или другие специальные процессы должны быть указаны как специфичные для проекта, если их масштаб не подтверждён.
Honyang Cast обеспечивает разработку корпуса топливной форсунки и связанных компонентов, изготавливаемых методом литья по выплавляемым моделям, на основе чертежей — от анализа технологичности до утверждения образцов и последующего серийного производства.
| Требование к применению | Производственная ценность |
|---|---|
| Посадка и функциональность, определённые чертежом | Часть-специфичный анализ DFM и план контроля связывают геометрию отливки с реальными требованиями сборки и эксплуатации. |
| Интегрированная сложная геометрия | Литьё по выплавляемым моделям позволяет объединить конструктивные элементы и сократить трудоёмкость сборки или чрезмерное удаление припуска, если утверждённая конструкция это допускает. |
| Повторяющиеся критические интерфейсы | Контролируемые базы, обработка и контроль обеспечивают согласованную сборку функциональных поверхностей и сопрягаемых элементов. |
| Прослеживаемость материалов и технологических процессов | Согласованные записи о материалах и контроле подтверждают соответствие чертежу и плану обеспечения качества. |
| Ценность, специфичная для продукта | Обеспечьте чёткий путь потока топлива; поддержите сборку герметичного разъёма; сократите вторичные операции соединения |
Исходные данные для проектирования, предоставляемые заказчиком
ОТПРАВЬТЕ СВОЙ ЧЕРТЕЖ ДЛЯ ОЦЕНКИ ТЕХНОЛОГИЧНОСТИ ИЗГОТОВЛЕНИЯ
Загрузите чертёж и 3D-модель корпуса топливного наконечника вместе с указанием материала, количества, условий эксплуатации и требований к контролю. Наша команда проанализирует маршрут литья, объём механической обработки и план контроля качества до формирования коммерческого предложения.

Ведущий производитель, специализирующийся на точном литье по выплавляемым моделям и фрезерной обработке на станках с ЧПУ высокопрочных стальных компонентов для критически важных промышленных применений.
 EN