Parametrs / Process |
Specifikācija un tehniskie galvenie punkti |
Klienta priekšrocības / vērtība |
Materiāls |
304. klases nerūsējošais tērauds (CF8 / 1.4308 standarts) |
Nodrošina lielisku korozijas izturību pret komerciālajiem kurināmājiem, biodegvielas etanola maisījumiem un zemēs esošo mitrumu; dabiski dzirksteļbrīvs sprādzienbīstamām vides apstākļiem. |
Lietojuma Scenārijs |
Gāzes stacijas aprīkojums / Kurināmā piegādes cauruļvadi / tvaiku atgūšanas sistēmas |
Izstrādāts īpaši stingri regulētām komerciālām degvielas uzpildes infrastruktūrām, zemēs novietotām tvertnēm un šķidruma savienotājiem. |
Vienu svars |
1,1825 kg |
Optimizēta sienas biezuma matrica, kas līdzsvaro spēcīgos rūpnieciskos spiediena parametrus ar vieglāku montāžas izvietojumu. |
Iekšējā kamera |
Precīza garā caurumā veidota arhitektūra |
Veidots ar augstu ģeometrisku taisnīgumu; gludas iekšējās sienas maksimāli palielina šķidruma plūsmas ātrumu un minimizē turbulentās berzes pretestību. |
Lietšanas sistēma |
Uzlabota daudzvārstu ievadīšanas sistēma |
Daudpunktu kausētā aizpilde novērš termiskās koncentrācijas zonas, garantējot, ka gala matrica ir 100 % brīvs no iekšējām sarukuma dobumiem vai porainības . |
Litējuma tolerances |
ISO 8062 (GB/T6414) CT6 klase |
Augsta gandrīz galīgās formas precizitāte vienkāršo atslēgu ievietošanu, vītņu uzstādīšanu vai ātrās savienošanas flanča sejas apstrādi. |
Virsmas apdare |
Vienmērīga antistatiska smilšstrādāšana |
Nodrošina tīru, pasīvu matētu virsmu, kas gatava augstas kvalitātes blīvējumu vai aizsargpārklājumu uzklāšanai. |
Degvielas papildināšanas vidē tiek apstrādātas ļoti ugunsbīstamas vielas; tāpēc apakšvirsmas defekti ir stingri nepieļaujami. Mūsu kvalitātes kontrole ietver pilnīgu integritātes pārbaudi:
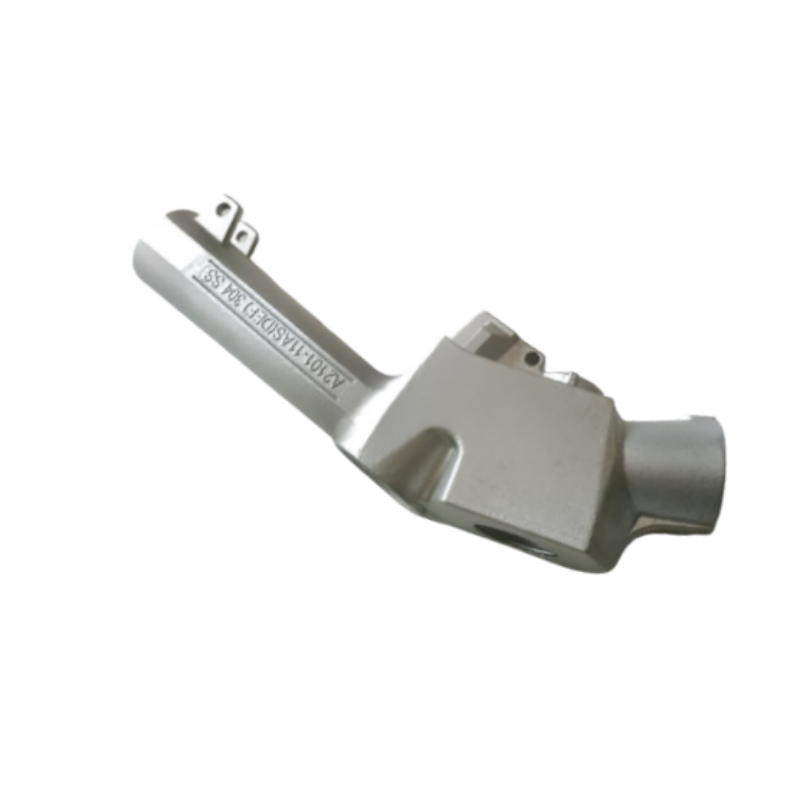
Šis degvielas piltuves korpusa piemērs ir tipisks pasūtījuma pamatā ražots komponents degvielas uzpildes staciju aprīkojumam; degvielas piegādes cauruļvadiem; tvaiku atgūšanas sistēmām; zemēm novietotajiem tvertnes cauruļvadiem; šķidruma savienotājiem. Honyang Cast attīsta līdzīgus komponentus, pamatojoties uz klientu zīmējumiem, nevis piedāvājot fiksētu kataloga specifikāciju.
Ražošanas plānam jāsavieno detaļas funkcionālā ģeometrija — precīza gara caurumaina struktūra; plūsmas kanāli; vītņu un blīvēšanas elementu apstrāde — ar rīku izgatavošanu, liešanu ar izkusušo modeli, apstrādi un mērāmo inspekciju. Galīgie izmēri, savienojumi un pieņemšanas kritēriji tiek apstiprināti zīmējumu pārskatīšanas laikā.
PROJEKTA SPECIFISKA PIEGĀDE
Materiāla klase, izmēri, pieļaujamās novirzes zonas, apstrādes pieļaujamās novirzes, virsmas stāvoklis, ekspluatācijas prasības un pārbaudes ieraksti tiek apstiprināti pēc klienta 2D zīmējuma, 3D modeļa un projekta specifikācijas izpētes.
Parametru kopums ir izvēlēts šīs komponentes funkcijai. Nezināmās vērtības paliek zīmējumā kontrolētas un tās nedrīkst aizvietot ar vispārīgiem kataloga datiem.
| Inženierijas vienība | Atsauce / pielāgota prasība | Verifikācijas pamats |
|---|---|---|
| Materiāla klase | 304. klases nerūsējošais tērauds (CF8 / 1.4308 standarts) | Apstipriniet regulējošo standartu un ķīmiskā sastāva prasības. |
| Detaļas svars | 1,1825 kg | Apstiprināt mērķa svaru un pieļaujamo novirzi, ja tā ir būtiska. |
| Funkcionālā ģeometrija | Precīza garā caururbta arhitektūra; Plūsmas kanāli; Vītņu un blīvēšanas elementu apstrāde, kas atsaucas uz zīmējumu | Identificēt zīmējuma atskaites punktus un funkcijai kritiskās īpašības. |
| Lietne / procesa atsauce | Uzlabota daudzvārtu ielejas sistēma; Antistatiskā smilšstrādāšana; ISO 8062 (GB/T6414) CT6 lietnešu precizitātes klase; CNC vītņošana, O‑gredzena rievas un flanča virsmas apstrāde pieejama | Apstiprināt, kuri soļi attiecas uz piedāvāto ražošanas maršrutu. |
| Izmēri un pieļaujamās novirzes | Jāapstiprina pēc klienta zīmējuma. | Definēt lietnes precizitāti atsevišķi no apstrādātajām dimensijām un GD&T. |
| Ekspluatācijas apstākļi | Jānorāda klientam. | Norādīt vides vidējo, slodzi, temperatūru, spiedienu, ātrumu vai higiēnas prasības, ja tās ir piemērojamas. |
| Ieteicamās papildu laukumi | Cauruma diametrs; Plūsmas ceļa garums; Uzgriežņu savienojumi; Spiediena klase; Testēšanas spiediens; Blīvēšanas rieva; Virsmas apstrādes kvalitāte | Pabeidziet pirms skaitlisku prasību publicēšanas vai ražošanas piedāvājuma sniegšanas. |
| Konstrukcijas īpašība | Kāpēc tas ir svarīgs | Ražošanas atbilde |
|---|---|---|
| Precīza garā caururbta arhitektūra | Šī īpašība ietekmē savienojumu, plūsmu, slodzes pārnešanu, ražojamību vai turpmāko montāžu. | Pārskatiet kodola stratēģiju, dobuma pieejamību, vietējo sienas biezumu un tīrības pārbaudi iekšējām vai krustojamām iezīmēm. |
| Plūsmas kanāli | Šī īpašība ietekmē savienojumu, plūsmu, slodzes pārnešanu, ražojamību vai turpmāko montāžu. | Pārskatiet kodola stratēģiju, dobuma pieejamību, vietējo sienas biezumu un tīrības pārbaudi iekšējām vai krustojamām iezīmēm. |
| Vītņu un blīvēšanas elementu apstrāde, kas atsaucas uz zīmējumu | Šī īpašība ietekmē savienojumu, plūsmu, slodzes pārnešanu, ražojamību vai turpmāko montāžu. | Pārskatiet kodola stratēģiju, dobuma pieejamību, vietējo sienas biezumu un tīrības pārbaudi iekšējām vai krustojamām iezīmēm. |

Pēc ģeometrijas, sakausējuma, precizitātes, daudzuma un validācijas prasību izpētes tiek noteikts projektam specifisks maršruts.
Avota lapas procesa atsauces
Procesa apjoms
Iegulšanas liešana un CNC apstrāde aprakstītas kā galvenā ražošanas metode. Termiskā apstrāde, pārklājumi, polīšana, balansēšana, spiediena pārbaude, rentgena pārbaude, PPAP vai citi īpaši procesi jānorāda kā projekta specifiski, ja vien to darbības joma nav apstiprināta.
Honyang Cast atbalsta zīmējumu pamatā balstītu degvielas piltuves korpusa un saistīto investīciju lietņu komponentu izstrādi, sākot ar ražošanas iespējamības pārbaudi un beidzot ar paraugu apstiprināšanu un atkārtotu ražošanu.
| Pielietojuma prasība | Ražošanas vērtība |
|---|---|
| Zīmējumā definēta piemērotība un funkcionalitāte | Komponentam specifisks DFM un pārbaudes plāns saista liešanas ģeometriju ar faktiskajām montāžas un ekspluatācijas prasībām. |
| Integrēta sarežģīta ģeometrija | Investīciju liešana var apvienot elementus un samazināt izgatavošanu vai pārmērīgu materiāla noņemšanu, ja apstiprinātā dizaina risinājums to atļauj. |
| Atkārtojami kritiski saskarnes punkti | Kontrolēti atskaites punkti, apstrāde un pārbaudes atbalsta funkciju virsmu un savienojamo elementu vienotu montāžu. |
| Materiāla un procesa izsekojamība | Vienotos materiāla un pārbaudes ierakstus izmanto kā pierādījumu pret rasējumu un kvalitātes plānu. |
| Produktam specifiskā vērtība | Uzturēt skaidru degvielas plūsmas ceļu; Atbalstīt noslēgtas savienotāja montāžu; Samazināt sekundārās savienošanas operācijas |
Klientam jāsniedz dizaina ievades dati
IESNIEDZIET SAVU ZĪMJU IZGATAVOJAMĪBAS PĀRBAUDEI
Augšupielādējiet zīmējumu un 3D modeli savai degvielas piltuvītei kopā ar materiālu, daudzumu, ekspluatācijas apstākļiem un pārbaudes prasībām. Mūsu komanda pirms piedāvājuma sagatavošanas izvērtēs liešanas maršrutu, apstrādes apjomu un kvalitātes plānu.

Vadošais ražotājs, kas specializējas precīzā investīciju liešanā un CNC apstrādē augstas veiktspējas tērauda komponentiem kritiskām rūpnieciskām lietojumprogrammām.
 EN