Parametru / Proces |
Specificații și caracteristici tehnice |
Beneficii pentru client / Valoare |
Material |
Grada 304 de oțel inoxidabil (Standard CF8 / 1.4308) |
Asigură o rezistență excelentă la coroziune față de combustibilii comerciali, amestecurile de bioetanol și umiditatea solului subteran; este în mod natural lipsit de scântei pentru medii explozive. |
Scenariu de Aplicare |
Echipamente pentru Stații de Gaz / Conducte de distribuție a combustibilului / Sisteme de recuperare a vaporilor |
Proiectat special pentru infrastructurile comerciale de alimentare cu combustibil, reglementate riguros, liniile subterane ale rezervoarelor și conectoarele de fluide. |
Greutate unitate |
1,1825 kg |
Matrice optimizată de grosime a pereților, care echilibrează presiunile industriale ridicate cu o dispunere ușoară a asamblării. |
Cavitate internă |
Arhitectură precisă cu gaură lungă prin întreagă grosime |
Realizat cu dreptitudine geometrică ridicată; pereții interiori netezi maximizează viteza de curgere a fluidului și minimizează rezistența la frecare turbulentă. |
Sistem de turnare |
Sistem avansat de turnare cu multiple porți |
Umplerea topită în mai multe puncte elimină zonele de concentrație termică, garantând faptul că matricea finală este 100% liber de cavități interne cauzate de contracția metalului sau de porozitate . |
Toleranță de fusie |
ISO 8062 (GB/T6414) Calitate CT6 |
Precizia ridicată aproape de formă finală simplifică montarea penei de fixare, reglarea filetului sau prelucrarea feței flanșelor pentru racorduri rapide. |
Finisajul suprafeței |
Sablat anti-statice uniform |
Asigură o finisare mată pasivă și curată, gata pentru garnituri de etanșare premium sau pentru învelișuri tehnice protectoare. |
Mediile de alimentare cu combustibil manipulează substanțe extrem de inflamabile; prin urmare, defectele sub suprafață nu sunt admise în niciun caz. Controlul nostru al calității aplică o verificare completă a integrității:
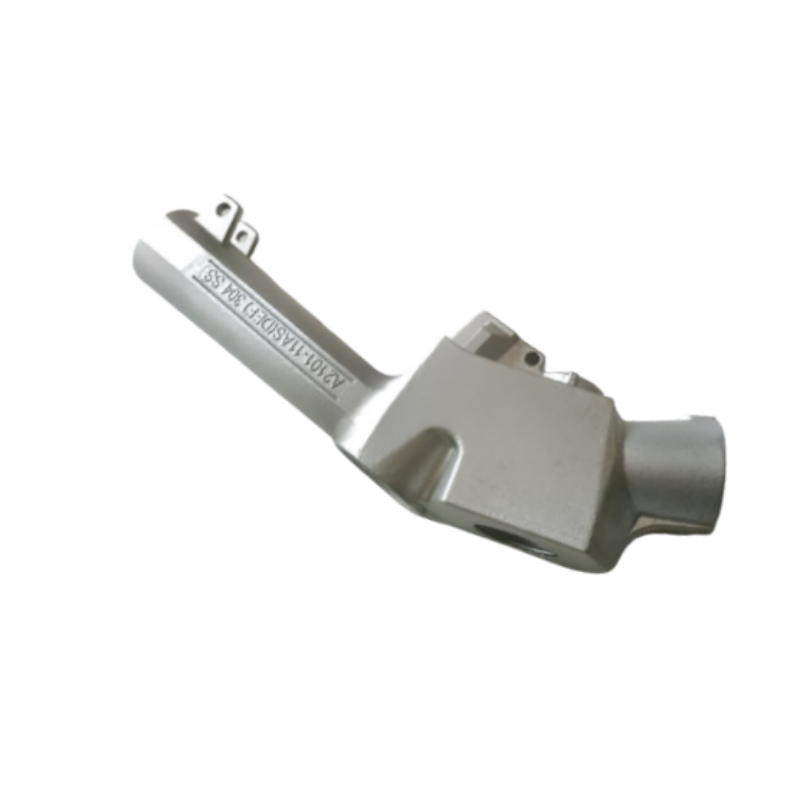
Acest corp al duzei de combustibil este prezentat ca un exemplu reprezentativ de componentă fabricată la comandă pentru echipamente destinate stațiilor de benzină; conducte de distribuire a combustibilului; sisteme de recuperare a vaporilor; conducte subterane către rezervoare; racorduri pentru fluide. Honyang Cast dezvoltă piese similare pe baza desenelor clienților, nu oferind specificații fixe dintr-un catalog.
Planul de fabricație trebuie să integreze geometria funcțională a piesei — arhitectură precisă cu găuri lungi și trecătoare; canale de curgere; prelucrare prin filetare și realizarea elementelor de etanșare — cu cerințele privind sculele, turnarea prin investiție, prelucrarea mecanică și inspecția măsurabilă. Dimensiunile finale, interfețele și criteriile de acceptare sunt confirmate în timpul revizuirii desenelor.
LIVRARE SPECIFICĂ PROIECTULUI
Calitatea materialului, dimensiunile, zonele de toleranță, adaosul de prelucrare, starea suprafeței, cerințele de funcționare și înregistrările de inspecție sunt confirmate după revizuirea desenului 2D, a modelului 3D și a specificației proiectului furnizate de client.
Setul de parametri este ales în funcție de funcția acestui component. Valorile necunoscute rămân controlate de desen și nu trebuie înlocuite cu date generice din cataloage.
| Articol de inginerie | Referință / Cerință personalizată | Baza de verificare |
|---|---|---|
| Calitatea materialului | Oțel inoxidabil gradul 304 (standard CF8 / 1.4308) | Confirmați standardul aplicabil și cerințele privind compoziția chimică. |
| Greutatea piesei | 1,1825 kg | Confirmați greutatea țintă și variația admisibilă, acolo unde este relevant. |
| Geometrie funcțională | Arhitectură precisă cu gaură lungă prin întreagă grosime; Canale de curgere; Prelucrare filet și caracteristici de etanșare referențiate | Identificați suprafețele de referință din desen și caracteristicile critice pentru funcționare. |
| Referință pentru turnare / proces | Turnare avansată cu mai multe porți de umplere; Sablare antistatică; Toleranță la turnare ISO 8062 (GB/T6414) CT6; Prelucrare CNC a filetelor, a canalelor pentru inele O și a feței flanșelor | Confirmați care etape se aplică traseului de producție cotat. |
| Dimensiuni și toleranțe | Va fi confirmat pe baza desenului clientului. | Definiți toleranța la turnare separat de dimensiunile prelucrate și de GD&T. |
| Condițiile de funcționare | Va fi specificat de client. | Furnizați cerințele privind mediul, sarcina, temperatură, presiune, viteză sau igienă, după caz. |
| Câmpuri suplimentare recomandate | Diametrul alezajului; Lungimea traseului de curgere; Filetele racordurilor; Presiunea nominală; Presiunea de testare; Canalul de etanșare; Finisarea suprafeței | Completați înainte de publicarea afirmațiilor numerice sau de oferirea unor oferte pentru producție. |
| Caracteristică structurală | De ce este important | Răspunsul privind fabricarea |
|---|---|---|
| Arhitectură precisă cu gaură lungă prin întreagă grosime | Această caracteristică influențează asamblarea, curgerea, transferul de sarcină, posibilitățile de fabricare sau asamblarea ulterioară. | Examinați strategia nucleelor, accesul la cavitate, grosimea locală a pereților și verificarea curățeniei pentru caracteristicile interne sau cele care se intersectează. |
| Canale de curgere | Această caracteristică influențează asamblarea, curgerea, transferul de sarcină, posibilitățile de fabricare sau asamblarea ulterioară. | Examinați strategia nucleelor, accesul la cavitate, grosimea locală a pereților și verificarea curățeniei pentru caracteristicile interne sau cele care se intersectează. |
| Prelucrare filet și caracteristici de etanșare referențiate | Această caracteristică influențează asamblarea, curgerea, transferul de sarcină, posibilitățile de fabricare sau asamblarea ulterioară. | Examinați strategia nucleelor, accesul la cavitate, grosimea locală a pereților și verificarea curățeniei pentru caracteristicile interne sau cele care se intersectează. |

Se stabilește o rută specifică proiectului după analiza geometriei, aliajului, toleranțelor, volumului și cerințelor de validare.
Referințe privind procesul de pe pagina sursă
Domeniu de aplicare a procesului
Turnarea prin macheta și prelucrarea CNC sunt descrise ca traseul principal. Tratamentul termic, acoperirea, polizarea, echilibrarea, testarea la presiune, testarea radiografică, PPAP sau alte procese speciale trebuie indicate ca fiind specifice proiectului, cu excepția cazului în care domeniul lor de aplicare este deja confirmat.
Honyang Cast susține dezvoltarea pe bază de desen a corpului duzelor de combustibil și a componentelor corespunzătoare turnate prin ceară pierdută, de la analiza realizabilității tehnologice până la omologarea probelor și producția repetată.
| Cerință de aplicare | Valoare în fabricație |
|---|---|
| Potrivire și funcționare definite prin desen | Un plan DFM și de inspecție specific piesei leagă geometria turnării de cerințele reale de asamblare și de funcționare. |
| Geometrie complexă integrată | Turnarea în coji poate consolida caracteristici și reduce fabricarea suplimentară sau eliminarea excesivă de material, acolo unde proiectul aprobat o susține. |
| Interfețe critice reutilizabile | Referințe controlate, prelucrare și inspecție care susțin asamblarea coerentă a suprafețelor funcționale și a caracteristicilor de îmbinare. |
| Trasabilitatea materialului și a procesului | Înregistrările privind materialul și inspecția, stabilite în comun, furnizează dovezi conforme desenului și planului de calitate. |
| Valoare specifică produsului | Mențineți o cale clară de curgere a combustibilului; Susțineți asamblarea conectorilor etanși; Reduceți operațiunile secundare de asamblare |
Date de intrare privind proiectarea, necesare din partea clientului
TRIMITEȚI-NE DESENUL PENTRU O ANALIZĂ A FABRICABILITĂȚII
Încărcați desenul și modelul 3D pentru corpul duzei de combustibil, împreună cu materialul, cantitatea, condițiile de funcționare și cerințele de inspecție. Echipa noastră va analiza ruta de turnare, domeniul de prelucrare mecanică și planul de calitate înainte de oferirea prețului.

Producător lider specializat în turnare de precizie prin ceară pierdută și prelucrare CNC a componentelor din oțel de înaltă performanță pentru aplicații industriale critice.
 EN