Parameter / Prozess |
Spezifikationen & technische Highlights |
Kundennutzen / Mehrwert |
Material |
Qualität 304 Edelstahl (CF8 / 1.4308 Standard) |
Bietet hervorragenden Korrosionsschutz gegen handelsübliche Kraftstoffe, Bioethanol-Gemische und Feuchtigkeit im Erdreich; von Natur aus funkenfrei für explosionsgefährdete Umgebungen. |
Anwendungsszenario |
Tankstellen-Ausrüstung / Kraftstoff-Zuführleitungen / Dampfrückführsysteme |
Speziell entwickelt für stark regulierte kommerzielle Tankinfrastrukturen, unterirdische Tanksysteme und Fluidanschlüsse. |
Einheitsgewicht |
1,1825 kg |
Optimierte Wandstärkenmatrix, die robuste industrielle Druckklassen mit einer leichten Montageanordnung vereint. |
Innere Hohlkammer |
Präzise Langloch-Architektur |
Mit hoher geometrischer Geradheit gefertigt; glatte Innenwände maximieren die Fluidströmungsgeschwindigkeit und minimieren den turbulenten Reibungswiderstand. |
Gießsystem |
Fortgeschrittenes Mehr-Einlauf-Gießsystem |
Mehrpunkt-Schmelzfüllung beseitigt thermische Konzentrationszonen und gewährleistet, dass die endgültige Matrix ist 100 % frei von inneren Schrumpflöchern oder Porosität . |
Gusztoleranz |
ISO 8062 (GB/T 6414) CT6-Qualität |
Hohe Nahtmaßgenauigkeit vereinfacht die Herstellung von Passfedernuten, Gewindeschnitten oder der Bearbeitung von Flanschgesichtern für Schnellkupplungen. |
Oberflächenfinish |
Gleichmäßiges antistatisches Strahlen |
Bietet eine saubere, passive Mattoberfläche, die sofort für hochwertige Dichtungssätze oder schützende technische Beschichtungen geeignet ist. |
Betankungsumgebungen verarbeiten hochentzündliche Medien; daher sind unterflächliche Fehler strikt unzulässig. Unsere Qualitätskontrolle umfasst eine umfassende Integritätsprüfung:
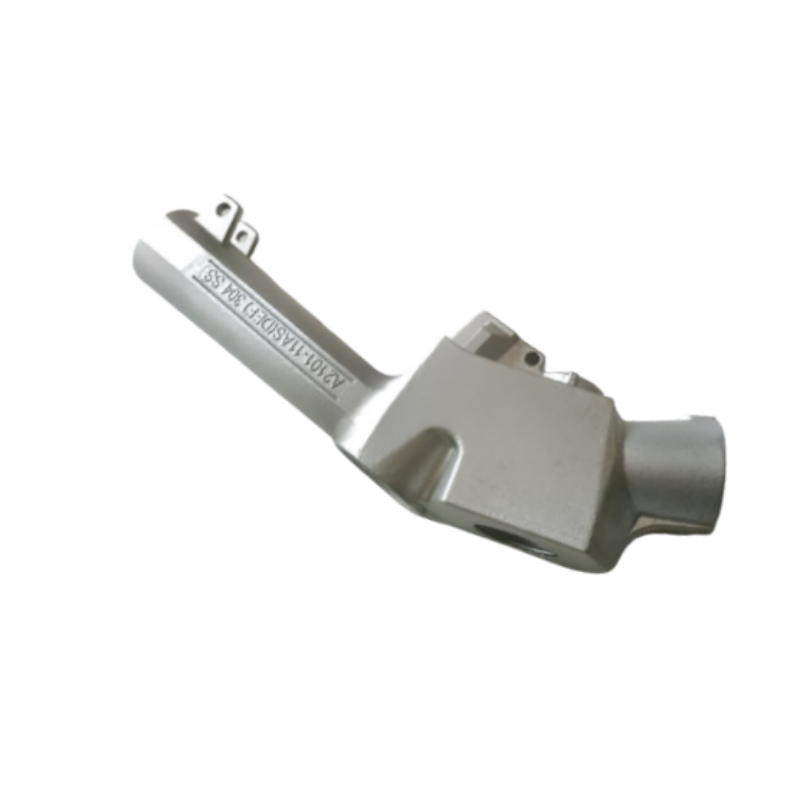
Dieser Kraftstoffdüsenkörper wird als repräsentatives, kundenspezifisch gefertigtes Bauteil für Tankstellen-Ausrüstung vorgestellt; Kraftstoffzuführungsleitungen; Dampfrückführsysteme; Untergrund-Tankleitungen; Fluidanschlüsse. Honyang Cast fertigt ähnliche Teile anhand von Kundenzeichnungen und bietet keine festen Katalogspezifikationen an.
Der Fertigungsplan muss die funktionale Geometrie des Teils – präzise lange Durchgangsbohrungen; Strömungskanäle; Gewinde- und Dichtmerkmale durch Bearbeitung – mit den Anforderungen an Werkzeuge, Feinguss, Bearbeitung und messbare Prüfung verknüpfen. Endmaße, Schnittstellen und Annahmekriterien werden während der Zeichnungsprüfung bestätigt.
PROJEKTSPEZIFISCHE LIEFERUNG
Materialgüte, Abmessungen, Toleranzbereiche, Bearbeitungszugabe, Oberflächenzustand, Betriebsanforderungen und Prüfprotokolle werden nach der Überprüfung der 2D-Zeichnung, des 3D-Modells und der Projektspezifikation des Kunden bestätigt.
Der Parametersatz wird für die Funktion dieses Bauteils ausgewählt. Unbekannte Werte bleiben zeichnungsbestimmt und dürfen nicht durch allgemeine Katalogdaten ersetzt werden.
| Technisches Einzelteil | Referenz / Kundenspezifische Anforderung | Verifizierungsgrundlage |
|---|---|---|
| Werkstoffqualität | Edelstahl der Güte 304 (CF8 / Norm 1.4308) | Bestätigen Sie den maßgeblichen Standard und die chemischen Anforderungen. |
| Teilegewicht | 1,1825 kg | Bestätigen Sie das Zielgewicht und die zulässige Abweichung, falls relevant. |
| Funktionale Geometrie | Präzise Langdurchgangsarchitektur; Strömungskanäle; Gewinde- und Dichtmerkmalsbearbeitung bezogen auf Referenz | Zeichnungsbezugspunkte und funktionskritische Merkmale identifizieren. |
| Guss-/Verfahrensbezug | Fortgeschrittene Mehrfachanspritzung; Antistatische Sandstrahlbehandlung; Gussgenauigkeit ISO 8062 (GB/T6414) CT6; CNC-Gewinde-, O-Ring-Nut- und Flanschgesichtsbearbeitung verfügbar | Bestätigen, welche Schritte für die zitierte Serienfertigungsroute gelten. |
| Abmessungen und Toleranzen | Aus der Kundenzeichnung zu bestätigen. | Gusstoleranzen gesondert von bearbeiteten Abmessungen und GD&T definieren. |
| Betriebsbedingungen | Vom Kunden anzugeben. | Medium, Last, Temperatur, Druck, Geschwindigkeit oder Hygieneanforderungen entsprechend angeben. |
| Empfohlene zusätzliche Felder | Bohrungsdurchmesser; Strömungspfadlänge; Anschlussgewinde; Druckstufe; Prüfdruck; Dichtnut; Oberflächenbeschaffenheit | Vor der Veröffentlichung numerischer Angaben oder der Nennung von Produktionszahlen vollständig ausfüllen. |
| Strukturelles Merkmal | Warum es wichtig ist | Fertigungsreaktion |
|---|---|---|
| Präzise Langdurchgangsarchitektur | Dieses Merkmal beeinflusst Passgenauigkeit, Strömungsverhalten, Lastübertragung, Fertigbarkeit oder nachfolgende Montage. | Kernstrategie, Hohlräumeinstieg, lokale Wanddicke und Sauberkeitsprüfung für innere oder sich kreuzende Merkmale überprüfen. |
| Strömungskanäle | Dieses Merkmal beeinflusst Passgenauigkeit, Strömungsverhalten, Lastübertragung, Fertigbarkeit oder nachfolgende Montage. | Kernstrategie, Hohlräumeinstieg, lokale Wanddicke und Sauberkeitsprüfung für innere oder sich kreuzende Merkmale überprüfen. |
| Gewinde- und Dichtmerkmalsbearbeitung bezogen auf Referenz | Dieses Merkmal beeinflusst Passgenauigkeit, Strömungsverhalten, Lastübertragung, Fertigbarkeit oder nachfolgende Montage. | Kernstrategie, Hohlräumeinstieg, lokale Wanddicke und Sauberkeitsprüfung für innere oder sich kreuzende Merkmale überprüfen. |

Nach Prüfung von Geometrie, Legierung, Toleranzen, Stückzahlen und Validierungsanforderungen wird eine projektspezifische Fertigungsroute festgelegt.
Referenzen zum Prozess auf der Quellseite
Prozessumfang
Feinguss und CNC-Bearbeitung sind als Kernfertigungsroute beschrieben. Wärmebehandlung, Beschichtung, Polieren, Auswuchten, Druckprüfung, Röntgenprüfung, PPAP oder andere Sonderverfahren müssen projektbezogen ausgewiesen werden, sofern ihr Umfang nicht bereits bestätigt ist.
Honyang Cast unterstützt die zeichnungsbasierte Entwicklung von Kraftstoffdüsenkörpern und verwandten Feingusskomponenten – von der Fertigbarkeitsprüfung über die Musterfreigabe bis zur Serienfertigung.
| Anforderung des Einsatzes | Fertigungsnutzen |
|---|---|
| Zeichnungsgemäße Passung und Funktion | Ein teilspezifischer DFM- und Prüfplan verknüpft die Gusstgeometrie mit den tatsächlichen Montage- und Betriebsanforderungen. |
| Integrierte komplexe Geometrie | Feinguss kann Merkmale zusammenfassen und die Nachbearbeitung oder übermäßigen Materialabtrag reduzieren, sofern das freigegebene Design dies unterstützt. |
| Wiederholbare kritische Schnittstellen | Gesteuerte Bezugsmerkmale, Bearbeitung und Prüfungsunterstützung für eine konsistente Montage funktionaler Oberflächen und Fügeelemente. |
| Rückverfolgbarkeit von Werkstoff und Fertigungsverfahren | Vereinbarte Werkstoff- und Prüfprotokolle liefern Nachweise gegenüber Zeichnung und Qualitätsplan. |
| Produktspezifischer Mehrwert | Einen klaren Kraftstoffstrompfad aufrechterhalten; Die Montage von dichten Steckverbindern unterstützen; Sekundäre Fügevorgänge reduzieren |
Vom Kunden bereitzustellende Konstruktionsgrundlagen
SENDEN SIE IHRE ZEICHNUNG FÜR EINE HERSTELLBARKEITSBEWERTUNG
Laden Sie die Zeichnung und das 3D-Modell für Ihren Kraftstoffdüsenkörper zusammen mit Material, Menge, Betriebsbedingungen und Prüfanforderungen hoch. Unser Team prüft den Gießweg, den Bearbeitungsumfang und den Qualitätsplan vor der Angebotserstellung.

Führender Hersteller, spezialisiert auf Präzisions-Kokillenguss und CNC-Bearbeitung hochleistungsfähiger Stahlkomponenten für kritische industrielle Anwendungen.
 EN