Parameter / Proseso |
Espesipikasyon at Mga Teknikal na Highlight |
Mga Benepisyo sa Customer / Halaga |
Materyal |
Bantas 304 rustless na bakal (CF8 / 1.4308 Pamantayan) |
Nagbibigay ng mahusay na paglaban sa korosyon laban sa komersyal na mga pampadulas, mga halo ng bio-ethanol, at kahalumigmigan ng lupa sa ilalim ng lupa; likas na walang spark para sa mga kapaligirang mapanganib na maaaring sumabog. |
Sitwasyon ng Paggamit |
Gas Station Equipment / Mga Pipelya sa Pagpapadulas ng Pampadulas / Mga Sistema ng Pagbawi ng Usok |
Dinisenyo nang tiyak para sa mga komersyal na pasilidad ng pagpapadulas na may mataas na regulasyon, mga linya ng tangke sa ilalim ng lupa, at mga konektor ng fluid. |
Timbang ng Yunit |
1.1825 kg |
Optimal na matrix ng kapal ng pader na nagbabalanse ng matibay na rating ng presyon sa industriya kasama ang magaan na layout sa pagkakabit. |
Panloob na kabaong |
Arkitektura ng Mahabang Through-Hole na May Presisyon |
Binubuo na may mataas na tuwid na heometriko; ang makinis na panloob na pader ay pinakamaksimisa ang bilis ng daloy ng fluid at pinakabawasan ang turbulent friction drag. |
Sistema ng Pagpapahila |
Advanced na Multi-Gate Gating System |
Ang pagpuno ng molten sa maraming punto ay nililimitahan ang mga lugar ng konsentrasyon ng init, na nagpapatunay na ang huling matrix ay 100% na walang mga panloob na kawalan ng pagkakapareho o porosity . |
Toleransya sa Pagsusulat |
ISO 8062 (GB/T6414) Baitang CT6 |
Ang mataas na katumpakan ng near-net-shape ay nagpapadali sa pagkakabit ng key, pag-setup ng threading, o pagmamachine ng quick-connect flange flange-face. |
Huling Pabulag-bulagan |
Pantay na Anti-Static Shot-Blasting |
Nagbibigay ng malinis, pasibong matte finish na handa para sa premium sealing gaskets o protektibong technical coatings. |
Ang mga refueling environment ay kumakatawan sa highly flammable media; kaya ang mga subsurface defects ay lubos na hindi tinatanggap. Ang aming quality control ay gumagamit ng komprehensibong integrity verification:
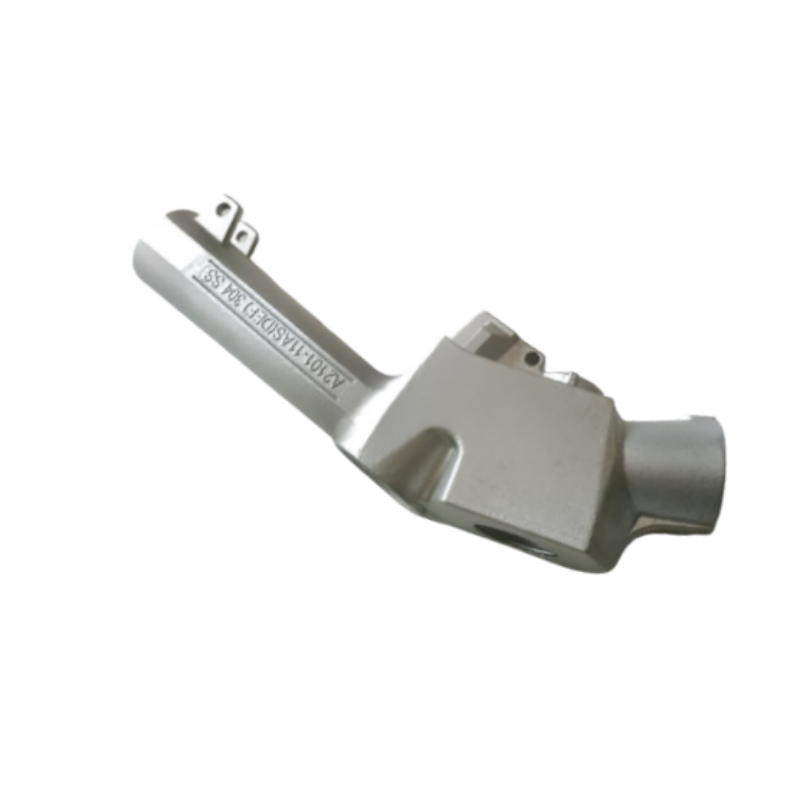
Ang katawan ng fuel nozzle na ito ay ipinapakita bilang isang representatibong bahaging ginagawa nang pasadya para sa kagamitan ng gas station; mga pipeline ng fuel dispensing; mga sistema ng vapor recovery; mga linya ng underground tank; at mga fluid connector. Ang Honyang Cast ay gumagawa ng katulad na mga bahagi mula sa mga drawing ng customer, hindi mula sa nakatakda o nakafixed na catalog specification.
Ang plano sa paggawa ay kailangang i-konekta ang functional geometry ng bahagi—ang eksaktong mahabang through-hole architecture; mga flow channel; at ang machining ng thread at sealing-feature—sa tooling, investment casting, machining, at mga kinakailangan sa pagsusuri na may sukat. Ang huling mga sukat, mga interface, at mga criteria sa pagtanggap ay kinokonperma habang sinusuri ang drawing.
PAGKATIYAK SA SUPPLY NA TUMUTUKOY SA PROYEKTO
Ang antas ng materyales, mga sukat, mga lugar ng toleransya, allowance sa machining, kondisyon ng ibabaw, mga kinakailangan sa operasyon, at mga rekord ng pagsusuri ay kinokonperma matapos suriin ang 2D drawing, 3D model, at espesipikasyon ng proyekto ng customer.
Ang set ng parameter ay pinili para sa tungkulin ng komponent na ito. Ang mga hindi alam na halaga ay nananatiling kontrolado ng drawing at hindi dapat palitan ng pangkalahatang data mula sa katalog.
| Item sa Engineering | Reference / Pasadyang Kinakailangan | Batayan ng pagpapatunay |
|---|---|---|
| Baitang ng Materyales | Bakal na May Stainless Steel na Baitang 304 (CF8 / Pamantayan na 1.4308) | Konpermin ang pamantayan na nangunguna at mga kinakailangan sa chemistry. |
| Timbang ng bahagi | 1.1825 kg | Kumpirmahin ang target na timbang at ang payag na pagkakaiba kapag kailangan. |
| Pang-fungsiyon na heometriya | Mga arkitekturang may mahabang pasukang butas na may kahusayan; Mga daloy ng kanal; Pagmamakinis ng mga ulo at mga tampok para sa pag-seal na may sanggunian | Tukuyin ang mga punto ng sanggunian sa drawing at ang mga tampok na mahalaga para sa pagganap. |
| Sanggunian sa casting / proseso | Mataas na antas ng maraming pinto para sa pagpapasok; Pagpapakulay na anti-estatiko sa pamamagitan ng pagbomba ng buhangin; Toleransya sa paghahagis ayon sa ISO 8062 (GB/T6414) CT6; Nag-aalok ng CNC threading, paggawa ng O-ring groove, at pagmamakinis ng flange-face | Kumpirmahin kung aling hakbang ang nalalapat sa ruta ng produksyon na binanggit. |
| Mga Sukat at Toleransiya | Kakumpirmahin mula sa drawing ng customer. | Tukuyin nang hiwalay ang toleransya sa casting mula sa mga sukat na pinapakinis at sa GD&T. |
| MGA KONDISYON NG PAGGAMIT | Ispesipiko ng customer. | Magbigay ng impormasyon tungkol sa daluyan, karga, temperatura, presyon, bilis o mga kinakailangan sa kalinisan, kung naaangkop. |
| Mga karagdagang field na inirerekomenda | Diyametro ng butas; Haba ng daloy ng daanan; Mga ulo ng port; Rating ng presyon; Presyon sa pagsusuri; Ulo ng seal; Kalidad ng ibabaw | Kumpletuhin bago i-publish ang mga numerikal na pahayag o i-quote ang produksyon. |
| Katangian ng Estruktura | Bakit ito mahalaga | Tugon sa Paggawa |
|---|---|---|
| Mga arkitekturang may mahabang pasukang butas na may kahusayan | Ang katangiang ito ay nakaaapekto sa pagkasya, daloy, paglipat ng karga, kakayahang gawin sa pabrika, o pag-assemble sa susunod na yugto. | Suriin ang estratehiya ng core, daanan sa loob ng cavity, lokal na kapal ng pader, at pagpapatunay ng kalinisan para sa mga panloob o nagtatagpo na bahagi. |
| Mga landas ng daloy | Ang katangiang ito ay nakaaapekto sa pagkasya, daloy, paglipat ng karga, kakayahang gawin sa pabrika, o pag-assemble sa susunod na yugto. | Suriin ang estratehiya ng core, daanan sa loob ng cavity, lokal na kapal ng pader, at pagpapatunay ng kalinisan para sa mga panloob o nagtatagpo na bahagi. |
| Pagmamakinis ng mga ulo at mga tampok para sa pag-seal na may sanggunian | Ang katangiang ito ay nakaaapekto sa pagkasya, daloy, paglipat ng karga, kakayahang gawin sa pabrika, o pag-assemble sa susunod na yugto. | Suriin ang estratehiya ng core, daanan sa loob ng cavity, lokal na kapal ng pader, at pagpapatunay ng kalinisan para sa mga panloob o nagtatagpo na bahagi. |

Itinatag ang isang ruta na partikular sa proyekto matapos ang pagsusuri sa heometriya, alahas, toleransya, dami, at mga kinakailangan sa pagpapatunay.
Mga Sanggunian sa Proseso ng Pinagmulan ng Pahina
Saklaw ng Proseso
Ang investment casting at CNC machining ay inilalarawan bilang pangunahing proseso. Ang heat treatment, coating, polishing, balancing, pressure testing, radiographic testing, PPAP o iba pang espesyal na proseso ay dapat ipakita bilang partikular sa proyekto maliban kung ang saklaw nito ay nakumpirma na.
Ang Honyang Cast ay sumusuporta sa pag-unlad ng katawan ng fuel nozzle at mga kaugnay na bahagi na ginagawa sa pamamagitan ng investment casting batay sa mga drawing, mula sa pagsusuri ng kakayahang gawin hanggang sa pag-apruba ng sample at paulit-ulit na produksyon.
| Kahilingan sa Aplikasyon | Halaga ng Pagmamanupaktura |
|---|---|
| Ang tugma at tungkulin ay tinutukoy sa drawing | Ang part-specific na DFM at plano sa pagsusuri ay nag-uugnay sa geometry ng paghahagis sa aktwal na kinakailangan sa assembly at operasyon. |
| Nakaintegrado ang kumplikadong geometry | Ang investment casting ay maaaring pagsamahin ang mga feature at bawasan ang paggawa o labis na pag-alis ng stock kung ang naaprobahang disenyo ay sumusuporta dito. |
| Mga kritikal na interface na maauling-ulitin | Nakontrol na mga datum, pagmamachine at suporta sa pagsusuri para sa pare-parehong pagkakabit ng mga functional na ibabaw at mga katugmang katangian. |
| Paghahanap ng pinagmulan ng materyales at proseso | Ang pinagkasunduang rekord ng materyales at pagsusuri ay nagbibigay ng ebidensya laban sa drawing at plano sa kalidad. |
| Halaga na partikular sa produkto | Panatilihin ang malinaw na landas ng daloy ng pampadali; Suportahan ang pagkakabit ng naka-seal na konektor; Bawasan ang mga karagdagang operasyon sa pagsasama |
Mga Kinakailangang Input sa Disenyo Mula sa Customer
IPADALA ANG IYONG DRAWING PARA SA MANUFACTURABILITY REVIEW
I-upload ang drawing at 3D model ng iyong fuel nozzle body kasama ang materyales, dami, kondisyon ng pagpapatakbo, at mga kinakailangan sa inspeksyon. Ang aming koponan ay susuriin ang ruta ng casting, saklaw ng machining, at plano sa kalidad bago magbigay ng quote.

Nangungunang tagagawa na nakatutok sa pagsasagawa ng de-kalidad na investment casting at CNC machining ng mataas na pagganap na mga bahagi mula sa bakal para sa mahahalagang pang-industriya na aplikasyon.
 EN