
 EN


Výber správneho výrobného partnera pre litie voskom strednej teploty je jedným z najdôležitejších rozhodnutí, ktoré môže urobiť odborník na nákupy alebo konštruktér výrobku. Tento proces, pri ktorom sa vosk vstrekuje do presných foriem pri starostlivo regulovanej teplote za účelom vytvorenia vzorov pre investičné odlievanie takmer v konečnom tvare, vyžaduje dodávateľa s hlbokými poznatkami v oblasti metalurgie, disciplinovanými systémami kvality a overenými výrobnými kontrolami. Nevhodne zvolený poskytovateľ služieb môže spôsobiť rozdiely v rozmeroch, povrchové chyby a drahé oneskorenia v dodávke, ktoré sa šíria celým vašim dodávateľským reťazcom.
Na rozdiel od systémov s nízkou teplotou vosku, litie voskom strednej teploty funguje v tepelnom rozsahu, ktorý vyžaduje prísnejšiu kontrolu procesu a sofistikovanejšie nástroje. To zvyšuje náročnosť hodnotenia potenciálneho dodávateľa a robí ho komplexnejším než len porovnávanie cenových ponúk. Nakupujúci, ktorí rozumejú rozdielom medzi spoľahlivým a nespoľahlivým poskytovateľom, sú lepšie postavení na zabezpečenie kvalitnejších súčiastok, menšieho počtu odmietnutí a silnejších dlhodobých partnerstiev. Tento sprievodca vás prevedie kritickými kritériami výberu, ktoré majú najväčší význam.
Pochopte, čo od dodávateľa skutočne vyžaduje liatie do voskových foriem pri strednej teplote
Tepelná a materiálová zložitosť tohto procesu
Litie voskom strednej teploty zvyčajne pracuje v rozsahu teplôt topenia voskového zmesi približne medzi 60 °C a 90 °C, čo vyžaduje prísnejšie riadenie injekčných parametrov v porovnaní s nízkoteplotnými alternatívami. Pri týchto teplotách sú viskozita vosku, správanie sa pri zmršťovaní a dynamika plnenia formy citlivejšie na odchýlky. Kvalifikovaný dodávateľ musí mať kalibrované injekčné zariadenie, systémy na udržiavanie teploty a zdokumentované postupy na zabezpečenie konzistencie voskovej zmesi v rámci jednotlivých šarží.
Fyzické nároky tohto procesu sa rozširujú aj na samotné voskové zmesi. Formulácie pre strednú teplotu sú navrhnuté tak, aby zabezpečovali rozmernú stabilitu, nízky obsah popola po vypálení a kompatibilitu so systémami keramickej formy používanými pri strážkovej liatke. Ak dodávateľ nepozná interakciu medzi svojím voskovým systémom a procesom výstavby formy, výsledky po vypálení a odliatí budú odrážať túto medzeru. Kupujúci by mali konkrétne spýtať, ako poskytovateľ overuje jednotlivé šarže voskovej zmesi a aké korektívne opatrenia sa uplatnia v prípade odchýlok parametrov.
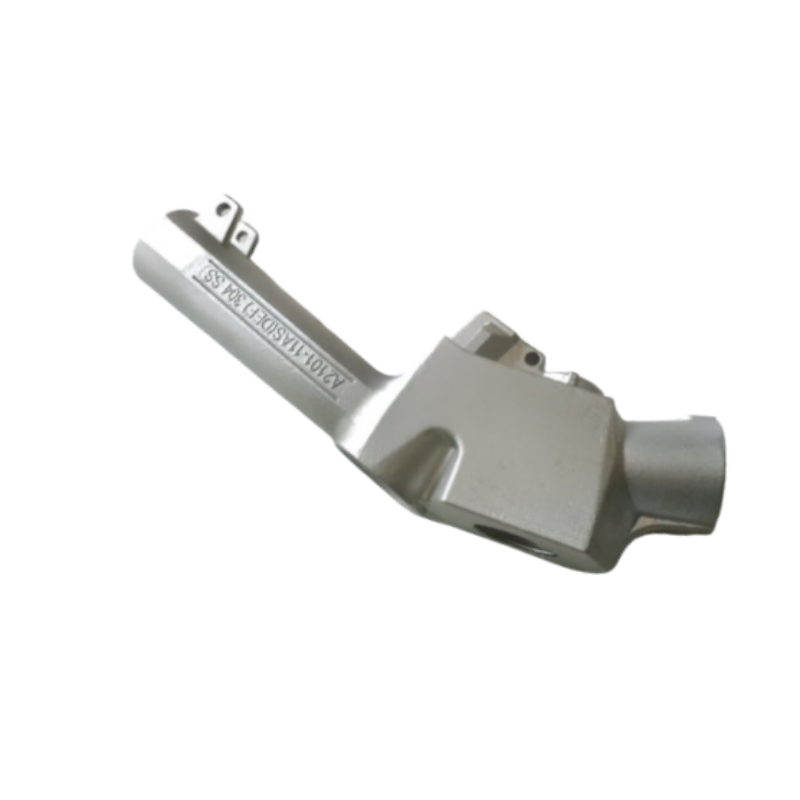
Voľba kovovej zliatiny sa tiež prekrýva s litie voskom strednej teploty spôsobmi, ktoré majú význam. Komponenty, ako sú telesá palivových trysiek, letecké upevňovacie zariadenia a presné kryty ventilov, vyžadujú voskové vzory s extrémne úzkymi toleranciami, pretože akákoľvek rozmerová chyba na etape voskového vzoru sa priamo prenáša do konečného kovového dielu. Dodávatelia s praxou v oblasti technických zliatin, ako je nehrdzavejúca oceľ, niklové superzliatiny a tepelne odolné zliatiny, sú zvyčajne lepšie pripravení pochopiť tieto požiadavky na neskoršie fázy výroby.
Schopnosť navrhovať nástroje a kvalita dielov
Kvalita vstrekovacích nástrojov použitých v litie voskom strednej teploty určuje opakovateľnosť každého vyrábaného vzoru. Formy musia byť navrhnuté s vhodnými výškovými uhlami, vetraním a funkciami riadenia teploty, aby sa zabezpečilo rovnaké vstrekovanie vosku bez nedostatkov, studených spojov alebo stlačenín. Dodávateľ, ktorý navrhuje a udržiava formy vo vlastnom závode, ponúka výrazne lepšiu kontrolu nad kvalitou vzorov v porovnaní s dodávateľom, ktorý prenáša výrobu nástrojov na tretiu stranu.
Pri posudzovaní dodávateľa požiadajte o dokumentáciu ich procesu návrhu vstrekovacích foriem a požiadajte o príklady histórií úprav nástrojov. Spoľahliví dodávatelia vedú záznamy o úpravách foriem vykonaných v reakcii na chyby v vzoroch, čo preukazuje nielen disciplínu v oblasti kvality, ale aj prístup zameraný na neustále zlepšovanie. Spýtajte sa, či vykonávajú odber vzoriek voskových vzorov cez celý počet dutín pred uvedením foriem do výroby, pretože táto prax priamo ovplyvňuje kvalitu prvej výrobnej vzorky.
Plány údržby nástrojov sú rovnako dôležité. V litie voskom strednej teploty sa opotrebovanie foriem a degradácia ich povrchu postupne hromadia v priebehu času a môžu spôsobiť jemné rozdiely v rozmeroch, ktoré je ťažké zistiť bez pravidelných kontrol meraním. Dôveryhodný dodávateľ má stanovené intervaly údržby nástrojov a dokumentované záznamy o kontrolách pre každú aktívnu formu v rámci svojho programu.
Posudzovanie systému riadenia kvality poskytovateľa voskového liatia
Certifikácie ako základ, nie ako záruka
Odborné certifikácie v odvetví, ako sú ISO 9001 a AS9100, poskytujú užitočný východiskový základ pri hodnotení litie voskom strednej teploty poskytovateľa služieb. Tieto normy vyžadujú zdokumentované postupy, kalibrované meracie prístroje, vnútorné auditné programy a systémy nápravných opatrení. Zakúpajúci v leteckom, obrannom a energetickom sektore by mali považovať registráciu podľa AS9100 za minimálny požiadavok pre dodávateľov, ktorí pracujú na komponentoch kritických pre let alebo kritických pre výkon.
Certifikácia samotná však nemala byť rozhodujúcim faktorom. Certifikované zariadenie, ktoré svoj systém kvality uplatňuje nedostatočne, má nižšiu hodnotu než nezertifikované zariadenie s prísnymi kontrolami v bežnej praxi, hoci ideálne by mali byť prítomné obidve. Počas hodnotenia dodávateľa sa zamyslite, ako systém kvality funguje v každodennom režime, namiesto toho, aby ste sa spoliehali výlučne na dokumentáciu certifikátov. Požiadajte o prehľad najnovších výsledkov vnútorných auditov, trendov nezhôd a metrík spätných väzieb od zákazníkov.
Pre litie voskom strednej teploty aplikácií v náročných odvetviach je tiež vhodné overiť, či má dodávateľ akreditáciu NADCAP pre procesy investičného liatia. Audity NADCAP sú výrazne dôkladnejšie ako revízie ISO a preskúmavajú konkrétne kontrolné postupy, kvalifikácie personálu a kalibráciu zariadení spôsobom, ktorý je priamo relevantný pre kvalitu liatiny. Dodávatelia s akreditáciou NADCAP preukázali vyšší štandard disciplíny v postupoch.
Možnosti kontroly a rozmerová sledovateľnosť
Spoľahlivý litie voskom strednej teploty dodávateľ musí byť vybavený na meranie a overenie rozmerovej presnosti voskových modelov pred ich vstupom do procesu vytvárania formy. To znamená mať súradnicové meracie stroje (CMM), optické komparátory alebo systémy pre skenovanie štruktúrovaným svetlom, ktoré sú schopné overiť kritické rozmery modelov vzhľadom na technické výkresy. Kontrola modelov v tomto štádiu je oveľa nákladovo efektívnejšia než zistenie rozmerového problému až po nalialí kovu.
Požiadajte potenciálnych dodávateľov, ako dokumentujú výsledky kontrol voskových vzorov a či sú tieto záznamy stopeľné do konkrétnych dutín formy a výrobných šarží. Stopeľnosť je obzvlášť dôležitá v regulovaných odvetviach, kde je potrebné uchovávať úplné záznamy o materiáloch a výrobných procesoch po niekoľko rokov. Dodávatelia, ktorí považujú rozmerové záznamy za skutočný nástroj kvality namiesto formality vyžadovanej na splnenie predpisov, zvyčajne poskytujú konzistentne lepšie výsledky v litie voskom strednej teploty .
Rovnako dôležité sú aj schopnosti pri finálnej kontrole liatin. Rentgenová radiografia na posúdenie vnútornej neporušenosti, fluorescenčná penetrantná kontrola na zistenie povrchových porúch a spektrografická verifikácia zliatiny by mali byť dostupné buď vo vlastnom areáli alebo prostredníctvom kvalifikovaných laboratórnych partnerov. Vertikálne integrovaný dodávateľ, ktorý dokáže tieto testy vykonávať priamo, ponúka rýchlejšiu dodaciu lehotu a lepšiu kontrolu nad celým procesom v porovnaní s dodávateľom, ktorý všetku kontrolu externým spôsobom prenajíma.
Posúdenie výrobnej kapacity, záväzkov týkajúcich sa dodacích lehôt a škálovateľnosti
Prispôsobenie kapacity vašim požiadavkám na objem
Pri posudzovaní litie voskom strednej teploty poskytovateľa služieb je potrebné vyhodnotiť výrobnú kapacitu v kontexte vašich konkrétnych požiadaviek na objem a variability dopytu. Dodávateľ optimalizovaný pre veľkosériovú výrobu komodít môže mať nedostatok procesnej flexibility potrebnej pre objednávky komplexných súčiastok v malom a strednom objeme, zatiaľ čo firmu zameranú na výrobu prototypov môže byť ťažké udržať konzistentnú kvalitu v rámci sériovej výroby. Základné je pochopiť, ako sa zloženie výrobného vybavenia a pracovný režim dodávateľa zhodujú s profilom vašich objednávok.
Požiadajte o údaje o využití kapacity a opýtajte sa, ako dodávateľ zvláda špičkový dopyt. V litie voskom strednej teploty procesné úzke miesta sa najčastejšie vyskytujú pri vstrekovaní vosku, vytváraní formy a náplni pece. Dodávatelia s rezervnými vstrekovacími strojmi, viacerými sušiacimi priestormi pre formy a dostatočnou kapacitou pece sú lepšie pripravení absorbovať kolísania v harmonograme bez kompromitovania kvality alebo dodacích lehôt. Jedno bodové zlyhanie v ktorejkoľvek z týchto procesných fáz môže spôsobiť oneskorenie celého výrobného šarža.
Mierka rozširovateľnosti je rovnako dôležitá, ak predpokladáte rast produktu alebo zvyšovanie výroby v rámci programu. Explicitne diskutujte, či dodávateľ dokáže zvýšiť výkon pre vaše konkrétne komponenty a aké investície by na to potreboval. Dodávateľ, ktorý sa k tejto otázke pristupuje premyslene, prejavuje orientáciu na partnerstvo, ktorá oddeľuje spoľahlivých dlhodobých poskytovateľov od transakčných dodávateľov.
Transparentnosť dodacích lehôt a históriá dodávok
Výkonnosť pri dodávkach je jednou z najobjektívnejších metrík, ktoré sú k dispozícii pri porovnávaní litie voskom strednej teploty dodávateľov. Požiadajte o údaje o dodržiavaní termínov doručenia za posledných dvanásť až dvadsaťštyri mesiacov, rozdelené podľa typu zákazníka alebo zložitosti súčasti, ak je to možné. Dodávatelia, ktorí tieto údaje aktívne sledujú a zdieľajú, sú zvyčajne viac sebavedomí vo svojom výkone ako tí, ktorí sa vyhýbajú otázke alebo poskytujú len anekdotické odpovede.
Záväzky týkajúce sa doby výroby v litie voskom strednej teploty sú ovplyvnené pripravenosťou nástrojov, výťažnosťou vzorov, cyklickými časmi pre plášť, ako aj harmonogrammi liatia a dokončovania. Porozumenie tomu, ktorá z týchto fáz je v pracovnom postupe daného dodávateľa najviac premenná, vám pomôže stanoviť realistické očakávania a zohľadniť primeranú rezervu do vášho plánu dodávok. Dodávatelia, ktorí dokážu jasne artikulovať faktory ovplyvňujúce ich dobu výroby, preukazujú skutočné pochopenie procesov namiesto formulovania nezrozumiteľných sľubov.
Schopnosť zrýchliť výrobu je tiež hodná diskusie počas výberového procesu. Keď vzniknú urgentné požiadavky, dokáže dodávateľ začať výrobu vášho objednávky v rýchlejšom výrobnom slote bez obeti kontrol kvality? Odpoveď odhaľuje, akú operačnú flexibilitu dodávateľ skutočne má a ako veľmi je ochotný prevziať tlak na dodržanie termínov v prospech svojich zákazníkov. Toto je významný faktor rozlíšenia medzi litie voskom strednej teploty poskytovateľmi inak podobnej technickej schopnosti.
Hodnotenie technickej podpory, komunikácie a orientácie na partnerstvo
Podpora návrhu pre výrobu v štádiu voskového liatia
Jedným z najviac podceňovaných kritérií pri výbere litie voskom strednej teploty poskytovateľ je hĺbka technickej podpory, ktorú ponúka počas fáz návrhu a výroby nástrojov. Dodávatelia s kvalifikovanými procesnými inžiniermi, ktorí dokážu preskúmať návrh súčiastky a poskytnú spätnú väzbu týkajúcu sa návrhu pre výrobu ešte pred vyrobením nástroja, môžu nakupujúcim ušetriť významné množstvo času a peňazí. Bežné problémy, ako napríklad nedostatočné vysunutie (draft angles), zárezové plochy, ktoré komplikujú vytiahnutie vzoru, alebo stenové úseky náchylné na zmenšovanie vosku (wax shrinkage defects), je oveľa lacnejšie odstrániť v návrhovej fáze než po začiatku výroby.
V litie voskom strednej teploty rozhranie medzi geometriou súčiastky a nástrojmi pre výrobu vzorov je nuansované. Skúsení dodávatelia dokážu identifikovať oblasti, kde umiestnenie prívodov (gating) a rozvádzačov (runners) v keramickom plášťovom systéme ovplyvní kvalitu liatiny, a dokážu navrhnúť úpravy geometrie, ktoré zvýšia výtlačnosť bez ohrozenia funkčnosti súčiastky. Tento druh proaktívnej inžinierskej spolupráce je silným ukazovateľom dodávateľa, ktorý premýšľa nielen nad jednotlivými objednávkami, ale aj nad dlhodobým úspechom celého programu.
Požiadajte potenciálnych dodávateľov, aby vám predviedli nedávny príklad, keď ich inžiniersky príspevok zmenil pôvodný návrh súčiastky alebo prístup k nástrojovej výrobe. Kvalita a konkrétnosť ich odpovede odhalia nielen technickú hĺbku, ale aj štýl komunikácie. Dodávatelia, ktorí sa v tejto forme technickej komunikácie angažujú sebavedomo a stručne, sú zvyčajne lepšími partnermi po celú dobu životného cyklu výrobku.
Rýchlosť komunikácie a štruktúra správy účtov
Partnera. Počas procesu kvalifikácie venujte pozornosť tomu, ako rýchlo a dôkladne dodávateľ reaguje na vaše technické otázky, žiadosti o cenové ponuky a predkladanie vzoriek. Kvalita odpovedí v predzmluvnej fáze predpovedá, ako bude fungovať vzťah po vydaniach objednávok a zvyšujúcich sa tlakoch týkajúcich sa dodržania termínov. litie voskom strednej teploty spoľahlivá komunikácia je nevyhnutnou vlastnosťou pre akéhokoľvek
Zistite, kto bude vaším primárnym kontaktom, a či má táto osoba priamy prístup k plánovaniu výroby, kvalite a technickým zdrojom. litie voskom strednej teploty v rámci programov sa otázky často týkajú súčasne viacerých funkčných oblastí a dodávateľ s izolovanou vnútornou komunikáciou spôsobí svojim zákazníkom oneskorenia a nejasnosti. Účtovníci alebo zamestnanci služby zákazníkom s naozajstnou cezfunkčnou právomocou predstavujú významnú operačnú výhodu.
Nakoniec posúďte, ako dodávateľ rieši problémové situácie správy . Spýtajte sa, ako komunikuje o nesúladov s požiadavkami, oneskorení v dodávke a problémoch s výťažnosťou, keď k nim dôjde. Dodávateľ, ktorý má jasný, zdokumentovaný postup pre oznámenie zákazníkovi a komunikáciu o nápravných opatreniach, preukazuje organizáciu zrelú na udržanie partnerstva aj v prípade nevyhnutných výrobných výziev. Transparentnosť v ťažkých momentoch je taká istá dôležitá ako výkon v bežných situáciách.
Často kladené otázky
Čo odlišuje proces liatia voskových modelov pri strednej teplote od procesov pri nízkej teplote z hľadiska kvalitatívnych výsledkov?
Litie voskom strednej teploty všeobecne vytvára voskové modely s lepšou rozmerovou stabilitou a nižšou variabilitou zmeny rozmerov pri zmršťovaní v porovnaní s voskovými systémami pracujúcimi pri nižších teplotách. Voskové zmesi používané v rozsahu stredných teplôt sú formulované tak, aby sa počas investície do formy a vypaľovania prejavovali predvídateľnejším tepelným správaním, čo sa prejavuje konzistentejšími rozmermi odliatkov. Tento proces je preto obzvlášť vhodný na výrobu presných komponentov, kde sú striktne stanovené tolerancie nevyhnutné.
Ako by mali kupujúci overiť kontrolu procesov dodávateľa pre liatie voskových modelov pri strednej teplote bez fyzickej auditu?
Metódy diaľkového overenia pre litie voskom strednej teploty dodávatelia zahŕňajú požiadavku na dokumentované plány kontroly procesov, údaje štatistickej kontroly procesov pre kľúčové parametre, ako je teplota a tlak pri vstrekovaní vosku, a správy o prvej kontrolnej skúške podobných komponentov. Prehľad záznamov o nezhodách a nápravných opatreniach tiež odhaľuje, ako dodávateľ identifikuje a odstraňuje odchýlky v procese. Video prechody výrobného zariadenia a virtuálne stretnutia s personálom z oblasti kvality a technického inžinierstva môžu efektívne doplniť revíziu založenú na dokumentoch.
Aké typy komponentov sa najčastejšie vyrábajú pomocou liatia voskom strednej teploty?
Litie voskom strednej teploty je široko používaný na presne spracované komponenty v leteckej a vesmírnej technike, energetike a priemyselných aplikáciách, kde sa vyžadujú zložité geometrie a zliatiny s vysokým výkonom. Medzi najčastejšie rodiny súčiastok vyrábaných touto metódou patria telesá palivových trysiek, lopatky turbín, vnútorné časti ventilov, impelery a konštrukčné upevňovacie prvky. Tento proces je obzvlášť účinný v prípadoch, keď zložitosť geometrie súčiastky, požiadavky na povrchovú úpravu a rozmernú presnosť nie je možné ekonomicky dosiahnuť obrábaním alebo inými konvenčnými výrobnými metódami.
Koľko dodávateľov by mal kupujúci kvalifikovať pre liatie voskom strednej teploty pred rozhodnutím o zdrojoch dodávok?
Pre kritické alebo vysokozdružné aplikácie je odporúčané kvalifikovať dvoch až troch dodávateľov litie voskom strednej teploty všeobecne je odporúčané využívať viacerých dodávateľov, aby sa riadilo riziko zásobovania a udržala sa konkurencieschopná cenová sila. Pre programy s nižším objemom alebo v štádiu vývoja je často praktickejšie uskutočniť cieľovú kvalifikáciu jedného alebo dvoch dodávateľov. Kľúčové je zabezpečiť, aby každý kvalifikovaný dodávateľ skutočne dokázal spĺňať vaše technické, kvalitné a dodacie požiadavky, namiesto toho, aby ste udržiavali rozsiahlu základňu dodávateľov s len marginálnou schopnosťou. Hĺbka kvalifikácie má väčší význam než rozsah možností.
Obsah
- Pochopte, čo od dodávateľa skutočne vyžaduje liatie do voskových foriem pri strednej teplote
- Posudzovanie systému riadenia kvality poskytovateľa voskového liatia
- Posúdenie výrobnej kapacity, záväzkov týkajúcich sa dodacích lehôt a škálovateľnosti
- Hodnotenie technickej podpory, komunikácie a orientácie na partnerstvo
-
Často kladené otázky
- Čo odlišuje proces liatia voskových modelov pri strednej teplote od procesov pri nízkej teplote z hľadiska kvalitatívnych výsledkov?
- Ako by mali kupujúci overiť kontrolu procesov dodávateľa pre liatie voskových modelov pri strednej teplote bez fyzickej auditu?
- Aké typy komponentov sa najčastejšie vyrábajú pomocou liatia voskom strednej teploty?
- Koľko dodávateľov by mal kupujúci kvalifikovať pre liatie voskom strednej teploty pred rozhodnutím o zdrojoch dodávok?