
 EN


適切な製造パートナーを選定することは、 中温ワックス鋳造 これは、調達担当者や製品エンジニアが行う最も重要な意思決定の一つです。この工程では、精密金型に厳密に制御された温度でワックスを注入し、近似最終形状(ニアネットシェイプ)のインベストメント・キャスティング用パターンを作成するため、冶金学的知識が深く、品質管理システムが厳格かつ確立されており、実績ある生産管理体制を有するサプライヤーが求められます。不適切なサービスプロバイダーを選択すると、寸法ばらつき、表面欠陥、および納期遅延といった高コストの問題が発生し、これらは貴社のサプライチェーン全体に悪影響を及ぼす可能性があります。
低温ワックスシステムとは異なり、 中温ワックス鋳造 このプロセスは、より厳格な工程管理と高度な工具を必要とする熱的ウィンドウ内で動作します。そのため、潜在的なサプライヤーの評価は、単に価格表を比較するだけでは不十分であり、より精緻な判断が求められます。信頼できるサプライヤーと信頼できないサプライヤーを区別できるバイヤーは、より高品質な部品の調達、不良品の削減、そして長期にわたる強固なパートナーシップ構築において優位に立つことができます。本ガイドでは、特に重要となる主要な選定基準について順に解説します。
中温ワックス鋳造がサプライヤーに実際に求める要件を理解する
この工程に伴う熱的・材料的複雑性
中温ワックス鋳造 通常、約60°C~90°Cのワックス化合物融解温度範囲で動作するため、低温系代替品と比較してより厳格な射出成形パラメーター管理が求められます。この温度域では、ワックスの粘度、収縮挙動、金型充填ダイナミクスのすべてが、わずかな変動に対してもより敏感になります。適格なサプライヤーは、校正済みの射出成形装置、温度制御された保持システム、およびロット間におけるワックス化合物の一貫性を管理するための文書化された手順を備えている必要があります。
この工程における物理的要件は、ワックスブレンド自体にも及びます。中温用配合は、寸法安定性、焼失後の低灰分含量、およびインベストメント・キャスティングで使用されるセラミックシェルシステムとの適合性を目的として設計されています。サプライヤーが自社のワックスシステムとシェル成形工程との相互作用を理解していない場合、焼成および鋳込み後の鋳物にそのギャップが反映されます。購入者は、サプライヤーがワックス化合物のロットをどのように検証しているか、および仕様値が許容範囲から逸脱した際にどのような是正措置が講じられるかを、具体的に確認すべきです。
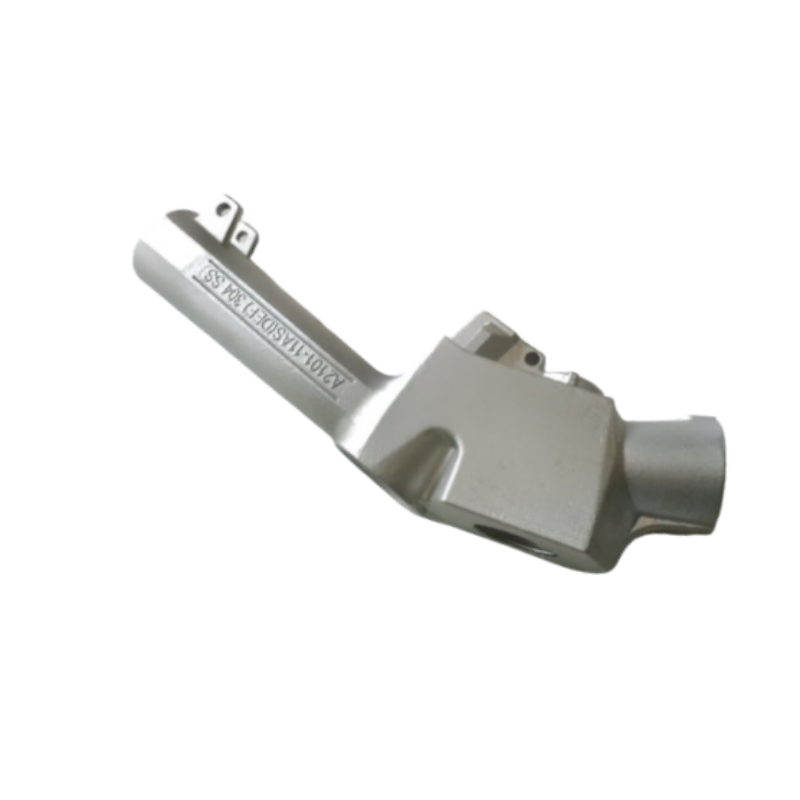
金属合金の選択もまた、 中温ワックス鋳造 意味のある方法で。燃料ノズル本体、航空宇宙用ブラケット、高精度バルブハウジングなどの部品は、非常に厳しい公差を要するワックスパターンを必要とします。なぜなら、ワックス段階での寸法誤差は、最終的な金属部品にそのまま反映されるからです。ステンレス鋼、ニッケル系超合金、耐熱合金などのエンジニアリング合金の加工経験を持つサプライヤーは、こうした下流工程における要件をより的確に理解できる傾向があります。
金型設計能力および金型品質
ワックス注入工程で使用される金型の品質は、 中温ワックス鋳造 生産されるすべてのパターンの再現性を決定します。金型は、ショートショット、コールドシャット、シンクマークなどの発生を防ぐため、適切な抜模角度、排気構造、熱管理機能を備えて設計される必要があります。金型の設計および保守を自社で行うサプライヤーは、金型製造を第三者に外部委託するサプライヤーと比較して、パターン品質に対するはるかに優れた制御能力を有しています。
サプライヤーを評価する際には、金型設計プロセスに関する文書を請求し、金型の改修履歴の実例も求めましょう。信頼性の高いサプライヤーは、パターン欠陥に対応して実施された金型変更記録を継続的に管理しており、これは品質管理への厳格な姿勢と継続的改善への取り組みを示すものです。また、量産投入前に全キャビティ数におけるワックスパターンのサンプリングを実施しているか確認してください。この作業は初品(ファースト・アーティクル)の品質に直接影響します。
金型の保守・点検計画も同様に重要です。在 中温ワックス鋳造 では、金型の摩耗および表面劣化が時間とともに進行し、定期的な測定監査を行わないと検出が困難な微細な寸法ずれを引き起こす可能性があります。信頼できるサプライヤーは、自社プログラムで使用中のすべての金型について、明確に定義された保守間隔および文書化された点検記録を有しています。
ワックス鋳造サプライヤーの品質マネジメントシステムの評価
認証は、あくまで最低限の基準であり、保証ではありません
ISO 9001やAS9100などの業界認証は、サービスプロバイダーを評価する際の有用な基準となります。 中温ワックス鋳造 これらの規格では、文書化された手順、校正済みの測定機器、内部監査プログラム、および是正措置システムが要求されます。航空宇宙、防衛、エネルギー分野の調達担当者は、飛行上または性能上極めて重要な部品を製造・加工するサプライヤーに対して、AS9100登録を最低限の要件と見なすべきです。
ただし、認証そのものが決定的な判断基準となるべきではありません。品質マネジメントシステムを形式的に運用しているだけの認証取得施設は、実践において厳格な管理を実施している非認証施設よりも価値が低い場合があります(理想としては、両方を兼ね備えていることが望ましいです)。サプライヤー評価にあたっては、単に認証書類に依拠するのではなく、品質マネジメントシステムが日常的にどのように運用されているかを詳細に確認してください。最近の内部監査結果、不適合事象の傾向、および顧客フィードバック指標のレビューを依頼することをお勧めします。
のための 中温ワックス鋳造 過酷な業界向けのアプリケーションにおいては、サプライヤーが投資鋳造工程についてNADCAP認証を取得しているかを確認することも重要です。NADCAP監査はISO審査よりもはるかに詳細に及んでおり、鋳造品質と直接関連する特定の工程管理、作業者資格、および機器の校正を厳密に検討します。NADCAP認証を取得したサプライヤーは、より高度な工程管理水準を実証しています。
検査能力および寸法トレーサビリティ
信頼性の高い 中温ワックス鋳造 サプライヤーは、シェル構築工程に入る前にワックスパターンの寸法精度を測定・検証できる設備を備えていなければなりません。すなわち、設計図面に基づいて重要なパターン寸法を検証可能な三次元座標測定機(CMM)、光学比較器、または構造光スキャンシステムを導入している必要があります。この段階でのパターン検査は、金属を注入した後に寸法不良を発見する場合と比べて、はるかにコスト効率が優れています。
潜在的なサプライヤーに対して、ワックスパターンの検査結果をどのように記録しているか、またその記録が特定の金型キャビティおよび生産ロットにトレーサブルであるかどうかを確認してください。トレーサビリティは、材料および工程記録を数年にわたり完全に維持する必要がある規制対象産業において特に重要です。寸法記録を単なるコンプライアンス上の形式的書類ではなく、真の品質管理ツールとして扱うサプライヤーは、一貫して優れた成果を提供する傾向があります。 中温ワックス鋳造 .
最終鋳造品の検査能力も同様に重要です。内部の健全性確認にはX線放射線検査、表面の不連続性確認には蛍光浸透検査、合金組成の確認には分光分析検査がそれぞれ必要であり、これらは自社で実施可能であるか、あるいは認定済みの外部試験機関との提携により提供可能である必要があります。これらの検査を自社で直接実施できる縦型統合型サプライヤーは、すべての検査を外部委託するサプライヤーと比較して、より短い納期とより厳密な工程管理を実現できます。
生産能力、納期の確約、およびスケーラビリティの評価
ご要件の数量に応じた生産能力の適合
サービスプロバイダーを評価する際、 中温ワックス鋳造 生産能力は、お客様の具体的な数量要件および需要の変動性という文脈において評価する必要があります。大量生産向けに最適化されたサプライヤーは、複雑な部品を少量~中量で注文する場合に必要な工程の柔軟性を欠いている可能性があります。一方、試作向けに特化したジョブショップ型のサプライヤーは、量産規模での一貫した品質維持に苦慮するかもしれません。サプライヤーの設備構成およびシフト体制が、お客様の発注パターンとどのように整合しているかを理解することは、極めて重要です。
稼働率に関するデータを請求し、需要のピーク時におけるサプライヤーの対応方法について確認してください。 中温ワックス鋳造 プロセスのボトルネックは、ワックス注入、シェル・インベストメント(鋳型製作)、および炉への装荷工程で最も発生しやすいです。余剰の注入機、複数のシェル乾燥室、および十分な炉容量を備えたサプライヤーは、品質や納期を損なうことなく、スケジュール変動への対応が可能です。これらの工程のいずれかにおいて単一障害点(Single Point of Failure)が発生すると、全ロットの生産が遅延する可能性があります。
製品の成長やプログラムの量産拡大が見込まれる場合、スケーラビリティ(拡張性)も同様に重要です。明確に、サプライヤーがお客様の特定部品について生産能力を向上させられるかどうか、およびより高い生産量を支えるために必要な投資内容について確認してください。この質問に対して深く考え、誠実に応答するサプライヤーは、単なる取引関係ではなく、信頼できる長期的なパートナーとしての姿勢を示していると言えます。
納期の透明性および納品実績
納品実績は、比較検討に際して利用可能な最も客観的な指標の一つです。 中温ワックス鋳造 サプライヤーに対して、過去12~24か月間の納期遵守実績データを、可能であれば顧客タイプ別または部品の複雑さ別に請求してください。こうした情報を自発的に記録・共有するサプライヤーは、回答を避けたり根拠の薄いエピソードのみを提示するサプライヤーよりも、自社のパフォーマンスに対してより確信を持っています。
リードタイムの約束は、 中温ワックス鋳造 金型の準備状況、パターンの歩留まり率、シェルのサイクルタイム、および鋳込み・仕上げ工程のスケジュールによって影響を受けます。特定のサプライヤーのワークフローにおいて、これらの工程のうちどの段階が最も変動しやすいかを把握することで、現実的な期待値を設定し、調達計画に適切なバッファを組み込むことができます。リードタイムの要因を明確に説明できるサプライヤーは、曖昧な約束ではなく、真にプロセスを理解していることを示しています。
納期短縮対応能力についても、選定プロセスにおいて検討する価値があります。緊急の要請が発生した際、サプライヤーは品質管理を損なうことなく、お客様の注文をより迅速な生産スロットに挿入できるでしょうか?この問いに対する回答は、サプライヤーが実際にどれだけの運用柔軟性を有しているか、および顧客のスケジュール圧力を受け入れる姿勢がどの程度あるかを明らかにします。これは、技術的能力が同程度のサプライヤー間で意味のある差別化要因となります。 中温ワックス鋳造 それ以外の点では類似した技術能力を持つサプライヤー間における
エンジニアリング支援、コミュニケーション、およびパートナーシップ志向の評価
ワックス鋳造工程における製造性設計(DFM)支援
サプライヤー選定時に最も過小評価されがちな基準の一つは 中温ワックス鋳造 サプライヤーが設計および金型製作段階で提供するエンジニアリング支援の深さが、その評価の鍵となります。金型製作に着手する前に部品設計をレビューし、製造性向上のためのフィードバックを提供できる経験豊富なプロセスエンジニアを擁するサプライヤーは、調達担当者にとって大幅な時間とコストの削減につながります。たとえば、脱型角度が不十分であること、パターン取出しが困難になるアンダーカットの存在、あるいはワックス収縮欠陥が生じやすい壁厚などといった一般的な問題は、量産開始後に発覚するよりも、設計段階で対応した方がはるかに低コストで解決できます。
で 中温ワックス鋳造 部品の形状とパターン金型とのインターフェースは、非常に繊細な関係にあります。経験豊富なサプライヤーであれば、セラミックシェル系におけるゲートおよびランナーの配置が鋳造品質に与える影響を的確に把握でき、部品の機能を損なうことなく歩留まりを向上させるための形状変更を提案することも可能です。このような能動的なエンジニアリング連携は、単一の発注案件を超えて、長期的なプログラム成功を視野に入れたサプライヤーであることを示す明確な指標です。
潜在的なサプライヤーに対し、自社のエンジニアリング提案が最近の部品設計や金型製作手法の変更に実際にどのように貢献したか、具体的な事例を説明してもらうよう依頼してください。その回答の質と具体性は、技術的深さおよびコミュニケーションスタイルの両方を明らかにします。このような技術的な対話において、自信を持って簡潔に応答できるサプライヤーは、製品ライフサイクル全体を通じてより優れたパートナーとなる傾向があります。
コミュニケーションの迅速性およびアカウントマネジメント体制
パートナーにとって、信頼できるコミュニケーションは絶対に譲れない要件です。 中温ワックス鋳造 資格審査プロセスにおいては、サプライヤーが技術的な質問、見積もり依頼、試作品提出依頼などに対して、どの程度迅速かつ丁寧に応答するかを注意深く観察してください。受注前の段階における応答品質は、実際の発注が開始され、納期のプレッシャーが高まった後の関係性のあり方を予測する上で極めて示唆に富んだ指標となります。
主な窓口担当者が誰になるかを把握し、その人物が生産スケジューリング、品質、およびエンジニアリング資源に直接アクセスできるかどうかを確認してください。また、 中温ワックス鋳造 プログラムにおいては、質問がしばしば複数の機能部門にまたがって発生します。そのため、社内コミュニケーションが部門ごとに分断されたサプライヤーでは、顧客に対して遅延や混乱を招くことになります。実質的な横断的権限を有するアカウントマネージャーやカスタマーサービス担当者は、運用面で大きなメリットとなります。
最後に、サプライヤーが問題発生時(不良品・不具合など)をどのように対応するかを評価してください。 ニュース 不適合事項、納期遅延、歩留まり低下などの問題が発生した際の顧客への連絡方法について、具体的に尋ねてください。顧客への通知および是正措置に関する明確かつ文書化された手順を有するサプライヤーは、予期せぬ生産課題にも対応可能な組織的成熟度を示しています。困難な状況における透明性は、日常業務におけるパフォーマンスと同様に重要です。
よくあるご質問(FAQ)
中温ワックス鋳造と低温プロセスでは、品質面での結果にどのような違いがありますか?
中温ワックス鋳造 一般的に、中温ワックス系は低温ワックス系と比較して、寸法安定性が優れ、収縮ばらつきが小さいパターンを製造します。中温範囲で使用されるワックス化合物は、シェル・インベストメントおよびバーンアウト工程におけるより予測可能な熱的挙動を実現するよう配合されており、これにより鋳造品の寸法再現性が向上します。このため、公差が極めて厳密に要求される精密部品の製造に特に適しています。
購入者は、実地監査を行わずに、サプライヤーの中温ワックス鋳造プロセス管理をどのように確認すべきですか?
リモートによる検証手法として、 中温ワックス鋳造 サプライヤーには、文書化された工程管理計画の提出、ワックス射出温度および圧力などの重要パラメーターに関する統計的工程管理(SPC)データ、および類似部品に対する初品検査報告書の提出を要請します。また、不適合記録および是正措置記録をレビューすることで、サプライヤーが工程の逸脱をいかに特定・解決しているかを把握できます。施設のビデオによる現地案内や、品質・技術担当者とのバーチャル会議を実施すれば、文書に基づくレビューを効果的に補完できます。
中温ワックス鋳造で最も一般的に製造される部品の種類は何ですか?
中温ワックス鋳造 これは、複雑な形状および高機能合金が要求される航空宇宙、エネルギー、産業分野における高精度設計部品の製造に広く用いられています。燃料ノズル本体、タービンブレード、バルブ内部部品、インペラー、構造用ブラケットなどが、この製造工程で最も一般的に生産される部品群です。この工程は、部品の形状の複雑さ、表面粗さの要求、寸法精度が、機械加工その他の従来の製造方法では経済的に達成できない場合に特に有効です。
中温ワックス鋳造の調達先を決定する前に、バイヤーはいくつのサプライヤーを認定すべきですか?
重要または大量生産用途の場合、2~3社のサプライヤーを認定すること 中温ワックス鋳造 サプライヤーを複数確保しておくことは、一般的に、供給リスクの管理および競争力のある価格交渉力を維持する上で望ましいと考えられます。一方、生産台数が少ないプログラムや開発段階のプログラムでは、1~2社のサプライヤーに絞った資格審査(クオリフィケーション)を行う方が実務上現実的であることが多くあります。重要なのは、広範なサプライヤー基盤を維持することよりも、各資格取得済みサプライヤーが技術的要件、品質要件、納期要件を実際に満たす能力を有していることを確実にすることです。選定されたサプライヤーの「質」(能力の深さ)は、「量」(選択肢の多さ)よりも重要です。