
 EN


Oikean valmistuspartnerin valinta keskilämpötilan vahakäsittely on yksi merkittävimmistä päätöksistä, jonka hankintaprofessionaali tai tuoteinsinööri voi tehdä. Prosessi, jossa vahaa injektoidaan tarkkuusmuotteihin huolellisesti säädetyissä lämpötiloissa luodakseen lähes lopullisen muodon saavuttavia tarkkuusvalumallipohjia, edellyttää toimittajaa, jolla on syvällistä metallurgista osaamista, kunnollisia laatuvarmistusjärjestelmiä ja todistettuja tuotantovalvontatoimintoja. Huonosti valittu palveluntarjoaja voi aiheuttaa mitallisesti epäjohdonmukaisuuksia, pinnan virheitä ja kalliita toimitusaikojen epäonnistumisia, jotka leviävät koko toimitusketjuunne.
Toisin kuin alalämpötilaiset vahajärjestelmät, keskilämpötilan vahakäsittely toimii lämpötilaikkunassa, joka vaatii tiukempaa prosessin valvontaa ja kehittyneempää työkaluvarustusta. Tämä tekee mahdollisen toimittajan arvioinnista hienovaraisemman kuin pelkkä hintalistojen vertailu. Ostajat, jotka ymmärtävät, mikä erottaa luotettavan toimittajan epäluotettavasta, ovat paremmin asemoituna varmistaakseen paremmin valmistetut osat, vähemmän hylkäyksiä ja vahvemmat pitkäaikaiset kumppanuudet. Tämä opas käy läpi tärkeimmät valintakriteerit.
Ymmärtämisestä, mitä keskilämpötilan vahapuhdistusprosessi todellisuudessa vaatii toimittajalta
Prosessin taustalla oleva lämpötilallinen ja materiaalinen monimutkaisuus
Keskilämpötilan vahakäsittely toimii tyypillisesti vahapohjaisten yhdisteiden sulamisalueella, joka on noin 60 °C–90 °C, mikä vaatii tiukempaa ruiskutusparametrien hallintaa kuin alhaisemman lämpötilan vaihtoehdot. Näissä lämpötiloissa vahan viskositeetti, kutistumiskäyttäytyminen ja muottitäytön dynamiikka ovat kaikki herkempiä poikkeamille. Kelpaavan toimittajan on oltava varustettu kalibroituilla ruiskutuslaitteilla, lämpötilan säädetyillä pidätysjärjestelmillä sekä dokumentoiduilla menettelyillä vahayhdisteen tasalaatuisuuden hallintaan eri erissä.
Tämän prosessin fyysiset vaatimukset ulottuvat myös vahasekoituksiin itseensä. Keskilämpötilassa käytettävät formuloinnit on suunniteltu dimensioellisesti vakaina, niillä on vähäinen tuhkapitoisuus poltton jälkeen ja ne ovat yhteensopivia investointivalugissa käytettyjen keramiikkakotelojärjestelmien kanssa. Jos toimittaja ei ymmärrä vahajärjestelmänsä ja koteloontekoprosessinsa välistä vuorovaikutusta, tulokset poltetussa ja valutussa valukappaleessa heijastavat tätä puutetta. Ostajien tulisi kysyä erityisesti, miten tarjoaja varmistaa vahayhdisteiden erien laadun ja mitkä korjaavat toimet käynnistetään, kun parametrit poikkeavat määritellyistä arvoista.
Metalliseoksen valinta leikkaa myös keskilämpötilan vahakäsittely merkityksellisillä tavoilla. Komponentit, kuten polttoaineen suihkutuspiipun rungot, ilmailualan kiinnikkeet ja tarkkuusventtiilien koteloit, vaativat vahapatterneja, joiden mitat ovat erinomaisen tarkkoja, koska mikä tahansa mitallisesti poikkeava kohta vahapatterneissa kuvautuu suoraan lopulliseen metalliosaan. Toimittajat, joilla on kokemusta insinöörialiakseista, kuten ruostumattomasta teräksestä, nikkeli-pohjaisista ylikuumaluuksesta ja kuumuudenkestävistä seoksista, ovat yleensä paremmin varustettuja ymmärtämään näitä alapuolisia vaatimuksia.
Työkalujen suunnittelukyky ja muottien laatu
Käytetyissä injektiotyökaluissa määrittää jokaisen tuotetun patterin toistettavuuden. keskilämpötilan vahakäsittely muotteja on suunniteltava sopivilla kallistuskulmilla, ilmanpoistolla ja lämmönhallintaratkaisuilla, jotta vahainjektio on tasalaatuista eikä esiinny puutteellisia täyttöjä, kylmiä sulkeumia tai painaumia. Toimittaja, joka suunnittelee ja huoltaa muotteja sisäisesti, tarjoaa huomattavasti paremman hallinnan patterin laadulle kuin toimittaja, joka ulkoistaa työkalujen valmistuksen kolmannen osapuolen palveluihin.
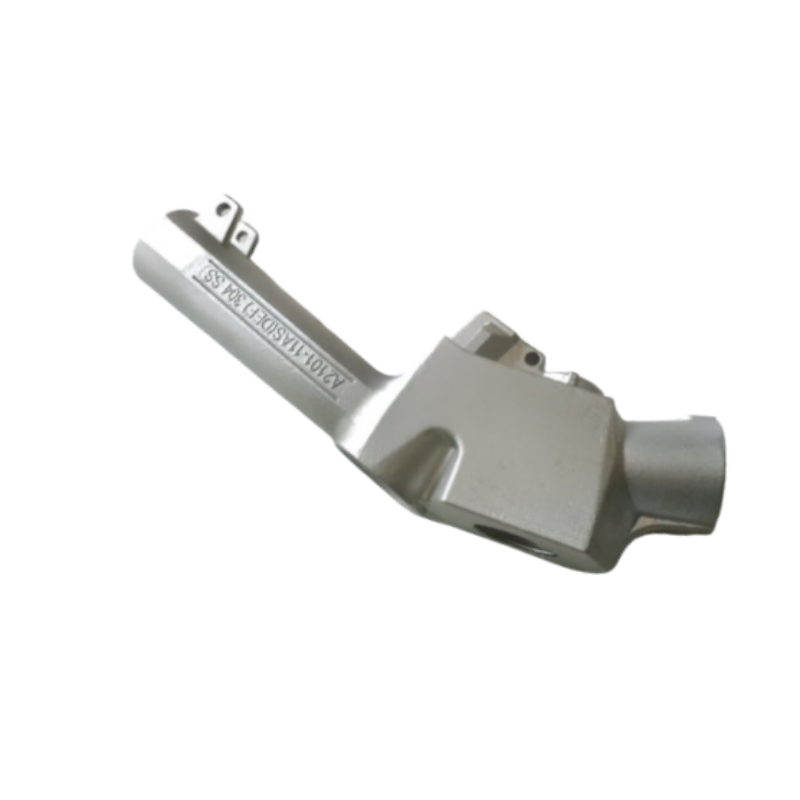
Arvioitaessa toimijaa pyydä dokumentaatiota heidän muottisuunnitteluprosessistaan ja kysy esimerkkejä muottien muokkaushistorioista. Luotettavat toimijat pitävät kirjaa muottien muokkauksista, jotka on tehty mallivirheiden korjaamiseksi; tämä osoittaa sekä laatuvalmiutta että jatkuvan parantamisen ajattelutapaa. Kysy, suorittavatko he vahamallien otantaa kaikkien kammion lukumäärän osalta ennen kuin muottityökalut siirretään tuotantoon, sillä tämä käytäntö vaikuttaa suoraan ensimmäisen tuotteen laatuun.
Työkalujen huoltosuunnitelmat ovat yhtä tärkeitä. keskilämpötilan vahakäsittely muottien kulumisesta ja pinnan laadun heikkenemisestä kertyy ajan myötä, mikä voi aiheuttaa hienovaraisia mitallispoikkeamia, joita ei ole helppoa havaita ilman säännöllisiä mittausauditointeja. Luotettava toimija noudattaa määriteltyjä työkalujen huoltovälejä ja pitää dokumentoitua tarkastuskirjaa jokaisesta aktiivisesta muotistaan ohjelmassaan.
Vahavalumuotoilutoimijan laatumhallintajärjestelmän arviointi
Sertifikaatit ovat perustasoa, ei takuuta
Teollisuuden standardoidut sertifikaatit, kuten ISO 9001 ja AS9100, tarjoavat hyvän lähtökohdan arvioitaessa keskilämpötilan vahakäsittely palveluntarjoaja. Nämä standardit vaativat dokumentoituja menettelyjä, kalibroitua mittauslaitteistoa, sisäisiä tarkastusohjelmia ja korjaavien toimenpiteiden järjestelmiä. Ilmailu-, puolustus- ja energiasektorin ostajien tulisi pitää AS9100-sertifiointia vähimmäisvaatimuksena toimittajille, jotka valmistavat lentokriittisiä tai suorituskyvyn kannalta kriittisiä komponentteja.
Sertifiointi yksinään ei kuitenkaan tulisi olla ratkaiseva tekijä. Huonosti laadunvarmistusjärjestelmäänsä toteuttava sertifioitu toimipaikka on vähemmän arvokas kuin sertifioimaton toimipaikka, jolla on tiukat käytännön tasolla toteutetut hallintatoimet, vaikka molemmat ovatkin ideaalisessa tapauksessa toivottavia. Toimittajan arvioinnin yhteydessä tulee tutkia, miten laadunvarmistusjärjestelmä toimii päivittäin, eikä luottaa pelkästään sertifikaattidokumentaatioon. Pyydä tarkasteltavaksi viimeisimmät sisäisten tarkastusten tulokset, poikkeamien kehityssuunta ja asiakaspalauteindikaattorit.
Käytettäväksi keskilämpötilan vahakäsittely vaativissa teollisuuden aloissa käytettävissä sovelluksissa on myös syytä tarkistaa, onko toimittajalla NADCAP-todistus investointivalumallinnusprosesseihin. NADCAP-tarkastukset menevät huomattavasti syvemmälle kuin ISO-tarkastukset ja tutkivat erityisesti prosessien valvontaa, henkilökunnan pätevyyttä ja laitteiden kalibrointia tavalla, joka on suoraan merkityksellinen valujen laadun kannalta. NADCAP-todistuksen saaneet toimittajat ovat osoittaneet korkeamman prosessikurin tason.
Tarkastusmahdollisuudet ja mittasuhteellinen jäljitettävyys
Luotettava keskilämpötilan vahakäsittely toimittajan on oltava varustettu kyvyllä mitata ja varmistaa vahapatterien mittatarkkuus ennen kuin ne siirtyvät kotelointiprosessiin. Tämä tarkoittaa koordinaattimitattavan koneen (CMM), optisen vertailulaitteen tai rakenteellisen valoskannausjärjestelmän käyttöä, jolla voidaan tarkistaa kriittisten patterien mitat teknisten piirrustusten mukaisesti. Tämän vaiheen patteritarkastus on paljon kustannustehokkaampaa kuin mittasuhteellisen ongelman havaitseminen vasta sen jälkeen, kun metalli on valuttu.
Kysy mahdollisilta toimittajilta, miten he dokumentoivat vahapatterin tarkastustulokset ja ovatko nämä tiedot jäljitettävissä tiettyihin muottikammioiden ja tuotantoserioiden yhteyteen. Jäljitettävyys on erityisen tärkeää säänneltyissä aloissa, joissa täydelliset materiaali- ja prosessitiedot on säilytettävä vuosia. keskilämpötilan vahakäsittely .
Lopullisen valukappaleen tarkastusmahdollisuudet ovat yhtä tärkeitä. Sisäisen tiukkuuden varmistamiseen käytettävä röntgenradiografia, pinnan epäjatkuvuuksien havaitsemiseen käytettävä fluoresoiva läpäisytestaus sekä spektrografinen seoksen tarkistus tulisi olla saatavilla joko sisäisesti tai kvalifioitujen laboratoriokumppanien kautta. Pystysuoraan integroitu toimittaja, joka voi suorittaa nämä testit suoraan, tarjoaa nopeamman käsittelyajan ja tiukemman prosessivastuun verrattuna toimittajaan, joka ulkoistaa kaiken testauksen.
Tuotantokapasiteetin, toimitusaikavelvoitteiden ja laajennettavuuden arviointi
Kapasiteetin sovittaminen tilavuusvaatimuksiisi
Kun arvioit keskilämpötilan vahakäsittely palveluntarjoajaa, tuotantokapasiteetti on arvioitava kontekstissa, joka liittyy erityisesti sinun tilavuusvaatimuksiisi ja kysynnän vaihteluihin. Toimittaja, joka on optimoitu suurten sarjatuotantojen suorittamiseen, saattaa puuttua prosessijoustavuudesta, jota vaaditaan monimutkaisten komponenttien pienemmille tai keskitasoisille tilauksille, kun taas prototyyppien valmistukseen suuntautunut työpaja saattaa kamppailla yhtenäisen laadun säilyttämisessä tuotantomittakaavassa. Toimittajan laitteistosekoituksen ja työvuororakenteen yhdistämisen ymmärtäminen sinun tilausprofiilisi kanssa on perustavanlaatuista.
Pyydä kapasiteetinkäytön tietoja ja kysy, miten toimittaja hoitaa kysynnän huippuja. keskilämpötilan vahakäsittely prosessikärkimuodot ovat yleisimmin vahapurskutuksessa, kipsimuottien valmistuksessa ja uunien latauksessa. Toimittajat, joilla on varallaan ylimääräisiä purskutuskoneita, useita kipsimuottien kuivatushuoneita ja riittävästi uunikapasiteettia, ovat paremmin asemissa suoriutumaan aikataulun vaihteluista ilman laadun tai toimitusaikojen heikentymistä. Yksikin prosessivaiheen yksittäinen pettämiskohta voi viivästyttää koko tuotantomäärän toimitusta.
Laajennettavuus on yhtä tärkeää, jos odotat tuotteen kasvua tai ohjelman tehostamista. Keskustele selvästi siitä, pystyykö toimittaja lisäämään tuotantotehoa juuri sinun komponentteihisi ja mitä investointeja heidän olisi tehtävä suurempien volyymien tukemiseksi. Toimittaja, joka pohtii tätä kysymystä huolellisesti, osoittaa sitä kumppanuusorientoituneisuutta, joka erottaa luotettavat pitkäaikaiset toimittajat tilausperusteisista toimittajista.
Toimitusaikojen läpinäkyvyys ja toimitussuorituskyvyn historia
Toimitussuorituskyky on yksi objektiivisimmista mittareista, jotka ovat käytettävissä vertailussa keskilämpötilan vahakäsittely toimittajat. Pyydä ajoissa toimitettujen tilausten tietoja viimeiseltä kahdelta vuodelta, jaettuna asiakastyyppien tai osien monimutkaisuuden perusteella, jos mahdollista. Toimittajat, jotka seuraavat ja jakavat tätä tietoa aktiivisesti, ovat yleensä luottavaisempia omiin suorituksiinsa kuin ne, jotka välttelevät kysymyksiä tai antavat vain epämääräisiä vastauksia.
Johtoaikaveloitukset keskilämpötilan vahakäsittely ovat riippuvaisia työkalujen valmiudesta, mallien hyötysuhteista, kuoren kiertoaikoista sekä valussa ja viimeistelyssä noudatettavista aikatauluista. Sen vaiheen tunnistaminen, joka on annetun toimittajan työnkulussa eniten vaihteleva, auttaa sinua asettamaan realistisia odotuksia ja rakentamaan sopivan varausajan toimitussuunnitelmaasi. Toimittajat, jotka pystyvät selittämään johtoaikatekijöitään selkeästi, osoittavat todellista prosessiymmärrystä eivätkä tee epämääräisiä lupauksia.
Myös toimitusnopeuden parantamisen mahdollisuus on arvokasta käsitellä valintaprosessin aikana. Kun syntyvät kiireelliset tarpeet, voiako toimittaja sisällyttää tilauksesi nopeampaan tuotantoslotiin ilman laatuvaatimusten heikentämistä? Vastaus paljastaa, kuinka suurta toiminnallista joustavuutta toimittajalla todella on ja kuinka haluttua se on ottamaan vastuun aikataulupaineesta asiakkaidensa puolesta. Tämä on merkityksellinen erotteleva tekijä keskilämpötilan vahakäsittely muuten samankaltaista teknistä osaamista tarjoavien toimittajien välillä.
Teknisen tuen, viestinnän ja kumppanuusorientoituneisuuden arviointi
Valmistettavuuden suunnittelun tukeminen vahakasteluvaiheessa
Yksi arvostetuimmista kriteereistä valittaessa keskilämpötilan vahakäsittely toimittajan tarjoaman insinöörituen syvyys suunnittelun ja työkalujen valmistelun vaiheissa on keskitetty tekijä. Toimittajat, joilla on kokemusta omaavia prosessi-insinöörejä, jotka voivat tarkistaa osan suunnittelun ja antaa valmistettavuuden kannalta hyviä suunnitteluehdotuksia ennen työkalujen valmistamista, voivat säästää ostajille huomattavasti aikaa ja rahaa. Yleisiä ongelmia, kuten riittämättömiä muotinkulmia, muotin irrottamista vaikeuttavia alakoukkuja tai vahaprosessin kutistumisvirheisiin alttiita seinämäosia, on paljon halvempaa korjata suunnitteluvaiheessa kuin tuotannon aloittamisen jälkeen.
In keskilämpötilan vahakäsittely osan geometrian ja muottityökalujen välinen rajapinta on hienovarainen. Kokemukselliset toimittajat pystyvät tunnistamaan alueet, joissa kastelukanavien ja jakokanavien sijoittaminen keramiikkakotelojärjestelmään vaikuttaa valukappaleen laatuun, ja he voivat ehdottaa geometrisia muutoksia, jotka parantavat saantoa ilman, että osan toiminnallisuus kärsii. Tällainen ennakoiva insinööriyhteistyö on vahva merkki toimittajasta, joka ajattelee yksittäisten ostotilauksien yläpuolella ja pyrkii pitkäaikaiseen ohjelman menestykseen.
Pyydä mahdollisia toimittajia käymään läpi äskettäin tapahtunut esimerkki, jossa heidän insinööripanoksensa muutti alkuperäistä osan suunnittelua tai työkalujen valmistustapaa. Vastauksen laatu ja tarkkuus paljastavat sekä teknisen syvyyden että viestintätavan. Toimittajat, jotka osaavat ottaa luottavaisesti ja tiiviisti kantaa tämänkaltaisessa teknisessä keskustelussa, ovat yleensä parempia kumppaneita koko tuotteen elinkaaren ajan.
Viestinnän nopeus ja asiakaspalvelurakenne
Kumppani. Kvalifiointiprosessin aikana kiinnitä erityistä huomiota siihen, kuinka nopeasti ja perusteellisesti toimittaja vastaa teknisiin kysymyksiisi, tarjouspyyntöihisi sekä näytteiden toimittamiseen. Vastauksien laatu ennen sopimuksen tekoa ennustaa sitä, miten suhteesta tulee toimia, kun tilaukset alkavat tulla ja aikataulupaineet kasvavat. keskilämpötilan vahakäsittely kumppani. Kvalifiointiprosessin aikana kiinnitä erityistä huomiota siihen, kuinka nopeasti ja perusteellisesti toimittaja vastaa teknisiin kysymyksiisi, tarjouspyyntöihisi sekä näytteiden toimittamiseen. Vastauksien laatu ennen sopimuksen tekoa ennustaa sitä, miten suhteesta tulee toimia, kun tilaukset alkavat tulla ja aikataulupaineet kasvavat.
Ymmärrä, kuka on ensisijainen yhteyshenkilösi ja onko sillä suora pääsy tuotannon aikataulutukseen, laatuun ja tekniseen tukeen. Ohjelmissa keskilämpötilan vahakäsittely ohjelmat, kysymykset usein kattavat useita toimintoalueita samanaikaisesti, ja toimintoalueittain eristetty sisäinen viestintä aiheuttaa asiakkaille viivästyksiä ja sekavuutta. Tilinhoidon vastuuhenkilöt tai asiakaspalveluedustajat, joilla on todellista ristifunktionaalista valtuutta, ovat merkittävä toiminnallinen etu.
Lopuksi arvioi, miten to supplier käsittelee ongelmia uutiset . Kysy, miten he tiedottavat epästandardisuudesta, aikatauluviivästystä ja hyötysuhdeongelmista, kun ne ilmenevät. To supplier, jolla on selkeä, dokumentoitu prosessi asiakastiedottamiseen ja korjaavien toimenpiteiden viestintään, osoittaa sellaista organisaation kypsyyttä, joka mahdollistaa kumppanuuksien säilymisen välttämättömien tuotantohaasteiden aikana. Avoinisuus vaikeina hetkinä on yhtä tärkeää kuin suorituskyky tavallisina aikoina.
UKK
Mitä eroa on keskilämpötilaisen vahapuuton ja alalämpötilaisten prosessien välillä laatutulosten osalta?
Keskilämpötilan vahakäsittely tuottaa yleensä mallit, joilla on parempi mitallinen vakaus ja pienempi kutistumisvaihtelu verrattuna alalämpötilaisiin vahajärjestelmiin. Keskitasoisessa lämpötilassa käytetyt vahayhdisteet on suunniteltu ennustettavampaan lämmönkäyttäytymiseen kotelopuutossa ja poltto-ohjelmassa, mikä johtaa yhtenäisempiin valukappaleiden mittoihin. Tämä tekee prosessista erityisen soveltuvan tarkkuuskomponentteihin, joiden tiukat toleranssit ovat ehdottomia.
Miten ostajat voivat varmistaa toimittajan prosessinvalvontatoimet keskilämpötilaisessa vahapuutossa ilman fyysistä tarkastusta?
Etävarmistusmenetelmät keskilämpötilan vahakäsittely toimittajien valintaan kuuluu esimerkiksi dokumentoidun prosessinohjaussuunnitelman pyytäminen, tilastollisen prosessinohjauksen (SPC) tiedot tärkeistä parametreistä, kuten vahapurskutuslämpötilasta ja -paineesta, sekä ensimmäisen tuotteen tarkastusraportit samankaltaisista komponenteista. Epästandardien ja korjaavien toimenpiteiden arkistot auttavat myös arvioimaan, miten toimittaja tunnistaa ja ratkaisee prosessipoikkeamat. Tehtaalla tehtävät videokäynnit ja laadun ja insinööritiimin kanssa järjestettävät virtuaaliset kokoukset voivat täydentää tehokkaasti dokumentaatiopohjaista tarkastusta.
Mitä tyyppejä komponentteja valmistetaan yleisimmin keskilämpötilavahavalamalla?
Keskilämpötilan vahakäsittely sitä käytetään laajalti tarkkuusvalmistettujen komponenttien valmistukseen ilmailu-, energia- ja teollisuussovelluksissa, joissa vaaditaan monimutkaisia geometrioita ja korkean suorituskyvyn seoksia. Polttonestepihdit, turbiinisiivet, venttiilien sisäosat, impellereitä ja rakenteellisia kiinnikkeitä tuotetaan yleisimmin tällä menetelmällä. Menetelmä on erityisen tehokas, kun osan geometrian monimutkaisuus, pinnanlaatuvaatimukset ja mitallinen tarkkuus eivät ole taloudellisesti saavutettavissa koneistamalla tai muilla perinteisillä valmistusmenetelmillä.
Kuinka monta toimittajaa ostaja tulisi kvalifioida keskilämpötilan vahapuhdistusmenetelmälle ennen hankintapäätöstä?
Kriittisiin tai suuritehollisiin sovelluksiin kaksi–kolme keskilämpötilan vahakäsittely toimittajien käyttöä yleensä suositellaan, jotta voidaan hallita toimitusriskiä ja säilyttää kilpailukykyinen hinnoitteluvallan käyttö. Pienemmän volyymin tai kehitysvaiheessa oleviin ohjelmiin kohdistettu yhden tai kahden toimittajan erityislaajuinen pätevyyden arviointi on usein käytännöllisempi vaihtoehto. Tärkeintä on varmistaa, että jokainen pätevyysarvioinnin läpäissyt toimittaja todella kykenee täyttämään tekniset, laatuun ja toimitusaikoihin liittyvät vaatimukset eikä niinkään pitää yllä laajaa toimittajakantaa, jonka jäsenillä on vain rajallinen kyky täyttää vaatimukset. Pätevyyden syvyys on tärkeämpi kuin vaihtoehtojen määrä.
Sisällysluettelo
- Ymmärtämisestä, mitä keskilämpötilan vahapuhdistusprosessi todellisuudessa vaatii toimittajalta
- Vahavalumuotoilutoimijan laatumhallintajärjestelmän arviointi
- Tuotantokapasiteetin, toimitusaikavelvoitteiden ja laajennettavuuden arviointi
- Teknisen tuen, viestinnän ja kumppanuusorientoituneisuuden arviointi
-
UKK
- Mitä eroa on keskilämpötilaisen vahapuuton ja alalämpötilaisten prosessien välillä laatutulosten osalta?
- Miten ostajat voivat varmistaa toimittajan prosessinvalvontatoimet keskilämpötilaisessa vahapuutossa ilman fyysistä tarkastusta?
- Mitä tyyppejä komponentteja valmistetaan yleisimmin keskilämpötilavahavalamalla?
- Kuinka monta toimittajaa ostaja tulisi kvalifioida keskilämpötilan vahapuhdistusmenetelmälle ennen hankintapäätöstä?