
 EN


Å velge den rette produsentpartnern for støping med voks ved medium temperatur er én av de viktigste beslutningene en innkjøpsansvarlig eller produktingeniør kan ta. Prosessen, som innebærer injeksjon av voks i presisjonsformer ved nøyaktig regulerte temperaturer for å lage nesten-nettform-støpemodeller ved investeringsstøping, krever en leverandør med dyp metallurgisk kunnskap, disiplinerte kvalitetssystemer og dokumenterte produksjonskontroller. En dårlig valgt tjenesteleverandør kan føre til dimensjonelle inkonsekvenser, overflatefeil og kostbare forsinkelser i levertid som får konsekvenser gjennom hele din leveranskjede.
I motsetning til systemer med lavtemperaturvoks, støping med voks ved medium temperatur virker i et termisk vindu som krever strengere prosessdisiplin og mer sofistikert verktøy. Dette gjør vurderingen av en potensiell leverandør mer nyansert enn å bare sammenligne prislistor. Kjøpere som forstår hva som skiller en pålitelig leverandør fra en upålitelig er godt posisjonert til å sikre bedre deler, færre avvisninger og sterkere langsiktige partnerskap. Denne veilederen fører deg gjennom de kritiske utvalgskriteriene som er mest avgjørende.
Å forstå hva støping i medium temperatur voks faktisk krever av en leverandør
Den termiske og materielle kompleksiteten bak prosessen
Støping med voks ved medium temperatur virker vanligvis i et voksforbindelses-smelteområde mellom ca. 60 °C og 90 °C, noe som krever strengere styring av injeksjonsparametre enn lavtemperatur-alternativer. Ved disse temperaturer er voksens viskositet, krympingsatferd og formfyllingsdynamikk mer følsomme for avvik. En kvalifisert leverandør må ha kalibrerte injeksjonsutstyr, temperaturregulerte holdesystemer og dokumenterte prosedyrer for å sikre konsekvent kvalitet på voksforbindelsen mellom ulike partier.
De fysiske kravene til denne prosessen gjelder også selv voksblandingene. Formuleringer for medium temperatur er utviklet for dimensjonell stabilitet, lav askeinnhold etter forbrenning og kompatibilitet med keramiske skallsystemer som brukes i presisjonsstøping. Hvis en leverandør ikke forstår interaksjonen mellom sitt voks-system og sitt skallbyggingsprosess, vil resultatene i den brente og støpte delen avsløre denne mangelen. Kjøpere bør spørre spesifikt hvordan en leverandør validerer sine partier av voksforbindelse og hvilke korrigerende tiltak som settes i gang når parametrene avviker.
Valget av metalllegering påvirker også støping med voks ved medium temperatur på meningsfulle måter. Komponenter som drivstoffdyser, luftfartsbraketter og presisjonsventilhus krever voksmodeller med svært stramme toleranser, fordi enhver dimensjonell feil i voksstadiet kopieres direkte til den endelige metallkomponenten. Leverandører med erfaring med tekniske legeringer som rustfritt stål, nikkelbaserte superlegeringer og varmebestandige legeringer er vanligvis bedre rustet til å forstå disse kravene i etterfølgende prosesser.
Verktøydesignkapasitet og diekvalitet
Kvaliteten på injeksjonsverktøyet som brukes i støping med voks ved medium temperatur bestemmer gjentageligheten til hver produserte modell. Die-ene må utformes med passende uttrekkningsvinkler, ventilasjon og funksjoner for termisk styring for å sikre konsekvent voksinnstøping uten manglende fylling, kalde skjøter eller sinkemerker. En leverandør som designer og vedlikeholder die-er internt, gir betydelig bedre kontroll over modellkvaliteten enn en leverandør som utsetter verktøyproduksjonen til en tredjepart.
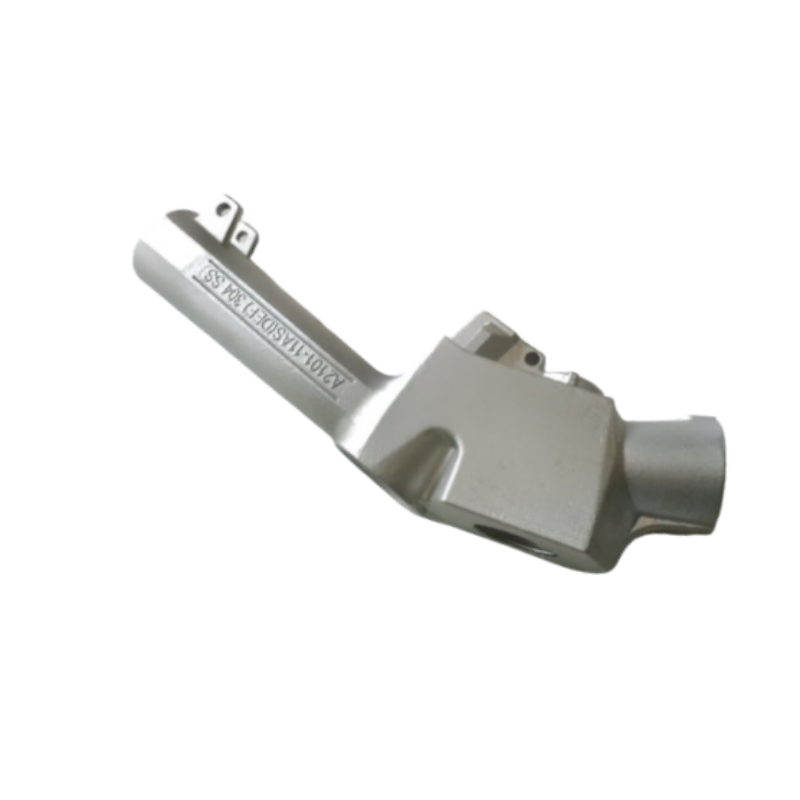
Når du vurderer en leverandør, må du be om dokumentasjon av deres prosess for die-utforming og be om eksempler på historikken over verktøyendringer. Pålitelige leverandører opprettholder registreringer av endringer som er gjort i dies for å håndtere feil i mønstre, noe som demonstrerer både kvalitetsdisiplin og en mentalitet for kontinuerlig forbedring. Spør om de utfører prøvetaking av voksmodeller over hele antallet hull før verktøyene settes i produksjon, siden denne praksisen direkte påvirker kvaliteten på første artikkel.
Vedlikeholdsplaner for verktøy er like viktige. I støping med voks ved medium temperatur , samler slitasje på die og overflateforringelse seg opp over tid og kan føre til subtile dimensjonelle avvik som er vanskelige å oppdage uten regelmessige målingskontroller. En pålitelig leverandør vil ha definerte vedlikeholdsintervaller for verktøy og dokumenterte inspeksjonsregistreringer for hver aktiv die i sitt program.
Vurdering av kvalitetsstyringssystemet til en voksstøpeleverandør
Sertifiseringer som et grunnlag, ikke som en garanti
Industrisertifiseringer som ISO 9001 og AS9100 gir en nyttig utgangsbasis ved vurdering av en støping med voks ved medium temperatur tjenesteleverandør. Disse standardene krever dokumenterte prosedyrer, kalibrert måleutstyr, interne revisjonsprogram og systemer for korrigerende tiltak. Kjøpere innen luftfart, forsvar og energisektoren bør betrakte AS9100-registrering som et minimumskrav til leverandører som arbeider med komponenter som er kritiske for flyging eller ytelse.
Sertifisering alene bør imidlertid ikke være den avgjørende faktoren. En sertifisert bedrift som håndterer kvalitetssystemet sitt dårlig, har mindre verdi enn en usertifisert bedrift med strenge kontroller i daglig praksis – selv om begge egenskapene ideelt sett bør være til stede. Under vurdering av leverandører bør du gå nærmere inn på hvordan kvalitetssystemet fungerer i daglig drift, i stedet for å kun stole på dokumentasjonen av sertifikater. Be om å se gjennom nylige funn fra interne revisjoner, trender knyttet til avvik og metrikker for kundetilbakemeldinger.
Til støping med voks ved medium temperatur applikasjoner innen kravstillende industrier, er det også verdt å sjekke om leverandøren har NADCAP-akkreditering for investeringsstøpeprosesser. NADCAP-auditter går mye dypere enn ISO-vurderinger og undersøker spesifikke prosesskontroller, personellkvalifikasjoner og utstyrskalibrering på en måte som er direkte relevant for støpekvaliteten. Leverandører med NADCAP-akkreditering har vist et høyere nivå av prosessdisiplin.
Inspeksjonsmuligheter og dimensjonell sporbarehet
En pålitelig støping med voks ved medium temperatur leverandøren må være utstyrt til å måle og bekrefte den dimensjonelle nøyaktigheten til voksmodeller før de går inn i skalbyggeprosessen. Dette betyr at man må ha koordinatmålemaskiner (CMM), optiske sammenligningsapparater eller strukturert lys-scanningssystemer som er i stand til å validere kritiske modellmål i henhold til konstruksjonstegninger. Inspeksjon av modeller på dette stadiet er langt mer kostnadseffektiv enn å oppdage et dimensjonelt problem etter at metallet er støpt.
Spør potensielle leverandører hvordan de dokumenterer resultater fra inspeksjon av voksmodeller og om disse registrene kan spores tilbake til spesifikke støpeformhulrom og produksjonslotter. Sporbarhet er spesielt viktig i regulerte industrier der fullstendige material- og prosessregistre må oppbevares i flere år. Leverandører som behandler dimensjonsregistre som et ekte kvalitetsverktøy i stedet for en ren etterlevelsesformalitet, leverer vanligvis konsekvent bedre resultater i støping med voks ved medium temperatur .
Endelige støpingsinspeksjonsmuligheter er like viktige. Røntgenradiografi for intern lydhet, fluorescerende penetrantinspeksjon for overflateavvik og spektrografisk legeringsverifisering bør alle være tilgjengelige enten internt eller gjennom kvalifiserte laboratoriepartnere. En vertikalt integrert leverandør som kan utføre disse testene direkte, gir raskere gjennomføringstid og tettere eierskap til prosessen sammenlignet med en leverandør som underleverer all testing til eksterne parter.
Vurdering av produksjonskapasitet, ledetidsforpliktelser og skalerbarhet
Tilpasse kapasiteten til ditt volumbehov
Når du vurderer en støping med voks ved medium temperatur tjenesteleverandør, må produksjonskapasiteten vurderes i lys av dine spesifikke volumkrav og etterspørselsvariasjon. En leverandør som er optimalisert for høyvolumproduksjon av standardprodukter kan mangle prosessfleksibiliteten som kreves for bestillinger med lavt til middels volum av komplekse komponenter, mens en verkstedbasert leverandør som fokuserer på prototyper kan ha problemer med å opprettholde konsekvent kvalitet i storproduksjon. Å forstå hvordan leverandørens utstyrsblanding og skiftstruktur samsvarer med din bestillingsprofil er grunnleggende.
Be om data om kapasitetsutnyttelse og spør hvordan leverandøren håndterer etterspørselstopper. I støping med voks ved medium temperatur prosessflaskehalser oppstår oftest ved vaksinjeksjon, skallgjøtning og ovnlastning. Leverandører med ekstra injeksjonsmaskiner, flere tørkerom for skall og tilstrekkelig ovnkapasitet er bedre rustet til å absorbere planendringer uten å påvirke kvalitet eller gjennomføringstid. En enkelt svak lenke i noen av disse prosessstadiene kan føre til forsinkelse av hele en produksjonsparti.
Skalerbarhet er like relevant hvis du forventer produktvekst eller økning i produksjonsvolum. Diskuter uttrykkelig om leverandøren kan øke kapasiteten for akkurat dine komponenter, og hvilke investeringer de må gjøre for å støtte høyere volumer. En leverandør som reflektert tar stilling til dette spørsmålet, viser den type partnerskapsholdning som skiller pålitelige langsiktige leverandører fra rent transaksjonelle.
Gjennomføringstidstransparens og historikk for leveringsytelse
Leveringsytelse er en av de mest objektive målene som finnes ved sammenligning støping med voks ved medium temperatur leverandører. Be om data om levering på tid fra de siste tolv til tjuefire månedene, oppdelt etter kundetype eller delkompleksitet hvis mulig. Leverandører som systematisk registrerer og deler denne informasjonen proaktivt, er generelt mer selvsikre i sin ytelse enn de som unngår spørsmålet eller kun gir anekdotiske svar.
Ledetidsforpliktelser i støping med voks ved medium temperatur påvirkes av verktøyklarhet, mønsterutbytteprosent, skalldrevtid, samt støpe- og ferdigstillelsestider. Å forstå hvilken av disse fasene som er mest variabel i en gitt leverandørs arbeidsflyt vil hjelpe deg med å sette realistiske forventninger og bygge inn passende buffer i ditt forsyningsplan. Leverandører som kan beskrive sine ledetidsdrevere tydelig, demonstrerer en ekte prosessforståelse i stedet for å gi vagt formulierte løfter.
Evne til å akselerere levering er også verdt å diskutere under utvelgingsprosessen. Når det oppstår akutte behov, kan leverandøren plassere din ordre i en raskere produksjonsslot uten å ofre kvalitetskontrollene? Svaret avslører hvor mye operativ fleksibilitet leverandøren faktisk har og hvor villig de er til å ta på seg tidspres fra kundens side. Dette er en betydningsfull differensieringsfaktor blant støping med voks ved medium temperatur leverandører med ellers lik teknisk kompetanse.
Vurdering av ingeniørstøtte, kommunikasjon og partnerskapsorientering
Støtte til design for fremstilling i voksstøpefasen
En av de mest undervurderte kriteriene ved valg av en støping med voks ved medium temperatur leverandørens støtte på ingeniørnivå under design- og verktøyfase er avgjørende. Leverandører med erfarna prosessingeniører som kan vurdere en dels design og gi tilbakemelding om hvordan den kan optimaliseres for produksjon før verktøyene lages, kan spare kjøpere betydelig tid og penger. Vanlige problemer som utilstrekkelige uttrekkningsvinkler, innhakninger som kompliserer mønsteruttrekking eller veggseksjoner som er utsatt for krympningsfeil i voks, er langt billigere å løse i designfasen enn etter at produksjonen har startet.
I støping med voks ved medium temperatur grensesnittet mellom delgeometri og mønsterverktøy er nuansefullt. Erfarna leverandører kan identifisere områder der inngangsporer og rørledninger i keramikkskall-systemet vil påvirke støpeholdbarheten, og de kan foreslå geometrimodifikasjoner som forbedrer utbyttet uten å kompromittere delens funksjon. Denne typen proaktiv ingeniørkollaborasjon er et sterkt indikator på en leverandør som tenker utover enkeltbestillinger og mot langsiktig programsuksess.
Be fremtidige leverandører om å gjennomgå et nylig eksempel der deres ingeniørinnsats endret den opprinnelige delkonstruksjonen eller tilnærmingen til verktøyutforming. Kvaliteten og spesifisiteten i svaret deres vil avsløre både teknisk dybde og kommunikasjonsstil. Leverandører som engasjerer seg selvsikkert og kortfattet i denne typen tekniske samtaler er generelt bedre samarbeidspartnere gjennom hele produktlivssyklusen.
Kommunikasjonsresponsivitet og kundehåndteringsstruktur
Partner. Under kvalifikasjonsprosessen bør du legge spesiell vekt på hvor raskt og grundig en leverandør svarer på dine tekniske spørsmål, forespørsler om tilbud og innsending av prøver. Kvaliteten på svarene i forbindelse med forhåndskvalifisering er prediktiv for hvordan samarbeidet vil fungere når kjøpsordrer begynner å strømme inn og tidspress øker. støping med voks ved medium temperatur pålitelig kommunikasjon er et uunnværlig trekk for enhver
Forstå hvem din primære kontaktperson vil være og om denne personen har direkte tilgang til produksjonsplanlegging, kvalitet og ingeniørressurser. I støping med voks ved medium temperatur programmer omfatter spørsmål ofte flere funksjonelle områder samtidig, og en leverandør med isolert intern kommunikasjon vil skape forsinkelser og forvirring for sine kunder. Kontoansvarlige eller kundeserviceansatte med reell tverrfunksjonell myndighet er en betydelig operativ fordel.
Til slutt, vurder hvordan leverandøren håndterer dårlige nyheter . Spør hvordan de kommuniserer avvik, forsinkelser i planleggingen og utbytteproblemer når disse oppstår. En leverandør som har en klar, dokumentert prosess for kundefornydelse og kommunikasjon om korrigerende tiltak demonstrerer den type organisatorisk modenhet som støtter samarbeidsforhold gjennom uunngåelige produksjonsutfordringer. Transparens i vanskelige øyeblikk er like viktig som ytelse i rutinemessige situasjoner.
Ofte stilte spørsmål
Hva skiller voksgjutning ved medium temperatur fra prosesser ved lav temperatur når det gjelder kvalitetsresultater?
Støping med voks ved medium temperatur produserer generelt mønstre med bedre dimensjonell stabilitet og lavere variasjon i krymping sammenlignet med vokssystemer ved lavere temperatur. Voksforgiftningene som brukes i mediumtemperaturintervallet er formulert for mer forutsigbar termisk oppførsel under skallgjutning og forbrenning, noe som fører til mer konsekvente støpeavmålinger. Dette gjør prosessen spesielt egnet for presisjonskomponenter der stramme toleranser er uunnværlige.
Hvordan skal kjøpere verifisere en leverandørs prosesskontroller for voksgjutning ved medium temperatur uten å gjennomføre en fysisk revisjon?
Metoder for fjernverifikasjon av støping med voks ved medium temperatur leverandører inkluderer å be om dokumenterte prosesskontrollplaner, statistiske prosesskontrolldata for nøkkelparametere som temperatur og trykk ved voksinnstøping, samt førsteartikkelinspeksjonsrapporter fra lignende komponenter. Gjennomgang av ikke-overensstemmelses- og korrigerende tiltaksdokumenter avslører også hvordan leverandøren identifiserer og løser avvik i prosessen. Videogjennomganger av anlegget og virtuelle møter med kvalitets- og ingeniørpersonell kan effektivt supplere en dokumentasjonsbasert gjennomgang.
Hvilke typer komponenter produseres vanligvis mest ved hjelp av støping i mediumtemperaturvoks?
Støping med voks ved medium temperatur brukes mye for nøyaktig konstruerte komponenter innen luft- og romfart, energi og industrielle applikasjoner der komplekse geometrier og høytytende legeringer er nødvendige. Brennsprutkropper, turbinblader, ventilverk, impellere og strukturelle beslag er blant de mest vanlige delgruppene som produseres ved hjelp av denne fremgangsmåten. Prosessen er spesielt effektiv når delens geometriske kompleksitet, krav til overflatekvalitet og dimensjonell nøyaktighet ikke kan oppnås kostnadseffektivt ved maskinbearbeiding eller andre konvensjonelle fremstillingsmetoder.
Hvor mange leverandører bør en kjøper kvalifisere for støping i mediumtemperaturvoks før en kjøpsbeslutning tas?
For kritiske eller høyvolumapplikasjoner bør to til tre leverandører kvalifiseres støping med voks ved medium temperatur det er generelt rådgivningsverdig å ha flere leverandører for å håndtere leveringsrisiko og opprettholde konkurransedyktig prisinnflytelse. For program med lavere volum eller i utviklingsfasen er det ofte mer praktisk å kvalifisere én eller to leverandører på en målrettet måte. Nøkkelen er å sikre at hver kvalifisert leverandør faktisk har evne til å oppfylle dine tekniske, kvalitets- og leveringskrav, i stedet for å vedlikeholde et bredt leverandørgrunnlag med begrenset kapabilitet. Dybden av kvalifisering er viktigere enn bredden av valgmuligheter.
Innholdsfortegnelse
- Å forstå hva støping i medium temperatur voks faktisk krever av en leverandør
- Vurdering av kvalitetsstyringssystemet til en voksstøpeleverandør
- Vurdering av produksjonskapasitet, ledetidsforpliktelser og skalerbarhet
- Vurdering av ingeniørstøtte, kommunikasjon og partnerskapsorientering
-
Ofte stilte spørsmål
- Hva skiller voksgjutning ved medium temperatur fra prosesser ved lav temperatur når det gjelder kvalitetsresultater?
- Hvordan skal kjøpere verifisere en leverandørs prosesskontroller for voksgjutning ved medium temperatur uten å gjennomføre en fysisk revisjon?
- Hvilke typer komponenter produseres vanligvis mest ved hjelp av støping i mediumtemperaturvoks?
- Hvor mange leverandører bør en kjøper kvalifisere for støping i mediumtemperaturvoks før en kjøpsbeslutning tas?