
 EN


صحیح تیاری کے شراکت دار کا انتخاب درمیانہ درجہ حرارت کا موم ڈھالنے کا طریقہ یہ خریداری کے ماہر یا پروڈکٹ انجینئر کے لیے سب سے اہم فیصلوں میں سے ایک ہے۔ یہ عمل جس میں درست درجہ حرارت پر تفصیلی سانچوں میں موم کو داخل کیا جاتا ہے تاکہ قریبِ نیٹ شیپ انویسٹمنٹ کاسٹنگ کے نمونے تیار کیے جا سکیں، ایک ایسے سپلائر کی ضرورت رکھتا ہے جس کو دھاتیاتی علم کی گہری سمجھ ہو، معیار کے نظام میں نظم و ضبط ہو، اور ثابت شدہ پیداواری کنٹرولز ہوں۔ غلط انتخاب کردہ سروس فراہم کنندہ آپ کی پوری سپلائی چین میں لہریں پیدا کرتے ہوئے ابعادی ناہمواریاں، سطحی خرابیاں اور مہنگے وقت کے نقصانات کا باعث بن سکتا ہے۔
کم درجہ حرارت کے موم کے نظاموں کے برعکس، درمیانہ درجہ حرارت کا موم ڈھالنے کا طریقہ یہ ایک حرارتی درجہ حرارت کی حد میں کام کرتا ہے جو سخت عملی انضباط اور زیادہ پیچیدہ آلات کی ضرورت رکھتی ہے۔ اس وجہ سے کسی ممکنہ فراہم کنندہ کا جائزہ لینا صرف قیمت کی فہرستوں کا موازنہ کرنے سے کہیں زیادہ پیچیدہ ہوتا ہے۔ وہ خریدار جو یہ سمجھتے ہیں کہ قابل اعتماد فراہم کنندہ اور غیر قابل اعتماد فراہم کنندہ میں کیا فرق ہے، وہ بہتر اجزاء حاصل کرنے، کم رد شدہ اشیاء کے حصول اور مضبوط طویل المدتی شراکتوں کے قابل ہوتے ہیں۔ یہ رہنمائی آپ کو ان اہم انتخابی معیارات کے ذریعے لے جاتی ہے جو سب سے زیادہ اہمیت رکھتے ہیں۔
درمیانی درجہ حرارت والے موم کے ڈھالنے کی عملیات کے لیے فراہم کنندہ سے دراصل کیا مطالبہ ہوتا ہے، اس کو سمجھنا
اس عمل کے پیچھے موجود حرارتی اور مواد کی پیچیدگی
درمیانہ درجہ حرارت کا موم ڈھالنے کا طریقہ عام طور پر یہ مواد ایک موم کے مرکب کے پگھلنے کے درجہ حرارت کے درمیان، تقریباً 60°C سے 90°C تک، کام کرتا ہے، جس کے لیے کم درجہ حرارت کے دوسرے اختیارات کے مقابلے میں زیادہ سخت اور دقیق انJECTION پیرامیٹرز کے انتظام کی ضرورت ہوتی ہے۔ ان درجہ حرارتوں پر، موم کی چپکنے کی صلاحیت (viscosity)، سکڑنے کا رویہ (shrinkage behavior)، اور ڈائی بھرنے کی حرکیات (die fill dynamics) تمام تر انحرافات کے لحاظ سے زیادہ حساس ہوتی ہیں۔ ایک اہل فراہم کنندہ کے پاس درست کی گئی انJECTION مشینری، درجہ حرارت کنٹرول شدہ رکھنے کے نظام (holding systems)، اور موم کے مرکب کی مستقل نوعیت (consistency) کو بیچوں (batches) کے درمیان برقرار رکھنے کے لیے دستاویزی طور پر ثابت شدہ طریقہ کار (documented procedures) ہونا ضروری ہے۔
اس عمل کی جسمانی ضروریات خود موم کے مرکبات تک پھیلی ہوئی ہیں۔ درمیانہ درجہ حرارت کے فارمولیشنز کو ابعادی استحکام، جلانے کے بعد کم راکھ کی مقدار، اور سرمیک شیل سسٹمز کے ساتھ مطابقت کے لیے ڈیزائن کیا گیا ہے جو انویسٹمنٹ کاسٹنگ میں استعمال ہوتے ہیں۔ اگر کوئی سپلائر اپنے موم کے نظام اور شیل تعمیر کے عمل کے درمیان تعامل کو نہیں سمجھتا تو جلانے اور ڈالنے کے بعد حاصل شدہ کاسٹنگ میں یہ کمی واضح ہوگی۔ خریداروں کو چاہیے کہ وہ مخصوص طور پر پوچھیں کہ فراہم کنندہ اپنے موم کے مرکب کے بیچوں کی تصدیق کیسے کرتا ہے اور جب پیرامیٹرز میں تبدیلی آتی ہے تو کون سے اصلاحی اقدامات اٹھائے جاتے ہیں۔
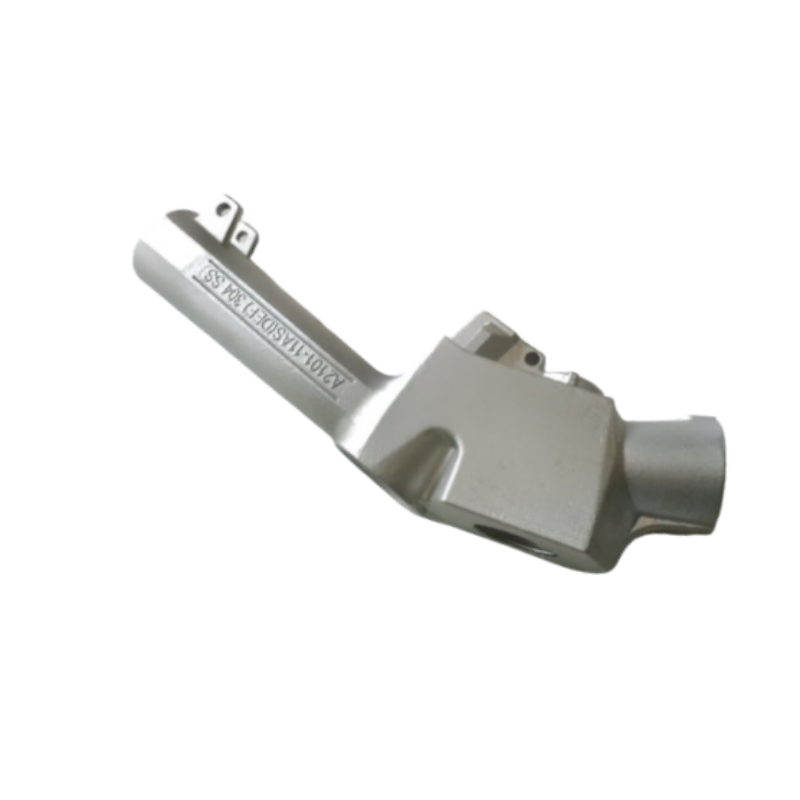
دھاتی مِشْرَب کے انتخاب کا معاملہ بھی درمیانہ درجہ حرارت کا موم ڈھالنے کا طریقہ معنی خیز طریقوں سے۔ ایندھن کے نوزل باڈیز، ایئرورسپیس بریکٹس، اور درست ویلوز کے ہاؤسنگ جیسے اجزاء کو انتہائی تنگ ٹالرنس والے واکس پیٹرنز کی ضرورت ہوتی ہے، کیونکہ واکس کے مرحلے میں کوئی بھی ابعادی غلطی حتمی دھاتی حصے میں براہ راست دہرائی جاتی ہے۔ وہ سپلائرز جو انجینئرنگ ایلوئز جیسے سٹین لیس سٹیل، نکل پر مبنی سپر ایلوئز، اور حرارت کے مقابلے کے لیے مزاحم ایلوئز کے ساتھ تجربہ رکھتے ہیں، عام طور پر ان اُتری طرف کی ضروریات کو سمجھنے کے لیے بہتر طور پر تیار ہوتے ہیں۔
ٹولنگ ڈیزائن کی صلاحیت اور ڈائی کی معیار
میں استعمال ہونے والی ان جیکشن ٹولنگ کا معیار درمیانہ درجہ حرارت کا موم ڈھالنے کا طریقہ ہر پیٹرن کی دہرائی جانے والی صحت کا تعین کرتا ہے۔ ڈائیز کو مناسب ڈرافٹ اینگلز، وینٹنگ، اور حرارتی انتظام کی خصوصیات کے ساتھ ڈیزائن کیا جانا چاہیے تاکہ واکس کے مستقل ان جیکشن کو یقینی بنایا جا سکے، جس میں شارٹ شاٹس، کولڈ شٹس، یا سنک مارکس کا اندراج نہ ہو۔ وہ سپلائر جو ڈائیز کو اپنی جگہ پر ڈیزائن اور برقرار رکھتا ہے، وہ پیٹرن کے معیار پر ایک ایسے سپلائر کے مقابلے میں کہیں زیادہ بہتر کنٹرول فراہم کرتا ہے جو ٹولنگ کو تیسرے فریق کو آؤٹ سورس کرتا ہے۔
جب کسی فراہم کنندہ کا جائزہ لیا جا رہا ہو تو ان سے ان کے ڈائی ڈیزائن کے عمل کی دستاویزات کی درخواست کریں اور ٹول کی اصلاحات کے تاریخچے کے نمونے مانگیں۔ قابل اعتماد سپلائرز نمونوں میں موجود خرابیوں کے جواب میں کی گئی ڈائی کی اصلاحات کے ریکارڈز برقرار رکھتے ہیں، جو معیار کی انضباطیت اور مستقل بہتری کے ذہنی رویے دونوں کو ظاہر کرتا ہے۔ پوچھیں کہ کیا وہ ٹولنگ کو پیداوار میں لانے سے پہلے مکمل کیویٹی گنتی کے مطابق واکس نمونوں کا نمونہ گیری کرتے ہیں، کیونکہ یہ طریقہ کار پہلے آرٹیکل کے معیار کو براہِ راست متاثر کرتا ہے۔
ٹولنگ کی دیکھ بھال کے شیڈولز بھی اتنے ہی اہم ہیں۔ درمیانہ درجہ حرارت کا موم ڈھالنے کا طریقہ ، ڈائی کا استعمال بڑھنے کے ساتھ ساتھ ڈائی کا پہناؤ اور سطحی تخریب وقتاً فوقتاً بڑھتی جاتی ہے، جس کی وجہ سے ناپ کے نامعلوم اور باریک تبدیلیاں آ سکتی ہیں جو باقاعدہ پیمائش کے آڈٹ کے بغیر پتہ لگانا مشکل ہوتا ہے۔ ایک قابل اعتماد سپلائر کے پاس ہر فعال ڈائی کے لیے متعین ٹولنگ کی دیکھ بھال کے وقفے اور دستاویزی معائنہ ریکارڈز ہوں گے۔
واکس کاسٹنگ فراہم کنندہ کے معیار انتظامی نظام کا جائزہ لینا
سرٹیفیکیشنز ایک بنیاد ہیں، گارنٹی نہیں
صنعتی سرٹیفیکیشنز جیسے آئی ایس او ۹۰۰۱ اور اے ایس ۹۱۰۰ ایک کے جائزہ لینے کے دوران ایک مفید بنیاد فراہم کرتی ہیں درمیانہ درجہ حرارت کا موم ڈھالنے کا طریقہ سروس فراہم کنندہ۔ یہ معیارات دستاویزی طریقہ کار، درست شدہ پیمائش کے آلات، اندرونی آڈٹ پروگرامز اور اصلاحی کارروائی کے نظام کی ضرورت ہوتی ہے۔ ایئروروسپیس، دفاع اور توانائی کے شعبوں میں خریداروں کو پرواز-اہم یا عمل کردگی-اہم اجزاء پر کام کرنے والے سپلائرز کے لیے اے ایس ۹۱۰۰ رجسٹریشن کو ایک حد ادنٰی توقع کے طور پر سمجھنا چاہیے۔
تاہم، صرف سرٹیفیکیشن فیصلہ کن عامل نہیں ہونی چاہیے۔ ایک سرٹیفائیڈ سہولت جو اپنے معیار کے نظام کو غیر موثر طریقے سے لاگو کرتی ہے، ایک غیر سرٹیفائیڈ سہولت سے کم قیمتی ہے جس میں سخت عملی کنٹرولز ہوں، حالانکہ ا ideally دونوں موجود ہونے چاہییں۔ سپلائر کا جائزہ لینے کے دوران، صرف سرٹیفیکیٹ کی دستاویزات پر انحصار کرنے کے بجائے معیار کے نظام کے روزمرہ کے آپریشن کے بارے میں تفصیلی معلومات حاصل کریں۔ حالیہ اندرونی آڈٹ کے نتائج، غیر مطابقت کے رجحانات اور صارفین کی رائے کے اعداد و شمار کا جائزہ لینے کو کہیں۔
کے لیے درمیانہ درجہ حرارت کا موم ڈھالنے کا طریقہ طلب کے زیادہ چیلنجز والے صنعتوں میں درجہ بندی کے لیے، یہ بھی جانچنا قابلِ غور ہوتا ہے کہ کیا فراہم کنندہ کے پاس سرمایہ کاری کے ڈھالنے کے عمل کے لیے NADCAP کی اہلیت ہے۔ NADCAP کے آڈٹس ISO کے جائزہ جات سے کافی گہرائی میں جاتے ہیں، جس میں خاص عملی کنٹرولز، عملے کی اہلیتیں، اور آلات کی درستگی کی جانچ کی جاتی ہے، جو براہ راست ڈھالنے کی معیار کے حوالے سے متعلق ہوتی ہے۔ NADCAP سے منسلک فراہم کنندگان نے عملی انضباط کا اعلیٰ معیار ثابت کیا ہے۔
معائنہ کی صلاحیتیں اور ابعادی ٹریسیبلٹی
ایک منtrl سٹرکچر درمیانہ درجہ حرارت کا موم ڈھالنے کا طریقہ فراہم کنندہ کو موم کے نمونوں کی ابعادی درستگی کو ماپنے اور تصدیق کرنے کی صلاحیت ہونی چاہیے، قبل ازیں کہ وہ شیل تعمیر کے عمل میں داخل ہوں۔ اس کا مطلب ہے کہ اُس کے پاس انجینئرنگ ڈرائنگز کے مطابق اہم نمونہ ابعاد کی توثیق کرنے کے قابل تنسيق ماپنے والی مشینیں (CMMs)، آپٹیکل موازنہ نظام، یا ساخت یافتہ روشنی اسکیننگ نظام ہونے چاہییں۔ اس مرحلے پر نمونوں کا معائنہ، دھات کو ڈالنے کے بعد کسی ابعادی مسئلے کی دریافت کرنے کے مقابلے میں کہیں زیادہ لاگت موثر ہوتا ہے۔
مُحتمل سپلائرز سے پوچھیں کہ وہ موم کے نمونوں کے معائنے کے نتائج کو کیسے دستاویزی شکل دیتے ہیں اور کیا ان ریکارڈز کو خاص ڈائی کیویٹیز اور تیاری کے لوٹس تک ردّیہ کیا جا سکتا ہے۔ ردّیہ کرنا خاص طور پر ان منظم صنعتوں میں بہت اہم ہے جہاں مواد اور عمل کے مکمل ریکارڈز سالوں تک برقرار رکھنے ہوتے ہیں۔ وہ سپلائرز جو ابعادی ریکارڈز کو صرف اطاعت کی رسمیت کے بجائے ایک حقیقی معیار کے اوزار کے طور پر استعمال کرتے ہیں، عام طور پر بہتر نتائج فراہم کرتے ہیں۔ درمیانہ درجہ حرارت کا موم ڈھالنے کا طریقہ .
آخری ڈھالائی کے معائنے کی صلاحیتیں بھی اتنی ہی اہم ہیں۔ داخلی سالمیت کے لیے ایکس رے ریڈیوگرافی، سطحی غیر مسلسل اشیاء کے لیے فلوروسینٹ پینیٹرینٹ معائنہ، اور اسپیکٹروگرافک ایلوئی کی تصدیق — یہ تمام ٹیسٹ یا تو اندرونی طور پر دستیاب ہونے چاہئیں یا اہل لیبارٹری کے شراکت داروں کے ذریعے دستیاب ہونے چاہئیں۔ ایک عمودی طور پر یکجہتی حاصل کرنے والے سپلائر جو ان ٹیسٹس کو براہِ راست انجام دے سکتے ہیں، ان کے مقابلے میں جو تمام ٹیسٹنگ کو بیرونی ذرائع پر منتقل کر دیتے ہیں، ان کے پاس تیز رفتار کام کا وقت اور زیادہ مضبوط عمل کی مالکیت ہوتی ہے۔
پیداواری صلاحیت، لیڈ ٹائم کے التزامات، اور پیمانے پر بڑھانے کی صلاحیت کا جائزہ
اپنی حجم کی ضروریات کے مطابق گنجائش کا انتخاب
جب کسی درمیانہ درجہ حرارت کا موم ڈھالنے کا طریقہ سروس فراہم کنندہ کی صلاحیت کا جائزہ لیا جا رہا ہو، تو پیداواری گنجائش کا اندازہ آپ کی مخصوص حجم کی ضروریات اور طلب کی تبدیلی کے تناظر میں کیا جانا چاہیے۔ ایک فراہم کنندہ جو بڑے پیمانے پر عام سامان کی پیداوار کے لیے موافق ہو، وہ پیچیدہ اجزاء کے کم سے درمیانہ حجم کے آرڈرز کے لیے ضروری عملی لچک سے محروم ہو سکتا ہے، جبکہ نمونہ سازی پر مرکوز ایک جاب شاپ پیداواری سطح پر مستقل معیار برقرار رکھنے میں ناکام ہو سکتی ہے۔ آپ کے آرڈر کے خاکے کے مطابق فراہم کنندہ کے مشینری کے مجموعے اور شفٹ کی ساخت کو سمجھنا بنیادی اہمیت کا حامل ہے۔
گنجائش کے استعمال کے اعداد و شمار کا مطالبہ کریں اور پوچھیں کہ فراہم کنندہ طلب کی انتہائی بلندیوں کو کیسے سنبھالتا ہے۔ درمیانہ درجہ حرارت کا موم ڈھالنے کا طریقہ عملیاتی رکاوٹیں عام طور پر موم کے انجیکشن، شیل انویسٹمنٹ، اور فرنیس لوڈنگ میں سب سے زیادہ عام ہوتی ہیں۔ وہ سپلائر جن کے پاس اضافی انجیکشن مشینیں، متعدد شیل خشک کرنے کے کمرے اور مناسب فرنیس صلاحیت موجود ہو، وہ معیار یا لیڈ ٹائم کو متاثر کیے بغیر شیڈول کے اتار چڑھاؤ کو جذب کرنے کے بہترین موقع پر ہوتے ہیں۔ ان عملیاتی مراحل میں سے کسی ایک میں بھی واحد ناکامی کا نقطہ پورے پیداواری بیچ کو تاخیر کا شکار بنا سکتا ہے۔
اگر آپ اپنے مصنوعات کے بڑھنے یا پروگرام کے فعال ہونے کی توقع کرتے ہیں تو قابلیتِ وسعت بھی اتنی ہی اہم ہے۔ واضح طور پر یہ بات طے کریں کہ آیا سپلائر آپ کے مخصوص اجزاء کی پیداوار کو بڑھا سکتا ہے اور اس کے لیے اسے زیادہ حجم کی حمایت کے لیے کن سرمایہ کاریوں کی ضرورت ہوگی۔ وہ سپلائر جو اس سوال پر غور سے بات کرتا ہے، وہ اس قسم کے شراکت داری کے نقطہ نظر کو ظاہر کر رہا ہے جو قابل اعتماد طویل المدت فراہم کنندگان کو لین دین والے فراہم کنندگان سے ممتاز کرتا ہے۔
لیڈ ٹائم کی شفافیت اور ترسیل کی کارکردگی کا تاریخی ریکارڈ
ترسیل کی کارکردگی موازنہ کرتے وقت دستیاب سب سے زیادہ موضوعی پیمائشی اعداد و شمار میں سے ایک ہے۔ درمیانہ درجہ حرارت کا موم ڈھالنے کا طریقہ سپلائرز۔ ماضی کے بارہ سے اکیس ماہ تک کے وقت پر ترسیل کے اعداد و شمار کا حوالہ دیں، جو ممکن ہو تو صارف کی قسم یا پارٹ کی پیچیدگی کے لحاظ سے تفصیلی طور پر درج ہوں۔ وہ سپلائرز جو اس معلومات کو خود بخود ریکارڈ کرتے ہیں اور شیئر کرتے ہیں، عام طور پر اپنی کارکردگی کے بارے میں زیادہ پراعتماد ہوتے ہیں، جبکہ وہ سپلائرز جو اس سے بچتے ہیں یا صرف غیر رسمی بیانات فراہم کرتے ہیں، کم پراعتماد ہوتے ہیں۔
لیڈ ٹائم کے وعدوں میں درمیانہ درجہ حرارت کا موم ڈھالنے کا طریقہ ٹولنگ کی تیاری، پیٹرن کی آؤٹ پٹ شرحیں، شیل سائیکل ٹائمز، اور ڈھالنے اور آخری مراحل کے شیڈول کا اثر پڑتا ہے۔ کسی دیے گئے سپلائر کے کام کے انداز میں ان مراحل میں سے کون سا مرحلہ سب سے زیادہ متغیر ہے، اس کو سمجھنا آپ کو حقیقت پسندانہ توقعات طے کرنے اور اپنے سپلائی منصوبے میں مناسب بفر شامل کرنے میں مدد دے گا۔ وہ سپلائرز جو اپنے لیڈ ٹائم کے عوامل کو واضح طور پر بیان کر سکتے ہیں، واقعی عملی سمجھ کا مظاہرہ کر رہے ہوتے ہیں، نہ کہ غیر واضح وعدے کر رہے ہوتے ہیں۔
تیزی سے تیار کرنے کی صلاحیت کا بھی انتخاب کے عمل کے دوران جائزہ لینا قابلِ غور ہے۔ جب فوری ضروریات پیدا ہوتی ہیں، تو کیا سپلائر آپ کے آرڈر کو معیاری کنٹرولز کو متاثر کیے بغیر تیز تیاری کے اگلے اسلاٹ میں شامل کر سکتا ہے؟ اس کا جواب ظاہر کرتا ہے کہ سپلائر کے پاس کتنی آپریشنل لچک ہے اور وہ اپنے صارفین کی طرف سے شیڈول کے دباؤ کو اُٹھانے کے لیے کتنا تیار ہے۔ یہ ایک اہم امتیازی عنصر ہے جو ورنہ ایک جیسی تکنیکی صلاحیت رکھنے والے درمیانہ درجہ حرارت کا موم ڈھالنے کا طریقہ سپلائرز کے درمیان فرق پیدا کرتا ہے۔
انجینئرنگ سپورٹ، رابطہ اور شراکت داری کے تناظر کا جائزہ لینا
موم کاسٹنگ کے مرحلے پر تیاری کے لیے ڈیزائن کی سہولت
سپلائر کا انتخاب کرتے وقت سب سے زیادہ نظرانداز کیا جانے والا معیار درمیانہ درجہ حرارت کا موم ڈھالنے کا طریقہ فراہم کنندہ کی انجینئرنگ حمایت کی گہرائی، ڈیزائن اور ٹولنگ کے مراحل کے دوران ان کی پیشکش کردہ سہولت ہے۔ ان سپلائرز کے پاس تجربہ کار عملی انجینئرز ہوتے ہیں جو کسی جزو کے ڈیزائن کا جائزہ لے سکتے ہیں اور ٹولنگ کے کٹنے سے پہلے ڈیزائن-فور-مانوفیکچریبلٹی (تصنیع کے لیے ڈیزائن) کے بارے میں تجاویز فراہم کر سکتے ہیں، جس سے خریداروں کو قابلِ ذکر وقت اور رقم کی بچت ہوتی ہے۔ ڈیزائن کے مرحلے میں درج ذیل عام مسائل کو حل کرنا بہت کم لاگت والا ہوتا ہے جیسا کہ ناکافی ڈرافٹ اینگلز، پیٹرن کے نکالنے کو مشکل بنانے والے انڈرکٹس، یا ویکس کے سکڑنے کی غلطیوں کا شکار دیواری حصوں کا ہونا— جبکہ ان کا حل تولید کے آغاز کے بعد بہت زیادہ مہنگا ہو جاتا ہے۔
میں درمیانہ درجہ حرارت کا موم ڈھالنے کا طریقہ جزو کی جیومیٹری اور پیٹرن ٹولنگ کے درمیان انٹرفیس نازک ہوتا ہے۔ تجربہ کار سپلائرز وہ علاقوں کو شناخت کر سکتے ہیں جہاں سیرامک شیل سسٹم میں گیٹنگ اور رنر کی جگہ نما کاسٹنگ کی معیاری صحت کو متاثر کر سکتی ہے، اور وہ جزو کے کام کے مقصد کو متاثر کیے بغیر اُپج (ییلڈ) کو بہتر بنانے کے لیے جیومیٹری میں ترمیم کی تجاویز دے سکتے ہیں۔ اس قسم کا پیشگویانہ انجینئرنگ تعاون اس بات کی مضبوط علامت ہے کہ سپلائر انفرادی خرید کے آرڈرز سے آگے بڑھ کر طویل المدتی پروگرام کی کامیابی کے بارے میں سوچتا ہے۔
مُحتمل سپلائرز سے دریافت کریں کہ وہ ایک حالیہ مثال آپ کو بتائیں جس میں ان کے انجینئرنگ کے مشورے نے اصل پارٹ ڈیزائن یا ٹولنگ کے طریقہ کار میں تبدیلی کی ہو۔ ان کے جواب کی معیاریت اور تفصیلی نوعیت دونوں ہی ان کی فنی گہرائی اور رابطے کے انداز کو ظاہر کرے گی۔ وہ سپلائرز جو اس قسم کے فنی مکالمے میں بھروسہ اور مختصریت کے ساتھ شرکت کرتے ہیں، عام طور پر مصنوعات کے زندگی کے تمام مراحل کے دوران بہتر شراکت دار ہوتے ہیں۔
رابطے کی فوریت اور اکاؤنٹ مینجمنٹ کی ساخت
شراکت دار۔ کوالیفیکیشن کے عمل کے دوران، سپلائر کے آپ کے فنی سوالات، قیمت کے حوالے سے درخواستوں، اور نمونوں کی جمع کروائی کے جوابات کی رفتار اور مکمل طور پر دیے گئے جوابات پر غور کریں۔ خریداری کے حکم جاری ہونے سے پہلے کے مرحلے میں جواب کی معیاریت یہ پیش گوئی کرتی ہے کہ رشتہ مستقبل میں کس طرح کام کرے گا جب خریداری کے حکم جاری ہوں گے اور وقتی دباؤ بڑھ جائے گا۔ درمیانہ درجہ حرارت کا موم ڈھالنے کا طریقہ قابل اعتماد رابطہ کسی بھی
یہ سمجھیں کہ آپ کا بنیادی رابطہ شخص کون ہوگا اور کیا وہ شخص پیداواری شیڈولنگ، معیار اور انجینئرنگ وسائل تک براہ راست رسائی رکھتا ہے۔ درمیانہ درجہ حرارت کا موم ڈھالنے کا طریقہ پروگراموں میں، سوالات اکثر ایک ساتھ متعدد عملی شعبوں تک پھیلے ہوتے ہیں، اور ایک فراہم کنندہ جس کا اندرونی رابطہ الگ الگ شعبوں میں محدود ہو، اپنے صارفین کے لیے تاخیر اور الجھن کا باعث بنے گا۔ ایسے اکاؤنٹ مینیجرز یا صارفین کی سروس کے نمائندے جن کے پاس حقیقی طور پر متعدد شعبوں کے اختیارات ہوں، آپریشنل لحاظ سے ایک اہم فائدہ فراہم کرتے ہیں۔
آخر میں، جانچیں کہ فراہم کنندہ غلطیوں کو کیسے سنبھالتا ہے خبریں ۔ پوچھیں کہ وہ غیر مطابقت، شیڈول میں تاخیر اور پیداواری تناسب کے مسائل کو کبھی بھی پیش آنے پر کس طرح اطلاع دیتا ہے۔ ایک فراہم کنندہ جس کے پاس صارفین کو اطلاع دینے اور اصلاحی اقدامات کے بارے میں مواصلت کا واضح، دستاویزی طور پر ثبت شدہ طریقہ کار ہو، وہ اس قسم کی منظم بالغیت کو ظاہر کر رہا ہے جو پیداواری چیلنجز کے دوران شراکت داری کو برقرار رکھ سکتی ہے۔ مشکل لمحوں میں شفافیت عام حالات میں کارکردگی کے برابر ہی اہم ہے۔
فیک کی بات
معیاری نتائج کے لحاظ سے درمیانہ درجہ حرارت والے موم ڈھالنے کا طریقہ کار کم درجہ حرارت والے طریقوں سے کس طرح ممتاز ہوتا ہے؟
درمیانہ درجہ حرارت کا موم ڈھالنے کا طریقہ عام طور پر، یہ کم درجہ حرارت والے موم کے نظام کے مقابلے میں بہتر ابعادی استحکام اور کم تنگی کی تبدیلی کے ساتھ نمونوں کی تیاری کرتا ہے۔ درمیانہ درجہ حرارت کے دائرہ کار میں استعمال ہونے والے موم کے مرکبات کو شیل انویسٹمنٹ اور براؤن آؤٹ کے دوران زیادہ قابل پیش گوئی حرارتی رویے کے لیے تیار کیا جاتا ہے، جس کا نتیجہ زیادہ مستقل ڈھالنے کے ابعاد ہوتے ہیں۔ یہ عمل خاص طور پر ان درست اجزاء کے لیے مناسب ہے جہاں تنگ اجازتیں غیر قابلِ تنازل ہوتی ہیں۔
خریداروں کو بغیر جسمانی آڈٹ کے درمیانہ درجہ حرارت والے موم ڈھالنے کے لیے کسی فراہم کنندہ کے عملی کنٹرول کی تصدیق کیسے کرنی چاہیے؟
دورانی تصدیق کے طریقے درمیانہ درجہ حرارت کا موم ڈھالنے کا طریقہ سپلائرز میں دستاویزی شدہ عمل کنٹرول منصوبوں، اہم پیرامیٹرز جیسے موم کے انجیکشن کا درجہ حرارت اور دباؤ کے لیے آئی ایس پی سی (SPC) کے اعداد و شمار، اور مشابہ اجزاء سے پہلے آرٹیکل انسبکشن رپورٹس کا مطالبہ شامل ہوتا ہے۔ غیر مطابقت اور تلافی کارروائی کے ریکارڈز کا جائزہ لینا بھی ظاہر کرتا ہے کہ سپلائر عمل کے انحرافات کو کیسے شناخت کرتا ہے اور ان کا حل کیسے نکالتا ہے۔ سہولت کے ویڈیو واک تھرو اور معیار اور انجینئرنگ عملے کے ساتھ ورچوئل میٹنگز دستاویزات پر مبنی جائزہ کو مؤثر طریقے سے مکمل کر سکتی ہیں۔
درمیانے درجہ حرارت کے موم ڈھالنے کے ذریعے عام طور پر کن قسم کے اجزاء تیار کیے جاتے ہیں؟
درمیانہ درجہ حرارت کا موم ڈھالنے کا طریقہ یہ ہوائی جہاز، توانائی اور صنعتی درجوں میں درستی سے ڈیزائن کردہ اجزاء کے لیے وسیع پیمانے پر استعمال ہوتا ہے جہاں پیچیدہ ہندسیات اور اعلیٰ کارکردگی کے ملاوٹ کی ضرورت ہوتی ہے۔ ایندھن نوزل باڈیز، ٹربائن بلیڈز، والو کے اندرونی اجزاء، امپیلرز اور ساختی بریکٹس ان اجزاء کے خاندانوں میں سب سے زیادہ عام ہیں جو اس طریقہ کار کے ذریعے تیار کیے جاتے ہیں۔ یہ عمل خاص طور پر موثر ہوتا ہے جب اجزاء کی ہندسیاتی پیچیدگی، سطح کے اختتام کی ضروریات اور بُعدی درستگی کو مشیننگ یا دیگر روایتی تیاری کے طریقوں کے ذریعے معیشت کے لحاظ سے حاصل نہیں کیا جا سکتا۔
درمیانے درجہ حرارت کے موم ڈھالنے کے لیے خریدار کو ذخیرہ کرنے کا فیصلہ کرنے سے پہلے کتنے سپلائرز کو اہل قرار دینا چاہیے؟
اہم یا زیادہ مقدار میں استعمال کے لیے، دو سے تین سپلائرز کو اہل قرار دینا درمیانہ درجہ حرارت کا موم ڈھالنے کا طریقہ سپلائرز کا انتخاب عام طور پر سپلائی کے خطرات کو کنٹرول کرنے اور مقابلہ پذیر قیمتیں برقرار رکھنے کے لیے مشورہ دیا جاتا ہے۔ کم حجم یا ترقیاتی مرحلے کے پروگرامز کے لیے، ایک یا دو سپلائرز کا مرکوز اہلیت کا تعین اکثر زیادہ عملی ہوتا ہے۔ اہم بات یہ ہے کہ ہر اہل سپلائر کی حقیقی صلاحیت کو یقینی بنایا جائے کہ وہ آپ کی فنی، معیار اور ترسیل کی ضروریات کو پورا کر سکے، بجائے اس کے کہ محدود صلاحیت والے سپلائرز کے وسیع ذخیرے کو برقرار رکھا جائے۔ اہلیت کی گہرائی، اختیارات کی وسعت سے زیادہ اہم ہوتی ہے۔
موضوعات کی فہرست
- درمیانی درجہ حرارت والے موم کے ڈھالنے کی عملیات کے لیے فراہم کنندہ سے دراصل کیا مطالبہ ہوتا ہے، اس کو سمجھنا
- واکس کاسٹنگ فراہم کنندہ کے معیار انتظامی نظام کا جائزہ لینا
- پیداواری صلاحیت، لیڈ ٹائم کے التزامات، اور پیمانے پر بڑھانے کی صلاحیت کا جائزہ
- انجینئرنگ سپورٹ، رابطہ اور شراکت داری کے تناظر کا جائزہ لینا
-
فیک کی بات
- معیاری نتائج کے لحاظ سے درمیانہ درجہ حرارت والے موم ڈھالنے کا طریقہ کار کم درجہ حرارت والے طریقوں سے کس طرح ممتاز ہوتا ہے؟
- خریداروں کو بغیر جسمانی آڈٹ کے درمیانہ درجہ حرارت والے موم ڈھالنے کے لیے کسی فراہم کنندہ کے عملی کنٹرول کی تصدیق کیسے کرنی چاہیے؟
- درمیانے درجہ حرارت کے موم ڈھالنے کے ذریعے عام طور پر کن قسم کے اجزاء تیار کیے جاتے ہیں؟
- درمیانے درجہ حرارت کے موم ڈھالنے کے لیے خریدار کو ذخیرہ کرنے کا فیصلہ کرنے سے پہلے کتنے سپلائرز کو اہل قرار دینا چاہیے؟