
 EN


Att välja rätt tillverkningspartner för gjutning i vax av medelhög temperatur är ett av de mest avgörande besluten som en inköpsansvarig eller produktingenjör kan fatta. Processen, som innebär att injicera vax i precisionsstämplingar vid noggrant reglerade temperaturer för att skapa nästan färdiga formgjutningsmönster med investeringsgjutning, kräver en leverantör med djup metallurgisk kunskap, disciplinerade kvalitetssystem och beprövade produktionskontroller. En dåligt vald tjänsteleverantör kan orsaka dimensionella inkonsekvenser, ytskador och kostsamma förseningar i leveranstid som får konsekvenser för hela er leveranskedja.
Till skillnad från lågtemperatur-vaxsystem, gjutning i vax av medelhög temperatur fungerar inom ett termiskt fönster som kräver striktare processkontroll och mer sofistikerad verktygsmaskinering. Detta gör att utvärderingen av en potentiell leverantör blir mer nyanserad än att enbart jämföra prislistor. Köpare som förstår vad som skiljer en pålitlig leverantör från en opålitlig är bättre positionerade att säkra bättre komponenter, färre avvisanden och starkare långsiktiga partnerskap. Den här guiden går igenom de kritiska urvalskriterier som är mest avgörande.
Att förstå vad gjutning i medium temperatur-vax faktiskt kräver av en leverantör
Den termiska och materialmässiga komplexiteten bakom processen
Gjutning i vax av medelhög temperatur fungerar vanligtvis i ett vaxförbindnings-smältningsområde mellan ungefär 60 °C och 90 °C, vilket kräver striktare hantering av injekteringsparametrar jämfört med alternativ med lägre temperatur. Vid dessa temperaturer är vaxets viskositet, krympningsbeteende och formfyllnadsdynamik mer känslomärkta för avvikelser. En kvalificerad leverantör måste ha kalibrerad injekteringsutrustning, temperaturreglerade hållsystem och dokumenterade rutiner för att säkerställa konsekvens i vaxförbindningens egenskaper mellan olika partier.
De fysiska kraven för denna process sträcker sig även till själva vaxblandningarna. Formuleringar för medeltemperatur är utformade för dimensionell stabilitet, låg askhalt efter förbränning och kompatibilitet med keramiska skalssystem som används inom investeringsgjutning. Om en leverantör inte förstår interaktionen mellan sitt vaxsystem och sin skalbyggnadsprocess kommer resultaten i den brända och gjutna delen att avslöja detta klyfta. Köpare bör specifikt fråga hur leverantören validerar sina vaxkompositsatsar och vilka korrigerande åtgärder som initieras när parametrar avviker.
Valet av metalllegering påverkar också gjutning i vax av medelhög temperatur på meningsfulla sätt. Komponenter såsom bränslemunstycken, luft- och rymdfartsbyggnadsbeslag och precisionsventilhus kräver vaxmodeller med extremt stränga toleranser, eftersom alla dimensionsfel i vaxstadiet direkt återspeglas i den slutliga metallkomponenten. Leverantörer med erfarenhet av tekniska legeringar, såsom rostfritt stål, nickelbaserade superlegeringar och värmebeständiga legeringar, är i allmänhet bättre rustade för att förstå dessa krav i efterföljande processsteg.
Verktygsdesignkapacitet och formkvalitet
Kvaliteten på injektionsverktygen som används i gjutning i vax av medelhög temperatur bestämmer upprepbarheten för varje tillverkad modell. Formar måste utformas med lämpliga utdragningsvinklar, avgasning och funktioner för termisk hantering för att säkerställa konsekvent vaxinjicering utan bristande fyllning, kalla sammanfogningar eller sjunkmärken. En leverantör som designar och underhåller formar internt erbjuder betydligt bättre kontroll över modellkvaliteten än en leverantör som utkontrakterar verktygstillverkningen till en tredje part.
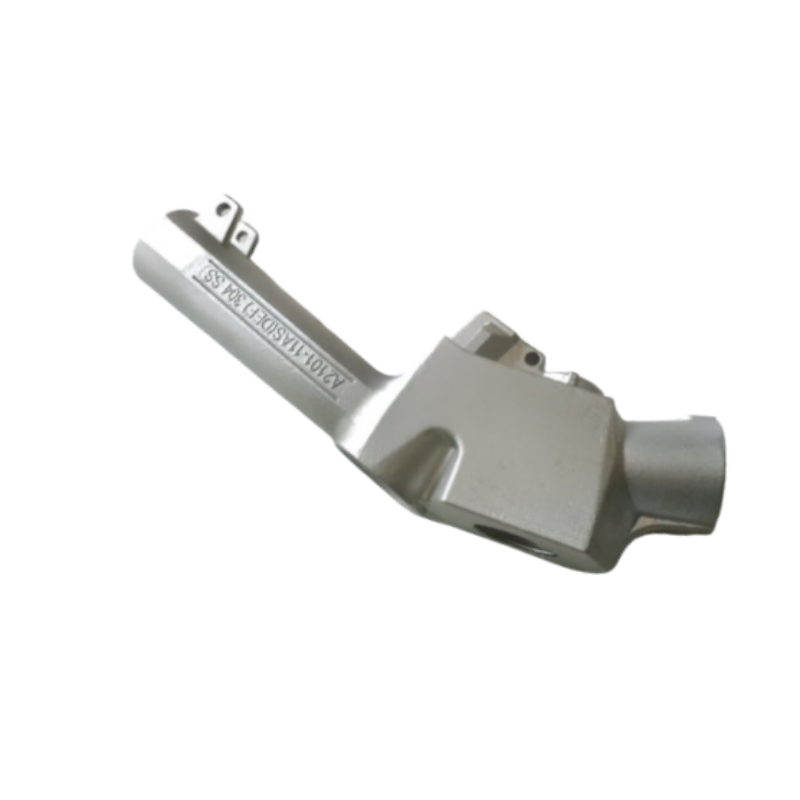
När du utvärderar en leverantör bör du begära dokumentation av deras process för gjutformens konstruktion och be om exempel på verktygsrevisionshistorik. Pålitliga leverantörer håller reda på ändringar av gjutformen som gjorts för att åtgärda fel i mönstren, vilket visar både kvalitetsdisципin och en inställning till kontinuerlig förbättring. Fråga om de utför provtagning av vaxmönster över hela kavitetantalet innan verktygen godkänns för produktion, eftersom denna praxis direkt påverkar kvaliteten på första artikeln.
Underhållsscheman för verktyg är lika viktiga. I gjutning i vax av medelhög temperatur ackumuleras slitage och ytförslitning på gjutformen med tiden och kan orsaka subtila dimensionella avvikelser som är svåra att upptäcka utan regelbundna mätgranskningar. En trovärdig leverantör har definierade underhållsintervall för verktyg samt dokumenterade granskningsprotokoll för varje aktiv gjutform i sitt program.
Utvärdering av kvalitetsledningssystemet hos en vaxgjutningsleverantör
Certifieringar som en grundnivå, inte som en garanti
Branschcertifieringar såsom ISO 9001 och AS9100 utgör en användbar utgångspunkt vid bedömning av en gjutning i vax av medelhög temperatur tjänsteleverantör. Dessa standarder kräver dokumenterade rutiner, kalibrerad mätutrustning, interna revisionsprogram och system för korrigerande åtgärder. Köpare inom luftfarts-, försvars- och energisektorn bör betrakta AS9100-certifiering som ett minimikrav för leverantörer som arbetar med flygkritiska eller prestandakritiska komponenter.
Certifiering ensam bör dock inte vara den avgörande faktorn. En certifierad anläggning som tillämpar sitt kvalitetssystem dåligt är mindre värdefull än en icke-certifierad anläggning med rigorösa praktikbaserade kontroller, även om båda egenskaperna idealiskt sett bör föreligga. Vid utvärdering av leverantörer bör man gräva djupare i hur kvalitetssystemet fungerar i vardaglig verksamhet, snarare än att enbart lita på certifikatdokumentation. Begär att få granska senaste interna revisionsresultat, trender vad gäller avvikelser samt kundfeedbackmått.
För gjutning i vax av medelhög temperatur applikationer inom krävande industrier är det också värt att verifiera om leverantören har NADCAP-ackreditering för investeringsgjutningsprocesser. NADCAP-granskningar går betydligt djupare än ISO-granskningar och undersöker specifika processkontroller, personalens kvalifikationer och kalibrering av utrustning på ett sätt som är direkt relevant för gjutkvaliteten. Leverantörer med NADCAP-ackreditering har visat en högre standard av processdisciplin.
Inspektionsmöjligheter och dimensionsmässig spårbarhet
En pålitlig gjutning i vax av medelhög temperatur leverantören måste vara utrustad för att mäta och verifiera den dimensionsmässiga noggrannheten hos vaxmodeller innan de går in i skalbyggnadsprocessen. Det innebär att ha koordinatmätmaskiner (CMM), optiska jämförare eller strukturerade ljusskanningssystem som kan validera kritiska modellmått mot konstruktionsritningar. Inspektion av modeller i detta skede är långt kostnadseffektivare än att upptäcka ett dimensionsmässigt problem efter att metallen har gjutits.
Fråga potentiella leverantörer hur de dokumenterar resultatet av inspektionen av vaxmodeller och om dessa register kan spåras tillbaka till specifika formhål och produktionspartier. Spårbarhet är särskilt viktig inom reglerade branscher där fullständiga material- och processregister måste förvaras i flera år. Leverantörer som behandlar dimensionsregister som ett verkligt kvalitetsverktyg snarare än en ren efterlevnadsformalitet tenderar att leverera konsekvent bättre resultat i gjutning i vax av medelhög temperatur .
Slutlig gjutningsinspektionskapacitet är lika viktig. Röntgenradiografi för intern integritet, fluorescerande penetrerande provning för ytdiskontinuiteter samt spektrografisk legeringsverifiering bör alla vara tillgängliga antingen internt eller via kvalificerade laboratoriepartners. En vertikalt integrerad leverantör som kan utföra dessa tester direkt erbjuder snabbare genomloppstid och större processansvar jämfört med en leverantör som subkontrakterar all provning externt.
Bedömning av produktionskapacitet, ledtidsåtaganden och skalbarhet
Anpassa kapaciteten till dina volymkrav
När du utvärderar en gjutning i vax av medelhög temperatur tjänsteleverantör måste produktionskapaciteten bedömas i ljuset av dina specifika volymbehov och efterfrågevariation. En leverantör som är optimerad för högvolymsproduktion av standardprodukter kan sakna den processflexibilitet som krävs för beställningar av komplexa komponenter i låg till medelstor volym, medan ett verkstadsservice inriktat på prototyper kan ha svårt att bibehålla konsekvent kvalitet vid storskalig produktion. Att förstå hur en leverantörs utrustningsblandning och skiftstruktur stämmer överens med din beställningsprofil är grundläggande.
Begär uppgifter om kapacitetsutnyttjande och fråga hur leverantören hanterar efterfrågehöjder. I gjutning i vax av medelhög temperatur processflaskhalsar uppstår oftast vid vaxinjicering, skalformning och ugnsladdning. Leverantörer med redundanta injiceringsmaskiner, flera uttorkningsrum för skalformar och tillräcklig ugnskapacitet är bättre rustade att hantera schemavariationer utan att påverka kvalitet eller ledtid. En enda felkälla i något av dessa processsteg kan försena en hel produktionsparti.
Skalbarhet är lika relevant om du förväntar dig produktökning eller programskalning. Diskutera uttryckligen om leverantören kan öka genomströmningen för dina specifika komponenter och vilka investeringar de behöver göra för att stödja högre volymer. En leverantör som reflekterar noggrant kring denna fråga visar den partnerskapsinriktning som skiljer pålitliga långsiktiga leverantörer från rent transaktionella.
Transparens kring ledtid och historik av leveransprestanda
Leveransprestanda är en av de mest objektiva måtten när man jämför gjutning i vax av medelhög temperatur leverantörer. Begär uppgifter om leveranser i tid från de senaste tolv till tjugofyra månaderna, uppdelade efter kundtyp eller delkomplexitet om möjligt. Leverantörer som aktivt spårar och delar denna information är i allmänhet mer säkra på sin prestanda än de som undviker frågan eller endast ger anekdotiska svar.
Ledtidsavtal i gjutning i vax av medelhög temperatur påverkas av verktygsfärdighet, mönsterutbytet, skalcykeltiderna samt gjut- och slutförningsplaneringen. Att förstå vilken av dessa faser som är mest varierande i en given leverantörs arbetsflöde hjälper dig att ställa realistiska förväntningar och bygga in lämplig buffert i din leveransplan. Leverantörer som tydligt kan redogöra för sina ledtidsdrivande faktorer visar på genuin processförståelse snarare än på vagt löften.
Förmågan att expediera är också värd att diskutera under urvalsprocessen. När brådskande krav uppstår, kan leverantören införa din beställning i en snabbare produktionslott utan att göra avkall på kvalitetskontrollerna? Svaret avslöjar hur stor operativ flexibilitet leverantören faktiskt har och hur villig de är att ta på sig tidspress för sina kunders räkning. Detta är en meningsfull differentieringsfaktor bland gjutning i vax av medelhög temperatur leverantörer med annars liknande teknisk kompetens.
Utvärdering av teknisk support, kommunikation och partnerskapsinriktning
Stöd för konstruktion för tillverkning i formgjutningssteget med vax
Ett av de mest underskattade kriterierna vid val av gjutning i vax av medelhög temperatur leverantörens stöd inom ingenjörsområdet under design- och verktygsfaserna är avgörande. Leverantörer med erfarna processingenjörer som kan granska en dels design och ge återkoppling om hur den kan anpassas för tillverkning innan verktygen tillverkas kan spara köpare betydande tid och pengar. Vanliga problem, såsom otillräckliga utdragningsvinklar, underskärningar som komplicerar mönsterutdragningen eller väggsektioner som är benägna att utveckla krympningsfel i vax, är långt billigare att åtgärda i designfasen än efter att produktionen har påbörjats.
I gjutning i vax av medelhög temperatur gränsytan mellan delens geometri och mönsterverktygen är nyanserad. Erfarna leverantörer kan identifiera områden där placeringen av gjutgångar och fördelarkanaler i keramhöljet påverkar gjutningens kvalitet, och de kan föreslå geometriska ändringar som förbättrar utbytet utan att påverka delens funktion. Denna typ av proaktiv ingenjörsarbete är en stark indikator på att leverantören tänker bortom enskilda inköpsorder och mot ett långsiktigt programlyckat samarbete.
Be framtida leverantörer att gå igenom ett nyligen genomfört exempel där deras ingenjörsinsats påverkat den ursprungliga delens design eller verktygsansatsen. Kvaliteten och specifikationen i deras svar avslöjar både teknisk fördjupning och kommunikationsstil. Leverantörer som engagerar sig självsäkert och koncist i denna typ av teknisk dialog är i allmänhet bättre partners under hela produktlivscykeln.
Kommunikationsresponsivitet och kontohanteringsstruktur
Partner. Under kvalificeringsprocessen ska du noggrant observera hur snabbt och utförligt en leverantör svarar på dina tekniska frågor, förfrågningar om offert, samt inlämning av provexemplar. Svarsqualiteten i förbeställningsfasen är prediktiv för hur relationen kommer att fungera när inköpsorder börjar flöda och tidspressen ökar. gjutning i vax av medelhög temperatur pålitlig kommunikation är ett ovillkorligt krav för varje
Förstå vem din primära kontaktperson kommer att vara och om den personen har direkt tillgång till produktionsplanering, kvalitet och tekniska resurser. I gjutning i vax av medelhög temperatur program omfattar frågor ofta flera funktionsområden samtidigt, och en leverantör med isolerad intern kommunikation kommer att skapa fördröjningar och förvirring för sina kunder. Kontohanterare eller kundtjänstrepresentanter med verklig tvärfunktionell myndighet utgör en betydelsefull operativ fördel.
Slutligen bedöm hur leverantören hanterar fel nyheter . Fråga hur de kommunicerar avvikelser, schemaläggningsfördröjningar och utbytesproblem när sådana uppstår. En leverantör som har en tydlig, dokumenterad process för kundmeddelande och kommunikation kring åtgärdsåtgärder visar den typ av organisatorisk mognad som stödjer partnerskap genom de oundvikliga produktionsutmaningarna. Transparens i svåra situationer är lika viktig som prestanda i rutinsituationer.
Vanliga frågor
Vad skiljer medeltemperaturvaxgjutning från lågtemperaturprocesser när det gäller kvalitetsresultat?
Gjutning i vax av medelhög temperatur genererar i allmänhet mönster med bättre dimensionsstabilitet och lägre variation i krympning jämfört med vaxsystem för lägre temperaturer. Vaxblandningarna som används inom medeltemperaturområdet är formulerade för mer förutsägbar termisk beteende under skalformgjutning och förbränning, vilket leder till mer konsekventa gjutningsdimensioner. Detta gör processen särskilt lämplig för precisionskomponenter där stränga toleranser är oumbärliga.
Hur ska köpare verifiera en leverantörs processkontroller för medeltemperaturvaxgjutning utan att utföra en fysisk granskning?
Metoder för fjärrverifiering av gjutning i vax av medelhög temperatur leverantörer inkluderar att begära dokumenterade processkontrollplaner, statistiska processkontrolldata för nyckelparametrar såsom vaxinjektionstemperatur och -tryck samt första artikelinspektionsrapporter från liknande komponenter. Granskning av icke-överensstämmelser och korrigerande åtgärdsprotokoll avslöjar också hur leverantören identifierar och löser processavvikelser. Videoguider genom anläggningen och virtuella möten med personal inom kvalitet och konstruktion kan effektivt komplettera den dokumentbaserade granskningen.
Vilka typer av komponenter tillverkas oftast med gjutning i medium temperatur vax?
Gjutning i vax av medelhög temperatur används omfattande för precisionstillverkade komponenter inom luft- och rymdfart, energi och industriella tillämpningar där komplexa geometrier och högpresterande legeringar krävs. Bränsledysnuskroppar, turbinblad, ventilinterndelar, pumphjul och strukturella fästen är några av de vanligaste delgrupperna som tillverkas med denna metod. Processen är särskilt effektiv när delens geometriska komplexitet, krav på ytyta och dimensionell precision inte kan uppnås ekonomiskt genom bearbetning eller andra konventionella tillverkningsmetoder.
Hur många leverantörer bör en köpare kvalificera för vaxgjutning vid medeltemperatur innan ett inköpsbeslut fattas?
För kritiska eller högvolymsapplikationer bör två till tre leverantörer kvalificeras gjutning i vax av medelhög temperatur det är i allmänhet lämpligt att ha flera leverantörer för att hantera leveransrisker och bibehålla konkurrenskraftig pristryck. För program med lägre volym eller i utvecklingsstadiet är det ofta mer praktiskt att fokusera på kvalificering av en eller två leverantörer. Nyckeln är att säkerställa att varje kvalificerad leverantör faktiskt har förmågan att uppfylla dina tekniska, kvalitets- och leveranskrav, snarare än att underhålla en bred leverantörsbas med begränsad kapacitet. Djupet i kvalificeringen är viktigare än antalet alternativ.
Innehållsförteckning
- Att förstå vad gjutning i medium temperatur-vax faktiskt kräver av en leverantör
- Utvärdering av kvalitetsledningssystemet hos en vaxgjutningsleverantör
- Bedömning av produktionskapacitet, ledtidsåtaganden och skalbarhet
- Utvärdering av teknisk support, kommunikation och partnerskapsinriktning
-
Vanliga frågor
- Vad skiljer medeltemperaturvaxgjutning från lågtemperaturprocesser när det gäller kvalitetsresultat?
- Hur ska köpare verifiera en leverantörs processkontroller för medeltemperaturvaxgjutning utan att utföra en fysisk granskning?
- Vilka typer av komponenter tillverkas oftast med gjutning i medium temperatur vax?
- Hur många leverantörer bör en köpare kvalificera för vaxgjutning vid medeltemperatur innan ett inköpsbeslut fattas?