
 EN


Избор правог произвођачког партнера за средње температурне ливење воском је једна од најопаснијих одлука које професионални снабдевац или инжењер производа може да донесе. Процес, који укључује убризгавање воска у прецизне штампе на пажљиво контролисаним температурама како би се створили обрасци лечења инвестиција у обличју блиско мрежи, захтева добављача са дубоким металургијским знањем, дисциплинираним системима квалитета и доказаном контролом производње. Лош изабрани провајдери услуга могу увести димензионалне несагласности, повјерске дефекте и скупе неуспехе у време испоруке који се појављују кроз цео ланц снабдевања.
За разлику од нискотемпературних система од воска, средње температурне ливење воском ради у топлотном прозору који захтева строжу дисциплину процеса и софистицираније алате. То чини процену потенцијалног добављача више нијансираном него једноставно упоређивање цене. Купаци који разумеју шта разликује поузданог добављача од ненадежног, могу да обезбеде боље делове, мање одбијања и јача дугорочна партнерства. Овај водич води вас кроз критичне критеријуме за избор који су најважнији.
Разумевање шта је средње температурно лијечење воска заправо захтевало од добављача
Трплинска и материјална сложеност која стоји иза процеса
Средње температурне ливење воском обично ради у распону топљења восног једињења између отприлике 60 °C и 90 °C, што захтева строже управљање параметима убризгавања од алтернатива на ниске температуре. На таквим температурама, вискозитет воска, понашање смањења и динамика пуњења су све осетљивији на одступања. Квалификовани добављач мора имати калибрисану опрему за ињекцију, системе за држање температуре и документоване процедуре за управљање конзистенцијом восног једињења у свим серијама.
Физички захтеви овог процеса се простирају и на саме мијешане воске. Формулације средње температуре дизајниране су за стабилност димензија, низак садржај пепела након изгоревања и компатибилност са керамичким системима за ливање. Ако добављач не разуме интеракцију између свог восног система и процеса изградње љуска, резултати у варењу и ливу ће одражавати ту празнину. Купачи треба да се посебно питају како добављач валидује своје партије восног једињења и које се корективне акције покрећу када параметри дрјефтују.
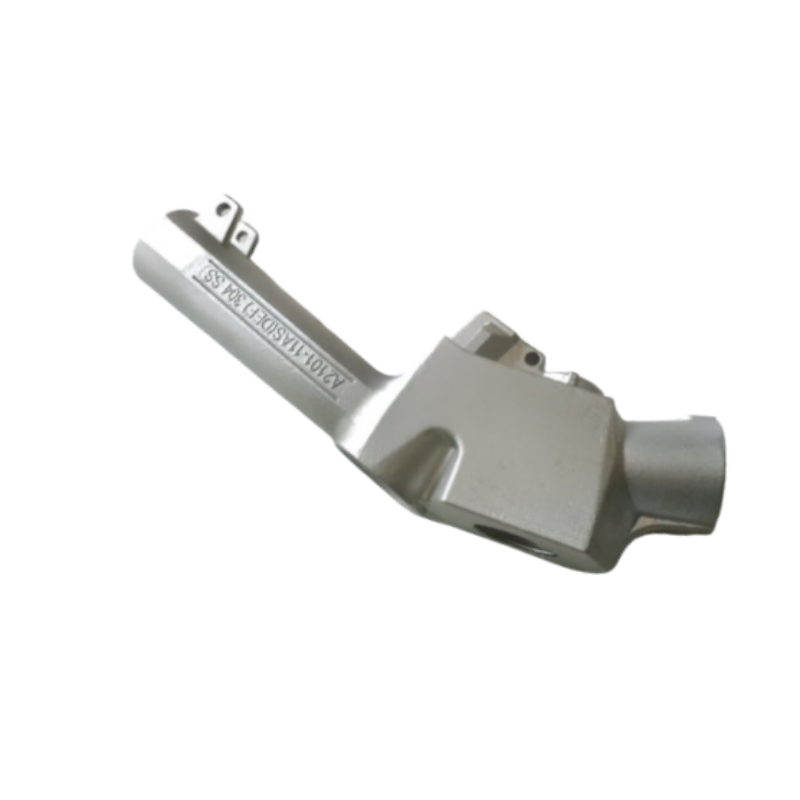
Избор металне легуре се такође пресече са средње температурне ливење воском на смислене начине. Компоненте као што су тела млазница горива, ваздухопловне бракете и прецизни корпуси клапана захтевају воскове обрасце са изузетно чврстим толеранцијама, јер се свака димензионална грешка у фази воска директно репликује у коначном металном делу. Добавитељи са искуством са инжењерским легурама као што су нерђајући челик, суперлегуре на бази никла и легуре које су отпорне на топлоту су генерално боље опремљени да разумеју ове захтеве доле.
Способност пројектовања алата и квалитет штампе
Квалитет инжекционог алата који се користи у средње температурне ливење воском одређује понављање сваког произведеног обрасца. Улазници морају бити дизајнирани са одговарајућим угловима продира, вентилацијом и карактеристикама топлотне управљања како би се осигурала конзистентна инјекција воска без кратких удара, хладног затварања или трагова растојања. Добавитељ који дизајнира и одржава штампе у кући пружа значајно бољу контролу над квалитетом обрасца од онога који аутсорсира алате трећој страни.
Када процењујете добављача, тражите документацију о њиховом процесу дизајна и тражите примере историје ревизије алата. Поуздан добављач води записе модификација штампе које су направљене као одговор на дефекте у обрасцу, што показује и дисциплину квалитета и нагласку континуираног побољшања. Питајте се да ли обављају узорке восног образаца преко пуног броја шупљина пре пуштања алата у производњу, јер ова пракса директно утиче на квалитет првог члана.
У исто време су важни и распореди одржавања алата. У средње температурне ливење воском , износ и деградација површине се акумулишу током времена и могу увести суптилно померање димензија које је тешко открити без редовних ревизија мерења. Поуздан добављач ће имати дефинисане интервале за одржавање алата и документоване извештаје о инспекцији за сваки активни штампач у свом програму.
Процена система управљања квалитетом добављача ваксног лијечења
Сертификације као базална линија, а не гаранција
Индустријске сертификације као што су ИСО 9001 и АС9100 пружају корисну основу за процену средње температурне ливење воском пружаоца услуга. Ови стандарди захтевају документоване процедуре, калибрисану опрему за мерење, програме за интерну ревизију и системе за корективне мере. Купци у ваздухопловству, одбрани и енергетском сектору треба да сматрају регистрацију AS9100 минималним очекивањем за добављаче који раде на компонентама критичним за летење или за перформансе.
Међутим, само сертификација не би требало да буде одлучујући фактор. Сертификовани објекат који лоше спроводи свој систем квалитета је мање вредан од несертификованог са строгим контролама у пракси, иако би идеално требало да буду присутни и један и други. Током процене добављача, истражите како систем квалитета функционише свакодневно, а не да се ослањате само на сертификатну документацију. Моли да прегледају недавни исходи интерне ревизије, трендове неисправности и метрике повратних информација клијената.
Za средње температурне ливење воском уколико је потребно да се провери да ли је добављач акредитован од стране NADCAP-а за процес инвестиционог ливања. Надак-аудити иду знатно дубље од ИСО прегледа, испитивајући специфичне контроле процеса, квалификације особља и калибрацију опреме на начин који је директно релевантан квалитету ливења. Добавитељи акредитовани од стране НАДЦАП-а су показали већи стандард дисциплине процеса.
Инспекционе могућности и димензионална тражимост
Pouzdan средње температурне ливење воском добавитељ мора бити опремљен да мери и верификује димензионалну тачност воскових обрасца пре него што уђу у процес изградње љушка. То значи имати координатне мерење машине (ЦММ), оптичке компараторе или структуриране светлост сцан систем који је способан да валидира критичне димензије обрасца на инжењерским цртежима. Инспекција обрасца у овој фази је много ефикаснија од откривања проблема са димензијама након што се метал лије.
Питајте потенцијалне добављаче како документују резултате инспекције васког образаца и да ли се ти записи могу пратити до одређених кућа и производних партија. Тражељивост је посебно важна у регулисаним индустријама где се комплетне материјале и процеси морају водити годинама. Добавитељи који третирају димензионалне податке као прави алат квалитета, а не формалност у складу са стандардима, имају тенденцију да донесу доследно боље резултате у средње температурне ливење воском .
Способности за инспекцију завршног ливања су једнако важне. Рентгенска снимка за унутрашњу чврстоћу, инспекција флуоресцентног проникнућег материја за површинске непрекидности и спектрографска верификација легуре треба да буду доступне или у кући или преко квалификованих партнерских лабораторија. Вертикално интегрисани добављач који може директно да врши ове тестове нуди брже завршетак и строже власништво процеса у поређењу са онима који подижу све тестове споља.
Процена производних капацитета, обавеза за време испоруке и скалибилност
Успоредити капацитет са вашим захтевима за количином
Када се квалификује средње температурне ливење воском уколико је потребно да се уложи у производњу, производња се мора проценити у контексту специфичних потреба у количини и варијабилности потражње. Добавитељ оптимизован за обимне производње производа може да нема флексибилност процеса потребну за наруџбе сложених компоненти ниског до средњег броја, док се радња радионица оријентисана на прототипе може борити да одржи доследан квалитет у производњој маштаби. Разумевање како се комбинација опреме добављача и структура смена усклађују са вашим профилом наручења је основно.
Захтевајте податке о коришћењу капацитета и питајте како добављач управља пиковима потражње. У средње температурне ливење воском , процесне уплитна углавља су најчешћи у инжекцији воска, инвестицији љуска и оптерећењу пећи. Добавитељи са вишак инжекционих машина, више станица за сушење љушка и адекватним капацитетом пећи боље су позиционирани да апсорбују флуктуације распореда без угрожавања квалитета или времена извршавања. Једно повреда у било којој од ових фаза процеса може одложити целу производњу.
Скалабилност је једнако релевантна ако очекујете раст производа или повећање програма. Изричито разговарајте о томе да ли добављач може повећати проток на вашим специфичним компонентама и које инвестиције би требало да ураде да би подржали веће количине. Добавитељ који се пажљиво бави овим питањем показује врсту оријентације на партнерство која разликује поуздане дугорочне добављаче од трансакционих.
Прозрачност времена испоруке и историја перформанси испоруке
Перформансе испоруке су једна од најобективнијих метрика доступних када се упоређују средње температурне ливење воском снабдевачи. Тражите податке о навременој испоруци из последњих дванаест до двадесет четири месеца, подељене по типу купца или сложености делова ако је могуће. Добавитељи који проактивно прате и деле ове информације су генерално поузданији у своје перформансе од оних који одвијају или пружају само анегдотне одговоре.
Ове обавезе за време у средње температурне ливење воском на њих утичу спремност алата, стопе приноса обрасца, времена циклуса љуска, као и распореди заливања и завршног обраде. Разумевање које од ових фаза је најпроменљивије у радном теку датог добављача помоћи ће вам да поставите реалистична очекивања и изградите одговарајући буфер у ваш план снабдевања. Добавитељи који могу јасно да изразе своје водеће временске покретаче показују да стварно разумеју процес, а не дају нејасна обећања.
Убрзана способност такође вреди да се расправља током процеса селекције. Када се појаве хитне потребе, да ли добављач може да унесе вашу наруџбу у бржи производњим слотом без жртвовања контроле квалитета? Одговор открива колико флексибилности снабдевач заправо има и колико је спреман да прихвати притисак распореда у име својих купаца. Ово је значајна разлика између средње температурне ливење воском пружаоци сличних техничких капацитета.
Процене инжењерске подршке, комуникације и оријентације партнерства
Дизајн за подршку производњи у фази ливења воском
Један од најнедоцењенијих критеријума при избору средње температурне ливење воском провајдер је дубина инжењерске подршке коју нуде током фаза пројектовања и алата. Добавитељи са искусним инжењерима процеса који могу прегледати дизајн делова и пружити повратне информације о дизајну за производњу пре него што се реже алати могу купцима уштедети значајно време и новац. Уобичајени проблеми као што су недовољни углови продира, подрезања која комплицирају екстракцију обрасца или делови зида склони дефектима смањења воска много су јефтинији за решавање у фази пројектовања него након почетка производње.
U средње температурне ливење воском , интерфејс између геометрије делова и алата за обраду је нијансиран. Искусни добављачи могу идентификовати области у којима ће гатинг и постављање тркача у систем керамичке љуске утицати на чврстоћу ливења, и могу предложить модификације геометрије које побољшавају принос без угрожавања функције делова. Оваква проактивна инжењерска сарадња је снажан индикатор добављача који размишља изван индивидуалних нарада за куповину ка дугорочном успеху програма.
Молимо потенцијалне добављаче да вам прошетају кроз недавни пример где су њихови инжењерски улози променили оригинални дизајн делова или приступ алатима. Квалитет и специфичност њиховог одговора ће открити техничку дубину и стил комуникације. Добавитељи који се уверени и лако ангажују у таквом врсту техничког дијалога су генерално бољи партнери током целог животног циклуса производа.
Комуникација Одговорност и структура управљања рачунима
Поуздана комуникација је не-проговарајући атрибут за било који средње температурне ливење воском партнер. Током процеса квалификације, обратите пажњу на то колико брзо и темељно добављач одговара на ваша техничка питања, захтеве за цитате и примере. Квалитет одговора у фази пре доделе је предвиђач како ће однос функционисати када се наруџбине за куповину почну тећи и притисак на распоред расте.
Разумејте ко ће бити ваша главна контактна тачка и да ли та особа има директен приступ производњи, квалитету и инжењерским ресурсима. У средње температурне ливење воском уколико је потребно да се уговорим са програмским програм, питања често покривају више функционалних области истовремено, а добављач са силоновом интерном комуникацијом ће створити кашњења и конфузију за своје купце. Управо је тако да је потребно да се у овом случају не користи само улагање у пословање.
Коначно, процени како добављач управља лошим вести - Да ли је то истина? Питајте их како комуницирају о неискључивостима, кашњењима у распореду и проблемима са приносом када се то деси. Добавитељ који има јасан, документован процес за обавештење клијената и комуникацију о коригирању показује врсту организационе зрелости која одржава партнерства кроз неизбежне производне изазове. Прозрачност у тешким тренуцима је важна као и перформанси у рутинским.
Često postavljana pitanja
Шта разликује средње температурно ливање од нискотемпературних процеса у погледу квалитета резултата?
Средње температурне ливење воском генерално производи обрасце са бољом димензионалном стабилношћу и мањом варијабилношћу смањења у поређењу са системима са нижим температуром воска. Воскови једињења која се користе у средњем температурном опсегу формулисана су за предвиђаваније топлотно понашање током инвестиције и изгарања љуске, што се преводи у доследније димензије ливења. Ово чини процес посебно погодним за прецизне компоненте где су чврсте толеранције непроговарајуће.
Како би купци требали да провере контроле процеса добављача за ливање воска на средњу температуру без обављања физичке ревизије?
Методе даљинске верификације за средње температурне ливење воском добавитељи укључују захтев документованих планова контроле процеса, статистичких података о контроли процеса за кључне параметре као што су температура и притисак убризгавања воска и извештаји о првој инспекцији производа од сличних компоненти. Преглед записа о неисправности и коригирајућим мерама такође открива како добављач идентификује и решава одступања процеса. Видео прегледа објекта и виртуелних састанака са квалитетом и инжењерским особљем могу ефикасно допунити преглед заснован на документацији.
Које врсте компоненти се најчешће производе употребом ливања воском средње температуре?
Средње температурне ливење воском широко се користи за прецизне компоненте у ваздухопловству, енергији и индустријским апликацијама где су потребне сложене геометрије и легуре високих перформанси. Тела дизела горива, лопатице турбине, унутрашњи делови клапана, покретачи и конструктивни задржионици су међу најчешћим породицама делова произвеђених овим путем. Процес је посебно ефикасан када се сложеност геометрије делова, захтеви за завршном површином и прецизност димензија не могу економски постићи обрадом или другим конвенционалним методама израде.
Колико добављача треба да се квалификује за ливање воска на средњу температуру пре него што донесе одлуку о снабдевању?
За критичне или велике примене, квалификовано два до три средње температурне ливење воском поставницима је генерално препоручљиво управљати ризиком снабдевања и одржавати конкурентну повлачење цене. За програме са мањим обемом или у фази развоја, често је практичнија фокусирана квалификација једног или два добављача. Кључ је да се осигура да сваки квалификовани добављач заиста може да задовољи ваше техничке, квалитетне и испоручне захтеве, а не да одржава широку базу добављача са маргиналним капацитетом. Дубина квалификације је важнија од широке опције.
Sadržaj
- Разумевање шта је средње температурно лијечење воска заправо захтевало од добављача
- Процена система управљања квалитетом добављача ваксног лијечења
- Процена производних капацитета, обавеза за време испоруке и скалибилност
- Процене инжењерске подршке, комуникације и оријентације партнерства
-
Često postavljana pitanja
- Шта разликује средње температурно ливање од нискотемпературних процеса у погледу квалитета резултата?
- Како би купци требали да провере контроле процеса добављача за ливање воска на средњу температуру без обављања физичке ревизије?
- Које врсте компоненти се најчешће производе употребом ливања воском средње температуре?
- Колико добављача треба да се квалификује за ливање воска на средњу температуру пре него што донесе одлуку о снабдевању?