
 EN


Teisingo gamybos partnerio pasirinkimas vidutinės temperatūros šablono liejimas yra vienas svarbiausių sprendimų, kurį gali priimti tiekimo specialistas arba produktų inžinierius. Šis procesas, kurio metu vaškas įpurškiamas į tikslų šablonų formas tiksliai kontroliuojamos temperatūros sąlygomis, kad būtų sukurti beveik galutinės formos liejimo šablonai, reikalauja tiekėjo, turinčio gilias metalurgines žinias, tvarkingas kokybės valdymo sistemas ir įrodytas gamybos kontrolės procedūras. Netinkamai pasirinktas paslaugų teikėjas gali sukelti matmenines neatitikimybes, paviršiaus defektus bei brangius pristatymo terminų sutrikimus, kurie tada plinta visoje jūsų tiekimo grandinėje.
Skirtingai nuo žemos temperatūros vaško sistemų, vidutinės temperatūros šablono liejimas veikia šiluminėje srityje, kuri reikalauja griežtesnio proceso kontroliavimo ir sudėtingesnių įrankių. Tai daro perspektyvaus tiekėjo vertinimą subtiliau nei paprastas kainoraščių palyginimas. Pirkėjai, kurie supranta, kas skiria patikimą tiekėją nuo nepatikimo, turi didesnę galimybę įsigyti geriausios kokybės detalių, sumažinti atmetamų detalių skaičių ir sukurti stipresnius ilgalaikius partnerystės santykius. Ši instrukcija pateikia pagrindinius atrankos kriterijus, kurie yra svarbiausi.
Kas iš tikrųjų reikalaujama nuo tiekėjo vidutinės temperatūros vaško liejimo procese
Proceso šiluminė ir medžiaginė sudėtingumas
Vidutinės temperatūros šablono liejimas paprastai veikia vaško mišinio lydymosi temperatūrų diapazone tarp maždaug 60 °C ir 90 °C, todėl reikalauja griežtesnio injekcijos parametrų valdymo nei žemos temperatūros alternatyvos. Šiose temperatūrose vaško klampumas, susitraukimo elgsena ir šablonų užpildymo dinamika yra labiau jautrios nuokrypiams. Kvalifikuotas tiekėjas privalo turėti kalibruotą injekcinę įrangą, temperatūros kontroliuojamas laikymo sistemas ir dokumentuotas procedūras, skirtas užtikrinti vaško mišinio vientisumą visose partijose.
Šio proceso fizinės sąlygos taip pat apima pačius vaško mišinius. Vidutinės temperatūros formulės sukurtos siekiant matmeninės stabilumo, žemo pelenų kiekio po išdegimo ir suderinamumo su keraminėmis apvalkalų sistemomis, naudojamomis tikslinėje liejimo technologijoje. Jei tiekėjas nesupranta sąveikos tarp savo vaško sistemos ir apvalkalų formavimo proceso, tai pasireiškia uždegto ir įpilto liejimo rezultatuose. Pirkėjai turėtų konkrečiai paklausti, kaip tiekėjas patvirtina savo vaško mišinių partijas ir kokios korėcinės priemonės taikomos, kai parametrai nukrypsta.
Metalų lydinio pasirinkimas taip pat susijęs su vidutinės temperatūros šablono liejimas reikšmingais būdais. Komponentai, tokie kaip kuro lankstukų korpusai, aviacijos laikikliai ir tikslūs vožtuvų korpusai, reikalauja vaškinių šablonų su labai tiksliais leidžiamais nuokrypiais, nes bet koks matmeninis nuokrypis vaškinėje stadijoje tiesiogiai pasikartoja galutiniame metaliniame komponente. Tie tiekėjai, kurie turi patirties su inžinerinėmis lydinio rūšimis, pvz., nerūdijančiuoju plienu, nikeliu pagrįstais superlydiniais ir karščiui atspariais lydiniais, paprastai geriau supranta šiuos tolimesnius reikalavimus.
Įrankių konstravimo gebėjimas ir šablonų kokybė
Naudojamiems įpurškimo įrankiams vidutinės temperatūros šablono liejimas nulemia kiekvieno gaminamo šablono pakartojamumą. Šablonai turi būti suprojektuoti su tinkamais ištraukos kampais, ventiliacija ir šiluminio valdymo savybėmis, kad būtų užtikrintas nuoseklus vaško įpurškimas be nepilnų įpurškimų, šaltų suvirščių ar įdubimų. Tie tiekėjai, kurie savo patys projektuoja ir priežiūrą vykdo šablonams, siūlo žymiai geresnę kontrolę virš šablonų kokybės nei tie, kurie šablonų gamybą perduoda trečiosioms šalims.
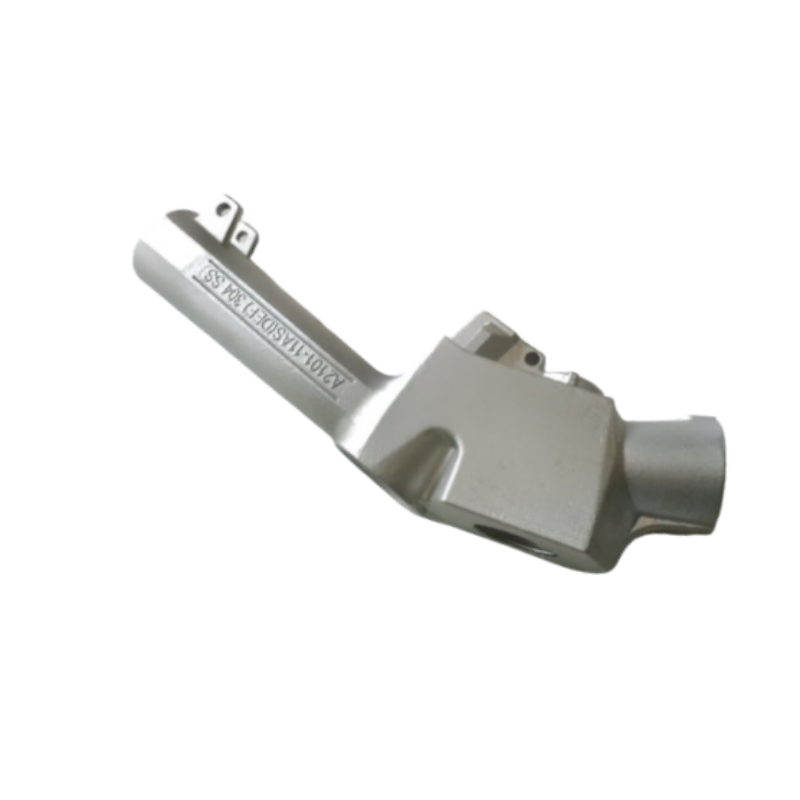
Vertindami tiekėją, paprašykite dokumentų apie jų šablonų projektavimo procesą ir prašykite pavyzdžių su įrankių taisymo istorijomis. Patikimi tiekėjai saugo įrašus apie šablonų pataisas, atliktas siekiant pašalinti modelių defektus, kas rodo tiek kokybės kontrolės discipliną, tiek nuolatinio tobulėjimo požiūrį. Paklauskite, ar jie atlieka vaškinio modelio atranką visuose formos skyriuose prieš paleisdami įrankius į gamybą, nes ši praktika tiesiogiai veikia pirmojo gaminio kokybę.
Įrankių priežiūros grafikai taip pat yra vienodai svarbūs. vidutinės temperatūros šablono liejimas vaškinėje liejyboje šablonų nusidėvėjimas ir paviršiaus prastėjimas laikui bėgant kaupiasi ir gali sukelti subtilų matmenų pasislinkimą, kurį be reguliarių matavimų auditų aptikti sunku. Patikimas tiekėjas turi nustatytus įrankių priežiūros intervalus ir dokumentuotus patikrinimų įrašus kiekvienam aktyviam šablonui savo programoje.
Vaškinės liejybos tiekėjo kokybės valdymo sistemos vertinimas
Sertifikatai – tai pagrindinė sąlyga, o ne garantija
Pramonės sertifikatai, tokie kaip ISO 9001 ir AS9100, yra naudingas pagrindas vertinant vidutinės temperatūros šablono liejimas paslaugų teikėją. Šie standartai reikalauja dokumentuotų procedūrų, kalibruotos matavimo įrangos, vidinių auditų programų ir veiksmų, taisančių nukrypimus, sistemų. Pirkėjai iš aviacijos, krašto apsaugos ir energetikos sektorių turėtų laikyti AS9100 sertifikavimą minimaliu reikalavimu tiekėjams, kurie gamina skrydžiui kritinius ar našumui kritinius komponentus.
Tačiau vien tik sertifikavimas neturėtų būti sprendžiamasis veiksnys. Sertifikuota įmonė, kurios kokybės sistema veikia prastai, yra mažiau vertinga už nesertifikuotą įmonę su griežta praktikoje taikoma kontrolės sistema, nors idealiai abu šie elementai turėtų būti esami. Vertindami tiekėją, reikia išsamiai ištirti, kaip kokybės sistema veikia kasdien, o ne remtis tik sertifikatų dokumentais. Paprašykite peržiūrėti naujausius vidinių auditų rezultatus, neatitikčių tendencijas ir klientų atsiliepimų rodiklius.
Skirtas vidutinės temperatūros šablono liejimas taikymams reikalaujančiose pramonės šakose taip pat verta patikrinti, ar tiekėjas turi NADCAP akreditaciją liejimo į formą procesams. NADCAP auditai yra žymiai išsamūs nei ISO peržiūros, nes jie tikrina konkrečius technologinius kontrolės mechanizmus, personalo kvalifikaciją ir įrangos kalibravimą būdu, kuris tiesiogiai susijęs su liejimo kokybe. NADCAP akredituoti tiekėjai parodė aukštesnį technologinių procesų disciplinos lygį.
Tikrinimo galimybės ir matmeninė sekamumas
Patikima vidutinės temperatūros šablono liejimas tiekėjas privalo turėti įrangą, leidžiančią matuoti ir patikrinti vaškinių modelių matmeninę tikslumą prieš juos įtraukiant į apvalkalo formavimo procesą. Tai reiškia, kad turi būti turimos koordinačių matavimo mašinos (CMM), optiniai palyginimo prietaisai arba struktūruoto šviesos skenavimo sistemos, kurios gebėtų patvirtinti kritinius modelių matmenis pagal inžinerinius brėžinius. Šioje stadijoje modelių tikrinimas yra žymiai naudingiau nei matmeninės problemos aptikimas po to, kai metalas jau įpilamas.
Paklauskite būsimų tiekėjų, kaip jie dokumentuoja vaškinio šablono patikrinimo rezultatus ir ar šie įrašai yra sekami konkrečioms šablonų ertmėms ir gamybos partijoms. Sekamumas ypač svarbus reguliuojamose srityse, kur visi medžiagų ir procesų įrašai turi būti saugomi metus. vidutinės temperatūros šablono liejimas .
Galimybės galutiniam liejinių patikrinimui taip pat yra vienodai svarbios. Rentgeno radiografija vidiniam vientisumui nustatyti, fluorescencinė penetracinė patikra paviršiaus netolygumams aptikti ir spektrografinė lydinio tikrinimo procedūra turėtų būti prieinamos arba paties tiekėjo įmonėje, arba kvalifikuotų laboratorijų partnerių pagalba. Vertikaliai integruotas tiekėjas, kuris gali atlikti šiuos tyrimus tiesiogiai, siūlo greitesnį atlikimo laiką ir griežtesnį proceso valdymą palyginti su tiekėju, kuris visus tyrimus paveda išorės įmonėms.
Gamybos pajėgumų, pristatymo terminų įsipareigojimų ir mastelio keitimo galimybių vertinimas
Talpos pritaikymas jūsų apimties reikalavimams
Kai vertinate vidutinės temperatūros šablono liejimas paslaugų teikėją, gamybos talpa turi būti įvertinta atsižvelgiant į jūsų konkrečius apimties poreikius ir paklausos kintamumą. Tie tiekėjai, kurie yra optimizuoti didelėms masinėms gamybos serijoms, gali neturėti pakankamos technologinės lankstumo mažoms ar vidutinėms užsakymų apimtims sudėtingų detalių gamybai, tuo tarpu tiekėjai, orientuoti į prototipų gamybą, gali susidurti su sunkumais palaikant nuoseklią kokybę masinėje gamyboje. Pagrindinis dalykas – suprasti, kaip tiekėjo įrangos rinkinys ir pamatinės darbo laiko schemos atitinka jūsų užsakymų profilį.
Paprašykite talpos naudojimo duomenų ir paklauskite, kaip tiekėjas tvarko paklausos viršūnes. Šioje vidutinės temperatūros šablono liejimas proceso susiaurėjimai dažniausiai pasitaiko vaško įpurškimo, lukšto liejimo ir krosnių užkrovimo etapuose. Tie tiekėjai, kurie turi papildomų įpurškimo įrenginių, kelis lukšto džiovinimo kambarius ir pakankamą krosnių našumą, geriau parengti prisiimti grafiko svyravimus, neprarandant kokybės ar pristatymo terminų. Vienas vienintelis nesėkmės taškas bet kuriame iš šių procesų etapų gali uždelsti visą gamybos partiją.
Mastelis taip pat yra svarbus, jei numatote produkto augimą ar programos intensyvėjimą. Aiškiai aptarkite, ar tiekėjas gali padidinti našumą jūsų konkrečioms detalėms ir kokius investicinius įsipareigojimus jam reikėtų įgyvendinti, kad būtų galima palaikyti didesnius gamybos apimtis. Tiekėjas, kuris rimtai ir sąmoningai atsako į šį klausimą, parodo partnerystės orientaciją, kuri skiria patikimus ilgalaikius tiekėjus nuo vienkartinės sandorios orientuotų tiekėjų.
Pristatymo terminų skaidrumas ir pristatymo našumo istorija
Pristatymo našumas yra vienas objektyviausių rodiklių, palyginant vidutinės temperatūros šablono liejimas tiekėjai. Paprašykite laiku pristatytų prekių duomenų už pastaruosius dvylika–dvidešimt keturis mėnesius, jei įmanoma, suskirstytų pagal kliento tipą arba detalės sudėtingumą. Tie tiekėjai, kurie aktyviai stebi ir pateikia šią informaciją, paprastai tikisi savo veiklos rezultatų labiau nei tie, kurie išvengia klausimų ar pateikia tik anekdotinę informaciją.
Pradėti laiko įsipareigojimai vidutinės temperatūros šablono liejimas priklauso nuo įrankių paruoštumo, šablonų išnaudojimo rodiklių, apvalkalo ciklo trukmės bei liejimo ir baigiamųjų darbų grafikų. Supratimas, kuris iš šių etapų konkrečiojo tiekėjo darbo eigoje yra labiausiai kintamas, padės nustatyti realistiškus lūkesčius ir į savo tiekimo planą įtraukti tinkamą saugos atsargą. Tie tiekėjai, kurie aiškiai gali paaiškinti, kokios yra jų pradėti laiko lemiančios sąlygos, demonstruoja tikrąją procesų supratimą, o ne tik neaiškius pažadus.
Greitaveikos galimybė taip pat verta aptarti atrankos proceso metu. Kai kyla skubūs reikalavimai, ar tiekėjas gali įtraukti jūsų užsakymą į greitesnį gamybos laikotarpį, neprarandamas kokybės kontrolės? Šis atsakymas atskleidžia, kiek operacinės lankstumo turi tiekėjas ir kiek jis linkęs priimti grafiko spaudimą savo klientų naudai. Tai yra reikšmingas skirtumas tarp vidutinės temperatūros šablono liejimas kitu požiūriu panašios techninės galimybės turinčių tiekėjų.
Inžinerinės paramos, komunikacijos ir partnerystės orientacijos vertinimas
Gamintojiems tinkamo dizaino parama vaškinio liejimo etape
Vienas mažiausiai vertinamų kriterijų, renkantis vidutinės temperatūros šablono liejimas tiekėjo privalumas yra inžinerinės paramos gylis, kurią jis teikia projektavimo ir šablonų gamybos etapuose. Tiekejai, turintys patyrusių procesų inžinierių, kurie gali peržiūrėti detalės projektą ir prieš šablonų gamybą pateikti atsiliepimus dėl gamybos patogumo, gali sutaupyti pirkėjams daug laiko ir pinigų. Dažni problemų, pvz., nepakankami ištraukimo kampai, įdubimai, sudarančios sunkumų ištraukiant šablonus, arba sienelių dalys, linkusios susitraukti dėl vaško defektų, ištaisyti projektavimo etape yra žymiai pigiau nei po gamybos pradėjimo.
Rinkoje vidutinės temperatūros šablono liejimas detalės geometrijos ir šablonų sistemų sąsaja yra subtili. Patyrę tiekejai gali nustatyti tas vietas, kuriose liejimo kanalų ir tekėjimo kanalų išdėstymas keraminėje apvalkalo sistemoje paveiks liejimo kokybę, taip pat gali pasiūlyti geometrijos pakeitimus, kurie padidins išeigą be detalės funkcionalumo pablogėjimo. Toks iniciatyvus inžinerinis bendradarbiavimas yra stiprus požymis, kad tiekėjas mąsto ne tik atskirais pirkimo užsakymais, bet ir ilgalaikiu programos sėkme.
Paprašykite potencialių tiekėjų išsamiai apibūdinti paskutinį pavyzdį, kai jų inžinerinis įnašas pakeitė pradinį detalės projektą arba įrankių gamybos metodiką. Jų atsakymo kokybė ir tikslumas atskleis tiek techninį gilumą, tiek bendravimo stilių. Tie tiekėjai, kurie šioje techninėje diskusijoje dalyvauja drąsiai ir glaustai, paprastai yra geriausi partneriai visame produkto gyvavimo cikle.
Bendravimo reaktyvumas ir sąskaitos valdymo struktūra
Partneris. Kvalifikavimo procese atidžiai stebėkite, kaip greitai ir išsamiai tiekėjas atsako į jūsų techninius klausimus, kainų pasiūlymų prašymus bei pavyzdžių pateikimą. vidutinės temperatūros šablono liejimas atsakymų kokybė prieš sutarties sudarymą prognozuoja, kaip veiks santykiai, kai pradės būti išduodamos pirkimo užsakymų formos ir kils terminų spaudimas.
Supraskite, kas bus jūsų pagrindinis ryšio asmuo, ir ar šis asmuo turi tiesioginį prieigą prie gamybos grafiko, kokybės ir inžinerijos išteklių. vidutinės temperatūros šablono liejimas programose klausimai dažnai apima kelias funkcines sritis vienu metu, o tiekėjas, kurio vidinė komunikacija yra izoliuota, sukels savo klientams delsas ir sumaištį. Pardavimų vadovai arba aptarnavimo atstovai, turintys tikrąją įvairialypę valdžią, yra reikšmingas operacinis privalumas.
Galų gale įvertinkite, kaip tiekėjas tvarko problemas naujienos . Paklauskite, kaip jie praneša apie neatitikimus, grafiko vėlavimus ir išnaudos problemas, kai jos kyla. Tiekejas, turintis aiškią, dokumentuotą procedūrą klientų informavimui ir veiksmų taisymui pranešti, parodo tokį organizacinį brandą, kuris leidžia palaikyti partnerystę net susidūrus su neišvengiamomis gamybos problemomis. Skaidrumas sunkiais momentais yra taip pat svarbus kaip našumas įprastomis sąlygomis.
Dažniausiai užduodami klausimai
Kuo skiriasi vidutinės temperatūros vaško liejimas nuo žemos temperatūros procesų kokybės rezultatų požiūriu?
Vidutinės temperatūros šablono liejimas bendrai tai sukuria modelius su geresne matmenine stabilumu ir mažesne susitraukimo kintamumo įvairove lyginant su žemesnės temperatūros vaško sistemomis. Vidutinės temperatūros diapazone naudojami vaško mišiniai yra sukurti taip, kad jų šiluminis elgesys būtų numatomas liejimo formų užpildymo ir išdegimo metu, dėl ko gaunamos nuoseklesnės liejimo detalės matmenys. Tai daro šį procesą ypač tinkamą tiksliesiems komponentams, kuriems tikslūs matmenys yra neabejotini.
Kaip pirkėjai turėtų patikrinti tiekėjo proceso kontrolę vidutinės temperatūros vaško liejimo metu be fizinės audito atlikimo?
Nuotolinės patikros metodai vidutinės temperatūros šablono liejimas tiekėjai įtraukia dokumentuotų procesų valdymo planų pareiškimą, statistinio proceso valdymo duomenis pagrindiniams parametrams, tokiems kaip vaško įpurškimo temperatūra ir slėgis, bei pirmojo gaminio patikrinimo ataskaitas iš panašių detalių. Nepatikėtų produktų ir taisomųjų veiksmų įrašų peržiūra taip pat atskleidžia, kaip tiekėjas nustato ir šalina procesų nuokrypius. Įmonės vietos vaizdoapžvalgos ir virtualūs susitikimai su kokybės ir inžinerijos personalu gali efektyviai papildyti dokumentais grindžiamą peržiūrą.
Kokie komponentai dažniausiai gaminami naudojant vidutinės temperatūros vaško liejimo technologiją?
Vidutinės temperatūros šablono liejimas plačiai naudojamas tiksliai suprojektuotiems komponentams gaminti aviacijos, energetikos ir pramonės srityse, kur reikalaujama sudėtingų geometrijų ir aukštos našumo lydinių. Tarp dažniausiai šiuo būdu gaminamų detalių yra kuro purkštukų korpusai, turbinų mentys, vožtuvų vidinės dalys, paleidėjai ir konstrukciniai laikikliai. Šis procesas yra ypač veiksmingas, kai detalės geometrinė sudėtingumas, paviršiaus apdorojimo reikalavimai ir matmeninė tikslumas negali būti ekonomiškai pasiekti apdirbant arba naudojant kitus įprastus gamybos metodus.
Kiek tiekėjų pirkėjas turėtų kvalifikuoti vidutinės temperatūros vaškinio liejimo technologijai prieš priimdamas tiekimo sprendimą?
Kritinėms ar didelės apimties aplikacijoms – dviejų ar trijų vidutinės temperatūros šablono liejimas tiekėjų pasirinkimas paprastai yra patariamas, kad būtų valdomas tiekimo rizikos lygis ir išlaikytas konkurencingų kainų derybų pranašumas. Mažesnio apimties ar plėtojamosios stadijos programoms dažnai praktiškesnis yra vieno ar dviejų tiekėjų tikslinis kvalifikavimas. Pagrindinis dalykas – užtikrinti, kad kiekvienas kvalifikuotas tiekėjas tikrai gebėtų įvykdyti jūsų techninius, kokybės ir pristatymo reikalavimus, o ne palaikyti platų tiekėjų sąrašą su ribotomis galimybėmis. Kvalifikavimo gylis svarbesnis už pasirinkimo plotį.
Turinys
- Kas iš tikrųjų reikalaujama nuo tiekėjo vidutinės temperatūros vaško liejimo procese
- Vaškinės liejybos tiekėjo kokybės valdymo sistemos vertinimas
- Gamybos pajėgumų, pristatymo terminų įsipareigojimų ir mastelio keitimo galimybių vertinimas
- Inžinerinės paramos, komunikacijos ir partnerystės orientacijos vertinimas
-
Dažniausiai užduodami klausimai
- Kuo skiriasi vidutinės temperatūros vaško liejimas nuo žemos temperatūros procesų kokybės rezultatų požiūriu?
- Kaip pirkėjai turėtų patikrinti tiekėjo proceso kontrolę vidutinės temperatūros vaško liejimo metu be fizinės audito atlikimo?
- Kokie komponentai dažniausiai gaminami naudojant vidutinės temperatūros vaško liejimo technologiją?
- Kiek tiekėjų pirkėjas turėtų kvalifikuoti vidutinės temperatūros vaškinio liejimo technologijai prieš priimdamas tiekimo sprendimą?