
 EN


Memilih mitra manufaktur yang tepat untuk pengecoran lilin suhu sedang adalah salah satu keputusan paling penting yang dapat diambil oleh seorang profesional pengadaan atau insinyur produk. Proses ini melibatkan penyuntikan lilin ke dalam cetakan presisi pada suhu yang dikontrol secara cermat guna menciptakan pola pengecoran investasi berbentuk hampir-final (near-net-shape), sehingga menuntut pemasok dengan pengetahuan metalurgi yang mendalam, sistem mutu yang terdisiplin, serta kendali produksi yang telah terbukti. Penyedia layanan yang dipilih secara keliru dapat memunculkan ketidaksesuaian dimensi, cacat permukaan, dan kegagalan waktu tunggu yang mahal—yang kemudian berdampak domino ke seluruh rantai pasok Anda.
Tidak seperti sistem lilin bersuhu rendah, pengecoran lilin suhu sedang beroperasi dalam jendela termal yang menuntut disiplin proses yang lebih ketat dan peralatan yang lebih canggih. Hal ini membuat penilaian terhadap pemasok calon menjadi lebih kompleks dibandingkan sekadar membandingkan daftar harga. Pembeli yang memahami faktor apa saja yang membedakan penyedia andal dari yang tidak andal berada dalam posisi lebih baik untuk memperoleh komponen berkualitas lebih tinggi, penolakan yang lebih sedikit, serta kemitraan jangka panjang yang lebih kuat. Panduan ini akan memandu Anda melalui kriteria seleksi kritis yang paling penting.
Memahami Tuntutan Nyata dari Pengecoran Lilin Suhu Sedang terhadap Pemasok
Kompleksitas Termal dan Material di Balik Proses Ini
Pengecoran lilin suhu sedang umumnya beroperasi dalam kisaran leleh senyawa lilin antara sekitar 60°C dan 90°C, yang memerlukan pengelolaan parameter injeksi yang lebih ketat dibandingkan alternatif bersuhu rendah. Pada suhu-suhu ini, viskositas lilin, perilaku penyusutan, serta dinamika pengisian cetakan semuanya menjadi lebih sensitif terhadap penyimpangan. Pemasok yang memenuhi syarat harus memiliki peralatan injeksi yang telah dikalibrasi, sistem penahan bersuhu terkendali, serta prosedur tertulis untuk mengelola konsistensi senyawa lilin di antara tiap lot produksi.
Tuntutan fisik dari proses ini juga berdampak pada campuran lilin itu sendiri. Formulasi suhu sedang dirancang untuk stabilitas dimensi, kandungan abu rendah setelah pembakaran habis, serta kompatibilitas dengan sistem kulit keramik yang digunakan dalam pengecoran investasi. Jika pemasok tidak memahami interaksi antara sistem lilin mereka dan proses pembuatan kulitnya, hasil pada coran yang telah dibakar dan dituangkan akan mencerminkan kesenjangan tersebut. Pembeli sebaiknya secara spesifik menanyakan bagaimana penyedia memvalidasi tiap lot senyawa lilin mereka serta tindakan korektif apa yang diambil ketika parameter menyimpang.
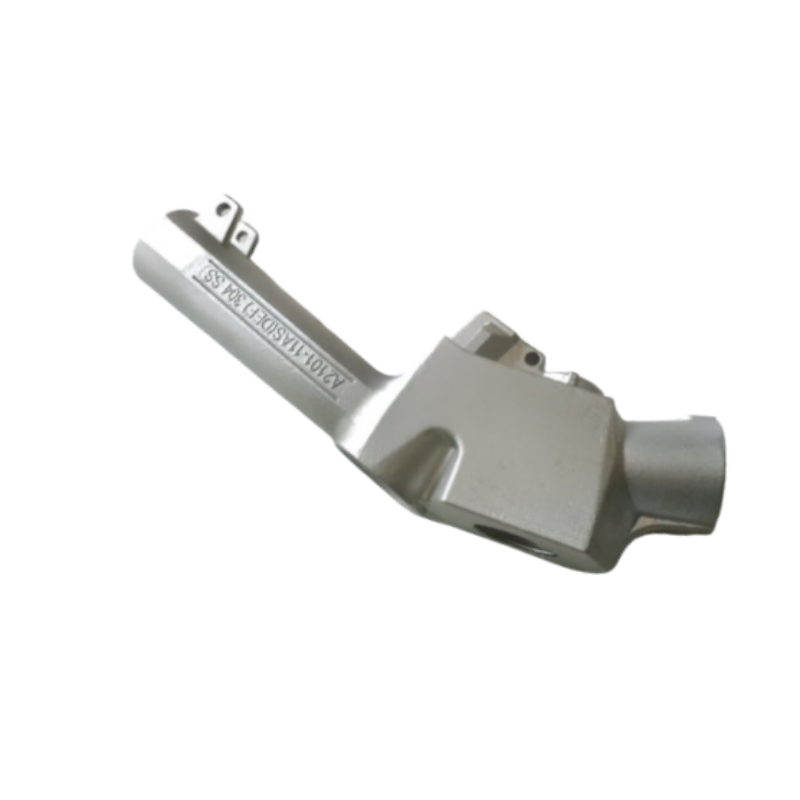
Pemilihan paduan logam juga saling terkait dengan pengecoran lilin suhu sedang dengan cara yang bermakna. Komponen-komponen seperti badan nosel bahan bakar, braket aerospace, dan rumah katup presisi memerlukan pola lilin dengan toleransi yang sangat ketat, karena kesalahan dimensi apa pun pada tahap lilin akan langsung direplikasi pada komponen logam akhir. Pemasok yang berpengalaman dalam paduan rekayasa seperti baja tahan karat, superpaduan berbasis nikel, dan paduan tahan panas umumnya lebih mampu memahami persyaratan hilir semacam ini.
Kemampuan Desain Perkakas dan Kualitas Die
Kualitas perkakas injeksi yang digunakan dalam pengecoran lilin suhu sedang menentukan pengulangan setiap pola yang dihasilkan. Die harus didesain dengan sudut draft yang tepat, sistem ventilasi, serta fitur manajemen termal untuk memastikan injeksi lilin yang konsisten tanpa terjadi cacat seperti short shot, cold shut, atau sink mark. Pemasok yang merancang dan memelihara die secara internal menawarkan kendali yang jauh lebih baik terhadap kualitas pola dibandingkan pemasok yang mengalihdayakan pembuatan perkakas ke pihak ketiga.
Saat mengevaluasi penyedia, mintalah dokumentasi mengenai proses desain cetakan mereka dan tanyakan contoh riwayat revisi perkakas. Pemasok yang andal menyimpan catatan modifikasi cetakan yang dilakukan sebagai respons terhadap cacat pada pola, yang menunjukkan disiplin kualitas sekaligus sikap berorientasi pada peningkatan berkelanjutan. Tanyakan apakah mereka melakukan pengambilan sampel pola lilin di seluruh jumlah rongga sebelum melepaskan perkakas ke produksi, karena praktik ini secara langsung memengaruhi kualitas artikel pertama.
Jadwal pemeliharaan perkakas sama pentingnya. Di pengecoran lilin suhu sedang , keausan cetakan dan degradasi permukaan bertambah seiring waktu dan dapat menyebabkan pergeseran dimensi halus yang sulit terdeteksi tanpa audit pengukuran berkala. Pemasok yang dapat dipercaya akan memiliki interval pemeliharaan perkakas yang telah ditetapkan serta catatan inspeksi terdokumentasi untuk setiap cetakan aktif dalam program mereka.
Mengevaluasi Sistem Manajemen Mutu Penyedia Pengecoran Lilin
Sertifikasi sebagai Dasar, Bukan Jaminan
Sertifikasi industri seperti ISO 9001 dan AS9100 memberikan dasar yang berguna saat menilai seorang pengecoran lilin suhu sedang penyedia layanan. Standar-standar ini mengharuskan adanya prosedur terdokumentasi, peralatan pengukuran yang dikalibrasi, program audit internal, serta sistem tindakan perbaikan. Pembeli di sektor dirgantara, pertahanan, dan energi harus memperlakukan pendaftaran AS9100 sebagai persyaratan minimum bagi pemasok yang mengerjakan komponen kritis untuk penerbangan atau kritis untuk kinerja.
Namun, sertifikasi saja tidak boleh menjadi faktor penentu. Fasilitas bersertifikat yang menjalankan sistem mutunya secara buruk justru bernilai lebih rendah dibandingkan fasilitas tanpa sertifikasi tetapi menerapkan kendali mutu ketat dalam praktik sehari-hari—meskipun idealnya keduanya harus dimiliki. Selama evaluasi pemasok, telusuri cara kerja sistem mutu dalam operasional harian, bukan hanya mengandalkan dokumen sertifikat semata. Mintalah untuk meninjau temuan audit internal terbaru, tren ketidaksesuaian, serta metrik umpan balik pelanggan.
Untuk pengecoran lilin suhu sedang aplikasi di industri yang menuntut, juga perlu memverifikasi apakah pemasok memiliki akreditasi NADCAP untuk proses pengecoran investasi. Audit NADCAP jauh lebih mendalam dibandingkan tinjauan ISO, dengan memeriksa secara spesifik pengendalian proses, kualifikasi personel, serta kalibrasi peralatan—dengan cara yang langsung relevan terhadap kualitas pengecoran. Pemasok yang terakreditasi NADCAP telah membuktikan standar disiplin proses yang lebih tinggi.
Kemampuan Inspeksi dan Ketertelusuran Dimensi
Andal pengecoran lilin suhu sedang pemasok harus dilengkapi untuk mengukur dan memverifikasi akurasi dimensi pola lilin sebelum memasuki proses pembuatan cetakan keramik (shell-building). Artinya, pemasok harus memiliki mesin pengukur koordinat (CMM), komparator optik, atau sistem pemindai cahaya terstruktur yang mampu memvalidasi dimensi kritis pola sesuai gambar teknis. Inspeksi pola pada tahap ini jauh lebih hemat biaya dibandingkan menemukan masalah dimensi setelah logam dituangkan.
Tanyakan kepada pemasok calon tentang cara mereka mendokumentasikan hasil inspeksi pola lilin serta apakah catatan tersebut dapat dilacak hingga rongga cetakan dan lot produksi tertentu. Kemampuan pelacakan (traceability) sangat penting dalam industri terregulasi, di mana catatan lengkap mengenai bahan dan proses harus dipertahankan selama bertahun-tahun. Pemasok yang memperlakukan catatan dimensi sebagai alat kualitas yang benar-benar andal—bukan sekadar formalitas kepatuhan—cenderung memberikan hasil yang secara konsisten lebih baik dalam pengecoran lilin suhu sedang .
Kemampuan inspeksi coran akhir juga sama pentingnya. Radiografi sinar-X untuk menilai keutuhan internal, inspeksi penetrasi fluoresen untuk ketidakkontinuan permukaan, serta verifikasi spektrografik terhadap komposisi paduan harus tersedia baik secara internal maupun melalui mitra laboratorium yang berkualifikasi. Seorang pemasok terintegrasi vertikal yang mampu melakukan pengujian-pengujian ini secara langsung menawarkan waktu penyelesaian yang lebih cepat dan kepemilikan proses yang lebih ketat dibandingkan pemasok yang mengalihkan seluruh pengujian ke pihak eksternal.
Menilai Kapasitas Produksi, Komitmen Waktu Tunggu, dan Kemampuan Skala
Menyesuaikan Kapasitas dengan Kebutuhan Volume Anda
Saat menilai seorang pengecoran lilin suhu sedang penyedia layanan, kapasitas produksi harus dievaluasi dalam konteks kebutuhan volume spesifik Anda dan variabilitas permintaan. Seorang pemasok yang dioptimalkan untuk produksi massal komoditas bervolume tinggi mungkin tidak memiliki fleksibilitas proses yang dibutuhkan untuk pesanan komponen kompleks bervolume rendah hingga sedang, sedangkan bengkel kontrak yang berfokus pada prototipe mungkin kesulitan mempertahankan konsistensi kualitas pada skala produksi. Memahami bagaimana kombinasi peralatan dan struktur shift pemasok selaras dengan profil pesanan Anda merupakan hal mendasar.
Minta data pemanfaatan kapasitas dan tanyakan bagaimana pemasok mengatasi puncak permintaan. Di pengecoran lilin suhu sedang , hambatan proses paling sering terjadi pada injeksi lilin, investasi cetakan keramik (shell investment), dan pemuatan tungku. Pemasok yang memiliki mesin injeksi cadangan, beberapa ruang pengeringan cetakan keramik, serta kapasitas tungku yang memadai berada dalam posisi lebih baik untuk menyerap fluktuasi jadwal tanpa mengorbankan kualitas maupun waktu penyelesaian. Satu titik kegagalan (single point of failure) di salah satu tahapan proses ini dapat menunda seluruh lot produksi.
Kemampuan penskalaan (scalability) juga sama pentingnya jika Anda memperkirakan pertumbuhan produk atau peningkatan volume program. Diskusikan secara eksplisit apakah pemasok mampu meningkatkan laju produksi (throughput) untuk komponen spesifik Anda serta investasi apa saja yang diperlukan guna mendukung volume yang lebih tinggi. Seorang pemasok yang merespons pertanyaan ini secara cermat menunjukkan orientasi kemitraan yang membedakan penyedia andal jangka panjang dari pemasok transaksional biasa.
Transparansi Waktu Penyelesaian dan Riwayat Kinerja Pengiriman
Kinerja pengiriman merupakan salah satu metrik paling objektif yang tersedia saat membandingkan pengecoran lilin suhu sedang pemasok. Mintalah data pengiriman tepat waktu dari dua belas hingga dua puluh empat bulan terakhir, dipilah berdasarkan jenis pelanggan atau tingkat kerumitan komponen jika memungkinkan. Pemasok yang secara proaktif melacak dan membagikan informasi ini umumnya lebih percaya diri terhadap kinerja mereka dibandingkan pemasok yang mengalihkan pembicaraan atau hanya memberikan tanggapan anekdot.
Komitmen waktu tunggu dalam pengecoran lilin suhu sedang dipengaruhi oleh kesiapan peralatan cetak, tingkat hasil pola, waktu siklus shell, serta jadwal pengecoran dan penyelesaian akhir. Memahami tahapan mana di antara ini yang paling bervariasi dalam alur kerja suatu pemasok tertentu akan membantu Anda menetapkan ekspektasi yang realistis serta membangun cadangan yang memadai dalam rencana pasokan Anda. Pemasok yang mampu menjelaskan secara jelas faktor-faktor penentu waktu tunggu mereka menunjukkan pemahaman proses yang nyata, bukan sekadar janji-janji samar.
Kemampuan mempercepat proses juga layak dibahas selama proses seleksi. Ketika muncul kebutuhan mendesak, apakah pemasok mampu memasukkan pesanan Anda ke dalam slot produksi yang lebih cepat tanpa mengorbankan pengendalian kualitas? Jawaban atas pertanyaan ini mengungkapkan sejauh mana fleksibilitas operasional yang benar-benar dimiliki pemasok serta seberapa besar kesiapan mereka menanggung tekanan jadwal demi kepentingan pelanggan. Ini merupakan pembeda yang signifikan di antara pengecoran lilin suhu sedang penyedia yang memiliki kemampuan teknis yang pada dasarnya serupa.
Mengevaluasi Dukungan Teknis, Komunikasi, dan Orientasi Kemitraan
Dukungan Desain untuk Kemudahan Manufaktur pada Tahap Pengecoran Lilin
Salah satu kriteria yang paling kurang dihargai saat memilih sebuah pengecoran lilin suhu sedang penyedia adalah kedalaman dukungan teknik yang mereka tawarkan selama fase desain dan pembuatan cetakan. Pemasok yang memiliki insinyur proses berpengalaman—yang mampu meninjau desain komponen dan memberikan masukan terkait kelayakan manufaktur sebelum cetakan dibuat—dapat menghemat waktu dan biaya yang signifikan bagi pembeli. Masalah umum seperti sudut kemiringan (draft angle) yang tidak memadai, bagian undercut yang menyulitkan pelepasan pola, atau bagian dinding yang rentan terhadap cacat susut lilin jauh lebih murah untuk diatasi pada tahap desain dibandingkan setelah produksi dimulai.
Di pengecoran lilin suhu sedang antarmuka antara geometri komponen dan cetakan pola bersifat halus. Pemasok berpengalaman mampu mengidentifikasi area-area di mana penempatan sistem gating dan runner dalam sistem shell keramik akan memengaruhi keutuhan coran, serta dapat menyarankan modifikasi geometri guna meningkatkan yield tanpa mengorbankan fungsi komponen. Jenis kolaborasi teknik proaktif semacam ini merupakan indikator kuat bahwa pemasok tersebut berpikir melampaui pesanan pembelian individual menuju keberhasilan program jangka panjang.
Minta calon pemasok menjelaskan contoh terbaru di mana masukan teknis mereka mengubah desain komponen asli atau pendekatan peralatan. Kualitas dan ketepatan jawaban mereka akan mengungkapkan kedalaman teknis serta gaya komunikasi. Pemasok yang terlibat secara percaya diri dan ringkas dalam dialog teknis semacam ini umumnya merupakan mitra yang lebih baik sepanjang siklus hidup produk.
Kesesuaian Komunikasi dan Struktur Manajemen Akun
Mitra. Selama proses kualifikasi, perhatikan secara cermat seberapa cepat dan menyeluruh pemasok merespons pertanyaan teknis Anda, permintaan penawaran harga, serta pengiriman sampel. Kualitas respons pada tahap pra-penunjukan merupakan indikator prediktif tentang bagaimana hubungan tersebut akan berjalan setelah pesanan pembelian mulai diterbitkan dan tekanan jadwal meningkat. pengecoran lilin suhu sedang mitra. Selama proses kualifikasi, perhatikan secara cermat seberapa cepat dan menyeluruh pemasok merespons pertanyaan teknis Anda, permintaan penawaran harga, serta pengiriman sampel. Kualitas respons pada tahap pra-penunjukan merupakan indikator prediktif tentang bagaimana hubungan tersebut akan berjalan setelah pesanan pembelian mulai diterbitkan dan tekanan jadwal meningkat.
Pahami siapa kontak utama Anda dan apakah orang tersebut memiliki akses langsung ke penjadwalan produksi, kualitas, serta sumber daya teknik. Dalam pengecoran lilin suhu sedang program-program tersebut, pertanyaan sering kali mencakup beberapa bidang fungsional secara bersamaan, dan pemasok yang komunikasi internalnya terpisah-pisah (siloed) akan menimbulkan keterlambatan serta kebingungan bagi pelanggannya. Manajer akun atau perwakilan layanan pelanggan yang benar-benar memiliki wewenang lintas fungsi merupakan keuntungan operasional yang signifikan.
Terakhir, evaluasi cara pemasok menangani masalah berita . Tanyakan bagaimana mereka mengomunikasikan ketidaksesuaian, keterlambatan jadwal, dan masalah hasil produksi (yield) ketika hal-hal tersebut terjadi. Pemasok yang memiliki proses yang jelas dan terdokumentasi untuk pemberitahuan kepada pelanggan serta komunikasi tindakan perbaikan menunjukkan tingkat kedewasaan organisasi yang mampu mempertahankan kemitraan melalui tantangan produksi yang tak terelakkan. Transparansi dalam momen-momen sulit sama pentingnya dengan kinerja dalam kondisi rutin.
Pertanyaan yang Sering Diajukan
Apa yang membedakan pengecoran lilin suhu sedang dari proses suhu rendah dalam hal hasil kualitas?
Pengecoran lilin suhu sedang umumnya menghasilkan pola dengan stabilitas dimensi yang lebih baik dan variabilitas penyusutan yang lebih rendah dibandingkan sistem lilin suhu lebih rendah. Senyawa lilin yang digunakan pada kisaran suhu sedang diformulasikan untuk perilaku termal yang lebih dapat diprediksi selama investasi cetakan keramik dan pembakaran habis (burnout), sehingga menghasilkan dimensi pengecoran yang lebih konsisten. Hal ini membuat proses ini sangat cocok untuk komponen presisi di mana toleransi ketat merupakan syarat mutlak.
Bagaimana pembeli harus memverifikasi kendali proses pemasok untuk pengecoran lilin suhu sedang tanpa melakukan audit fisik?
Metode verifikasi jarak jauh untuk pengecoran lilin suhu sedang pemasok mencakup permintaan rencana pengendalian proses terdokumentasi, data pengendalian proses statistik untuk parameter kunci seperti suhu dan tekanan injeksi lilin, serta laporan inspeksi artikel pertama dari komponen serupa. Meninjau catatan ketidaksesuaian dan tindakan perbaikan juga mengungkapkan cara pemasok mengidentifikasi dan menyelesaikan penyimpangan proses. Tur video fasilitas dan rapat virtual dengan personel kualitas serta rekayasa dapat secara efektif melengkapi tinjauan berbasis dokumentasi.
Jenis komponen apa yang paling umum diproduksi menggunakan pengecoran lilin suhu sedang?
Pengecoran lilin suhu sedang banyak digunakan untuk komponen yang dirancang secara presisi di bidang dirgantara, energi, dan aplikasi industri, di mana geometri kompleks dan paduan berkinerja tinggi diperlukan. Badan nosel bahan bakar, bilah turbin, komponen internal katup, impeler, dan braket struktural merupakan beberapa keluarga komponen paling umum yang diproduksi melalui proses ini. Proses ini terutama efektif ketika kompleksitas geometri komponen, persyaratan kehalusan permukaan, dan presisi dimensi tidak dapat dicapai secara ekonomis melalui pemesinan atau metode fabrikasi konvensional lainnya.
Berapa banyak pemasok yang harus dikualifikasi pembeli untuk pengecoran lilin suhu sedang sebelum mengambil keputusan sumber pasok?
Untuk aplikasi kritis atau bervolume tinggi, kualifikasi dua hingga tiga pengecoran lilin suhu sedang menggunakan beberapa pemasok umumnya disarankan untuk mengelola risiko pasokan dan mempertahankan daya tawar dalam penetapan harga yang kompetitif. Untuk program bervolume rendah atau pada tahap pengembangan, kualifikasi terfokus terhadap satu atau dua pemasok sering kali lebih praktis. Kuncinya adalah memastikan bahwa setiap pemasok yang telah dikualifikasi benar-benar mampu memenuhi kebutuhan teknis, kualitas, dan jadwal pengiriman Anda, alih-alih mempertahankan basis pemasok yang luas namun memiliki kapabilitas yang hanya marginal. Kedalaman kualifikasi lebih penting daripada keragaman pilihan.
Daftar Isi
- Memahami Tuntutan Nyata dari Pengecoran Lilin Suhu Sedang terhadap Pemasok
- Mengevaluasi Sistem Manajemen Mutu Penyedia Pengecoran Lilin
- Menilai Kapasitas Produksi, Komitmen Waktu Tunggu, dan Kemampuan Skala
- Mengevaluasi Dukungan Teknis, Komunikasi, dan Orientasi Kemitraan
-
Pertanyaan yang Sering Diajukan
- Apa yang membedakan pengecoran lilin suhu sedang dari proses suhu rendah dalam hal hasil kualitas?
- Bagaimana pembeli harus memverifikasi kendali proses pemasok untuk pengecoran lilin suhu sedang tanpa melakukan audit fisik?
- Jenis komponen apa yang paling umum diproduksi menggunakan pengecoran lilin suhu sedang?
- Berapa banyak pemasok yang harus dikualifikasi pembeli untuk pengecoran lilin suhu sedang sebelum mengambil keputusan sumber pasok?