Parametras / procesas |
Techninės charakteristikos ir svarbiausios techninės ypatybės |
Kliento nauda / vertė |
Medžiaga |
GX40NiCrNb35-25 (Didelės niklio ir chromo kiekio šilumai atsparus plienas su niobiu) |
Užtikrina išsklitančią mechaninę stiprybę, aukščiausią ilgalaikės deformacijos atsparumą ir visišką oksidacijos nebuvimą veikiant nuolatinei temperatūrai iki 1050 °C. |
Taikymo scenarijus |
Naftos cheminės pramonės įranga / Naftos perdirbimo įrenginiai / Vandenilio reformatoriaus vienetai |
Specialiai sukurtas kritinėms termodinaminėms srautų trajektorijoms, spinduliuojančių vamzdžių atramoms ir aukštos temperatūros technologiniams kolektoriams. |
Vieneto svoris |
3,823 kg |
Tikslus masės optimizavimas, pritaikytas sunkiausiems terminio ciklo pramonės aplinkoms. |
Vidinis kameris |
Sudėtingos porėtos ir susikertančios vidinės kanalų sistemos |
Beveik be pertraukos nukreipia aukštos temperatūros dujas arba lakias skysčius per sudėtingą vidinę geometriją. |
Šerdies formavimo technologija |
Pažangus vandenyje tirpstantis šerdies liejimo procesas |
Leidžia be priekaištų įvykdyti sudėtingus vidinius tuščiumus; šerdies medžiaga švariai ištirpsta vandenyje, palikdama nė lašo smėlio likučių ar geometrinių kliūčių. |
Strypavimo tolerancija |
ISO 8062 (GB/T6414) CT6 klasė |
Aukštos kokybės beveik galutinės formos tikslumas aukšto lyginio matricoje, kuris žymiai sumažina brangios po liejimo CNC apdirbimo įrangos poreikį. |
Kadangi GX40NiCrNb35-25 elementai veikia nestabiliuose, didelio slėgio ir šiluminio smūgio sąlygomis petrochemijos zonose, mūsų kokybės užtikrinimo procesas reikalauja absoliučiai nulinės defektų struktūrinės vientisumo.
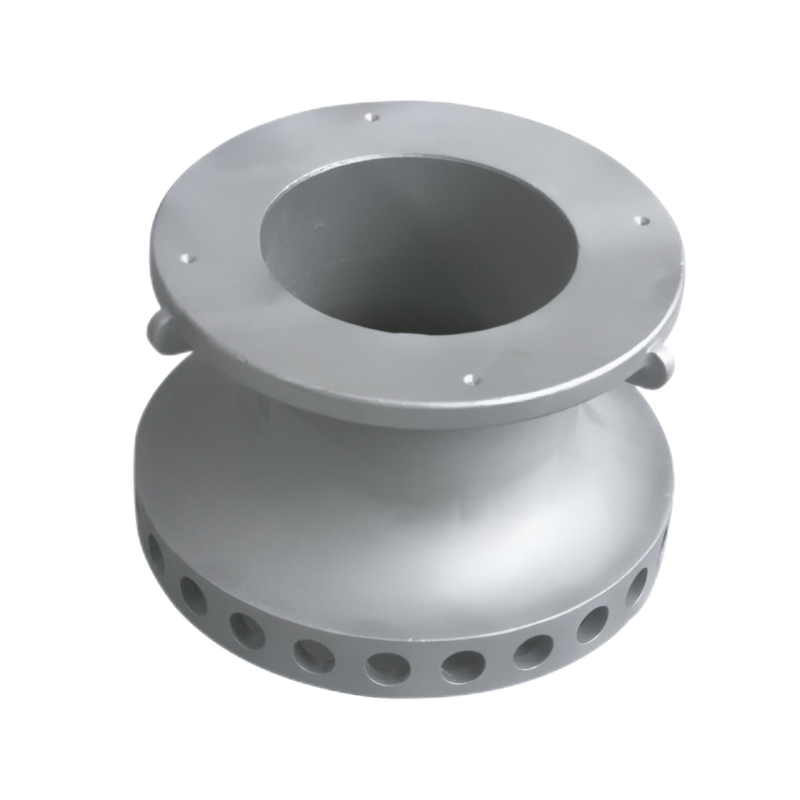
Ši aukštos temperatūros degimo žarna pateikiama kaip tipiškas specialiai gaminamas komponentas naftoschemijos įrangai; rafinavimo skilimo įrenginiams; vandenilio reformatoriaus vienetams; termodinaminiams srautų keliams; spinduliuojančių vamzdžių atramoms; aukštos temperatūros technologiniams kolektoriams. „Honyang Cast“ kuria panašias dalis remdamasi klientų brėžiniais, o ne siūlydama fiksuotą katalogo specifikaciją.
Gamybos planas turi susieti detalės funkcines geometriją – sudėtingas porėzines ir kertamąsias vidines kanalų sistemas; išorines lygiavimo plokštumas ir vidinius orientyrus – su įrenginiais, liejimu į šalinamąją formą, apdirbimu ir matuojama kontrolės reikalavimais. Galutiniai matmenys, sąsajos ir priėmimo kriterijai patvirtinami braižymo peržiūros metu.
PROJEKTO SPECIFINĖ PATEIKIMAS
Medžiagos rūšis, matmenys, nuokrypių zonos, apdirbimo priedai, paviršiaus būklė, eksploatacijos reikalavimai ir tikrinimo įrašai patvirtinami po užsakovo 2D braižymo, 3D modelio ir projekto specifikacijos peržiūros.
Parametrų rinkinys parenkamas remiantis šios komponentės funkcija. Nežinomos vertės lieka braižyme kontroliuojamos ir negali būti pakeistos bendrais katalogo duomenimis.
| Inžinerinė detalė | Nuoroda / Specialus reikalavimas | Patvirtinimo pagrindas |
|---|---|---|
| Medžiagos rūšis | GX40NiCrNb35‑25 aukšto niklio ir chromo šilumai atsparus plienas su niobiu | Patvirtinti taikomą standartą ir cheminės sudėties reikalavimus. |
| Detalės masė | 3,823 kg | Patvirtinti tikslinę masę ir leistiną nuokrypį, kai tai aktualu. |
| Funkcinė geometrija | Sudėtingos porėzinės ir kertamosios vidinės kanalų sistemos; išorinės lygiavimo plokštumos ir vidiniai orientyrai | Nustatyti brėžinyje nurodytus orientyrus ir funkcijai esminius elementus. |
| Liejimo / technologijos nuoroda | Pažangus vandenyje tirpstančių šerdžių formavimas; pasirinktinis tirpdomasis kaitinimas arba senėjimo apdorojimai; ISO 8062 (GB/T6414) CT6 liejimo tikslumo klasė | Nurodyti, kurie žingsniai taikomi pasiūlytajam gamybos maršrutui. |
| Matmenys ir leistinės nuokrypos | Nurodyti remiantis kliento brėžiniu. | Atskirai nustatyti liejimo tikslumą nuo apdirbtų matmenų ir geometrinės tikslumo reikalavimų (GD&T). |
| Eksploatacijos sąlygos | Klientas nurodo atskirai. | Pateikti aplinkos terpę, apkrovą, temperatūrą, slėgį, greitį ar higienos reikalavimus, kai tai taikytina. |
| Rekomenduojami papildomi laukai | Projektinė temperatūra; technologinė aplinka; slėgis; kanalų žemėlapis; srauto reikalavimai; šiluminis apdorojimas; sukrypimo trukmės kriterijus | Užpildykite prieš skelbdami skaitmenines charakteristikas ar kainodamos gamybos. |
| Konstrukcinė savybė | Kodėl tai svarbu | Gamybos atsakas |
|---|---|---|
| Sudėtingos porėzinės ir kertamosios vidinės kanalų sistemos | Ši savybė veikia pritaikymą, skysčių tekėjimą, apkrovos perdavimą, gaminamumą ar tolesnę surinkimą. | Peržiūrėkite šerdies strategiją, ertmės prieigą, vietinį sienelės storį ir vidinių ar susikertančių elementų švarumo patvirtinimą. |
| Išorinės lygiavimo plokštumos ir vidiniai orientyrai | Ši savybė veikia pritaikymą, skysčių tekėjimą, apkrovos perdavimą, gaminamumą ar tolesnę surinkimą. | Peržiūrėkite šerdies strategiją, ertmės prieigą, vietinį sienelės storį ir vidinių ar susikertančių elementų švarumo patvirtinimą. |

Po geometrijos, lydinio, nuokrypių, kiekio ir patvirtinimo reikalavimų peržiūros nustatoma projektui būdinga maršruto tvarka.
Šaltinio puslapio proceso nuorodos
Proceso apimtis
Investicinis liejimas ir CNC apdirbimas nurodyti kaip pagrindiniai gamybos būdai. Šiluminis apdorojimas, dengimas, šlifavimas, balansavimas, slėgio bandymai, rentgeno tyrimai, PPAP ar kiti specialūs procesai turi būti nurodyti kaip projektui specifiški, nebent jų apimtis jau patvirtinta.
Honyang Cast palaiko brėžinių pagrindu vykdomą aukštos temperatūros liepsnos žarnos ir susijusių investicinio liejimo detalių kūrimą – nuo gamybos įmanomumo vertinimo iki pavyzdžių patvirtinimo ir pakartotinės gamybos.
| Aplikacijos reikalavimas | Gamybos vertė |
|---|---|
| Brėžinyje nustatyta tiksli pritaikymo ir veikimo atitiktis | Detalei specifinis DFM ir tikrinimo planas sieja liejinio geometriją su faktiniais surinkimo ir eksploatacijos reikalavimais. |
| Integruota sudėtinga geometrija | Investicinis liejimas gali sujungti funkcijas ir sumažinti montavimą arba perteklinį medžiagos pašalinimą, kai patvirtintas projektas tai leidžia. |
| Kartotini kritiniai sąsajos | Kontroliuojami orientyrų taškai, apdirbimas ir tikrinimas užtikrina funkcionalių paviršių ir sujungiamų elementų nuoseklią surinkimą. |
| Medžiagos ir gamybos proceso sekamosios duomenys | Sutvarkyti medžiagos ir tikrinimo įrašai pateikia įrodymus, atitinkančius brėžinį ir kokybės planą. |
| Gaminio specifinė vertė | Nukreipti aukštos temperatūros technologinį dujų srautą; integruoti sudėtingus vidinius kanalus; sumažinti užsikimšimo riziką po šerdies pašalinimo |
Kliento privalomi projektavimo įvesties duomenys
SIŲSKITE BRĖŽINĮ GAMYBOS TINKAMUMO ĮVERTINIMUI
Įkelkite brėžinį ir 3D modelį savo aukštos temperatūros liepsnos žarnai kartu su medžiaga, kiekiu, eksploatacijos sąlygomis ir kontrolės reikalavimais. Mūsų komanda peržiūrės liejimo maršrutą, apdirbimo apimtį ir kokybės planą prieš pateikdama pasiūlymą.

Gaminančių įmonių lyderis, specializuojantis tiksliajame liejime pagal šabloną ir CNC apdirbime aukštos našumo plieno detalių kritinėms pramoninėms programoms.
 EN