Parámetro / Proceso |
Especificaciones y características técnicas destacadas |
Beneficios para el cliente / Valor |
Material |
GX40NiCrNb35-25 (Acero resistente al calor de alto contenido en níquel y cromo con niobio) |
Mantiene una resistencia mecánica excepcional, una resistencia máxima a la fluencia y rotura, y cero oxidación bajo temperaturas sostenidas de hasta 1050 °C. |
Escenario de Aplicación |
Equipamiento Petroquímico / Craqueadores de refinación / Unidades reformadoras de hidrógeno |
Diseñado específicamente para trayectorias críticas de flujo termodinámico, soportes de tubos radiantes y colectores de proceso de alta temperatura. |
Peso de la unidad |
3,823 kg |
Optimización precisa de la masa, adaptada a entornos industriales sometidos a ciclos térmicos severos. |
Cavidad interna |
Pasajes internos complejos, porosos e interconectados |
Canaliza sin interrupciones gases a alta temperatura o fluidos volátiles mediante una geometría interna intrincada. |
Tecnología de perforación |
Moldeo con núcleos solubles en agua |
Permite la ejecución impecable de cavidades internas complejas; el núcleo se disuelve limpiamente en agua, dejando cero residuo de arena ni obstrucción geométrica. |
Tolerancia de fundición |
ISO 8062 (GB/T6414) Grado CT6 |
Consistencia elite de forma casi final para una matriz de alta aleación, reduciendo drásticamente la necesidad de herramientas CNC costosas posteriores a la fundición. |
Dado que los elementos GX40NiCrNb35-25 operan en zonas petroquímicas volátiles, de alta presión y sometidas a choque térmico, nuestro proceso de QA exige una integridad estructural absolutamente libre de defectos:
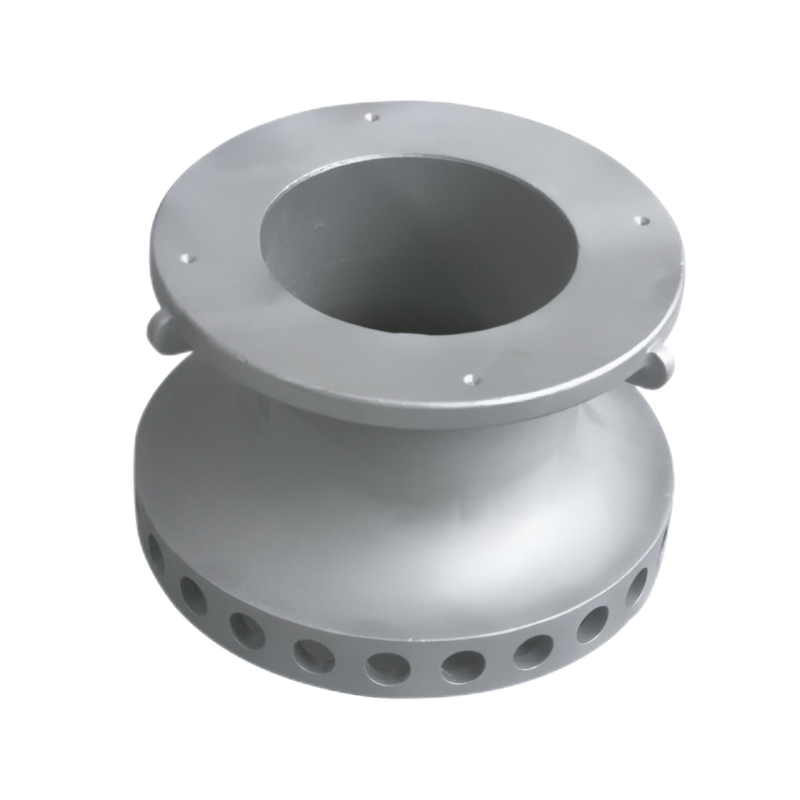
Esta boquilla de llama de alta temperatura se presenta como un componente fabricado a medida representativo para equipos petroquímicos; hornos de craqueo; unidades reformadoras de hidrógeno; trayectorias termodinámicas de flujo; soportes de tubos radiantes; colectores de proceso de alta temperatura. Honyang Cast desarrolla piezas similares a partir de los planos del cliente, en lugar de ofrecer una especificación fija de catálogo.
El plan de fabricación debe vincular la geometría funcional de la pieza —pasajes internos complejos, porosos e intersecantes; caras externas de alineación y referencias internas— con los requisitos de utillaje, fundición en molde perdido, mecanizado e inspección medible. Las dimensiones finales, las interfaces y los criterios de aceptación se confirman durante la revisión de los planos.
SUMINISTRO ESPECÍFICO PARA EL PROYECTO
Se confirman la calidad del material, las dimensiones, las zonas de tolerancia, el sobreespesor de mecanizado, el estado superficial, los requisitos operativos y los registros de inspección tras revisar el plano 2D del cliente, el modelo 3D y la especificación del proyecto.
El conjunto de parámetros se selecciona según la función de este componente. Los valores desconocidos permanecen controlados por el plano y no deben sustituirse con datos genéricos de catálogo.
| Elemento de ingeniería | Referencia / Requisito personalizado | Base de verificación |
|---|---|---|
| Grado del material | Acero resistente al calor de alto contenido en níquel y cromo GX40NiCrNb35‑25 con niobio | Confirmar la norma aplicable y los requisitos químicos. |
| Peso de la pieza | 3,823 kg | Confirmar el peso objetivo y la variación admisible cuando sea pertinente. |
| Geometría funcional | Pasajes internos complejos, porosos e intersecantes; caras externas de alineación y referencias internas | Identificar los puntos de referencia del dibujo y las características críticas para el funcionamiento. |
| Referencia de fundición / proceso | Moldeo avanzado de núcleos solubles en agua; tratamientos térmicos opcionales de recocido en solución o envejecimiento; tolerancia de fundición ISO 8062 (GB/T6414) clase CT6 | Confirmar qué pasos se aplican a la ruta de producción cotizada. |
| Dimensiones y tolerancias | Debe confirmarse a partir del dibujo del cliente. | Definir la tolerancia de fundición por separado de las dimensiones mecanizadas y de la GD&T. |
| Condiciones de operación | Debe especificarlo el cliente. | Indicar, según corresponda, el medio, la carga, la temperatura, la presión, la velocidad o los requisitos higiénicos. |
| Campos adicionales recomendados | Temperatura de diseño; atmósfera del proceso; presión; mapa de pasajes; requisito de caudal; tratamiento térmico; criterio de vida bajo fluencia | Completar antes de publicar afirmaciones numéricas o citar la producción. |
| Característica estructural | Por qué es importante | Respuesta de fabricación |
|---|---|---|
| Pasajes internos complejos, porosos e intersecantes | Esta característica influye en el ajuste, el flujo, la transferencia de carga, la fabricabilidad o el ensamblaje posterior. | Revisar la estrategia de núcleos, el acceso a cavidades, el espesor local de pared y la verificación de limpieza para las características internas o intersectantes. |
| Caras externas de alineación y referencias internas | Esta característica influye en el ajuste, el flujo, la transferencia de carga, la fabricabilidad o el ensamblaje posterior. | Revisar la estrategia de núcleos, el acceso a cavidades, el espesor local de pared y la verificación de limpieza para las características internas o intersectantes. |

Se establece una ruta específica para el proyecto tras revisar la geometría, la aleación, las tolerancias, el volumen y los requisitos de validación.
Referencias del proceso en la página de origen
Alcance del proceso
Se describen la fundición por inversión y el mecanizado CNC como la ruta principal. El tratamiento térmico, el recubrimiento, el pulido, el equilibrado, las pruebas de presión, las pruebas radiográficas, PPAP u otros procesos especiales deben indicarse como específicos del proyecto, a menos que su alcance ya esté confirmado.
Honyang Cast apoya el desarrollo basado en planos de boquillas de llama de alta temperatura y componentes relacionados fundidos por inversión, desde la revisión de la capacidad de fabricación hasta la aprobación de muestras y la producción repetida.
| Requisito de aplicación | Valor de fabricación |
|---|---|
| Ajuste y función definidos en los planos | Un plan específico de análisis de factibilidad para la fabricación (DFM) y de inspección vincula la geometría de la fundición con los requisitos reales de ensamblaje y funcionamiento. |
| Geometría compleja integrada | La fundición por inversión puede consolidar características y reducir la fabricación adicional o la eliminación excesiva de material, siempre que el diseño aprobado lo permita. |
| Interfaces críticas repetibles | Puntos de referencia controlados, mecanizado e inspección que respaldan un ensamblaje coherente de superficies funcionales y características de acoplamiento. |
| Trazabilidad de materiales y procesos | Los registros acordados de materiales e inspección aportan evidencia conforme al plano y al plan de calidad. |
| Valor específico del producto | Canalizar gas de proceso de alta temperatura; integrar canales internos complejos; reducir el riesgo de obstrucción tras la eliminación del núcleo. |
Entradas de diseño requeridas por el cliente
ENVÍE SU DIBUJO PARA UNA REVISIÓN DE FABRICABILIDAD
Cargue el plano y el modelo 3D de su boquilla de llama de alta temperatura, junto con la información sobre el material, la cantidad, las condiciones operativas y los requisitos de inspección. Nuestro equipo revisará la ruta de fundición, el alcance del mecanizado y el plan de calidad antes de emitir la cotización.

Fabricante líder especializado en fundición por inversión de precisión y mecanizado CNC de componentes de acero de alto rendimiento para aplicaciones industriales críticas.
 EN