
 EN
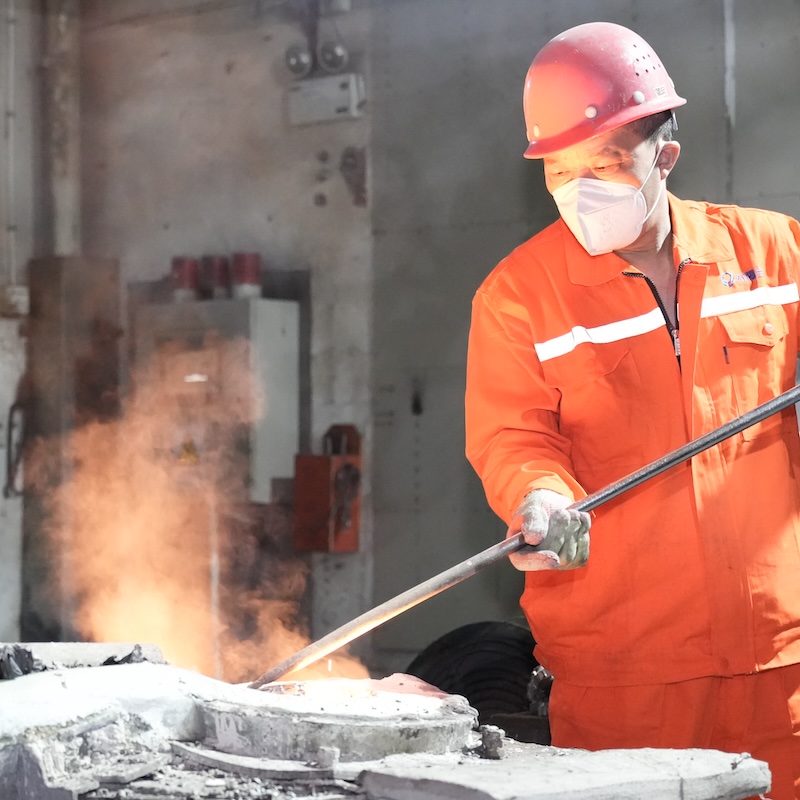
การเลือกพันธมิตรผู้ผลิตที่เหมาะสมสำหรับ การหล่อแบบลงทุนพร้อมการกลึงด้วยเครื่องจักร CNC เป็นหนึ่งในการตัดสินใจที่สำคัญที่สุดที่ทีมจัดซื้อสามารถดำเนินการได้ กระบวนการทั้งสองนี้ เมื่อนำมาใช้ร่วมกัน จะให้ความแม่นยำด้านมิติที่โดดเด่น คุณภาพพื้นผิวที่เหนือกว่า และความสามารถในการผลิตชิ้นส่วนที่มีรูปทรงซับซ้อนสูง ซึ่งกระบวนการแต่ละแบบไม่สามารถทำได้โดยลำพัง อย่างไรก็ตาม ภูมิทัศน์ของผู้จัดจำหน่ายนั้นมีความกระจัดกระจาย ความสามารถแตกต่างกันอย่างมาก และการเลือกผู้จัดจำหน่ายที่ไม่เหมาะสมอาจส่งผลให้เกิดการปรับปรุงใหม่ที่มีค่าใช้จ่ายสูง เวลาการส่งมอบล่าช้า และชิ้นส่วนที่ไม่เป็นไปตามข้อกำหนดทางวิศวกรรม ผู้ซื้อที่เข้าใกล้การตัดสินใจนี้โดยไม่มีกรอบการทำงานที่เป็นระบบ มักจะพบช่องว่างที่สำคัญหลังจากลงนามในสัญญาแล้วเท่านั้น
คู่มือนี้ถูกออกแบบมาเพื่อเตรียมความพร้อมให้แก่ผู้ซื้อด้วยความรู้เฉพาะที่จำเป็นก่อนตัดสินใจเลือกผู้จัดจำหน่าย การหล่อแบบลงทุนพร้อมการกลึงด้วยเครื่องจักร CNC ครอบคลุมการประเมินศักยภาพด้านเทคนิค คุณภาพของการผสานรวมกระบวนการ โครงสร้างพื้นฐานด้านการรับรองคุณภาพ ความคาดหวังในการสื่อสาร และปัจจัยเชิงพาณิชย์ที่ทำให้ผู้ร่วมงานที่เชื่อถือได้สำหรับระยะยาวแตกต่างจากความเสี่ยงในระยะสั้น ไม่ว่าคุณจะจัดหาชิ้นส่วนความแม่นยำสำหรับอุตสาหกรรมการบินและอวกาศ อุปกรณ์ทางการแพทย์ ปั๊มอุตสาหกรรม หรือระบบยานยนต์ เกณฑ์ที่ระบุไว้ที่นี่จะช่วยให้คุณตัดสินใจเลือกแหล่งจัดหาอย่างรอบรู้และมีเหตุผล
ทำความเข้าใจกระบวนการแบบผสมผสานและเหตุผลที่การผสานรวมมีความสำคัญ
หลักเหตุผลเชิงเทคนิคที่อยู่เบื้องหลังการรวมกระบวนการหล่อและการกลึง
การหล่อแบบลงทุนพร้อมการกลึงด้วยเครื่องจักร CNC ไม่ใช่เพียงแค่การหล่อชิ้นส่วนหนึ่งชิ้นแล้วจึงนำมานำไปกัดแต่งด้วยเครื่องจักรภายหลัง ทั้งสองกระบวนการนี้จำเป็นต้องได้รับการออกแบบร่วมกันตั้งแต่ขั้นตอนการออกแบบเบื้องต้น การหล่อแบบลงแม่พิมพ์ (investment casting) สามารถผลิตชิ้นส่วนที่ใกล้เคียงกับรูปร่างสุดท้าย (near-net-shape) ที่มีรายละเอียดผิวที่คมชัดและค่าความคลาดเคลื่อนเชิงมิติที่แคบมาก โดยทั่วไปอยู่ในช่วง ±0.1 ถึง ±0.3 มม. ขึ้นอยู่กับชนิดของโลหะผสมและรูปทรงเรขาคณิตของชิ้นงาน จากนั้นการกัดแต่งด้วยเครื่องจักรซีเอ็นซี (CNC machining) จะทำหน้าที่ปรับแต่งคุณลักษณะสำคัญต่าง ๆ เช่น รูสำหรับรองรับแบริ่ง พื้นผิวสำหรับการซีล รอยเกลียว และจุดอ้างอิงเชิงความแม่นยำ (precision datums) ให้มีค่าความคลาดเคลื่อนที่การหล่อเพียงอย่างเดียวไม่สามารถบรรลุได้อย่างสม่ำเสมอ
เมื่อผู้จัดจำหน่ายเข้าใจทั้งสองสาขาวิชานี้อย่างลึกซึ้ง พวกเขาจะออกแบบชิ้นส่วนที่จะนำไปหล่อโดยคำนึงถึงขั้นตอนการกัดแต่งด้วยเครื่องจักรไว้ด้วยตั้งแต่ต้น ซึ่งหมายความว่าจะต้องคำนวณปริมาณวัสดุที่เหลือไว้สำหรับการกัดแต่ง (stock allowances) บนพื้นผิวที่สามารถกัดแต่งได้อย่างเหมาะสม กำหนดตำแหน่งของแนวแยกชิ้นส่วน (parting lines) ให้เกิดการรบกวนน้อยที่สุด และเลือกองค์ประกอบของโลหะผสมที่สามารถกัดแต่งได้ง่ายโดยไม่ทำให้ปลายเครื่องมือเสียหายหรือเกิดปรากฏการณ์การแข็งตัวของวัสดุระหว่างการกัด (work-hardening) ผู้จัดจำหน่ายที่มองว่าทั้งสองกระบวนการนี้เป็นกิจกรรมที่แยกจากกัน จะก่อให้เกิดความแปรปรวนที่สามารถหลีกเลี่ยงได้ ซึ่งนำไปสู่การทิ้งชิ้นส่วนที่ผ่านการหล่อแล้ว และต้องมีการปรับปรุงซ้ำอย่างมีค่าใช้จ่ายสูง
ผู้ซื้อควรสอบถามผู้จัดจำหน่ายโดยตรงว่าทีมวิศวกรด้านการหล่อและเครื่องจักรกลของพวกเขาทำงานร่วมกันอย่างไรในระหว่างการทบทวนการออกแบบ ผู้จัดจำหน่ายที่สามารถบูรณาการกระบวนการได้อย่างแท้จริงจะแสดงให้เห็นว่าวิศวกรด้านการหล่อและโปรแกรมเมอร์ระบบควบคุมตัวเลขเชิงตัวเลข (CNC) ของพวกเขาแบ่งปันไฟล์แบบจำลองการออกแบบและสื่อสารกันตั้งแต่ขั้นตอนการออกแบบเพื่อความสะดวกในการผลิต (DFM: Design for Manufacturability) ไม่ใช่หลังจากที่ชิ้นส่วนที่ผ่านการหล่อครั้งแรกถูกผลิตเสร็จแล้ว
ข้อดีและข้อจำกัดของเทคโนโลยีการหล่อใกล้รูปร่างสุดท้าย
หนึ่งในเหตุผลหลักที่ผู้ผลิตเลือกใช้ การหล่อแบบลงทุนพร้อมการกลึงด้วยเครื่องจักร CNC คือความสามารถในการหล่อใกล้รูปร่างสุดท้าย ซึ่งโดยการสร้างเรขาคณิตภายนอกที่ซับซ้อนไว้ในแม่พิมพ์ จะทำให้ปริมาณวัสดุที่ต้องตัดออกในขั้นตอนการขึ้นรูปด้วยเครื่องจักร CNC ลดลง ส่งผลให้เวลาในการผลิตแต่ละรอบสั้นลง ความสึกหรอของเครื่องมือลดลง และของเสียน้อยลง ข้อได้เปรียบนี้มีความสำคัญอย่างยิ่งสำหรับโลหะผสมพิเศษที่มีราคาสูง ไทเทเนียม และเหล็กกล้าไร้สนิมเกรดต่างๆ ซึ่งวัตถุดิบมีส่วนสำคัญต่อต้นทุนการผลิต
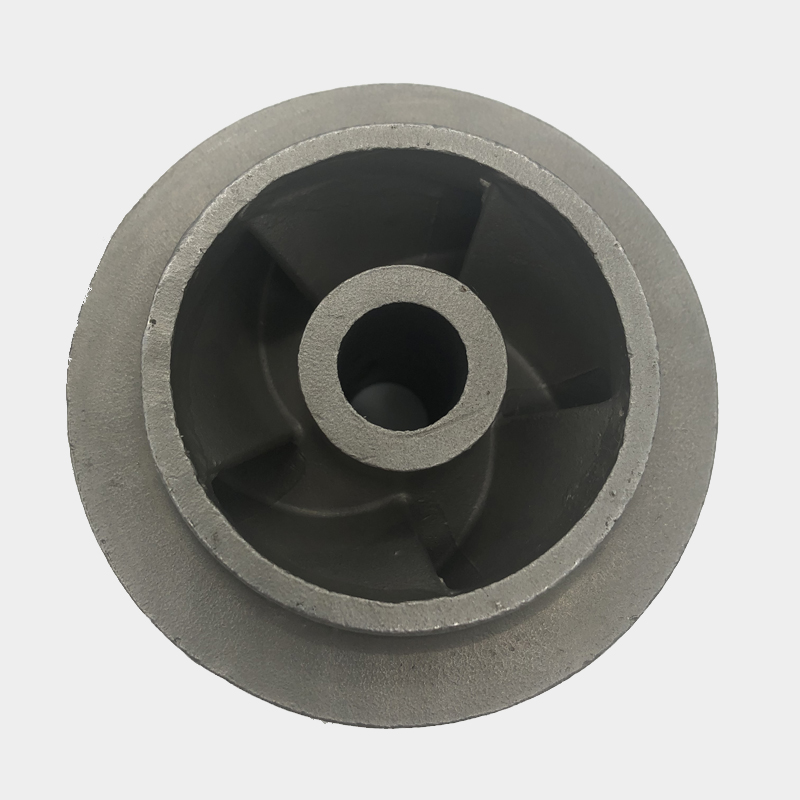
อย่างไรก็ตาม รูปทรงใกล้เคียงกับรูปทรงสุดท้าย (near-net-shape) ไม่ได้หมายความว่าเป็นรูปทรงสมบูรณ์แบบแล้ว ช่องทางภายใน ลักษณะเกลียว ผิวหน้าสำหรับการซีล และรูเจาะที่ต้องการความแม่นยำสูงยังคงต้องผ่านกระบวนการขึ้นรูปด้วยเครื่องจักร CNC อยู่ ผู้จัดจำหน่ายที่มีศักยภาพจะให้ข้อมูลอย่างชัดเจนเกี่ยวกับลักษณะต่าง ๆ ที่ได้มาจากการหล่อโดยตรง และลักษณะใดบ้างที่จำเป็นต้องผ่านการขึ้นรูปเพิ่มเติม รวมถึงค่าความคลาดเคลื่อนที่สามารถทำได้จริงสำหรับแต่ละลักษณะด้วย คำตอบที่คลุมเครือในขั้นตอนนี้ถือเป็นสัญญาณเตือนว่าผู้จัดจำหน่ายอาจขาดความเชี่ยวชาญในกระบวนการที่จำเป็นสำหรับการใช้งานที่มีความต้องการสูง
การประเมินความสามารถทางเทคนิคของผู้จัดจำหน่าย
โรงงานผลิตชิ้นส่วนหล่อและช่วงของโลหะผสมที่รองรับ
ก่อนเลือกผู้จัดจำหน่าย การหล่อแบบลงทุนพร้อมการกลึงด้วยเครื่องจักร CNC ผู้ซื้อจำเป็นต้องตรวจสอบขอบเขตและความลึกของการดำเนินงานด้านการหล่ออย่างละเอียด ซึ่งรวมถึงช่วงของโลหะผสมที่สามารถประมวลผลได้ น้ำหนักชิ้นส่วนสูงสุดและต่ำสุดที่สามารถจัดการได้ รวมถึงระดับความซับซ้อนของรูปทรงเรขาคณิตที่โรงงานสามารถผลิตออกมาได้สำเร็จแล้ว ตัวอย่างเช่น ผู้จัดจำหน่ายที่เชี่ยวชาญเฉพาะการหล่อแบบ investment casting ด้วยเหล็กกล้าคาร์บอน อาจขาดความสามารถในการควบคุมองค์ประกอบทางเคมีของเปลือกแม่พิมพ์ (shell chemistry control) และขั้นตอนการเผาออก (burnout protocols) ที่จำเป็นสำหรับโลหะผสมซูเปอร์อัลลอยชนิดนิกเกิล หรือเหล็กกล้าไร้สนิมแบบดูเพล็กซ์
การสร้างเปลือกแบบ การฉีดขี้ผึ้ง การกำจัดขี้ผึ้งออก และการควบคุมอุณหภูมิขณะเทโลหะเป็นตัวแปรกระบวนการทั้งหมดที่ส่งผลต่อความมั่นคงของมิติและคุณภาพภายในของชิ้นงานหล่อสำเร็จรูป ผู้ซื้อที่ประเมินผู้จัดจำหน่ายสำหรับชิ้นส่วนไฮดรอลิกหรือปั๊มที่มีความซับซ้อน เช่น ใบพัดหมุน (impellers) ควรตรวจสอบบันทึกการผลิตย้อนหลัง อ้างอิงจากลูกค้า และใบรับรองวัสดุสำหรับกลุ่มโลหะผสมที่คล้ายคลึงกัน การหล่อแบบลงทุนพร้อมการกลึงด้วยเครื่องจักร CNC สำหรับชิ้นส่วนที่หมุน เช่น ใบพัดหมุน (impellers) จำเป็นต้องมีโครงสร้างเกรนและความสมบูรณ์ของพื้นผิวที่สม่ำเสมออย่างยิ่ง เพื่อทนต่อแรงโหลดแบบเป็นรอบและพลศาสตร์ของของไหล
ขอให้ผู้จัดจำหน่ายระบุพอร์ตโฟลิโอโลหะผสมมาตรฐานที่พวกเขาใช้ รวมถึงคุณสมบัติพิเศษของกระบวนการที่พวกเขาได้รับการรับรอง หากลูกค้าในอุตสาหกรรมการบินและอวกาศ หรืออุตสาหกรรมการแพทย์ โดยเฉพาะอย่างยิ่ง ต้องการเอกสารย้อนรอยโลหะผสมตั้งแต่ขั้นตอนการหลอมจนถึงชิ้นส่วนสำเร็จรูป ความสามารถดังกล่าวไม่ควรถือว่ามีโดยปริยาย
อุปกรณ์เครื่องจักรกลแบบ CNC และขอบเขตความแม่นยำ
ด้านการกลึงของ การหล่อแบบลงทุนพร้อมการกลึงด้วยเครื่องจักร CNC ต้องประเมินด้วยความเข้มงวดอย่างเท่าเทียมกัน ตัวแปรสำคัญ ได้แก่ จำนวนแกนที่มีให้ใช้งาน ช่วงความเร็วของหัวจับเครื่องกลึง ความยืดหยุ่นของอุปกรณ์ยึดชิ้นงานสำหรับรูปทรงชิ้นหล่อที่ซับซ้อน และโครงสร้างพื้นฐานด้านการวัด (metrology) ที่ใช้ตรวจสอบความคลาดเคลื่อนระหว่างกระบวนการผลิต ผู้จัดจำหน่ายที่ใช้เฉพาะเครื่องจักรกลแบบ 3 แกนอาจประสบความยากลำบากในการขึ้นรูปมุมประกอบและลักษณะร่องลึกที่พบได้บ่อยในชิ้นส่วนหล่อความแม่นยำสูง
การขึ้นรูปด้วยเครื่อง CNC แบบ 5 แกนมีความเกี่ยวข้องอย่างยิ่งกับชิ้นหล่อที่มีพื้นผิวโค้ง ลักษณะรูปทรงที่อยู่บนระนาบหลายระนาบ หรือจุดอ้างอิง (reference datums) ที่ไม่ขนานกับพื้นผิวหน้าแปลนยึดติดที่เรียบ เมื่อพิจารณาศักยภาพด้านการขึ้นรูปของผู้จัดจำหน่าย ควรขอตัวอย่างความคลาดเคลื่อนที่แคบที่สุดที่ผู้จัดจำหน่ายสามารถควบคุมได้เป็นประจำในการผลิตจริง — ไม่ใช่เพียงข้ออ้างถึงศักยภาพที่ระบุไว้ในเอกสารการตลาดเท่านั้น ความสม่ำเสมอของความคลาดเคลื่อนตลอดทั้งชุดการผลิตจะเป็นตัวบ่งชี้ความสามารถที่เชื่อถือได้มากกว่าการนำเสนอเพียงชิ้นเดียวในฐานะตัวอย่างโดดเด่น
ผู้ซื้อควรยืนยันด้วยว่าซัพพลายเออร์มีอุปกรณ์ยึดชิ้นงานเฉพาะ (dedicated fixtures) หรือแท่นยึดแบบทอมสโตน (tombstones) สำหรับกลุ่มชิ้นส่วนที่คุณตั้งใจจะจัดหาอย่างชัดเจน อุปกรณ์ยึดแบบทั่วไปที่ใช้กับชิ้นงานหล่อ มักก่อให้เกิดข้อผิดพลาดจากการเลื่อนจุดอ้างอิง (datum shift errors) ซึ่งสะสมทับซ้อนกันระหว่างลักษณะต่าง ๆ ส่งผลให้ชิ้นส่วนผ่านการตรวจสอบแต่ละรายการได้ แต่ไม่สามารถประกอบเข้าด้วยกันได้ตามข้อกำหนดในขั้นตอนสุดท้าย
ระบบประกันคุณภาพและแนวทางการตรวจสอบ
ใบรับรองและความหมายเชิงปฏิบัติของแต่ละใบรับรอง
ใบรับรองมาตรฐาน ISO 9001 เป็นข้อกำหนดพื้นฐานที่คาดหวังจากซัพพลายเออร์ที่น่าเชื่อถือทุกรายสำหรับ การหล่อแบบลงทุนพร้อมการกลึงด้วยเครื่องจักร CNC , แต่เพียงเท่านี้ยังไม่เพียงพอ ใบรับรอง ISO 9001 ยืนยันเพียงว่ามีระบบการจัดการคุณภาพอยู่จริง แต่ไม่ได้รับรองถึงระดับความลึกทางเทคนิคของระบบดังกล่าว หรือความเคร่งครัดในการนำไปปฏิบัติ สำหรับผู้ซื้อในอุตสาหกรรมที่มีการควบคุมอย่างเข้มงวด ใบรับรองเพิ่มเติมเหล่านี้จึงมีน้ำหนักและความหมายเฉพาะมากกว่า ใบรับรอง AS9100 แสดงถึงระดับวินัยในการดำเนินกระบวนการตามมาตรฐานอุตสาหกรรมการบินและอวกาศ ใบรับรอง ISO 13485 บ่งชี้ถึงความพร้อมในการผลิตอุปกรณ์ทางการแพทย์ และใบรับรอง IATF 16949 แสดงให้เห็นถึงการควบคุมการผลิตที่สอดคล้องกับมาตรฐานอุตสาหกรรมยานยนต์
นอกเหนือจากใบรับรองแล้ว ผู้ซื้อควรขอสำเนาแผนควบคุมกระบวนการภายใน รายงานการตรวจสอบชิ้นตัวอย่างแรก (FAI) จากโครงการที่ผ่านมาซึ่งมีลักษณะคล้ายคลึงกัน และข้อมูลอัตราความไม่สอดคล้องตามมาตรฐาน ซัพพลายเออร์ที่ลังเลที่จะเปิดเผยข้อมูลเหล่านี้ในระหว่างขั้นตอนการประเมินซัพพลายเออร์ มักจะไม่ให้ความโปร่งใสเพิ่มขึ้นในระหว่างกระบวนการผลิตแต่อย่างใด ดังนั้น ความโปร่งใสด้านคุณภาพจึงควรเป็นเกณฑ์ที่ไม่อาจต่อรองได้ในการคัดเลือกซัพพลายเออร์
การตรวจสอบมิติและการทดสอบแบบไม่ทำลาย
สำหรับชิ้นส่วนที่ผลิตผ่าน การหล่อแบบลงทุนพร้อมการกลึงด้วยเครื่องจักร CNC การตรวจสอบมิติจำเป็นต้องครอบคลุมทั้งรูปทรงของชิ้นงานที่หล่อขึ้นและลักษณะของพื้นผิวที่ผ่านการกลึง ความสามารถในการใช้เครื่องวัดพิกัดสามมิติ (CMM) ถือเป็นมาตรฐานทั่วไปสำหรับซัพพลายเออร์ที่มีความแม่นยำสูง อย่างไรก็ตาม ผู้ซื้อควรยืนยันความละเอียดของการวัดและความถี่ในการสอบเทียบระบบดังกล่าว นอกจากนี้ การสแกนด้วยแสงและเปรียบเทียบแบบสามมิติเทียบกับแบบจำลอง CAD ที่กำหนดไว้เริ่มได้รับการนำมาใช้มากขึ้นสำหรับชิ้นส่วนที่หล่อขึ้นซึ่งมีรูปทรงซับซ้อน โดยเฉพาะกรณีที่การวัดด้วย CMM แบบดั้งเดิมไม่สามารถทำได้จริง
ความสมบูรณ์ของการหล่อภายในก็มีความสำคัญไม่แพ้กัน รูพรุน ช่องว่างจากการหดตัว และสิ่งสกปรกที่ปนอยู่ซึ่งมองไม่เห็นบนผิวหน้า อาจลุกลามจนเกิดความล้มเหลวขณะใช้งานจริง วิธีการตรวจสอบแบบไม่ทำลาย (NDT) ที่ใช้กันโดยทั่วไปสำหรับชิ้นส่วนที่ผลิตด้วยกรรมวิธีการหล่อแบบลงแม่พิมพ์คือ การถ่ายภาพรังสีเอกซ์ การถ่ายภาพด้วยเครื่องสแกน CT และการตรวจสอบด้วยสารเรืองแสง (FPI) ผู้ซื้อควรระบุไว้ในใบสั่งซื้อว่าต้องการให้ใช้วิธีการตรวจสอบแบบไม่ทำลายใดบ้าง และตรวจสอบให้แน่ใจว่าผู้จัดจำหน่ายมีอุปกรณ์และบุคลากรที่มีคุณสมบัติเหมาะสมในการดำเนินการตรวจสอบเหล่านั้น
ผู้จัดจำหน่ายที่เสนอ การหล่อแบบลงทุนพร้อมการกลึงด้วยเครื่องจักร CNC สำหรับการใช้งานที่มีความสำคัญยิ่ง ผู้จัดจำหน่ายควรมีความสามารถในการจัดเตรียมรายงานการตรวจสอบแบบครบวงจรพร้อมทุกการจัดส่ง ซึ่งรวมถึงใบรับรองวัสดุ รายงานการวัดขนาด และบันทึกผลการตรวจสอบแบบไม่ทำลาย (NDT) เอกสารเหล่านี้จะสร้างสายการติดตามย้อนกลับ (traceability chain) ซึ่งเป็นสิ่งที่ลูกค้าในอุตสาหกรรมที่อยู่ภายใต้การควบคุมของหน่วยงานกำกับดูแลต้องการ
การสื่อสาร ระยะเวลาการนำส่ง และความสอดคล้องด้านการค้า
การสื่อสารด้านวิศวกรรมและการให้ข้อเสนอแนะเชิงการออกแบบเพื่อการผลิต (DFM)
ผู้จัดจำหน่ายที่มีศักยภาพทางเทคนิคแต่สื่อสารได้ไม่ดี ก็ยังคงก่อให้เกิดความล่าช้าในโครงการและความไม่พอใจด้านวิศวกรรมได้ ดังนั้นก่อนตัดสินใจเลือกผู้จัดจำหน่ายอย่างเป็นทางการ การหล่อแบบลงทุนพร้อมการกลึงด้วยเครื่องจักร CNC ผู้ซื้อควรประเมินคุณภาพของการสื่อสารในช่วงการเสนอราคาและการทบทวนการออกแบบเพื่อความเหมาะสมกับกระบวนการผลิต (DFM) ผู้จัดจำหน่ายให้ข้อเสนอแนะแบบละเอียดเกี่ยวกับลักษณะการออกแบบที่ก่อให้เกิดความท้าทายในการหล่อหรือไม่ พวกเขาแจ้งข้อกำหนดเรื่องความคลาดเคลื่อนที่เกินขีดความสามารถของกระบวนการผลิตอย่างมีประสิทธิภาพล่วงหน้าหรือไม่ พวกเขาเสนอแนวทางปรับเปลี่ยนการออกแบบเพื่อลดต้นทุนโดยไม่กระทบต่อการทำงานหรือไม่
ผู้จัดจำหน่ายที่เพียงแค่ส่งใบเสนอราคาพร้อมราคาโดยไม่มีข้อเสนอเชิงวิศวกรรมที่มีความหมาย มักจะมองการผลิตชิ้นส่วนความแม่นยำสูงด้วยแนวคิดแบบสินค้าโภคภัณฑ์ (commodity mindset) สำหรับชิ้นส่วนที่มีความซับซ้อน แนวทางนี้มักนำไปสู่ปัญหาที่ปรากฏขึ้นระหว่างการตรวจสอบตัวอย่างชิ้นแรก (first article inspection) หรือแย่กว่านั้น คือระหว่างการทดสอบคุณสมบัติเพื่อการรับรองจากลูกค้า การสื่อสารที่ดีเกี่ยวกับ DFM ก่อนการสั่งซื้อถือเป็นหนึ่งในตัวชี้วัดที่น่าเชื่อถือที่สุดสำหรับประสบการณ์การผลิตที่ราบรื่น
ความสมจริงของระยะเวลาการนำส่งและกำลังการผลิต
คำมั่นสัญญาเกี่ยวกับระยะเวลาการนำส่งสำหรับ การหล่อแบบลงทุนพร้อมการกลึงด้วยเครื่องจักร CNC โครงการต้องได้รับการประเมินอย่างสมจริง วงจรการหล่อแบบลงแม่พิมพ์ทั่วไป — ตั้งแต่การผลิตแม่พิมพ์ ผ่านกระบวนการหล่อ การอบความร้อน และการขึ้นรูปด้วยเครื่องจักรซีเอ็นซี — ประกอบด้วยขั้นตอนการทำงานแบบลำดับขั้นตอนหลายขั้นตอน การเร่งรัดขั้นตอนใดขั้นตอนหนึ่งอาจก่อให้เกิดปัญหาความไม่คงที่ของมิติ ความไม่สอดคล้องตามมาตรฐานการอบความร้อน หรือข้อผิดพลาดในการกลึง ผู้ซื้อควรระมัดระวังผู้จำหน่ายที่เสนอระยะเวลาจัดส่งที่สั้นเกินจริงเพื่อแข่งขัน โดยไม่ชี้แจงว่าจะลดระยะเวลาในขั้นตอนใด
สิ่งที่มีความสำคัญเท่าเทียมกันคือ ความสามารถในการผลิตของผู้จำหน่ายเมื่อเปรียบเทียบกับปริมาณการสั่งซื้อที่คุณคาดการณ์ไว้ ผู้จำหน่ายรายหนึ่งอาจสามารถจัดส่งต้นแบบได้อย่างรวดเร็ว แต่หากเตาหล่อของผู้จำหน่ายนั้นมีภาระงานสะสมอย่างต่อเนื่องในช่วงการผลิตจำนวนมาก ก็ไม่ถือว่าเป็นคู่ค้าระยะยาวที่เหมาะสม ดังนั้น ระหว่างการประเมินคุณสมบัติของผู้จำหน่าย ควรขอรับการประเมินอย่างตรงไปตรงมาเกี่ยวกับระดับการใช้กำลังการผลิตในปัจจุบัน และพฤติกรรมของระยะเวลาจัดส่งในช่วงที่ความต้องการสูงสุด
การสอดคล้องด้านการค้า ยังรวมถึงความโปร่งใสในการกำหนดราคาด้วย การหล่อแบบลงทุนพร้อมการกลึงด้วยเครื่องจักร CNC ต้นทุนแม่พิมพ์ ต้นทุนการหล่อต่อชิ้น และต้นทุนการกลึงด้วยเครื่องจักรซีเอ็นซี เป็นองค์ประกอบต้นทุนที่แยกจากกัน โดยแต่ละรายการขึ้นอยู่กับปัจจัยที่แตกต่างกัน ผู้จัดจำหน่ายที่เสนอราคาเพียงราคาเดียวโดยไม่เปิดเผยโครงสร้างต้นทุนอย่างชัดเจน จะทำให้ผู้ซื้อไม่สามารถเปรียบเทียบข้อเสนอได้อย่างเป็นกลาง หรือเข้าใจจุดที่สามารถปรับปรุงคุณค่า (value engineering) ได้
การจัดการความเสี่ยงและปัจจัยด้านความร่วมมือระยะยาว
ความยืดหยุ่นของห่วงโซ่อุปทานและการจัดหาวัสดุ
ผู้ซื้อที่เลือกผู้จัดจำหน่ายสำหรับ การหล่อแบบลงทุนพร้อมการกลึงด้วยเครื่องจักร CNC จำเป็นต้องพิจารณาความยืดหยุ่นของห่วงโซ่อุปทาน โดยเฉพาะอย่างยิ่งสำหรับโลหะผสมพิเศษ การหล่อแบบลงแม่พิมพ์ (investment casting) อาศัยการหลอมโลหะผสมภายใต้การควบคุมอย่างเข้มงวด และการหยุดชะงักของการจัดหาวัตถุดิบอาจส่งผลให้กำหนดการผลิตล่าช้า หรือจำเป็นต้องเปลี่ยนไปใช้โลหะผสมอื่นซึ่งต้องผ่านกระบวนการรับรองใหม่ จึงควรสอบถามผู้จัดจำหน่ายที่อาจเป็นไปได้ว่า มีแนวทางการจัดการสินค้าคงคลังโลหะผสมอย่างไร จัดเก็บสินค้าสำรอง (safety stock) สำหรับวัสดุที่มีความต้องการสูงหรือไม่ และสื่อสารเรื่องการหยุดชะงักของการจัดหาสินค้าให้ลูกค้าอย่างไร
ซัพพลายเออร์ที่มีแหล่งจัดหาวัตถุดิบที่หลากหลายและมีกระบวนการคัดเลือกซัพพลายเออร์ที่ได้รับการบันทึกไว้อย่างชัดเจนสำหรับห่วงโซ่อุปทานของตนเอง มีแนวโน้มน้อยลงที่จะส่งผลกระทบจากความผันผวนด้านต้นน้ำมาสู่คุณในฐานะผู้ซื้อ ซึ่งประเด็นนี้มีความสำคัญเป็นพิเศษในช่วงที่ตลาดมีความผันผวน ส่งผลต่อราคาของนิกเกิล โคบอลต์ และเหล็กกล้าไร้สนิมพิเศษ
วัฒนธรรมการปรับปรุงอย่างต่อเนื่องและการพัฒนาด้านเทคนิค
ซัพพลายเออร์ที่ดีที่สุดของ การหล่อแบบลงทุนพร้อมการกลึงด้วยเครื่องจักร CNC คือผู้ที่ลงทุนในการปรับปรุงกระบวนการอย่างต่อเนื่อง ไม่ใช่เพียงแต่ผู้ที่สามารถดำเนินการออกแบบปัจจุบันได้อย่างมีประสิทธิภาพเท่านั้น ผู้ซื้อที่ต้องการสร้างความสัมพันธ์ระยะยาวควรประเมินว่า ซัพพลายเออร์มีโครงการพัฒนาด้านเทคนิคอย่างแข็งขันหรือไม่ ลงทุนในเครื่องมือจำลองการหล่อแบบใหม่หรือไม่ และทีมงานกลึงด้วยเครื่อง CNC ของพวกเขาติดตามความก้าวหน้าล่าสุดด้านเทคโนโลยีใบมีดตัดและเทคนิคการเขียนโปรแกรมหรือไม่
ซัพพลายเออร์ที่แสดงให้เห็นถึงวัฒนธรรมแห่งการปรับปรุงอย่างต่อเนื่องจะสามารถช่วยคุณลดต้นทุนชิ้นส่วนในระยะยาว ยกระดับอัตราผลผลิต และปรับตัวเข้ากับการเปลี่ยนแปลงการออกแบบได้อย่างมีประสิทธิภาพ โดยไม่จำเป็นต้องเริ่มต้นใหม่ทั้งหมด เมื่อประเมินซัพพลายเออร์สำหรับ การหล่อแบบลงทุนพร้อมการกลึงด้วยเครื่องจักร CNC , ควรสอบถามเกี่ยวกับโครงการลดต้นทุนที่ซัพพลายเออร์ได้ดำเนินการให้ลูกค้ารายปัจจุบัน และยกตัวอย่างการปรับปรุงศักยภาพกระบวนการที่บรรลุผลสำเร็จในช่วงวงจรการผลิตจริง
โดยสรุป ซัพพลายเออร์ที่เหมาะสมไม่ใช่เพียงผู้ขายเท่านั้น แต่คือพันธมิตรด้านการผลิตที่มีความเชี่ยวชาญทางเทคนิค วินัยด้านคุณภาพ และวัฒนธรรมการสื่อสารที่สอดคล้องกับข้อกำหนดการผลิตและระดับความเสี่ยงทางธุรกิจของคุณ การใช้เวลาในการประเมินปัจจัยเหล่านี้อย่างรอบคอบก่อนสั่งซื้อครั้งแรก จะส่งผลประโยชน์ที่คุ้มค่าตลอดวงจรการผลิตของชิ้นส่วน
คำถามที่พบบ่อย
โดยทั่วไปแล้ว ความคลาดเคลื่อน (tolerances) ที่สามารถทำได้ด้วยกระบวนการหล่อแบบลงแม่พิมพ์ (investment casting) ร่วมกับการกลึงด้วยเครื่องจักรควบคุมด้วยคอมพิวเตอร์ (CNC machining) คือเท่าใด
การหล่อแบบขี้ผึ้งหาย (investment casting) อย่างเดียวมักจะให้ค่าความคลาดเคลื่อนเชิงมิติในช่วง ±0.1 ถึง ±0.3 มม. ขึ้นอยู่กับรูปร่างของชิ้นส่วน ชนิดของโลหะผสม และตำแหน่งของลักษณะต่างๆ ที่ต้องการความแม่นยำ เมื่อมีการใช้เครื่องจักรกลแบบซีเอ็นซี (CNC) ในการขึ้นรูปพื้นผิวที่สำคัญหลังการหล่อแล้ว จะสามารถควบคุมความคลาดเคลื่อนเชิงมิติได้ในช่วง ±0.01 ถึง ±0.05 มม. ได้อย่างสม่ำเสมอ โดยเฉพาะในชิ้นส่วนที่มีรูปร่างคงตัวและถูกยึดจับอย่างมั่นคง อย่างไรก็ตาม ความสามารถจริงในการควบคุมความคลาดเคลื่อนสำหรับชิ้นส่วนแต่ละชิ้นจะขึ้นอยู่กับชนิดของโลหะผสม ประเภทของลักษณะที่ต้องการความแม่นยำ รวมทั้งโครงสร้างพื้นฐานด้านการยึดจับและการตรวจสอบของผู้จัดจำหน่าย
ผู้ซื้อควรประเมินศักยภาพของผู้จัดจำหน่ายในการดำเนินกระบวนการทั้งการหล่อและการขึ้นรูปด้วยเครื่องจักรกลภายในโรงงานอย่างไร
ผู้ซื้อควรขอเข้าชมสถานที่หรือเอกสารแสดงขีดความสามารถโดยละเอียดที่ครอบคลุมทั้งกระบวนการผลิต ตัวชี้วัดสำคัญที่บ่งชี้ถึงการผสานรวมภายในองค์กรอย่างแท้จริง ได้แก่ กระบวนการทบทวนการออกแบบเพื่อการผลิต (DFM) ที่มีวิศวกรด้านการหล่อและวิศวกรด้านการกลึงร่วมกัน มีมาตรฐานการกำหนดปริมาณวัสดุสำรอง (stock allowance) สำหรับพื้นผิวที่ผ่านการกลึงอย่างเป็นลายลักษณ์อักษร และอุปกรณ์ตรวจสอบที่สามารถยืนยันคุณลักษณะทั้งของชิ้นงานที่ผ่านการหล่อและชิ้นงานที่ผ่านการกลึงได้ การผสานรวมจากแหล่งเดียวช่วยกำจัดความแปรผันของมิติระหว่างผู้จัดจำหน่ายต่างๆ และเพิ่มความรับผิดชอบ
วัสดุใดบ้างที่นิยมใช้ในการหล่อแบบลงทราย (investment casting) ร่วมกับการกลึงด้วยเครื่องจักรควบคุมด้วยคอมพิวเตอร์ (CNC machining) มากที่สุด
วัสดุที่ใช้กันทั่วไป ได้แก่ เหล็กกล้าคาร์บอน โลหะผสมเหล็กกล้า เหล็กกล้าไร้สนิมเกรดต่างๆ เช่น 316L และ 17-4 PH เหล็กกล้าไร้สนิมแบบดูเพล็กซ์ โลหะผสมชนิดซูเปอร์อัลลอยที่มีนิกเกิลเป็นส่วนประกอบหลัก เช่น Inconel และ Hastelloy โลหะผสมโคบอลต์-โครเมียม และโลหะผสมอลูมิเนียม การเลือกโลหะผสมนั้นขึ้นอยู่กับสภาวะการใช้งาน ซึ่งรวมถึงอุณหภูมิ สภาพแวดล้อมที่ก่อให้เกิดการกัดกร่อน แรงทางกลที่กระทำ และข้อกำหนดด้านน้ำหนัก ผู้จัดจำหน่ายควรได้รับการประเมินจากประสบการณ์เฉพาะด้านของพวกเขาเกี่ยวกับกลุ่มโลหะผสมที่เกี่ยวข้องกับการใช้งานของคุณ
ผู้ซื้อจะสามารถป้องกันตนเองจากการล้มเหลวด้านคุณภาพในช่วงการผลิตครั้งแรกได้อย่างไร
ผู้ซื้อควรกำหนดให้มีกระบวนการตรวจสอบชิ้นงานต้นแบบอย่างเป็นทางการ (FAI) ซึ่งผู้จัดจำหน่ายต้องส่งรายงานการวัดมิติอย่างครบถ้วน ใบรับรองวัสดุ และเอกสารการตรวจสอบโดยวิธีไม่ทำลาย (NDT) ที่จำเป็นทั้งหมดเพื่อให้ผู้ซื้อพิจารณาและอนุมัติก่อนเริ่มการผลิตจำนวนมาก การระบุข้อกำหนด FAI ไว้ในใบสั่งซื้อหรือแผนคุณภาพจะเป็นการกำหนดจุดควบคุมคุณภาพตามสัญญา นอกจากนี้ การขอตัวอย่างชิ้นงานหล่อมาตรวจสอบก่อนขั้นตอนการกลึงด้วยเครื่อง CNC จะช่วยให้ผู้ซื้อสามารถประเมินคุณภาพของชิ้นงานหล่อได้อย่างอิสระ ก่อนลงทุนค่าใช้จ่ายในการแปรรูปเพิ่มมูลค่า
สารบัญ
- ทำความเข้าใจกระบวนการแบบผสมผสานและเหตุผลที่การผสานรวมมีความสำคัญ
- การประเมินความสามารถทางเทคนิคของผู้จัดจำหน่าย
- ระบบประกันคุณภาพและแนวทางการตรวจสอบ
- การสื่อสาร ระยะเวลาการนำส่ง และความสอดคล้องด้านการค้า
- การจัดการความเสี่ยงและปัจจัยด้านความร่วมมือระยะยาว
-
คำถามที่พบบ่อย
- โดยทั่วไปแล้ว ความคลาดเคลื่อน (tolerances) ที่สามารถทำได้ด้วยกระบวนการหล่อแบบลงแม่พิมพ์ (investment casting) ร่วมกับการกลึงด้วยเครื่องจักรควบคุมด้วยคอมพิวเตอร์ (CNC machining) คือเท่าใด
- ผู้ซื้อควรประเมินศักยภาพของผู้จัดจำหน่ายในการดำเนินกระบวนการทั้งการหล่อและการขึ้นรูปด้วยเครื่องจักรกลภายในโรงงานอย่างไร
- วัสดุใดบ้างที่นิยมใช้ในการหล่อแบบลงทราย (investment casting) ร่วมกับการกลึงด้วยเครื่องจักรควบคุมด้วยคอมพิวเตอร์ (CNC machining) มากที่สุด
- ผู้ซื้อจะสามารถป้องกันตนเองจากการล้มเหลวด้านคุณภาพในช่วงการผลิตครั้งแรกได้อย่างไร