
 EN
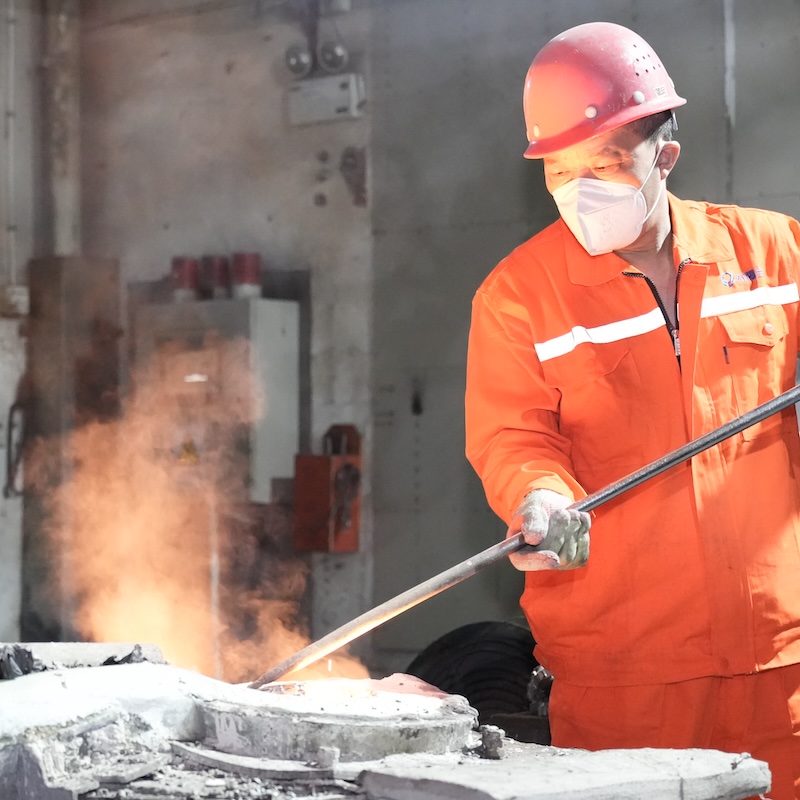
Memilih mitra manufaktur yang tepat untuk pengecoran investasi dengan pemesinan CNC merupakan salah satu keputusan paling penting yang dapat diambil oleh tim pengadaan. Kedua proses ini, bila digabungkan, menghasilkan akurasi dimensi yang luar biasa, kualitas permukaan yang unggul, serta kemampuan memproduksi geometri yang sangat kompleks—yang tidak dapat dicapai oleh masing-masing proses secara terpisah. Namun, lanskap pemasok bersifat terfragmentasi, kapabilitasnya bervariasi secara signifikan, dan pemilihan pemasok yang buruk dapat berakibat pada pembuatan ulang yang mahal, penundaan jadwal, serta komponen yang gagal memenuhi spesifikasi teknis. Para pembeli yang mengambil keputusan ini tanpa kerangka kerja yang terstruktur sering kali baru menyadari celah kritis setelah kontrak ditandatangani.
Panduan ini dirancang untuk membekali para pembeli dengan pengetahuan spesifik yang diperlukan sebelum berkomitmen kepada pemasok pengecoran investasi dengan pemesinan CNC . Dokumen ini mencakup evaluasi kemampuan teknis, kualitas integrasi proses, infrastruktur jaminan kualitas, harapan komunikasi, serta faktor komersial yang membedakan mitra jangka panjang yang andal dari risiko jangka pendek. Baik Anda membeli komponen presisi untuk aerospace, perangkat medis, pompa industri, maupun sistem otomotif, kriteria yang diuraikan di sini akan membantu Anda mengambil keputusan pengadaan yang berdasarkan pertimbangan matang dan dapat dipertanggungjawabkan.
Memahami Proses Terpadu dan Mengapa Integrasi Penting
Logika Teknis di Balik Penggabungan Pengecoran dan Pemesinan
Pengecoran investasi dengan pemesinan CNC bukan sekadar masalah menuang suatu komponen lalu menggantinya dengan proses frais setelahnya. Kedua proses tersebut harus direkayasa secara terpadu sejak tahap desain. Pengecoran investasi menghasilkan komponen yang mendekati bentuk akhir (near-net-shape) dengan detail permukaan halus dan toleransi dimensi ketat, umumnya dalam kisaran ±0,1 hingga ±0,3 mm, tergantung pada paduan dan geometrinya. Selanjutnya, pemesinan CNC menyempurnakan fitur-fitur kritis—lubang bantalan, permukaan segel, antarmuka berulir, dan datum presisi—hingga mencapai toleransi yang tidak dapat diandalkan hanya melalui pengecoran saja.
Ketika pemasok memahami kedua disiplin ilmu tersebut, mereka merancang coran dengan mempertimbangkan proses pemesinan. Artinya, mereka merekayasa allowance stok yang sesuai pada permukaan yang dapat dimesin, menentukan posisi garis parting guna meminimalkan gangguan, serta memilih komposisi paduan yang dapat dimesin dengan bersih tanpa menyebabkan kerusakan alat pemotong atau pengerasan akibat deformasi (work-hardening). Pemasok yang memperlakukan kedua proses ini sebagai operasi terpisah justru menimbulkan variabilitas yang sebenarnya dapat dihindari, sehingga mengakibatkan pembuangan coran dan iterasi perbaikan yang mahal.
Pembeli harus langsung menanyakan kepada pemasok mengenai cara tim rekayasa pengecoran dan pemesinan mereka berkolaborasi selama tinjauan desain. Pemasok yang mampu melakukan integrasi proses secara nyata akan menunjukkan bahwa insinyur pengecoran dan pemrogram CNC-nya saling berbagi berkas desain serta berkomunikasi pada tahap DFM (Design for Manufacturability), bukan setelah cetakan pertama diproduksi.
Keunggulan dan Batasan Bentuk Hampir Jadi (Near-Net-Shape)
Salah satu alasan utama produsen memilih pengecoran investasi dengan pemesinan CNC adalah kemampuan proses pengecoran untuk menghasilkan bentuk hampir jadi (near-net-shape). Dengan menangkap geometri eksternal yang kompleks dalam cetakan, pengurangan material pada tahap CNC diminimalkan, sehingga mengurangi waktu siklus, keausan peralatan, dan limbah material. Pendekatan ini sangat bernilai untuk superalloy berbiaya tinggi, titanium, dan baja tahan karat, di mana bahan baku merupakan faktor biaya utama.
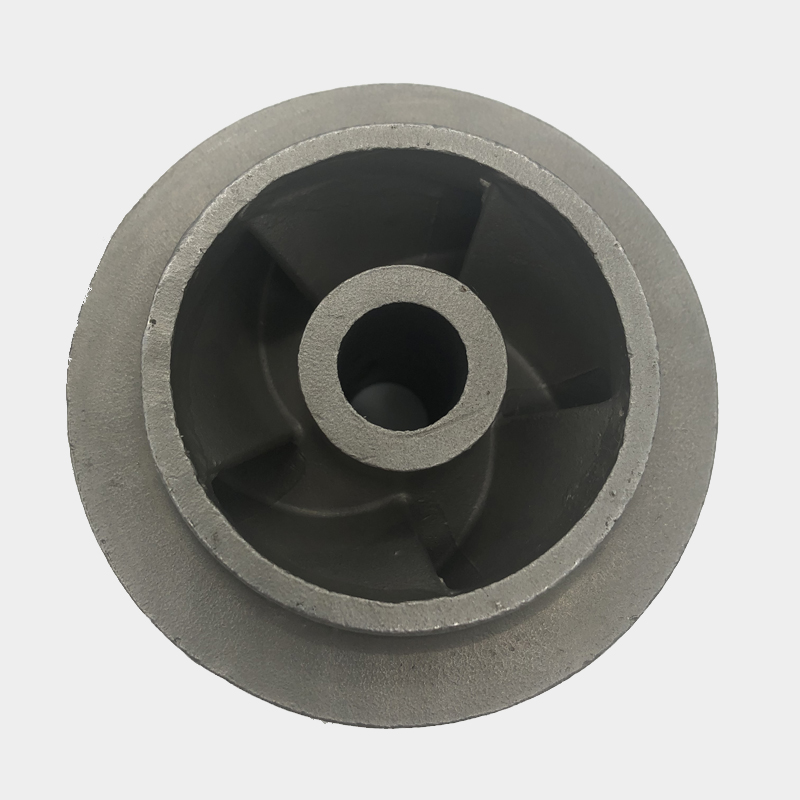
Namun, bentuk mendekati akhir (near-net-shape) tidak berarti bentuk jadi (finished-shape). Saluran internal, fitur berulir, permukaan penyegel, dan lubang dengan toleransi ketat masih memerlukan perhatian mesin CNC. Pemasok yang kompeten akan secara jelas mengomunikasikan fitur-fitur mana yang dihasilkan melalui pengecoran dan fitur-fitur mana yang memerlukan pemesinan, beserta toleransi yang dapat dicapai untuk masing-masing fitur tersebut. Jawaban yang samar pada tahap ini merupakan sinyal peringatan bahwa pemasok mungkin tidak memiliki kedalaman proses yang diperlukan untuk aplikasi yang menuntut.
Menilai Kemampuan Teknis Pemasok
Fasilitas Pengecoran dan Rentang Paduan
Sebelum bekerja sama dengan pemasok pengecoran investasi dengan pemesinan CNC , pembeli harus melakukan audit terhadap cakupan dan kedalaman operasi pengecoran. Hal ini mencakup rentang paduan yang diproses, berat komponen maksimum dan minimum yang ditangani, serta kompleksitas geometri yang telah berhasil diproduksi oleh fasilitas tersebut. Seorang pemasok yang mengkhususkan diri dalam pengecoran presisi baja karbon mungkin tidak memiliki kendali kimia cetakan (shell chemistry control) dan protokol pembakaran habis (burnout protocols) yang diperlukan untuk superpaduan berbasis nikel atau baja tahan karat duplex.
Pembuatan cetakan, injeksi lilin, penghilangan lilin, dan pengaturan suhu tuang merupakan semua variabel proses yang memengaruhi stabilitas dimensi dan keutuhan internal coran jadi. Pembeli yang mengevaluasi pemasok untuk komponen hidrolik atau pompa yang kompleks—seperti impeler—harus meninjau catatan produksi sebelumnya, referensi pelanggan, dan sertifikasi material untuk keluarga paduan yang sebanding. pengecoran investasi dengan pemesinan CNC untuk komponen berputar seperti impeler menuntut struktur butir dan integritas permukaan yang sangat konsisten guna menahan beban siklik dan dinamika fluida.
Minta pemasok menyediakan portofolio paduan standar mereka serta kualifikasi proses khusus yang dimiliki. Pelanggan di sektor aerospace dan medis, khususnya, mengharuskan adanya dokumentasi jejak paduan dari peleburan hingga komponen jadi, dan kemampuan ini tidak boleh dianggap sudah tersedia secara otomatis.
Peralatan Pemesinan CNC dan Ruang Lingkup Presisi
Sisi pemesinan dari pengecoran investasi dengan pemesinan CNC harus dievaluasi dengan ketelitian yang setara. Variabel kunci meliputi jumlah sumbu yang tersedia, rentang kecepatan spindle, fleksibilitas sistem pencekaman untuk geometri coran yang kompleks, serta infrastruktur metrologi yang digunakan untuk memverifikasi toleransi secara proses (in-process). Sebuah pemasok yang hanya mengoperasikan pusat permesinan 3-sumbu mungkin kesulitan menangani sudut majemuk dan fitur kantong dalam yang umum ditemukan pada komponen coran presisi.
Permesinan CNC lima-sumbu sangat relevan untuk coran dengan permukaan melengkung, fitur multi-bidang, atau datum referensi yang tidak sejajar dengan permukaan pemasangan datar. Saat meninjau kemampuan permesinan suatu pemasok, mintalah contoh toleransi terketat yang secara rutin mereka capai dalam produksi—bukan hanya klaim kemampuan yang tercantum dalam materi pemasaran. Repeatabilitas toleransi di seluruh batch produksi merupakan indikator kemampuan yang lebih andal dibandingkan satu buah contoh produk unggulan.
Pembeli juga harus memastikan bahwa pemasok memiliki perlengkapan khusus atau dudukan tetap (tombstones) untuk keluarga komponen spesifik yang akan Anda pasok. Perlengkapan umum yang diterapkan pada geometri coran sering kali menimbulkan kesalahan pergeseran datum yang menumpuk di seluruh fitur, sehingga menghasilkan perakitan yang lulus pemeriksaan individual namun gagal pada pemeriksaan kecocokan akhir.
Sistem Jaminan Kualitas dan Protokol Pemeriksaan
Sertifikasi serta Makna Praktisnya
Sertifikasi ISO 9001 merupakan harapan dasar bagi setiap pemasok terpercaya untuk pengecoran investasi dengan pemesinan CNC , namun sertifikasi ini saja tidak cukup. ISO 9001 hanya menegaskan bahwa sistem manajemen mutu telah ada; sertifikasi ini tidak memvalidasi kedalaman teknis sistem tersebut maupun ketatnya penerapan sistem tersebut. Bagi pembeli di industri yang diatur secara ketat, sertifikasi tambahan memiliki bobot yang lebih spesifik. Sertifikasi AS9100 menunjukkan disiplin proses tingkat dirgantara. ISO 13485 menandakan kematangan dalam manufaktur perangkat medis. IATF 16949 membuktikan penerapan kendali produksi yang selaras dengan industri otomotif.
Selain sertifikasi, pembeli harus meminta salinan rencana pengendalian proses internal, laporan inspeksi artikel pertama (FAI) dari proyek-proyek sebelumnya yang sebanding, serta data tingkat ketidaksesuaian. Pemasok yang enggan berbagi informasi ini selama kualifikasi pemasok kemungkinan besar tidak akan menjadi lebih transparan selama masa produksi. Transparansi mutu harus menjadi kriteria wajib dalam pemilihan pemasok.
Verifikasi Dimensi dan Pengujian Tanpa Merusak
Untuk komponen yang diproduksi melalui pengecoran investasi dengan pemesinan CNC , verifikasi dimensi harus mencakup baik geometri coran maupun fitur-fitur yang dikerjakan mesin. Kemampuan Mesin Pengukur Koordinat (CMM) merupakan standar bagi pemasok presisi serius, namun pembeli harus memverifikasi resolusi dan frekuensi kalibrasi sistem-sistem tersebut. Pemindaian optik dan perbandingan 3D terhadap nilai nominal CAD semakin banyak digunakan untuk profil coran kompleks di mana probing CMM konvensional tidak praktis.
Kekuatan coran internal juga sama pentingnya. Porositas, rongga penyusutan, dan inklusi yang tidak terlihat di permukaan dapat berkembang menjadi kegagalan selama masa pakai. Radiografi sinar-X, pemindaian CT, dan inspeksi penetrasi fluoresen (FPI) merupakan metode utama pengujian tanpa merusak yang digunakan untuk coran investasi. Pembeli harus menentukan metode pengujian tanpa merusak (NDT) mana yang diperlukan dalam pesanan pembelian mereka dan memverifikasi bahwa pemasok memiliki peralatan serta kualifikasi personel yang sesuai untuk melaksanakannya.
Pemasok yang menawarkan pengecoran investasi dengan pemesinan CNC untuk aplikasi kritis harus mampu menyediakan paket inspeksi lengkap untuk setiap pengiriman, termasuk sertifikat bahan, laporan dimensi, dan catatan NDT. Dokumentasi ini membentuk rantai ketertelusuran yang dipersyaratkan oleh pelanggan industri yang diatur.
Komunikasi, Waktu Tunggu, dan Keselarasan Komersial
Komunikasi Teknis dan Umpan Balik DFM
Pemasok yang secara teknis kompeten namun berkomunikasi buruk tetap akan menyebabkan penundaan proyek dan frustrasi di bidang rekayasa. Sebelum menetapkan pemasok final untuk pengecoran investasi dengan pemesinan CNC , pembeli harus mengevaluasi kualitas komunikasi selama tahap penawaran harga dan tinjauan DFM. Apakah pemasok memberikan umpan balik terperinci mengenai fitur desain yang menimbulkan tantangan dalam proses pengecoran? Apakah mereka secara proaktif mengidentifikasi persyaratan toleransi yang melebihi kemampuan proses yang andal? Apakah mereka mengusulkan modifikasi desain guna mengurangi biaya tanpa mengorbankan fungsi?
Pemasok yang hanya memberikan harga tanpa masukan teknik yang berarti umumnya menerapkan pola pikir komoditas terhadap manufaktur presisi. Untuk komponen kompleks, pendekatan semacam ini menimbulkan masalah yang baru terungkap saat inspeksi artikel pertama atau, lebih buruk lagi, selama pengujian kualifikasi pelanggan. Komunikasi DFM yang kuat sebelum penempatan pesanan merupakan salah satu prediktor paling andal bagi kelancaran pengalaman produksi.
Kenyataan Mengenai Waktu Tunggu dan Kapasitas Produksi
Komitmen waktu tunggu untuk pengecoran investasi dengan pemesinan CNC proyek-proyek harus dievaluasi secara realistis. Siklus pengecoran investasi khas—mulai dari pembuatan cetakan hingga pengecoran, perlakuan panas, dan penyelesaian dengan mesin CNC—melibatkan berbagai operasi berurutan. Mempercepat tahap mana pun dapat menyebabkan ketidakstabilan dimensi, ketidaksesuaian perlakuan panas, atau kesalahan pemesinan. Pembeli harus skeptis terhadap pemasok yang menawarkan waktu tunggu (lead time) yang tidak realistis sebagai taktik kompetitif tanpa menjelaskan tahap mana yang akan mereka percepat.
Sama pentingnya adalah kapasitas produksi pemasok dibandingkan volume pesanan Anda yang diperkirakan. Seorang pemasok yang mampu mengirimkan prototipe dengan cepat namun tungku pengecorannya secara konsisten mengalami penumpukan pesanan pada volume produksi bukanlah mitra jangka panjang yang layak. Selama proses kualifikasi pemasok, mintalah penilaian jujur mengenai tingkat pemanfaatan kapasitas produksi saat ini serta perilaku waktu tunggu (lead time) selama periode permintaan puncak.
Kesesuaian komersial juga mencakup transparansi harga. Untuk pengecoran investasi dengan pemesinan CNC , biaya peralatan, biaya pengecoran per unit, dan biaya pemesinan CNC merupakan elemen biaya yang berbeda-beda, masing-masing dipengaruhi oleh variabel yang berbeda. Pemasok yang memberikan satu harga tunggal tanpa kejelasan struktur biaya menyulitkan pembeli untuk membandingkan proposal secara objektif atau memahami di mana peluang rekayasa nilai (value engineering) dapat diterapkan.
Manajemen Risiko dan Faktor Kemitraan Jangka Panjang
Ketahanan Rantai Pasok dan Sumber Bahan Baku
Pembeli yang memilih pemasok untuk pengecoran investasi dengan pemesinan CNC harus mempertimbangkan ketahanan rantai pasok, khususnya untuk paduan khusus. Pengecoran investasi mengandalkan peleburan terkendali bahan baku paduan, dan gangguan dalam pasokan bahan baku dapat menunda jadwal produksi atau memaksa penggantian paduan yang memerlukan kualifikasi ulang. Tanyakan kepada calon pemasok bagaimana mereka mengelola persediaan paduan, apakah mereka menyimpan stok pengaman untuk bahan baku berpermintaan tinggi, serta bagaimana mereka mengkomunikasikan gangguan pasokan kepada pelanggan.
Pemasok yang memiliki sumber bahan baku yang terdiversifikasi serta proses kualifikasi pemasok yang terdokumentasi untuk rantai pasokan mereka sendiri cenderung tidak meneruskan gangguan dari hulu kepada Anda sebagai pembeli. Hal ini terutama relevan selama periode volatilitas pasar yang memengaruhi harga nikel, kobalt, dan baja tahan karat khusus.
Budaya Perbaikan Berkelanjutan dan Pengembangan Teknis
Pemasok terbaik untuk pengecoran investasi dengan pemesinan CNC adalah pihak-pihak yang berinvestasi dalam perbaikan proses secara berkelanjutan, bukan hanya pihak-pihak yang mampu melaksanakan desain saat ini secara kompeten. Pembeli yang membangun hubungan jangka panjang sebaiknya menilai apakah pemasok memiliki program pengembangan teknis yang aktif, apakah mereka berinvestasi dalam alat simulasi pengecoran baru, serta apakah tim mesin CNC mereka tetap mutakhir dalam hal teknologi mata potong dan kemajuan pemrograman.
Pemasok yang menunjukkan budaya perbaikan berada dalam posisi yang lebih baik untuk membantu Anda mengurangi biaya komponen dari waktu ke waktu, meningkatkan hasil produksi, serta beradaptasi terhadap perubahan desain tanpa harus memulai dari awal. Saat mengevaluasi pemasok untuk pengecoran investasi dengan pemesinan CNC , tanyakan inisiatif pengurangan biaya yang telah mereka laksanakan bagi pelanggan saat ini dan contoh peningkatan kemampuan proses yang dicapai selama siklus hidup produksi.
Pada akhirnya, pemasok yang tepat bukan sekadar vendor, melainkan mitra manufaktur yang memiliki kedalaman teknis, disiplin kualitas, dan budaya komunikasi yang selaras dengan kebutuhan produksi serta toleransi risiko bisnis Anda. Mengambil waktu untuk mengevaluasi faktor-faktor ini secara menyeluruh sebelum pemesanan pertama akan memberikan manfaat jangka panjang sepanjang siklus produksi komponen tersebut.
Pertanyaan yang Sering Diajukan
Toleransi apa yang umumnya dapat dicapai dengan pengecoran presisi yang dikombinasikan dengan pemesinan CNC?
Pengecoran investasi saja umumnya mencapai toleransi dimensi dalam kisaran ±0,1 hingga ±0,3 mm, tergantung pada geometri komponen, paduan yang digunakan, dan lokasi fitur. Ketika pemesinan CNC diterapkan pada permukaan kritis setelah pengecoran, toleransi sebesar ±0,01 hingga ±0,05 mm secara rutin dapat dicapai pada geometri coran yang dipasang dengan baik dan stabil. Kemampuan toleransi aktual untuk komponen tertentu bergantung pada jenis paduan, tipe fitur, serta infrastruktur pemasangan dan inspeksi yang dimiliki pemasok.
Bagaimana pembeli sebaiknya mengevaluasi kemampuan pemasok dalam menangani proses pengecoran dan pemesinan secara in-house?
Pembeli harus meminta tur fasilitas atau dokumentasi kemampuan terperinci yang mencakup kedua operasi tersebut. Indikator utama integrasi internal yang sebenarnya meliputi proses tinjauan DFM (Design for Manufacturability) bersama yang melibatkan baik insinyur pengecoran maupun insinyur permesinan, standar alokasi bahan baku (stock allowance) yang terdokumentasi untuk permukaan yang dimesin, serta peralatan inspeksi yang mampu memverifikasi baik fitur hasil pengecoran maupun fitur hasil permesinan. Integrasi sumber tunggal menghilangkan variabilitas dimensi antar-pemasok dan meningkatkan akuntabilitas.
Material apa yang paling umum diproses melalui pengecoran investasi dengan permesinan CNC?
Bahan-bahan yang paling umum meliputi baja karbon, baja paduan, baja tahan karat seperti kelas 316L dan 17-4 PH, baja tahan karat duplex, superalloy berbasis nikel seperti Inconel dan Hastelloy, paduan kobalt-kromium, serta paduan aluminium. Pemilihan paduan didasarkan pada kondisi penggunaan, termasuk suhu, lingkungan korosif, beban mekanis, dan persyaratan berat. Pemasok harus dievaluasi berdasarkan pengalaman spesifik mereka terhadap keluarga paduan yang relevan dengan aplikasi Anda.
Bagaimana pembeli dapat melindungi diri dari kegagalan kualitas selama produksi awal?
Pembeli harus mewajibkan proses inspeksi artikel pertama (FAI) secara formal, di mana pemasok menyerahkan laporan dimensi lengkap, sertifikasi material, dan semua dokumen NDT yang diperlukan untuk ditinjau dan disetujui sebelum produksi massal dimulai. Memasukkan persyaratan FAI dalam pesanan pembelian atau rencana kualitas menetapkan gerbang kualitas berdasarkan kontrak. Selain itu, meminta sampel coran sebelum proses pemesinan CNC memungkinkan pembeli mengevaluasi keutuhan coran secara independen sebelum biaya pemesinan bernilai tambah diinvestasikan.
Daftar Isi
- Memahami Proses Terpadu dan Mengapa Integrasi Penting
- Menilai Kemampuan Teknis Pemasok
- Sistem Jaminan Kualitas dan Protokol Pemeriksaan
- Komunikasi, Waktu Tunggu, dan Keselarasan Komersial
- Manajemen Risiko dan Faktor Kemitraan Jangka Panjang
-
Pertanyaan yang Sering Diajukan
- Toleransi apa yang umumnya dapat dicapai dengan pengecoran presisi yang dikombinasikan dengan pemesinan CNC?
- Bagaimana pembeli sebaiknya mengevaluasi kemampuan pemasok dalam menangani proses pengecoran dan pemesinan secara in-house?
- Material apa yang paling umum diproses melalui pengecoran investasi dengan permesinan CNC?
- Bagaimana pembeli dapat melindungi diri dari kegagalan kualitas selama produksi awal?