
 EN
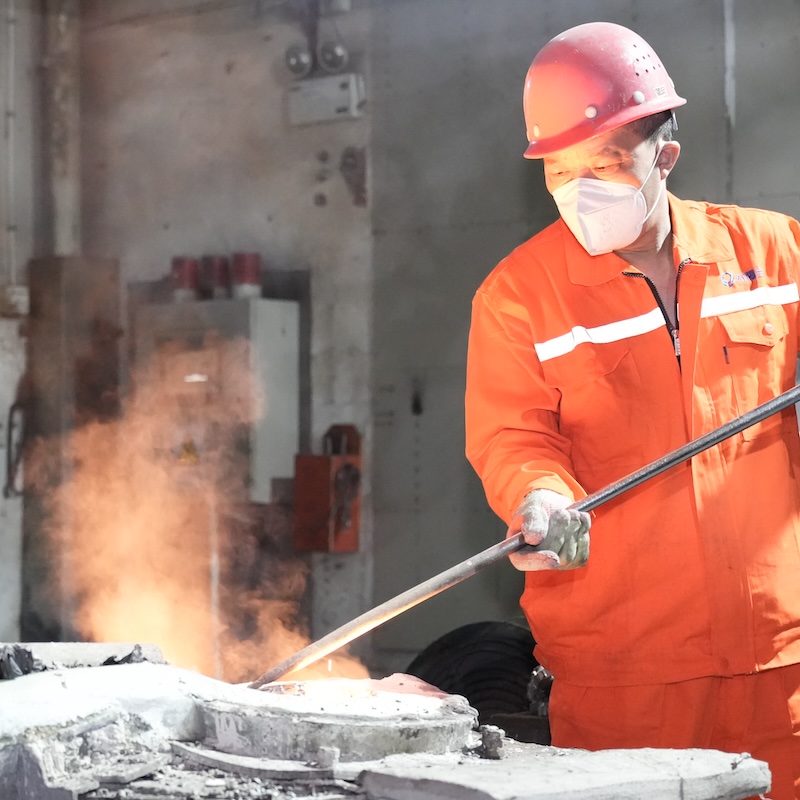
Oikean valmistuspartnerin valinta tarkkuusvalumuotti CNC-koneistuksella on yksi merkittävimmistä päätöksistä, jonka hankintatiimi voi tehdä. Kun nämä kaksi prosessia yhdistetään, saavutetaan erinomainen mittatarkkuus, korkea pinnanlaatu ja kyky tuottaa erinomaisen monimutkaisia geometrioita, joita kumpikaan prosessi erikseen ei pystyisi saavuttamaan. Toimittajamarkkina on kuitenkin jakautunut, kyvyt vaihtelevat huomattavasti, ja huonosti valittu toimittaja voi johtaa kustannusvoimaisiin uudelleenvalmistuksiin, viivästyneisiin aikatauluihin ja komponentteihin, jotka eivät täytä teknisiä vaatimuksia. Ostajat, jotka lähestyvät tätä päätöstä ilman rakennettua kehystä, huomaavat usein kriittiset puutteet vasta sopimuksen allekirjoittamisen jälkeen.
Tämä opas on tarkoitettu varustamaan ostajat tarkalla tiedolla, jota tarvitaan ennen toimittajan valintaa tarkkuusvalumuotti CNC-koneistuksella se kattaa teknisen kyvykkyyden arvioinnin, prosessien integraation laadun, laatuvarmistuksen infrastruktuurin, viestintäodotukset sekä kaupallisesti merkitykselliset tekijät, jotka erottavat luotettavan pitkän aikavälin kumppanin lyhyen aikavälin riskistä. Riippumatta siitä, hankitko tarkkuuskomponentteja ilmailuun, lääketieteellisiin laitteisiin, teollisuuspumpuihin tai autojen järjestelmiin, tässä esitetyt kriteerit auttavat sinua tekemään hyvin perustellun ja puolustettavan hankintapäätöksen.
Yhdistetyn prosessin ymmärtäminen ja sen merkitys integraation kannalta
Valugan ja koneistuksen yhdistämisen tekninen perusta
Tarkkuusvalumuotti CNC-koneistuksella ei ole pelkkä osan valamista ja sen jälkeistä porausleikkausta. Molemmat prosessit on suunniteltava yhdessä jo suunnitteluvaiheessa. Tarkkuusvalussa tuotetaan lähes lopullisen muotoisia komponentteja, joilla on hieno pinnan yksityiskohtaisuus ja tarkat mitatoleranssit, yleensä ±0,1–±0,3 mm riippuen seoksesta ja geometriasta. CNC-koneistus tehostaa sitten kriittisiä ominaisuuksia – laakeripintoja, tiivistyspintoja, kierreliitoksia ja tarkkoja mittapistettä – toleransseihin, joita yksin valaminen ei luotettavasti saavuta.
Kun toimittaja ymmärtää molemmat menetelmät, se suunnittelee valoksen ottaen huomioon koneistuksen vaatimukset. Tämä tarkoittaa, että koneistettaville pinnoille suunnitellaan sopivat lisävarat, osan jakotaso sijoitetaan siten, että se aiheuttaa mahdollisimman vähän häiriöitä, ja valitaan seoksia, jotka koneistuvat helposti ilman työkalujen sirontaa tai työkappaleen kovettumista. Toimittajat, jotka käsittelevät näitä kahta prosessia erillisinä toiminnoina, aiheuttavat vältettävissä olevaa vaihtelua, mikä johtaa hylättyihin valoksia ja kalliisiin korjaustoimenpiteisiin.
Ostajien tulisi kysyä toimittajilta suoraan, miten heidän valussa ja koneistuksessa työskentelevät insinööriryhmänsä yhteistyöskentelevät suunnittelutarkastelun aikana. Todellista prosessi-integraatiota kykenevä toimittaja osoittaa, että hänen valusinsinööriensä ja CNC-ohjelmoijansa jakavat suunnittelutiedostot ja viestivät toisilleen valmistettavuuden suunnitteluvaiheessa (DFM), ei sen jälkeen, kun ensimmäiset valukappaleet on valmistettu.
Lähes lopputuotteeksi muovattavan valukappaleen edut ja niiden rajoitukset
Yksi tärkeimmistä syistä, miksi valmistajat valitsevat tarkkuusvalumuotti CNC-koneistuksella on valukappaleen lähes lopputuotteeksi muovattava ominaisuus. Monimutkaisten ulkoisten geometrioiden saavuttaminen muottia käyttäen vähentää materiaalin poistoa CNC-koneistusvaiheessa, mikä lyhentää kiertoaikoja, vähentää työkalujen kulumista ja materiaalihävikkiä. Tämä on erityisen arvokasta kalliissa superseoksissa, titaanissa ja ruostumattomissa teräksissä, joissa raaka-aine muodostaa merkittävän kustannustekijän.
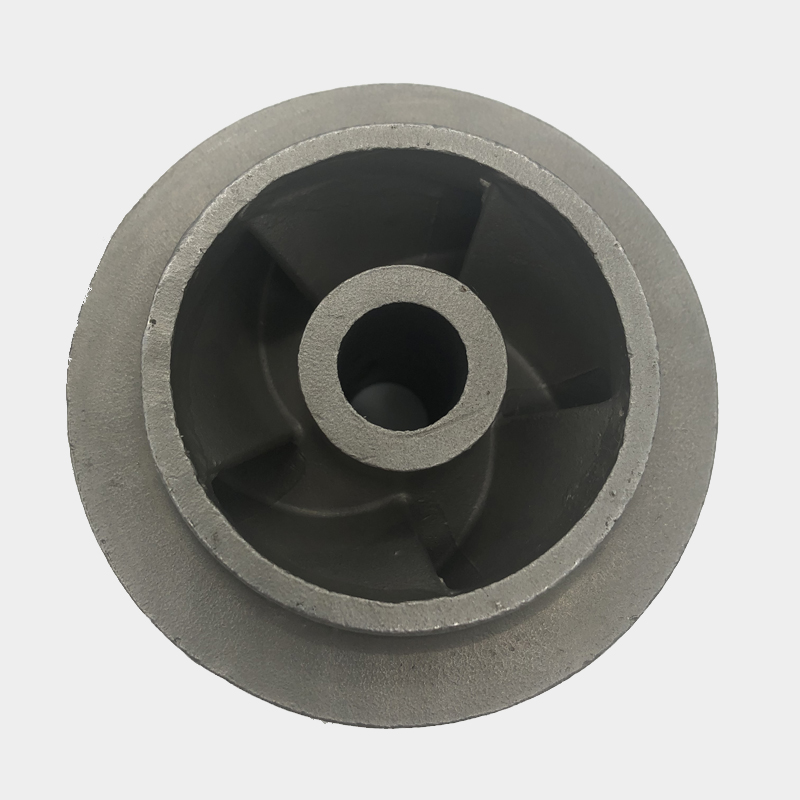
Kuitenkin lähes valmismuotoinen ei tarkoita valmismuotoista. Sisäiset kulkutiet, kierrepiirteet, tiivistyspinnat ja tarkat reiät vaativat edelleen CNC-koneen käyttöä. Kykenevä toimittaja selventää selvästi, mitkä piirteet saadaan valussa ja mitkä vaativat koneistusta sekä mitkä tarkkuudet kussakin tapauksessa voidaan saavuttaa. Epämääräiset vastaukset tässä vaiheessa ovat varoitusmerkki siitä, että toimittajalla saattaa puuttua prosessien syvyys vaativiin sovelluksiin.
Toimittajan teknisten kykyjen arviointi
Valamoslaitos ja seoksisarja
Ennen kuin ostaja tekee sopimuksen tarkkuusvalumuotti CNC-koneistuksella :n toimittajan kanssa, ostajan on tarkistettava valamistoiminnan laajuus ja syvyys. Tähän kuuluu käsiteltävien seosten sarja, käsitteltyjen osien suurin ja pienin paino sekä laitoksen onnistuneesti tuottamien geometristen muotojen monimutkaisuus. Hiiliteräksestä valmistettujen tarkkuusvalusten erikoistunut toimittaja saattaa olla puutteellinen kuoriseoksen kemiallisessa säädössä ja polttoutumisprotokollassa, mikä on välttämätöntä nikkeli-pohjaisten ylijuuriseosten tai duplex-ruostumattoman teräksen valamiseen.
Kuoren valmistus, vahatäytön injektointi, vahan poisto ja valumislämpötilan säätö ovat kaikki prosessimuuttujia, jotka vaikuttavat valokappaleen mitallisesti vakauden ja sisäiseen laadullisuuteen. Ostajien, jotka arvioivat toimittajaa monimutkaisille hydraulisille tai pumppukomponenteille – kuten impelleille –, tulisi tarkistaa aiemmat tuotantotiedot, asiakasviitteet ja materiaalitodistukset vastaaville seoksesarjoille. tarkkuusvalumuotti CNC-koneistuksella pyöriville komponenteille, kuten impelleille, vaaditaan erityisen tasainen jyväsrakenne ja pinnan eheys, jotta ne kestävät syklisiä kuormia ja nesteen dynamiikkaa.
Pyydä toimittajalta heidän standardiseokset ja mahdolliset erityisprosessitodistukset. Erityisesti ilmailu- ja lääketieteelliset asiakkaat vaativat dokumentoitua seoksen jäljitettävyyttä sulatuksesta valmiiseen osaan, eikä tätä kykyä saa olettaa.
CNC-koneistuslaitteet ja tarkkuuden laajuus
Koneistuspuoli tarkkuusvalumuotti CNC-koneistuksella tulee arvioida yhtä tarkasti. Tärkeimmät muuttujat ovat saatavilla olevien akselien lukumäärä, työkalupään pyörimisnopeusalueet, kiinnitysjärjestelmien joustavuus monimutkaisten valukappaleiden geometrian varmistamiseksi sekä mittausinfrastruktuuri, jota käytetään toleranssien tarkistamiseen prosessin aikana. Toimittaja, joka käyttää vain kolmiakselisia konepistoja, saattaa kokea vaikeuksia monitasoisissa kulmissa ja syvissä lokeroissa, jotka ovat tyypillisiä tarkkuusvalukappaleissa.
Viisiakselinen CNC-koneistus on erityisen tärkeää kaarevilla pinnoilla, usean tason ominaisuuksilla tai viitepisteillä, jotka eivät ole yhdensuuntaisia tasaisen kiinnityspinnan kanssa varustettujen valukappaleiden osalta. Kun arvioit toimittajan koneistuskykyä, pyydä esimerkkejä tiukimmista toleransseista, joita he säännölisesti saavuttavat tuotannossa – ei pelkästään markkinointimateriaaleissa mainittuja kykyjä. Toleranssien toistettavuus koko tuotantoseriassa on luotettavampi kyvyn indikaattori kuin yksittäinen näyteosa.
Ostajien tulisi myös varmistaa, että toimittajalla on erityiset kiinnityslaitteet tai kivitaulut tiettyihin osaperheisiin, joita aiotte hankkia. Yleisesti käytetyt kiinnityslaitteet valukappaleiden geometrioille aiheuttavat usein viitepisteen siirtymiä, jotka kertyvät eri ominaisuuksien yli ja johtavat siihen, että kokoonpanot läpäisevät yksittäisen tarkastuksen, mutta epäonnistuvat lopullisessa sovitustarkastuksessa.
Laatuvarmennusjärjestelmät ja tarkastusprotokollat
Sertifikaatit ja niiden käytännön merkitys
ISO 9001 -sertifikaatio on perusvaatimus mille tahansa uskottavalle tarkkuusvalumuotti CNC-koneistuksella , mutta se ei yksinään riitä. ISO 9001 -sertifikaatio vahvistaa, että laadunhallintajärjestelmä on olemassa; se ei kuitenkaan vahvista järjestelmän teknistä syvyyttä tai sitä, kuinka tiukasti sitä sovelletaan. Säänneltyjen alojen ostajille lisäsertifikaatit ovat merkityksellisempiä. AS9100 -sertifikaatio osoittaa ilmailualan prosessikurin. ISO 13485 -sertifikaatio viittaa lääkintälaitteiden valmistuksen kypsyyteen. IATF 16949 -sertifikaatio osoittaa autoteollisuuden vaatimukset täyttävät tuotantovalvontatoimet.
Sertifikaattien lisäksi ostajien tulisi pyytää sisäisten prosessien valvontasuunnitelmien kopioita, ensimmäisen artikkelin tarkastusraportteja (FAI) aiemmista vastaavista projekteista sekä poikkeamien määrää koskevia tietoja. Toimittaja, joka on epävarma siitä, että jakaa tällaista tietoa toimittajavalinnan yhteydessä, ei todennäköisesti tule olemaan avoinempi tuotannon aikana. Laatutiedon läpinäkyvyys tulisi olla ehdoton vaatimus toimittajavalinnassa.
Mittatarkistus ja tuhottomat kokeet
Komponenteille, jotka valmistetaan tarkkuusvalumuotti CNC-koneistuksella , mittatarkistuksen on käsiteltävä sekä valukappaleen geometriaa että koneistettuja ominaisuuksia. Koordinaattimittakoneen (CMM) kyky on standardi vakavilla tarkkuustoimittajilla, mutta ostajien tulisi varmistaa näiden järjestelmien resoluutio ja kalibrointitaajuus. Optista skannausmenetelmää ja 3D-vertailua CAD-nimellisarvojen kanssa käytetään yhä enemmän monimutkaisissa valuprofiileissa, joissa perinteinen CMM-tutkinta ei ole käytännöllinen.
Sisäinen valutarkkuus on yhtä tärkeää. Pintaa ei näkyvät porausten, kutistumisen aiheuttamat tyhjäkohdat ja epäpuhtaudet voivat levitä käytön aikana vioittumiksi. Säteilytutkimus (röntgenkuvaus), tietokonetomografia (CT) ja fluoresoiva tunkeutumistutkimus (FPI) ovat pääasiallisia tuotantovalujen tuotteiden tuottamattomia tutkimusmenetelmiä. Ostajien tulisi määritellä ostotilauksessaan, mitkä tuottamattomat tutkimusmenetelmät vaaditaan, ja varmistaa, että toimittajalla on asianmukaiset laitteet sekä henkilökunnan pätevyys suorittaa kyseiset tutkimukset.
Toimittajat, jotka tarjoavat tarkkuusvalumuotti CNC-koneistuksella kriittisiin sovelluksiin tarkoitetut tuotteet tulisi voida toimittaa täydellisin tarkastuspaketein jokaisessa erässä, mukaan lukien materiaalitodistukset, mittatulokset ja tuottamattomien tutkimusten tallenteet. Tämä dokumentointi muodostaa jäljitettävyysketjun, jota säänneltyjen alojen asiakkaat vaativat.
Viestintä, toimitusaika ja kaupallinen yhteensopivuus
Tekninen viestintä ja DFM-palaute
Teknisesti kykenevä toimittaja, joka viestii huonosti, aiheuttaa silti projektiviiveitä ja insinöörien turhautumista. Toimittajan valinta lopulliseksi tulisi tehdä ennen tarkkuusvalumuotti CNC-koneistuksella , ostajien tulisi arvioida viestinnän laatua tarjous- ja DFM-tarkastusvaiheessa. Tarjoaako toimittaja yksityiskohtaista palautetta suunnittelun ominaisuuksista, jotka aiheuttavat valugongin haasteita? Varoittaako toimittaja proaktiivisesti tarkkuusvaatimuksista, jotka ylittävät luotettavan prosessikyvyn? Ehdottaaako toimittaja suunnittelumuutoksia, joilla vähennetään kustannuksia kompromissitta toiminnalliselle suoritukselle?
Toimittajat, jotka palauttavat pelkästään hinnan ilman merkityksellistä insinööripalautetta, soveltavat yleensä tavaramielistä lähestymistapaa tarkkuusvalmistukseen. Monimutkaisille osille tämä lähestymistapa johtaa ongelmiin, jotka tulevat esiin ensimmäisen näytteen tarkastuksen aikana tai vielä pahemmin asiakkaan kelpoisuustestauksen aikana. Vahva DFM-viestintä ennen tilauksen antamista on yksi luotettavimmista ennusteista sileästä tuotantoprosessista.
Toimitusaikaan liittyvä realistisuus ja tuotantokapasiteetti
Toimitusaikavaatimukset tarkkuusvalumuotti CNC-koneistuksella projektejä on arvioitava realistisesti. Tyypillinen investointivalusykli — työkalujen valmistuksesta valussa, lämpökäsittelystä ja CNC-koneistuksesta — sisältää useita peräkkäisiä vaiheita. Mikään vaihe ei saa kiihdyttää liikaa, sillä muuten syntyy mitallisia epävakauksia, lämpökäsittelyn vaatimusten vastaisuuksia tai koneistusvirheitä. Ostajien tulisi olla varovaisia toimittajista, jotka tarjoavat epärealistisen lyhyitä toimitusaikoja kilpailuetuna ilman, että selittäisivät, mitkä vaiheet he aikovat tiukentaa.
Yhtä tärkeää on toimittajan tuotantokapasiteetti suhteessa odotettuun tilausmäärään. Toimittaja, joka pystyy toimittamaan prototyypin nopeasti, mutta jonka valusulat ovat jatkuvasti täynnä tuotantomääristä, ei ole kestävä pitkäaikainen kumppani. Toimittajan kelpoisuuden arvioinnin yhteydessä pyydä rehellistä arviota nykyisestä kapasiteetinkäytöstä ja toimitusaikojen käyttäytymisestä huippukysynnän aikana.
Kaupallinen yhteensopivuus ulottuu myös hinnoittelun läpinäkyvyyteen. Varten tarkkuusvalumuotti CNC-koneistuksella työkalukustannukset, kappalekohtaiset valukustannukset ja CNC-koneistuskustannukset ovat erillisiä kustannuskohtia, joita ohjaavat eri muuttujat. Toimittaja, joka esittää yhden epäselvän hinnan ilman kustannusrakenteen selkeyttä, tekee ostajasta vaikeaa vertailla tarjouksia objektiivisesti tai ymmärtää, missä arvokonstruointimahdollisuudet ovat.
Riskienhallinta ja pitkäaikaiset kumppanuussuhteet
Toimitusketjun joustavuus ja materiaalien hankinta
Ostajat, jotka valitsevat toimittajan tarkkuusvalumuotti CNC-koneistuksella täytyy ottaa huomioon toimitusketjun joustavuus, erityisesti erikoisliittymille. Valuosuus perustuu seoksen sulatukseen hallituissa olosuhteissa, ja raaka-aineiden toimituksen keskeytykset voivat viivästyttää tuotantoa tai pakottaa liittymän vaihtoa, mikä vaatii uudelleenhyväksynnän. Kysy potentiaalisilta toimittajilta, miten he hallinnoivat liittymävarastoja, pitävätkö he turvavarastoa suurikysyntäisistä materiaaleista ja kuinka he tiedottavat asiakkaille toimituskeskeytyksistä.
Toimittaja, jolla on monipuolinen raaka-aineiden hankinta ja dokumentoidut toimittajien kelpoisuuden arviointimenettelyt omassa toimittajaketjuussaan, todennäköisesti ei välitä ylävirtaisia häiriöitä teille ostajana. Tämä on erityisen merkityksellistä markkinoiden epävakauden aikana, joka vaikuttaa nikkeliin, kobolttiin ja erikoisruostumattomaan teräkseen liittyviin hintoihin.
Jatkuvan parannuksen kulttuuri ja tekninen kehitys
Parhaat toimittajat tarkkuusvalumuotti CNC-koneistuksella ovat ne, jotka sijoittavat jatkuvaa prosessiparannusta, eivätkä pelkästään ne, jotka osaavat suorittaa nykyisen suunnittelun ammattimaisesti. Ostajat, jotka rakentavat pitkäaikaisia suhteita, tulisi arvioida, onko toimittajalla aktiivinen tekninen kehitysohjelma, sijoittavatko he uusiin valumallinnustyökaluihin ja pysyvätkö niiden CNC-koneistusryhmän jäsenet ajan tasalla leikkuutyökaluteknologian ja ohjelmointikehityksen osalta.
Toimittajat, jotka osoittavat parannuskulttuuria, ovat paremmassa asemassa auttaakseen teitä vähentämään osien kustannuksia ajan mittaan, parantamaan tuottavuutta ja sopeutumaan suunnittelumuutoksiin ilman, että joudutaan aloittamaan alusta. Kun arvioitte toimittajaa tarkkuusvalumuotti CNC-koneistuksella , kysykää, millaisia kustannusten alentamiseen tähtääviä aloitteita he ovat toteuttaneet olemassa oleville asiakkailleen ja millaisia prosessikyvyn parannuksia he ovat saavuttaneet tuotantokierroksen elinkaaren aikana.
Lopulta oikea toimittaja ei ole pelkästään myyjä, vaan valmistusparneri, jonka tekninen syvyys, laatuasenteikkuus ja viestintäkulttuuri vastaavat teidän tuotantovaatimuksianne ja liiketoiminnallista riskisietokykyänne. Aikaa käytettäessä näiden tekijöiden perusteelliseen arviointiin ennen ensimmäisen tilauksen tekemistä saadaan hyötyä koko komponentin tuotantoketjun aikana.
UKK
Mitkä tarkkuudet ovat tyypillisesti saavutettavissa investointivalussa yhdistettynä CNC-koneistukseen?
Investointivalu yksinään saavuttaa yleensä mitatoleranssit välillä ±0,1–±0,3 mm riippuen osan geometriasta, seoksesta ja ominaisuuden sijainnista. Kun kriittisille pinnoille sovelletaan CNC-koneistusta valun jälkeen, hyvin kiinnitetyillä ja vakaille valukohteille voidaan tavallisesti saavuttaa toleranssit ±0,01–±0,05 mm. Tietyn osan todellinen toleranssikyky riippuu seoksesta, ominaisuuden tyypistä sekä toimittajan kiinnitys- ja tarkastusinfrastruktuurasta.
Miten ostajien tulisi arvioida toimittajan kykyä käsitellä sekä valua että koneistusta sisäisesti?
Ostajien tulisi pyytää tehdastä kiertävää kierrosta tai yksityiskohtaista kykyjä kuvaavaa dokumentaatiota, joka kattaa sekä valumisen että koneistuksen toiminnot. Tärkeitä indikaattoreita todellisesta sisäisestä integraatiosta ovat yhteinen DFM-tarkastusprosessi, johon osallistuvat sekä valumuottorit että koneistusinsinöörit, dokumentoidut raakamateriaalin sallitut poikkeamat koneistettavilla pinnoilla sekä tarkastuslaitteet, jotka pystyvät tarkistamaan sekä valutut että koneistetut ominaisuudet. Yksilähtöinen integraatio poistaa ulkoisten toimittajien välisen mitallisesti vaihtelevuuden ja parantaa vastuullisuutta.
Mitkä materiaalit käsitellään yleisimmin tarkkuusvalunnalla yhdistettynä CNC-koneistukseen?
Yleisimmät materiaalit ovat hiiliteräkset, seosteräkset, ruostumattomat teräkset, kuten 316L ja 17-4 PH, sekakorrosioton teräs, nikkeli-pohjaiset ylijuokseutukset, kuten Inconel ja Hastelloy, kobolttikroomiseokset sekä alumiiniseokset. Seoksen valinta perustuu käyttöolosuhteisiin, kuten lämpötilaan, korroosioympäristöön, mekaaniseen kuormitukseen ja painovaatimuksiin. Toimittajia tulisi arvioida heidän erityisesti sovellukseenne liittyvän seosperheen osalta saamansa kokemuksen perusteella.
Miten ostajat voivat suojautua laatuviikoilta ensimmäisellä tuotantokerralla?
Ostajien tulisi vaatia virallista ensimmäisen tuotteen tarkastusprosessia (FAI), jossa toimittaja toimittaa täydellisen mittaraportin, materiaalitodistukset ja kaikki vaaditut NDT-dokumentit tarkastettavaksi ja hyväksyttäviksi ennen sarjatuotannon aloittamista. FAI-vaatimusten sisällyttäminen ostotilaukseen tai laatumääritykseen perustaa sopimusperusteisen laatumuuron. Lisäksi otosten valugosien pyytäminen ennen CNC-koneistusta mahdollistaa ostajien arvioida valujen laadun itsenäisesti ennen kuin arvolisäkoneistuksen kustannukset on investoitu.
Sisällysluettelo
- Yhdistetyn prosessin ymmärtäminen ja sen merkitys integraation kannalta
- Toimittajan teknisten kykyjen arviointi
- Laatuvarmennusjärjestelmät ja tarkastusprotokollat
- Viestintä, toimitusaika ja kaupallinen yhteensopivuus
- Riskienhallinta ja pitkäaikaiset kumppanuussuhteet
-
UKK
- Mitkä tarkkuudet ovat tyypillisesti saavutettavissa investointivalussa yhdistettynä CNC-koneistukseen?
- Miten ostajien tulisi arvioida toimittajan kykyä käsitellä sekä valua että koneistusta sisäisesti?
- Mitkä materiaalit käsitellään yleisimmin tarkkuusvalunnalla yhdistettynä CNC-koneistukseen?
- Miten ostajat voivat suojautua laatuviikoilta ensimmäisellä tuotantokerralla?