
 EN
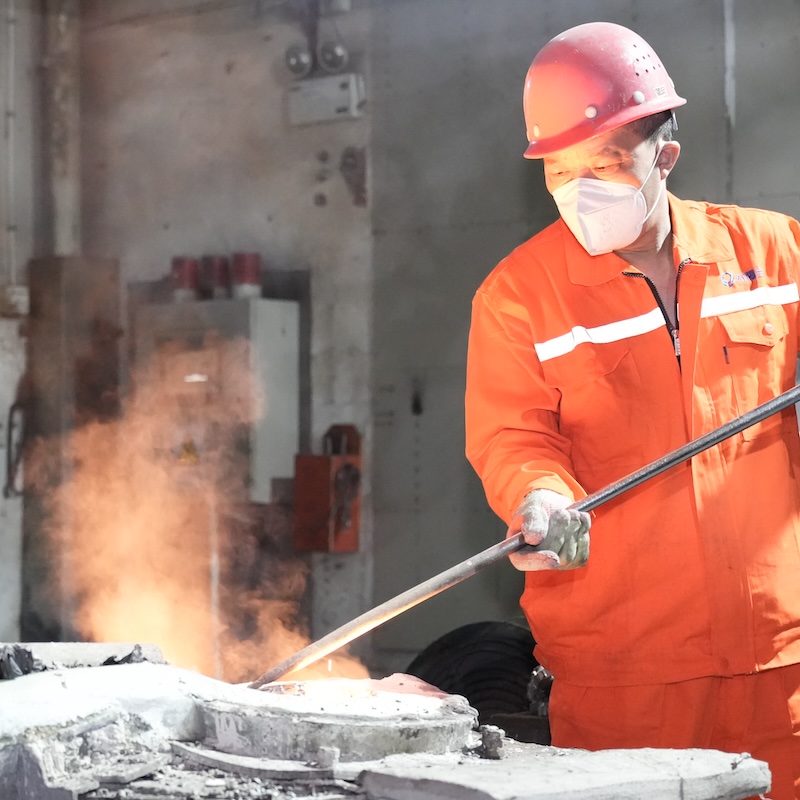
Zgjedhja e partnerit të duhur të prodhimit për kastim me investim me përpunim CNC është një nga vendimet më të rëndësishme që një ekip blerjeje mund të marrë. Këto dy procese, kur kombinohen, ofrojnë saktësi dimensionale të jashtëzakonshme, cilësi të shkëlqyer të sipërfaqes dhe aftësinë për të prodhuar gjeometri shumë komplekse që asnjëri prej këtyre proceseve nuk do të mund të arrinte vetëm. Megjithatë, peizazhi i furnitorëve është i fragmentuar, aftësitë ndryshojnë dramatikisht, dhe një zgjedhje e keqe mund të rezultojë në punë shtesë të kostoshme, vonime në afatet kohore dhe pjesë që nuk plotësojnë specifikimet inxhinierike. Blersit që i afronin këtë vendim pa një kuadër strukturor shpesh zbulonin breza kritike vetëm pasi ishte nënshkruar kontrata.
Ky udhëzues është projektuar për të pajisur blerësit me njohuritë e veçanta që ata kanë nevojë para se të bëjnë një komitiment ndaj një furnitori të kastim me investim me përpunim CNC . Ai mbulon vlerësimin e aftësisë teknike, cilësinë e integrimi të procesit, infrastrukturën e sigurimit të cilësisë, pritjet për komunikimin dhe faktorët tregtarë që ndajnë një partner të besueshëm të gjatë kohës nga një rrezik i shkurtë kohës. Pavarësisht nëse po bleni pjesë me precizion për sistemet ajrore, pajisje mjekësore, pompa industriale ose sisteme automobilistike, kriteret e paraqitura këtu do t’ju ndihmojnë të bëni një vendim të mirëinformuar dhe të mbrojshëm për blerje.
Kuptimi i Procesit të Bashkuar dhe Pse është E Rëndësishme Integrimi
Logjika Teknike Prapa Bashkimit të Kastimit dhe Mekanizimit
Kastim me investim me përpunim CNC nuk është thjesht një çështje gjuhësore e hedhjes së një pjesë dhe më pas freskimit të saj. Dy proceset duhet të projektohen bashkë që nga faza e dizajnit. Hedhja me inekcion prodhon komponentët afër-formës së përfunduar me detaje të hollësipërfaqeje dhe toleranca dimensionale të ngushta, zakonisht brenda ±0,1 deri në ±0,3 mm, varësisht nga legura dhe gjeometria. Freskimi CNC pastaj përmirëson karakteristikat kritike — vrimat për rrotullim, sipërfaqet e sigurimit, ndërfaqet me filet dhe referencat e sakta — deri në toleranca që hedhja vetëm nuk mund t’i arrijë në mënyrë të besueshme.
Kur një furnizues i kupton të dy disiplinat, ai projektan hedhjen duke marrë parasysh freskimin. Kjo do të thotë se projektimi i sasisë së përshtatshme të materialeve të freskuar në sipërfaqet e freskuara, pozicionimi i vijave të ndarjes për të minimizuar pengesat dhe zgjedhja e përbërjeve të legurave që freskohen lehtë pa shkaktuar dëmtimin e veglave apo ngurtësimin e punës. Furnizuesit që trajtojnë dy proceset si operacione të veçanta futin variabilitet të shmangshëm, duke çuar në hedhje të dëmtuara dhe iteracione korrigjuese të shtrenjta.
Bluertarët duhet të pyesin drejtpërdrejt furnitorët se si bashkëveprojnë ekipet e tyre për kastimin dhe punimin me makina gjatë përkthimit të dizajnit. Një furnitor i aftë për integrim të vërtetë të procesit do të tregojë se inxhinierët e tij për kastim dhe programuesit e CNC-së ndajnë skedarët e dizajnit dhe komunikojnë në fazën DFM (Dizajni për Prodhueshmëri), jo pas prodhimit të kastimeve të para.
Avantazhet e Formës Afër-Të-Përsosur dhe Kufijtë e Tyre
Një nga arsyet kryesore pse prodhuesit zgjedhin kastim me investim me përpunim CNC është aftësia e procesit të kastimit për të prodhuar forma afër-të-përsosura. Duke kapur gjeometritë komplekse të jashtme në mold, heqja e materialeve në fazën CNC minimizohet, duke zvogëluar kohët e ciklit, konsumin e veglave dhe humbjet e materialeve. Kjo është veçanërisht e vlefshme për superaleatimet me çmim të lartë, titanimin dhe shkallët e çelikut të pakorrozueshëm ku materiali i papërpunuar paraqet një faktor kryesor të kushtimit.
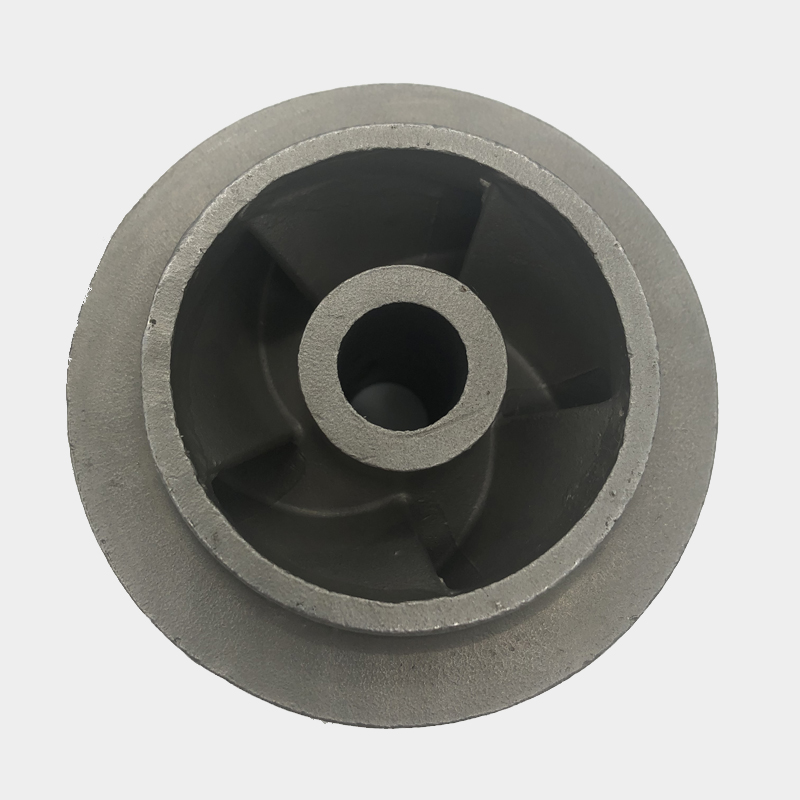
Megjithatë, forma afër-përfunduar nuk do të thotë formë e përfunduar. Pasqyrat e brendshme, karakteristikat me fileto, sipërfaqet e hermetizimit dhe gurët me tolerancë të ngushtë do të kërkojnë akoma vëmendje CNC. Një furnitor i kompetentë do të komunikojë qartë cilat karakteristika ofrohen nga kastimi dhe cilat kërkojnë përpunim me makina, së bashku me tolerancat e arritshme për secilën prej tyre. Përgjigjet e paqarta në këtë fazë janë një sinjal paralajmërimi se furnitori mund të mos ketë thellësinë e procesit të nevojshme për aplikime të kërkuara.
Vlerësimi i aftësive teknike të furnizuesit
Furnizimi i Kastimit dhe Spektri i Ligaturave
Para se të bashkohen me një furnitor të kastim me investim me përpunim CNC , blerësit duhet të auditoriojnë gjerësinë dhe thellësinë e operacionit të kastimit. Kjo përfshin spektrin e ligaturave që përpunojnë, peshën maksimale dhe minimale të pjesëve që trajtohen, si dhe kompleksitetin e gjeometrive që instalimi ka prodhuar me sukses. Një furnitor i specializuar në kastime me investim të çelikut karbonik mund të mos ketë kontrollin e kimisë së shkëmbinjve dhe protokollat e djegies të nevojshme për ligaturat super të bazuara në nikël ose çelikun inox duplex.
Ndërtimi i kornizës, injektimi i vajit, largimi i vajit dhe menaxhimi i temperaturës së përzierjes janë të gjitha variabla procesi që ndikojnë në stabilitetin dimensional dhe në qëndrueshmërinë e brendshme të pjessës të fundit të derdhur. Blersit që vlerësojnë një furnitor për komponentë hidraulikë ose pompe të kompleksë — siç janë impellerët — duhet të shqyrtojnë regjistrimet e mëparshme të prodhimit, referencat nga klientët dhe sertifikatat e materialeve për familje të ngjashme aleash. kastim me investim me përpunim CNC për komponentët rrotullues si impellerët kërkon një strukturë të grurit dhe integritet të sipërfaqes veçanërisht të qëndrueshëm për të rezistuar ngarkesave ciklike dhe dinamikës së lëngjeve.
Kërko nga furnitori portofolin e tij standard të aleave dhe çdo kualifikime speciale procesi që ai posedon. Klientët e aviacionit dhe të mjekësisë, në veçanti, kërkojnë gjurmueshmëri dokumentare të aleave nga shkrirja deri te pjesa e përfunduar, dhe kjo aftësi nuk duhet të supozohet.
Ekipimet e Makinave CNC dhe Hapësira e Saktësisë
Ana e përpunimit të kastim me investim me përpunim CNC duhet të vlerësohen me një rigorozitet të barabartë. Variablat kryesore përfshijnë numrin e boshteve të disponueshme, intervalin e shpejtësive të spindelit, fleksibilitetin e pajisjeve për gjeometritë komplekse të kastimeve dhe infrastrukturën metrologjike që përdoret për të verifikuar tolerancat gjatë procesit. Një furnizues që përdor vetëm qendrat e punimit me 3 boshte mund të hasë vështirësi me këndet e përbërë dhe veçoritë e thella të buzëzakut që janë të zakonshme në komponentët e kastuar me precizion.
Punimi CNC me 5 boshte është veçanërisht i rëndësishëm për kastimet me sipërfaqe të lakuar, veçori me shumë plane ose datume referimi që nuk janë paralele me një fytyrë montimi të sheshtë. Kur shqyrtoni aftësitë e punimit të një furnizuesi, kërkojeni shembuj të tolerancave më të ngushta që ai rregullisht mban në prodhim — jo vetëm aftësitë që deklarohen në materiale tregtuese. Përsëritshmëria e tolerancave nëpër një partinë prodhimi është një tregues më i besueshëm i aftësisë se një pjesë e vetme demonstruese.
Blerësit duhet gjithashtu të konfirmojnë se furnizuesi ka përbërës të veçantë ose tombstone për familjet e veçanta të pjesëve që keni në mendje të blini. Përdorimi i përbërësve të përgjithshëm për gjeometritë e derdhur shpesh sjell gabime të zhvendosjes së referencave që akumulohen nëpër karakteristikat, duke rezultuar në montime që kalonin inspektimin individual por dështojnë në kontrollin përfundimtar të përshtatshmërisë.
Sistemet e Garancionit të Cilësisë dhe Protokollët e Inspeksionit
Certifikatat dhe Kuptimi i tyre Praktik
Certifikimi ISO 9001 është një pritje bazë për çdo furnizues të besueshëm i kastim me investim me përpunim CNC , por nuk është i mjaftueshëm vetëm me vete. Certifikimi ISO 9001 konfirmon se ekziston një sistem menaxhimi cilësie; ai nuk vlerëson thellësinë teknike të atij sistemi as rigorozitetin me të cilin zbatohet. Për blerësit në industritë e rregulluara, certifikatat shtesë kanë peshë më specifike. Certifikimi AS9100 tregon disiplinën e proceseve të nivelit ajror. ISO 13485 tregon paturën e prodhimit të pajisjeve mjekësore. IATF 16949 tregon kontrollimet e prodhimit të aligjuara me industrinë automobilistike.
Përveç certifikatave, blerësit duhet të kërkojnë kopje të planeve të kontrollit të procesit të brendshëm, raportet e inspektimit të artikullit të parë (FAI) nga projekte të mëparshme të ngjashme dhe të dhënat për normën e moskorrespondencës. Një furnizues i cili është i heshtur në ndarjen e kësaj informacioni gjatë kualifikimit të furnizuesit, ka shumë pak mundësi të bëhet më transparent gjatë prodhimit. Transparenca e cilësisë duhet të jetë një kriter i pazgjidhur për zgjedhjen e furnizuesit.
Verifikimi i Dimensioneve dhe Testimi Jo Destruktiv
Për komponentët që prodhohen përmes kastim me investim me përpunim CNC , verifikimi i dimensioneve duhet të mbulojë si gjeometrinë e derdhur ashtu edhe karakteristikat e përpunuar. Aftësia e Pajisjes së Matjes së Koordinatave (CMM) është standard për furnizuesit seriozë të precizionit, por blerësit duhet të konfirmojnë rezolucionin dhe frekuencën e kalibrimi të këtyre sistemeve. Skanimi optik dhe krahasimi 3D me vlerën nominale CAD përdoren gjithnjë e më shumë për profile të përbërëra të derdhura ku provimi tradicional me CMM është i papraktikueshëm.
Mendimi i brendshëm i hedhjes është po aq kritik. Poroziteti, zbrazësitë e shkurtimeve dhe përfshirjet që janë të padukshme në sipërfaqe mund të përhapen në dëmtime gjatë përdorimit. Radiografia me rreze X, skanimi me tomografi kompjuterike (CT) dhe inspektimi me penetrues fluoreshent (FPI) janë metodat kryesore jo të dëmtuara të testimit të përdorura për hedhjet me investim. Blersit duhet të specifikojnë cilat metoda jo të dëmtuara të testimit (NDT) kërkohen në porosinë e tyre të blerjes dhe të verifikojnë se furnizuesi zotëron pajisjet dhe kualifikimet e personelit të nevojshme për kryerjen e tyre.
Furnizuesit që ofrojnë kastim me investim me përpunim CNC për aplikime kritike duhet të jenë në gjendje të ofrojnë paketa të plota të inspektimit me çdo dorëzim, duke përfshirë certifikatat e materialeve, raportet dimensionale dhe regjistrimet e NDT-së. Kjo dokumentacion formon zinxhirin e gjurmimeve që klientët e industrisë të rregulluar kërkojnë.
Komunikimi, Koha e Dërgesës dhe Përputhja Komerciale
Komunikimi Inxhinierik dhe Feedback-u për Optimizimin e Prodhimit (DFM)
Një furnizues teknikisht i aftë që komunikon keq do të shkaktojë gjithsesi vonime në projekt dhe frustrim inxhinierik. Para përfundimit të zgjedhjes së një furnizuesi për kastim me investim me përpunim CNC , blerësit duhet të vlerësojnë cilësinë e komunikimit gjatë fazës së ofertimit dhe të revizionit të DFM. A jep furnizuesi feedback të hollësishëm rreth karakteristikave të dizajnit që krijojnë sfida në kastim? A identifikon proaktivisht kërkesat për toleranca që tejkalojnë kapacitetin e besueshëm të procesit? A sugjeron modifikime të dizajnit që zvogëlojnë koston pa komprometuar funksionalitetin?
Furnizuesit që thjesht kthejnë një çmim pa hyrë në input inxhinierik të kuptueshëm, zakonisht po aplikojnë një mentalitet komoditeti ndaj prodhimit me precizion. Për pjesët komplekse, kjo qasje çon në probleme që shfaqen gjatë inspektimit të artikullit të parë ose, edhe më keq, gjatë testimit të kualifikimit nga klienti. Komunikimi i fortë i DFM para vendosjes së porosisë është njëri nga parashikuesit më të besueshëm të një përvoje të rrjedhshme prodhimi.
Realizmi i Kohës së Dërgesë dhe Kapaciteti i Prodhimit
Komitetet e kohës së dërgesë për kastim me investim me përpunim CNC projektet duhet të vlerësohen realistisht. Një cikël tipik i kastimit me investim — nga fabrikimi i veglave deri te kastimi, trajtimi termik dhe përfundimi me CNC — përfshin shumë operacione të radhitura. Shpejtimi i çdo faze sjell instabilitet dimensionale, moskorrespondime në trajtimin termik ose gabime në përpunim. Blersit duhet të jenë skeptikë ndaj furnizuesve që ofrojnë kohë të udhëzimit të papërballueshme si një taktikë konkurruese pa shpjeguar cilat hapa do të shpejtohen.
E barabartë me rëndësi është edhe kapaciteti prodhimi i furnizuesit në raport me volumin e pritshëm të porosive tuaja. Një furnizues që mund të dorëzojë një prototip shpejt, por kujtë furja e tij për kastim janë vazhdimisht të mbushura në sasi prodhimi, nuk është një partner i qëndrueshëm në afat të gjatë. Gjatë kualifikimit të furnizuesit, kërko një vlerësim të drejtë të përdorimit aktual të kapacitetit dhe sjelljen e kohës së udhëzimit gjatë periudhave të kërkesës maksimale.
Përputhja komerciale shtrihet gjithashtu edhe në transparencën e çmimeve. Për kastim me investim me përpunim CNC kostoja e pajisjeve, kostoja për secilën kastim dhe kostoja e përpunimit me CNC janë elemente kostoje të veçanta, secila e drejtuar nga variabla të ndryshme. Një furnizues që paraqet një çmim të vetëm të paqartë pa qartësi në strukturën e kostojes bën të vështirë për blerësit të krahasojnë propozimet objektivisht ose të kuptojnë ku ekzistojnë mundësitë për inxhinierinë e vlerës.
Faktorët e Menaxhimit të Rrezikut dhe të Partneritetit të Gjatë Termi
Elasticiteti i Zinxhirës së Furnizimit dhe Burimi i Materialeve
Blerësit që zgjedhin një furnizues për kastim me investim me përpunim CNC duhet të marrin parasysh elasticitetin e zinxhirës së furnizimit, veçanërisht për aleatet speciale. Kastimi me investim mbështetet në shkrirjen e kontrolluar të materialeve të ngarkesës së aleatit, dhe ndërprerjet në furnizimin e materialeve të para mund të vonojnë planifikimet e prodhimit ose të detyrojnë zëvendësimin e aleatit, gjë që kërkon kualifikim të ri. Pyetni furnizuesit potencialë se si menaxhojnë inventarin e aleatit, nëse mbajnë rezervë sigurie për materiale me kërkesë të lartë dhe si komunikojnë ndërpritjet e furnizimit me klientët.
Një furnizues me burime të diversifikuara të materialeve të para dhe me procese të dokumentuara për kualifikimin e furnizuesve për zinxhirin e furnizimit të tij është më pak i mundur të transmetojë pengesa nga nivel më i lartë drejt ju si blerës. Kjo është veçanërisht e rëndësishme gj during periudhave të volatilitetit të tregut që ndikojnë në çmimet e nikëlit, kobaltit dhe çelikut inox special.
Kultura e Përmirësimit Të Vazhdueshëm dhe Zhvillimi Teknik
Furnizuesit më të mirë të kastim me investim me përpunim CNC janë ata që investojnë në përmirësimin e vazhdueshëm të proceseve, jo vetëm ata që mund të realizojnë një dizajn aktual në mënyrë kompetente. Blersit që po ndërtojnë marrëdhënie të gjata duhet të vlerësojnë nëse një furnizues ka një program aktiv zhvillimi teknik, nëse investon në mjete të reja simulimi të hedhjes dhe nëse ekipi i tij për punimin CNC mbahet i azhurnuar me teknologjinë e re të mjetit të prerjes dhe me avancimet në programim.
Furnizuesit që tregojnë një kulturë përmirësimi janë më mirë të pozicionuar për t'ju ndihmuar të zvogëloni kostoën e pjesëve me kalimin e kohës, të përmirësoni prodhimin dhe të adaptoheni në ndryshimet e dizajnit pa filluar nga zero. Kur vlerësoni një furnizues për kastim me investim me përpunim CNC , pyesni për iniciativat e zvogëlimit të kostoave që ata kanë realizuar për klientët ekzistues dhe shembujt e përmirësimeve të kapacitetit procesual që janë arritur gjatë ciklit të jetës së prodhimit.
Në fund të fundit, furnizuesi i duhur nuk është thjesht një blerës, por një partner prodhimi whose thellësia teknike, disiplina e cilësisë dhe kultura e komunikimit i përshtaten kërkesave tuaja të prodhimit dhe tolerancës suaj të rrezikut biznesi. Kushtimi i kohës për të vlerësuar këto faktorë në mënyrë të hollësishme para vendosjes së porosisë së parë sjell fitime gjatë tërë ciklit të jetës së prodhimit të pjesës.
Pyetje të shpeshta
Cilat toleranca janë zakonisht të arrijshme me kastimin me investim kombinuar me makineri CNC?
Kastimi me investim, vetëm, arrin zakonisht toleranca dimensionale në intervalin ±0,1 deri në ±0,3 mm, varësisht nga gjeometria e pjesës, legura dhe vendndodhja e karakteristikave. Kur përpunimi CNC aplikohet në sipërfaqe kritike pas kastimit, toleranca ±0,01 deri në ±0,05 mm arrihen rregullisht në gjeometri kastimi të mirë të fiksuar dhe të qëndrueshme. Aftësia aktuale për toleranca për një pjesë specifike varet nga legura, lloji i karakteristikës dhe infrastruktura e furnitorit për fiksim dhe kontroll.
Si duhet të vlerësojnë blerësit aftësinë e një furnitori për të menaxhuar në brendi të ndërtimit edhe kastimin edhe përpunimin?
Blindësit duhet të kërkojnë një turë të objektit ose dokumentacion të hollësishëm të aftësive që mbulon të dy operacionet. Indikatorët kryesorë të integrimi të vërtetë brenda kompanisë përfshijnë procese të përbashkëta të revizionit të DFM që përfshijnë të dy inxhinierët e kastimit dhe të gdhendjes, standarde të dokumentuara për lejimin e materialit të mbetur në sipërfaqet e gdhendura dhe pajisje kontrolli që janë në gjendje të verifikojnë të dy veçoritë e kastuara dhe të gdhendura. Integrimi nga një burim i vetëm eliminon variabilitetin dimensionale midis furnizuesve të ndryshëm dhe përmirëson përgjegjësinë.
Cilat materiale përpunohen më së shpeshti përmes kastimit me investim dhe gdhendjes me CNC?
Materialet më të përdorura përfshijnë çelikun karbonik, çelikun aliazh, çelikun antikoroziv siç janë shkallat 316L dhe 17-4 PH, çelikun antikoroziv duplex, superaliazhet e bazuara në nikël si Inconel dhe Hastelloy, aliazhet kobalt-krom dhe aliazhet e aluminit. Zgjedhja e aliazhit bëhet sipas kushteve të përdorimit, duke përfshirë temperaturën, ambientin korroziv, ngarkesat mekanike dhe kërkesat për peshë. Furnizuesit duhet të vlerësohen për eksperiencën e tyre specifike me familjen e aliazheve që është e lidhur me aplikacionin tuaj.
Si mund të mbrojnë veten blerësit nga dështimet e cilësisë gjatë rrotullimit të parë prodhimi?
Blloku i blerësve duhet të kërkojë një proces zyrtar inspektesh të artikullit të parë (FAI), në të cilin furnizuesi paraqet një raport të plotë dimensional, sertifikata materiale dhe çdo dokumentacion të nevojshëm NDT për shqyrtim dhe miratim para fillimit të prodhimit masiv. Përfshirja e kërkesave FAI në porosinë e blerjes ose në planin e cilësisë vendos një portë kontraktuale cilësie. Shtojë, kërkimi i mostrave të hedhjeve para përpunimit CNC lejon blerësit të vlerësojnë vetë qëndrueshmërinë e hedhjeve para se të investohen kostot e përpunimit me vlerë shtuar.
Tabela e Lëndës
- Kuptimi i Procesit të Bashkuar dhe Pse është E Rëndësishme Integrimi
- Vlerësimi i aftësive teknike të furnizuesit
- Sistemet e Garancionit të Cilësisë dhe Protokollët e Inspeksionit
- Komunikimi, Koha e Dërgesës dhe Përputhja Komerciale
- Faktorët e Menaxhimit të Rrezikut dhe të Partneritetit të Gjatë Termi
-
Pyetje të shpeshta
- Cilat toleranca janë zakonisht të arrijshme me kastimin me investim kombinuar me makineri CNC?
- Si duhet të vlerësojnë blerësit aftësinë e një furnitori për të menaxhuar në brendi të ndërtimit edhe kastimin edhe përpunimin?
- Cilat materiale përpunohen më së shpeshti përmes kastimit me investim dhe gdhendjes me CNC?
- Si mund të mbrojnë veten blerësit nga dështimet e cilësisë gjatë rrotullimit të parë prodhimi?