
 EN
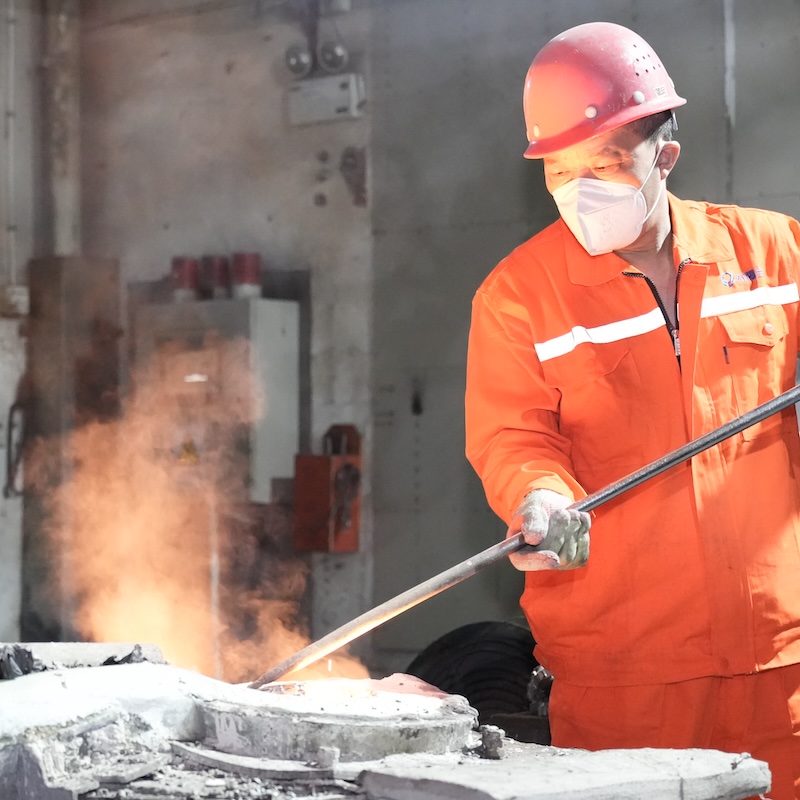
Memilih rakan pembuatan yang tepat untuk pengecoran pelaburan dengan pemesinan CNC ialah salah satu keputusan paling penting yang boleh dibuat oleh pasukan pengadaan. Kedua-dua proses ini, apabila digabungkan, memberikan ketepatan dimensi yang luar biasa, kualiti permukaan yang unggul, dan keupayaan untuk menghasilkan geometri yang sangat kompleks—yang tidak dapat dicapai oleh mana-mana proses secara berasingan. Namun, landskap pembekal adalah terpecah-pecah, kemampuan mereka berbeza secara ketara, dan pemilihan yang buruk boleh menyebabkan kerja semula yang mahal, kelengkapan jadual yang tertunda, dan komponen yang gagal memenuhi spesifikasi kejuruteraan. Pembeli yang menghadapi keputusan ini tanpa kerangka terstruktur sering kali hanya menyedari jurang kritikal setelah kontrak ditandatangani.
Panduan ini direka untuk membekalkan pembeli dengan pengetahuan khusus yang diperlukan sebelum berkomitmen kepada pembekal pengecoran pelaburan dengan pemesinan CNC . Ia merangkumi penilaian kebolehan teknikal, kualiti integrasi proses, infrastruktur jaminan kualiti, harapan komunikasi, dan faktor komersial yang membezakan rakan kongsi jangka panjang yang boleh dipercayai daripada risiko jangka pendek. Sama ada anda memperoleh komponen tepat untuk aerospace, peranti perubatan, pam industri, atau sistem automotif, kriteria yang dinyatakan di sini akan membantu anda membuat keputusan pembelian yang berdasarkan maklumat lengkap dan dapat dipertahankan.
Memahami Proses Gabungan dan Mengapa Integrasi Penting
Logik Teknikal di Sebalik Penggabungan Pengecoran dan Pemesinan
Pengecoran pelaburan dengan pemesinan CNC bukan sekadar soal mengecor suatu komponen dan kemudian mengisarinya selepas itu. Kedua-dua proses ini mesti direkabentuk secara bersama sejak peringkat rekabentuk. Pengecoran pelaburan menghasilkan komponen hampir berbentuk akhir (near-net-shape) dengan butiran permukaan yang halus dan toleransi dimensi yang ketat, biasanya dalam julat ±0,1 hingga ±0,3 mm bergantung pada aloi dan geometri. Pengisaran CNC kemudiannya membaiki ciri-ciri kritikal — lubang galas, permukaan pengedap, antara muka berulir, dan titik rujukan presisi — kepada toleransi yang tidak dapat dicapai secara boleh percaya melalui pengecoran sahaja.
Apabila sebuah pembekal memahami kedua-dua disiplin ini, mereka merekabentuk komponen coran dengan mengambil kira proses pemesinan. Ini bermakna merekabentuk sisa bahan (stock allowances) yang sesuai pada permukaan yang boleh dipotong, menentukan kedudukan garis pemisah (parting lines) untuk meminimumkan gangguan, serta memilih komposisi aloi yang mudah dipotong tanpa menyebabkan kecacatan alat potong atau pengerasan akibat pemesinan (work-hardening). Pembekal yang menganggap kedua-dua proses ini sebagai operasi yang terpisah memperkenalkan variasi yang sebenarnya dapat dielakkan, yang seterusnya menyebabkan komponen coran dibuang dan memerlukan iterasi pembetulan yang mahal.
Pembeli harus bertanya secara langsung kepada pembekal mengenai cara pasukan kejuruteraan pelaburan dan pemesinan mereka bekerjasama semasa semakan rekabentuk. Seorang pembekal yang mampu mencapai integrasi proses sebenar akan menunjukkan bahawa jurutera pelaburan dan pengaturcara CNC mereka berkongsi fail rekabentuk dan berkomunikasi pada peringkat DFM (Rekabentuk untuk Kemudahan Pengilangan), bukan selepas pelaburan pertama dihasilkan.
Kelebihan Bentuk Hampir-Sempurna dan Hadnya
Salah satu sebab utama pengilang memilih pengecoran pelaburan dengan pemesinan CNC ialah keupayaan bentuk hampir-sempurna dalam proses pelaburan. Dengan menangkap geometri luaran yang kompleks dalam acuan, pengurangan bahan pada peringkat CNC diminimumkan, seterusnya mengurangkan masa kitaran, haus perkakasan, dan sisa bahan. Ini amat bernilai bagi aloi super mahal, titanium, dan gred keluli tahan karat di mana bahan mentah merupakan faktor kos utama.
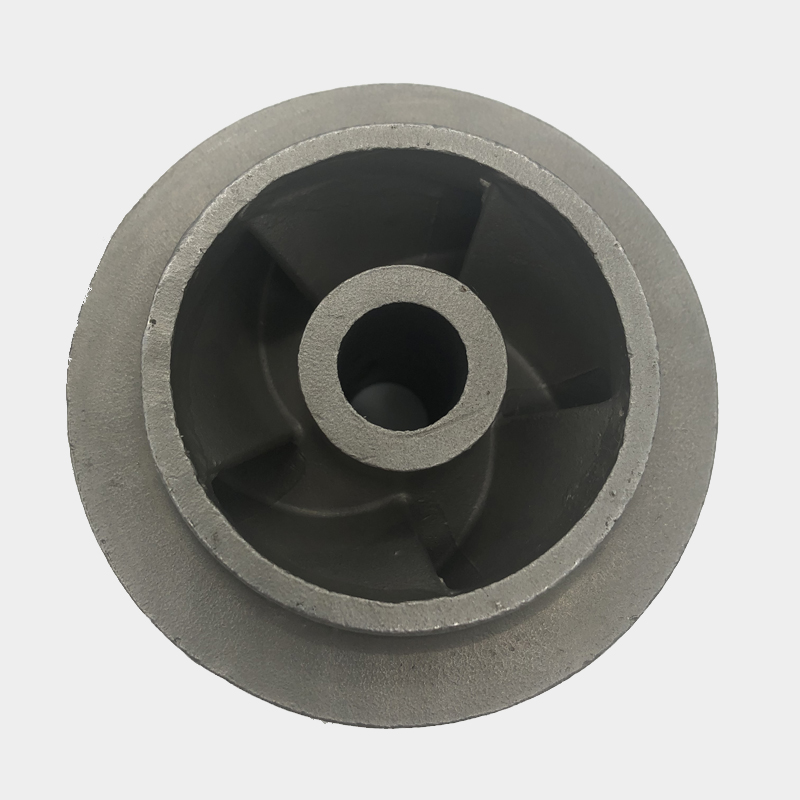
Walau bagaimanapun, bentuk hampir siap bukan bermaksud bentuk siap sepenuhnya. Laluan dalaman, ciri berulir, permukaan pengedap, dan lubang berketepatan tinggi masih memerlukan perhatian mesin CNC. Pembekal yang kompeten akan secara jelas mengkomunikasikan ciri-ciri yang disediakan melalui pengecoran dan ciri-ciri yang memerlukan pemesinan, bersama dengan ketoleransian yang boleh dicapai bagi setiap ciri tersebut. Jawapan yang kabur pada peringkat ini merupakan isyarat amaran bahawa pembekal tersebut mungkin tidak mempunyai kedalaman proses yang mencukupi untuk aplikasi yang menuntut.
Menilai Kemampuan Teknikal Penyedia
Fasiliti Pengecoran dan Julat Alooi
Sebelum berurusan dengan pembekal pengecoran pelaburan dengan pemesinan CNC , pembeli perlu mengaudit keluasan dan kedalaman operasi pengecoran. Ini termasuk julat alooi yang diproses, berat maksimum dan minimum komponen yang ditangani, serta kerumitan geometri yang berjaya dihasilkan oleh fasiliti tersebut. Seorang pembekal yang mengkhusus dalam pengecoran aloi keluli karbon melalui kaedah pelaburan mungkin tidak mempunyai kawalan kimia kulit dan protokol pembakaran yang diperlukan untuk aloi super nikel atau keluli tahan karat dwi-fasa.
Pembinaan shell, suntikan lilin, penghilangan lilin, dan pengurusan suhu tuang merupakan semua pemboleh ubah proses yang mempengaruhi kestabilan dimensi dan keteguhan dalaman hasil tuangan akhir. Pembeli yang menilai pembekal untuk komponen hidraulik atau pam yang kompleks—seperti impeler—harus menyemak rekod pengeluaran lepas, rujukan pelanggan, dan sijil bahan untuk keluarga aloi yang sebanding. pengecoran pelaburan dengan pemesinan CNC komponen berputar seperti impeler menuntut struktur butir dan integriti permukaan yang khusus konsisten untuk menahan beban kitaran dan dinamik bendalir.
Minta pembekal memberikan portofolio aloi piawai mereka dan sebarang kelayakan proses istimewa yang mereka miliki. Pelanggan dalam sektor penerbangan dan perubatan, khususnya, memerlukan jejak aloi yang didokumentasikan dari leburan hingga komponen siap, dan kemampuan ini tidak boleh dianggap wujud secara tersirat.
Peralatan Pemesinan CNC dan Skop Ketepatan
Sebelah pemesinan daripada pengecoran pelaburan dengan pemesinan CNC mesti dinilai dengan ketelitian yang sama. Pemboleh ubah utama termasuk bilangan paksi yang tersedia, julat kelajuan spindel, fleksibiliti penjepit untuk geometri tuangan yang kompleks, dan infrastruktur metrologi yang digunakan untuk mengesahkan toleransi secara dalam-proses. Seorang pembekal yang hanya menggunakan pusat pemesinan 3-paksi mungkin menghadapi kesukaran dalam menangani sudut gabungan dan ciri poket dalam yang biasa terdapat pada komponen tuangan tepat.
Pemesinan CNC lima-paksi adalah khususnya relevan bagi tuangan dengan permukaan melengkung, ciri pelbagai-satah, atau datum rujukan yang tidak selari dengan permukaan pemasangan rata. Apabila meninjau keupayaan pemesinan suatu pembekal, mintalah contoh toleransi terketat yang biasanya dikekalkan dalam pengeluaran — bukan sekadar keupayaan yang didakwa dalam bahan pemasaran. Pengulangan toleransi merentas satu kelompok pengeluaran merupakan petunjuk keupayaan yang lebih boleh dipercayai berbanding satu komponen peraga sahaja.
Pembeli juga harus mengesahkan bahawa pembekal mempunyai kelengkapan khusus atau 'tombstones' untuk keluarga komponen tertentu yang anda bercadang untuk membelinya. Kelengkapan umum yang digunakan pada geometri tuangan sering kali memperkenalkan ralat anjakan datum yang terkumpul merentasi ciri-ciri, mengakibatkan pemasangan yang lulus pemeriksaan individu tetapi gagal semasa pemeriksaan kecocokan akhir.
Sistem Jaminan Kualiti dan Protokol Pemeriksaan
Sijil dan Maksud Praktikalnya
Sijil ISO 9001 merupakan harapan asas bagi mana-mana pembekal yang boleh dipercayai untuk pengecoran pelaburan dengan pemesinan CNC , tetapi sijil ini tidak cukup secara sendirian. Sijil ISO 9001 menegaskan bahawa sistem pengurusan kualiti wujud; ia tidak mengesahkan kedalaman teknikal sistem tersebut atau ketegasan dalam pelaksanaannya. Bagi pembeli dalam industri yang dikawal selia, sijil tambahan mempunyai makna yang lebih spesifik. Sijil AS9100 menunjukkan disiplin proses tahap penerbangan angkasa. Sijil ISO 13485 menandakan kematangan dalam pembuatan peranti perubatan. IATF 16949 menunjukkan kawalan pengeluaran yang selaras dengan industri automotif.
Selain sijil, pembeli harus meminta salinan pelan kawalan proses dalaman, laporan pemeriksaan artikel pertama (FAI) daripada projek lepas yang sebanding, dan data kadar ketidaksesuaian. Pembekal yang enggan berkongsi maklumat ini semasa penilaian pembekal kemungkinan besar tidak akan menjadi lebih telus semasa pengeluaran. Ketelusan kualiti harus menjadi kriteria pemilihan pembekal yang tidak boleh dirundingkan.
Pengesahan Dimensi dan Ujian Tanpa Merosakkan
Untuk komponen yang dihasilkan melalui pengecoran pelaburan dengan pemesinan CNC , pengesahan dimensi mesti menangani kedua-dua geometri tuangan dan ciri-ciri yang dikisar. Keupayaan Mesin Pengukur Koordinat (CMM) adalah standard bagi pembekal ketepatan serius, tetapi pembeli harus mengesahkan resolusi dan kekerapan kalibrasi sistem-sistem ini. Pengimbasan optik dan perbandingan 3D terhadap nilai CAD nominal semakin digunakan untuk profil tuangan kompleks di mana penggunaan jarak CMM tradisional tidak praktikal.
Kekuatan ketulangan dalaman juga sama pentingnya. Keporosan, rongga susut, dan inklusi yang tidak kelihatan pada permukaan boleh berkembang menjadi kegagalan semasa penggunaan. Radiografi sinar-X, pengimejan tomografi komputer (CT), dan pemeriksaan penetrasi berpendarfluor (FPI) merupakan kaedah utama ujian bukan merosakkan yang digunakan untuk tuangan pelaburan. Pembeli harus menentukan kaedah UBM (Ujian Bukan Merosakkan) yang diperlukan dalam pesanan pembelian mereka dan mengesahkan bahawa pembekal memiliki peralatan serta kelayakan personel yang sesuai untuk melaksanakannya.
Pembekal yang menawarkan pengecoran pelaburan dengan pemesinan CNC untuk aplikasi kritikal harus mampu menyediakan pakej pemeriksaan lengkap bersama setiap penghantaran, termasuk sijil bahan, laporan dimensi, dan rekod UBM. Dokumentasi ini membentuk rantaian ketelusuran yang diwajibkan oleh pelanggan industri yang dikawal selia.
Komunikasi, Masa Siap, dan Penyelarasan Komersial
Komunikasi Kejuruteraan dan Maklum Balas DFM
Pembekal yang cekap dari segi teknikal tetapi berkomunikasi secara lemah masih akan menyebabkan kelengkapan projek dan frustasi kejuruteraan. Sebelum menetapkan pembekal untuk pengecoran pelaburan dengan pemesinan CNC , pembeli harus menilai kualitas komunikasi semasa fasa penawaran harga dan semakan DFM. Adakah pembekal memberikan maklum balas terperinci mengenai ciri-ciri rekabentuk yang menimbulkan cabaran dalam proses pengecoran? Adakah mereka secara proaktif menandakan keperluan toleransi yang melebihi keupayaan proses yang boleh dipercayai? Adakah mereka mencadangkan pengubahsuaian rekabentuk yang mengurangkan kos tanpa menjejaskan fungsi?
Pembekal yang hanya mengembalikan harga tanpa input kejuruteraan yang bermakna biasanya menerapkan mentaliti komoditi terhadap pembuatan presisi. Bagi komponen kompleks, pendekatan ini menyebabkan masalah yang timbul semasa pemeriksaan artikel pertama atau, lebih buruk lagi, semasa ujian kelayakan pelanggan. Komunikasi DFM yang kukuh sebelum tempahan diletakkan merupakan salah satu penunjuk paling boleh dipercayai bagi pengalaman pengeluaran yang lancar.
Kerealistikkan Masa Ketibaan dan Kapasiti Pengeluaran
Komiten masa ketibaan untuk pengecoran pelaburan dengan pemesinan CNC projek-projek mesti dinilai secara realistik. Satu kitaran penuangan pelaburan yang tipikal — dari pembuatan acuan hingga penuangan, rawatan haba, dan penyelesaian CNC — melibatkan pelbagai operasi berurutan. Mempercepatkan mana-mana peringkat akan memperkenalkan ketidakstabilan dimensi, ketidaksesuaian dalam rawatan haba, atau ralat pemesinan. Pembeli harus bersikap skeptik terhadap pembekal yang memberikan tempoh penghantaran yang tidak realistik sebagai taktik persaingan tanpa menjelaskan langkah-langkah mana yang mereka ingin ringkaskan.
Sama pentingnya ialah kapasiti pengeluaran pembekal berbanding dengan jumlah pesanan anda yang dijangka. Seorang pembekal yang mampu menghantar prototip dengan cepat tetapi yang relau penuangannya sentiasa penuh pada kuantiti pengeluaran bukanlah rakan jangka panjang yang boleh dipercayai. Semasa proses kelayakan pembekal, mintalah penilaian jujur mengenai tahap penggunaan kapasiti semasa dan tingkah laku tempoh penghantaran semasa tempoh permintaan puncak.
Kesesuaian komersial juga merentasi ketelusan harga. Untuk pengecoran pelaburan dengan pemesinan CNC , kos perkakasan, kos penuangan per-keping, dan kos pemesinan CNC adalah elemen kos yang berbeza, dengan setiap elemen dipengaruhi oleh pemboleh ubah yang berlainan. Seorang pembekal yang memberikan harga tunggal tanpa ketelusan struktur kos menjadikan sukar bagi pembeli untuk membandingkan cadangan secara objektif atau memahami di mana peluang kejuruteraan nilai wujud.
Pengurusan Risiko dan Faktor Perkongsian Jangka Panjang
Ketahanan Rantaian Bekalan dan Sumber Bahan
Pembeli yang memilih pembekal untuk pengecoran pelaburan dengan pemesinan CNC perlu mempertimbangkan ketahanan rantaian bekalan, terutamanya untuk aloi khas. Penuangan pelaburan bergantung kepada peleburan bahan aloi yang dikawal, dan gangguan dalam bekalan bahan mentah boleh menangguhkan jadual pengeluaran atau memaksa penggantian aloi yang memerlukan pengesahan semula. Tanyakan kepada pembekal potensial bagaimana mereka mengurus inventori aloi, sama ada mereka menyimpan stok keselamatan untuk bahan berpermintaan tinggi, dan bagaimana mereka berkomunikasi mengenai gangguan bekalan kepada pelanggan.
Seorang pembekal dengan sumber bahan mentah yang pelbagai dan proses kelayakan pembekal yang didokumenkan untuk rantaian bekalan mereka sendiri adalah kurang berkemungkinan untuk meneruskan gangguan dari hulu kepada anda sebagai pembeli. Ini terutamanya relevan dalam tempoh ketidakstabilan pasaran yang mempengaruhi harga nikel, kobalt, dan keluli tahan karat khas.
Budaya Peningkatan Berterusan dan Pembangunan Teknikal
Pembekal terbaik bagi pengecoran pelaburan dengan pemesinan CNC ialah mereka yang melabur dalam peningkatan proses berterusan, bukan sekadar mereka yang mampu melaksanakan rekabentuk semasa dengan cekap. Pembeli yang membina hubungan jangka panjang harus menilai sama ada pembekal mempunyai program pembangunan teknikal yang aktif, sama ada mereka melabur dalam alat simulasi pengecoran baharu, dan sama ada pasukan pemesinan CNC mereka sentiasa mengikuti kemajuan teknologi alat pemotong dan pengaturcaraan.
Pembekal yang menunjukkan budaya penambahbaikan berada dalam kedudukan yang lebih baik untuk membantu anda mengurangkan kos komponen dari masa ke masa, meningkatkan hasil pengeluaran, dan menyesuaikan diri dengan perubahan rekabentuk tanpa bermula dari sifar. Apabila menilai pembekal untuk pengecoran pelaburan dengan pemesinan CNC , tanyakan inisiatif pengurangan kos yang telah mereka laksanakan untuk pelanggan sedia ada serta contoh penambahbaikan dalam keupayaan proses yang dicapai sepanjang kitaran hayat pengeluaran.
Pada akhirnya, pembekal yang sesuai bukan sekadar vendor tetapi rakan perkilangan pengeluaran yang mempunyai kedalaman teknikal, disiplin kualiti, dan budaya komunikasi yang selaras dengan keperluan pengeluaran dan tahap toleransi risiko perniagaan anda. Mengambil masa yang cukup untuk menilai faktor-faktor ini secara menyeluruh sebelum menempah pesanan pertama akan memberikan faedah sepanjang kitaran hayat pengeluaran komponen tersebut.
Soalan Lazim
Apakah toleransi yang biasanya dapat dicapai dengan penuangan pelaburan yang dikombinasikan dengan pemesinan CNC?
Pengecoran pelaburan sahaja biasanya mencapai toleransi dimensi dalam julat ±0.1 hingga ±0.3 mm, bergantung kepada geometri komponen, aloi, dan lokasi ciri. Apabila pemesinan CNC diaplikasikan pada permukaan kritikal selepas pengecoran, toleransi sebanyak ±0.01 hingga ±0.05 mm boleh dicapai secara rutin pada geometri coran yang dipasak dengan baik dan stabil. Keupayaan toleransi sebenar untuk komponen tertentu bergantung kepada aloi, jenis ciri, dan infrastruktur pemasangan serta pemeriksaan pembekal.
Bagaimanakah pembeli harus menilai keupayaan pembekal untuk mengendali kedua-dua proses pengecoran dan pemesinan secara dalaman?
Pembeli harus meminta lawatan ke kemudahan atau dokumentasi keupayaan terperinci yang merangkumi kedua-dua operasi. Penunjuk utama integrasi dalaman sebenar termasuk proses semakan DFM bersama yang melibatkan jurutera pengecoran dan jurutera pemesinan, piawaian alokasi stok yang didokumentasikan untuk permukaan yang dipemesin, serta peralatan pemeriksaan yang mampu mengesahkan ciri-ciri hasil pengecoran dan pemesinan. Integrasi sumber tunggal menghapuskan variabiliti dimensi antara pembekal dan meningkatkan tanggungjawab.
Apakah bahan-bahan yang paling biasa diproses melalui pengecoran pelaburan dengan pemesinan CNC?
Bahan-bahan yang paling biasa digunakan termasuk keluli karbon, keluli aloi, gred keluli tahan karat seperti 316L dan 17-4 PH, keluli tahan karat dwiganda, aloi superberasaskan nikel seperti Inconel dan Hastelloy, aloi kobalt-kromium, serta aloi aluminium. Pilihan aloi dipengaruhi oleh keadaan penggunaan, termasuk suhu, persekitaran kakisan, beban mekanikal, dan keperluan berat. Pembekal harus dinilai berdasarkan pengalaman khusus mereka dalam keluarga aloi yang relevan dengan aplikasi anda.
Bagaimanakah pembeli boleh melindungi diri daripada kegagalan kualiti semasa kelompok pengeluaran pertama?
Pembeli harus menetapkan proses pemeriksaan artikel pertama (FAI) secara formal, di mana pembekal mengemukakan laporan dimensi penuh, sijil bahan, dan sebarang dokumentasi ujian bukan merosakkan (NDT) yang diperlukan untuk dikaji dan diluluskan sebelum pengeluaran pukal bermula. Memasukkan keperluan FAI dalam pesanan pembelian atau pelan kualiti menetapkan pintu kualiti kontrak. Selain itu, meminta contoh tuangan sebelum pemesinan CNC membolehkan pembeli menilai keteguhan tuangan secara bebas sebelum kos pemesinan bernilai tambah dilaburkan.
Kandungan
- Memahami Proses Gabungan dan Mengapa Integrasi Penting
- Menilai Kemampuan Teknikal Penyedia
- Sistem Jaminan Kualiti dan Protokol Pemeriksaan
- Komunikasi, Masa Siap, dan Penyelarasan Komersial
- Pengurusan Risiko dan Faktor Perkongsian Jangka Panjang
-
Soalan Lazim
- Apakah toleransi yang biasanya dapat dicapai dengan penuangan pelaburan yang dikombinasikan dengan pemesinan CNC?
- Bagaimanakah pembeli harus menilai keupayaan pembekal untuk mengendali kedua-dua proses pengecoran dan pemesinan secara dalaman?
- Apakah bahan-bahan yang paling biasa diproses melalui pengecoran pelaburan dengan pemesinan CNC?
- Bagaimanakah pembeli boleh melindungi diri daripada kegagalan kualiti semasa kelompok pengeluaran pertama?