
 EN
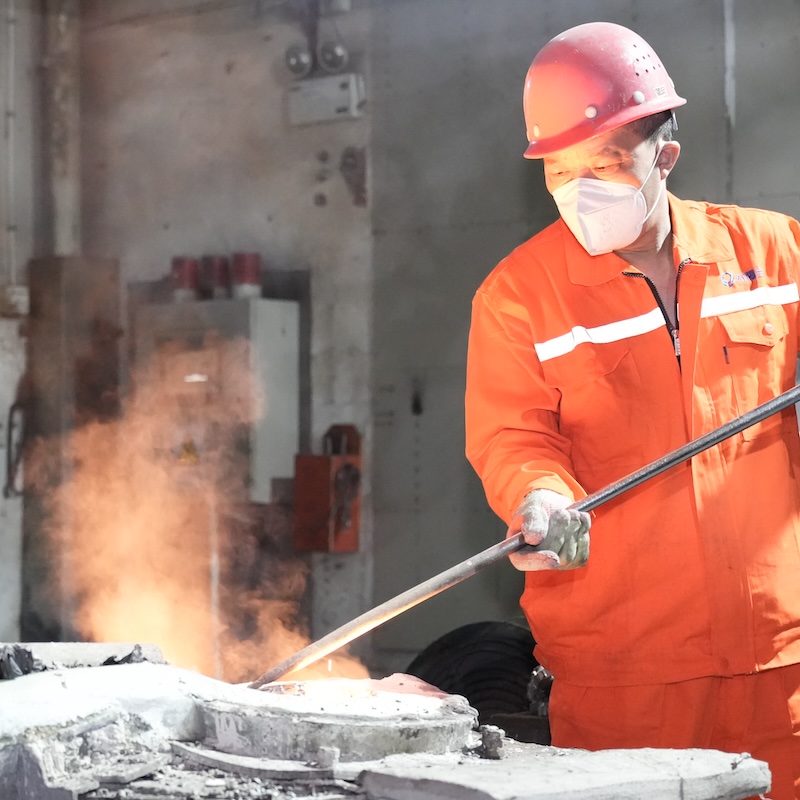
Valg af den rigtige producentpartner til investmentstøbning med CNC-bearbejdning er en af de mest afgørende beslutninger, et indkøbsteam kan træffe. Når disse to processer kombineres, opnås ekstraordinær dimensional nøjagtighed, fremragende overfladekvalitet og muligheden for at fremstille yderst komplekse geometrier, som hverken den ene eller den anden proces alene kunne opnå. Markedspladsen for leverandører er dog fragmenteret, kapaciteterne varierer kraftigt, og en dårlig udvælgelse kan resultere i kostbare omarbejdsopgaver, forsinkede tidsplaner og komponenter, der ikke opfylder tekniske specifikationer. Købere, der tilnærmer sig denne beslutning uden en struktureret ramme, opdager ofte kritiske huller først efter, at en kontrakt er underskrevet.
Denne guide er udformet til at udstyre købere med den specifikke viden, de har brug for, inden de forpligter sig til en leverandør af investmentstøbning med CNC-bearbejdning det omfatter vurdering af teknisk kapacitet, kvalitet af procesintegration, infrastruktur for kvalitetssikring, kommunikationsforventninger samt kommercielle faktorer, der adskiller en pålidelig langtidspartner fra en korttidig risiko. Uanset om du indkøber præcisionskomponenter til luft- og rumfart, medicinsk udstyr, industrielle pumper eller autokomponenter, vil de her beskrevne kriterier hjælpe dig med at træffe en velovervejet og velbegrundet indkøbsbeslutning.
Forståelse af den kombinerede proces og hvorfor integration er afgørende
Den tekniske logik bag kombinationen af støbning og maskinbearbejdning
Investmentstøbning med CNC-bearbejdning er ikke blot et spørgsmål om at støbe en komponent og derefter fræse den bagefter. De to processer skal integreres allerede fra designfasen. Investeringsstøbning frembringer næsten færdige komponenter med fin overfladedetaljering og stramme dimensionstolerancer, typisk inden for ±0,1 til ±0,3 mm afhængigt af legeringen og geometrien. CNC-bearbejdning forfiner derefter kritiske funktioner – som lagerbores, tætningsflader, gevindforbindelser og præcisionsreferenceflader – til tolerancer, som støbning alene ikke pålideligt kan opnå.
Når en leverandør forstår begge discipliner, udformer de støbningen med bearbejdningen i tankerne. Dette betyder, at der beregnes passende tilskud på bearbejdningsflader, at delingslinjer placeres, så de forårsager mindst mulig forstyrrelse, og at legeringssammensætninger vælges, så de kan bearbejdes rent uden værktøjsbrud eller arbejdshærdning. Leverandører, der behandler de to processer som adskilte operationer, introducerer unødige variationer, hvilket fører til affald af støbninger og dyre korrektive gentagelser.
Køberne bør stille leverandørerne direkte spørgsmål om, hvordan deres casting- og maskinbearbejdningstekniske teams samarbejder under designgennemgangen. En leverandør, der er i stand til rigtig procesintegration, vil vise, at dets castingingeniører og CNC-programmører deler designfiler og kommunikerer i DFM-fasen (Design for Manufacturability), ikke efter, at de første støbninger er fremstillet.
Fordele ved near-net-shape og deres begrænsninger
En af de primære årsager til, at producenter vælger investmentstøbning med CNC-bearbejdning er den near-net-shape-evne, som støbningsprocessen har. Ved at indfange komplekse ydre geometrier i formen minimeres materialet fjernelse i CNC-fasen, hvilket reducerer cykeltider, slid på værktøjer og materialeudspild. Dette er især værdifuldt for dyre superlegeringer, titan og rustfrit stål, hvor råmaterialet udgør en betydelig omkostningsdriver.
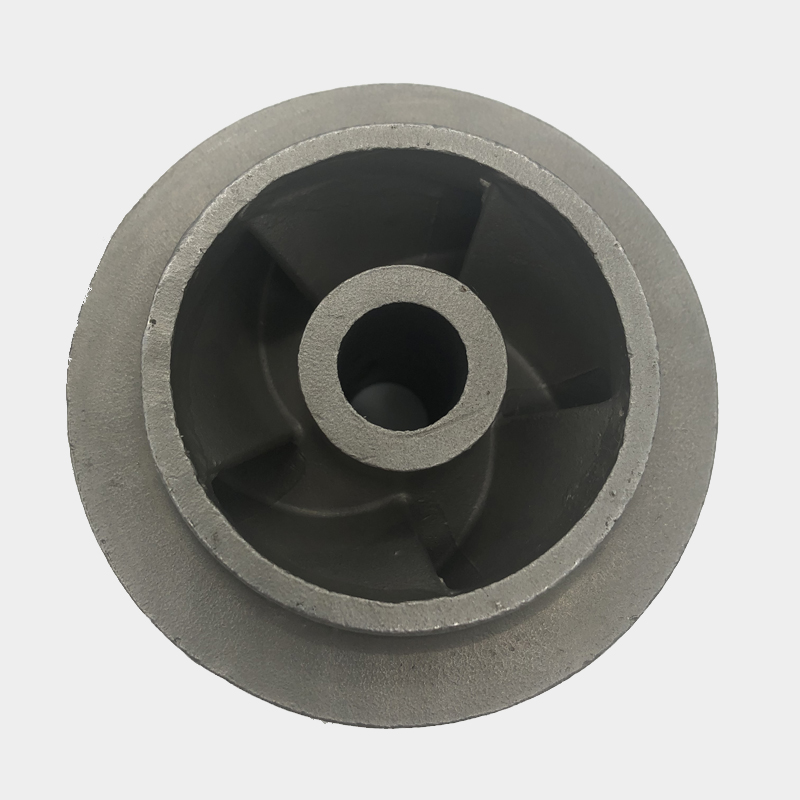
Dog, næsten færdigform betyder ikke fuldt ud færdigform. Indvendige kanaler, gevindformede dele, tætningsflader og præcisionsboringer kræver stadig CNC-behandling. En kompetent leverandør vil tydeligt kommunikere, hvilke dele der leveres af støbningen og hvilke der kræver maskinbearbejdning samt de opnåelige tolerancer for hver enkelt. Uklare svar på dette tidspunkt er et advarselssignal om, at leverandøren muligvis mangler den procesdybde, der kræves til krævende anvendelser.
Vurdering af leverandørers tekniske evner
Støbefacilitet og legeringsområde
Før købere indgår en aftale med en leverandør af investmentstøbning med CNC-bearbejdning , skal de foretage en revision af støbeoperationens bredde og dybde. Dette omfatter det udbudte legeringssortiment, de maksimale og minimale delevejte, der håndteres, samt kompleksiteten i geometrierne, som faciliteten har fremstillet med succes. En leverandør, der specialiserer sig i investeringsstøbning af carbonstål, kan mangle kontrol over skallens kemiske sammensætning og afbrændingsprotokoller, der er nødvendige for nikkelbaserede superlegeringer eller duplex rustfrit stål.
Shellbygning, voksindsprøjtning, afvoksning og støbningstemperaturstyring er alle procesvariabler, der påvirker dimensional stabilitet og intern lydhed i det færdige støbning. Købere, der vurderer en leverandør til komplekse hydrauliske eller pumpekomponenter – såsom impeller – bør gennemgå tidligere produktionsregistre, kundereferencer og materialecertifikater for sammenlignelige legeringsfamilier. investmentstøbning med CNC-bearbejdning for roterende komponenter som impeller kræver særlig konsekvent kornstruktur og overfladeintegritet for at tåle cyklisk belastning og væske-dynamik.
Spørg leverandøren om deres standardlegeringsportfolio og eventuelle specielle proceskvalifikationer, de besidder. Især kunder inden for luftfart og medicinsk udstyr kræver dokumenteret legeringssporskygge fra smeltning til færdigdel, og denne evne bør ikke antages uden videre.
CNC-bearbejdningudstyr og præcisionsomfang
Bearbejdningssiden af investmentstøbning med CNC-bearbejdning skal vurderes med samme strenghed. De væsentlige variabler omfatter antallet af akser, spindelhastighedsområder, fleksibiliteten i fastspændingsudstyret til komplekse støbte geometrier samt metrologiinfrastrukturen, der anvendes til at verificere tolerancer under processen. En leverandør, der kun råder over 3-akse-fremstillingsscentre, kan have svært ved at håndtere de sammensatte vinkler og dybe lommer, der er almindelige i præcisionsstøbte komponenter.
5-akse-CNC-bearbejdning er særligt relevant for støbninger med krumme overflader, flerplanmæssige funktioner eller referencepunkter, der ikke er parallelle med en flad monteringsflade. Når du vurderer en leverandørs bearbejdningskapacitet, skal du anmode om eksempler på de strammeste tolerancer, som de regelmæssigt opretholder i produktionen – ikke kun kapaciteter, der fremhæves i markedsføringsmateriale. Gentagelighed af tolerancer i en produktionsbatch er en mere pålidelig indikator for kapaciteten end én enkelt udstillingsdel.
Køberne bør også bekræfte, at leverandøren har dedikerede fastspændingsanordninger eller tombstones til de specifikke delegrupper, som du har tilsigtet at indkøbe. Generisk fastspænding anvendt på støbte geometrier giver ofte anledning til datumsforskydningsfejl, der akkumulerer sig over funktionerne og resulterer i monterede produkter, der består individuel inspektion, men mislykkes ved den endelige pasformskontrol.
Kvalitetssikringssystemer og inspektionsprotokoller
Certificeringer og deres praktiske betydning
ISO 9001-certificering er et minimumskrav for enhver troværdig leverandør af investmentstøbning med CNC-bearbejdning , men den er ikke tilstrækkelig i sig selv. ISO 9001 bekræfter, at et kvalitetsstyringssystem findes; det validerer dog ikke det tekniske niveau i dette system eller den streng hed, hvormed det anvendes. For købere inden for regulerede industrier har yderligere certificeringer mere specifik vægt. AS9100-certificering indikerer procesdisciplin på luft- og rumfartsniveau. ISO 13485 signalerer modenhed inden for fremstilling af medicinsk udstyr. IATF 16949 demonstrerer produktionskontroller, der er tilpasset bilindustrien.
Ud over certificeringer bør købere anmode om kopier af interne proceskontrolplaner, førsteartikelinspektionsrapporter (FAI) fra sammenlignelige tidligere projekter samt data om ikke-overensstemmelsesrater. En leverandør, der er tilbageholdende med at dele denne information under leverandørkvalificering, vil sandsynligvis ikke blive mere transparent under produktionen. Kvalitetstransparens skal være et ufravigeligt kriterium ved valg af leverandør.
Dimensionel verifikation og ikke-destruktiv prøvning
For komponenter fremstillet via investmentstøbning med CNC-bearbejdning , skal dimensionel verifikation omfatte både støbningen geometri og de maskinbearbejdede dele. Koordinatmålemaskine (CMM)-kapacitet er standard for alvorlige præcisionsleverandører, men købere bør bekræfte opløsningen og kalibreringsfrekvensen for disse systemer. Optisk scanning og 3D-sammenligning med CAD-nominelle værdier anvendes i stigende grad til komplekse støbningsprofiler, hvor traditionel CMM-probing er upraktisk.
Indre afstøbningens holdbarhed er lige så afgørende. Porøsitet, krympningshulrum og inklusioner, der ikke er synlige på overfladen, kan udvikle sig til fejl under brug. Røntgenradiografi, CT-scanning og fluorescerende penetrerende inspektion (FPI) er de primære metoder til ikke-destruktiv testning, der anvendes på investeringsafstøbninger. Købere bør specificere, hvilke NDT-metoder der kræves i deres indkøbsordre, og verificere, at leverandøren råder over den passende udstyr og personalekvalifikationer til at udføre dem.
Leverandører der tilbyder investmentstøbning med CNC-bearbejdning for kritiske anvendelser bør kunne levere komplette inspektionspakker med hver forsendelse, herunder materialecertifikater, dimensionelle rapporter og NDT-dokumentation. Denne dokumentation danner sporbartligheds-kæden, som regulerede branchekunder kræver.
Kommunikation, leveringstid og kommerciel alignment
Teknisk kommunikation og DFM-feedback
En teknisk kompetent leverandør, der kommunikerer dårligt, vil alligevel forårsage projektforsinkelser og teknisk frustration. Før en leverandør fastlægges for investmentstøbning med CNC-bearbejdning , købere bør vurdere kvaliteten af kommunikationen i forbindelse med tilbudsfasen og DFM-gennemgangen. Leverer leverandøren detaljeret feedback om designfunktioner, der skaber udfordringer ved støbning? Flagger de proaktivt tolerancenkrav, der overstiger den pålidelige proceskapacitet? Foreslår de designændringer, der reducerer omkostningerne uden at kompromittere funktionen?
Leverandører, der blot returnerer en pris uden meningsfuld ingeniørinput, anvender typisk en kommoditetsmentalitet på præcisionsfremstilling. For komplekse dele fører denne tilgang til problemer, der opstår under inspektion af første artikel eller, hvad værre er, under kundens godkendelsesprøvning. En stærk DFM-kommunikation før ordreplacering er en af de mest pålidelige indikatorer på en problemfri produktionsoplevelse.
Realistiske levertider og produktionskapacitet
Levertidsforpligtelser for investmentstøbning med CNC-bearbejdning projekter skal vurderes realistisk. En typisk investeringsstøbningscyklus – fra værktøjsfremstilling via støbning, varmebehandling og CNC-afslutning – omfatter flere sekventielle processer. At forhaste en hvilken som helst fase medfører dimensionel ustabilitet, manglende overensstemmelse med kravene til varmebehandling eller fejl ved maskinbearbejdning. Købere bør være skeptiske over for leverandører, der angiver urealistisk korte levertider som en konkurrencemæssig taktik uden at forklare, hvilke faser de agter at forkorte.
Lige så vigtig er leverandørens produktionskapacitet i forhold til din forventede ordrevolumen. En leverandør, der kan levere en prototype hurtigt, men hvis støbefurnacer konstant er overbelasted ved seriestøbning, er ikke en anvendelig langtidspartner. Under leverandørkvalificering bør du anmode om en ærlig vurdering af den nuværende kapacitetsudnyttelse samt levertidsadfærd i perioder med høj efterspørgsel.
Kommersiel alignment omfatter også prisgennemsigtighed. For investmentstøbning med CNC-bearbejdning , værktøjsomkostninger, stykomkostninger for støbning og CNC-bearbejdning er adskilte omkostningselementer, hvor hvert element styres af forskellige variable. En leverandør, der fremlægger en enkelt uigennemskuelig pris uden klarhed over omkostningsstrukturen, gør det svært for købere at sammenligne tilbud objektivt eller at identificere muligheder for værditeknik.
Risikostyring og faktorer vedrørende langsigtet partnerskab
Forsyningskæderesiliens og materialeindkøb
Købere, der vælger en leverandør til investmentstøbning med CNC-bearbejdning skal overveje forsyningskæderesiliens, især for speciallegeringer. Investeringsstøbning kræver kontrolleret smeltning af legeringsmateriale, og forstyrrelser i råmaterialernes forsyning kan føre til produktionssvigt eller tvænge til brug af alternative legeringer, hvilket kræver genkvalificering. Spørg potentielle leverandører, hvordan de håndterer legeringslager, om de opbevarer sikkerhedsforråd af materialer med høj efterspørgsel og hvordan de kommunikerer forsyningsforstyrrelser til kunder.
En leverandør med diversificeret råvareindkøb og dokumenterede leverandørkvalifikationsprocesser for deres egen supply chain er mindre sandsynlig for at videregive øvre ledningsforstyrrelser til dig som køber. Dette er især relevant i perioder med markedsvolatilitet, der påvirker priserne på nikkel, kobalt og specialrustfrit stål.
Kultur for løbende forbedring og teknisk udvikling
De bedste leverandører af investmentstøbning med CNC-bearbejdning er dem, der investerer i løbende procesforbedring, ikke blot dem, der kan udføre en nuværende designkompetent. Købere, der bygger langvarige relationer, bør vurdere, om en leverandør har et aktivt teknisk udviklingsprogram, om de investerer i nye formgivningssimuleringsværktøjer og om deres CNC-maskineringsteam holder sig ajour med fremskridt inden for skæreværktøjsteknologi og programmering.
Leverandører, der demonstrerer en kultur for forbedring, er bedre positioneret til at hjælpe dig med at reducere deleomkostningerne over tid, forbedre udbyttet og tilpasse sig designændringer uden at skulle starte fra bunden. Når du vurderer en leverandør til investmentstøbning med CNC-bearbejdning , skal du spørge om initiativer til omkostningsreduktion, som de har gennemført for eksisterende kunder, samt eksempler på forbedringer af proceskapaciteten, der er opnået under en produktionscyklus.
Til sidst er den rigtige leverandør ikke blot en leverandør, men en produktionspartner, hvis tekniske dybde, kvalitetsdisciplin og kommunikationskultur er i overensstemmelse med dine produktionskrav og din virksomheds risikotolerance. At tage tid til at vurdere disse faktorer grundigt, inden den første ordre udstedes, giver afkast gennem hele komponentens produktionscyklus.
Ofte stillede spørgsmål
Hvilke tolerancer kan typisk opnås med investeringsstøbning kombineret med CNC-bearbejdning?
Investeringsstøbning alene opnår typisk dimensionelle tolerancer i området ±0,1 til ±0,3 mm, afhængigt af reservedelens geometri, legering og placering af funktionelle egenskaber. Når CNC-bearbejdning anvendes på kritiske overflader efter støbningen, er tolerancer på ±0,01 til ±0,05 mm almindeligt opnåelige på vel-fastspændte og stabile støbte geometrier. Den faktiske tolerancemulighed for en bestemt reservedel afhænger af legeringen, type af funktionel egenskab samt leverandørens fastspændings- og inspektionsinfrastruktur.
Hvordan bør købere vurdere en leverandørs evne til at håndtere både støbning og bearbejdning internt?
Køberne bør anmode om en fabriksrundvisning eller detaljeret dokumentation af kapaciteter, der dækker begge processer. Nøgleindikatorer for rigtig integrering i huset omfatter fælles DFM-gennemgangsprocesser, hvor både støbe- og maskinfremstillingsteknikere er involveret, dokumenterede tolerancer for ufinbearbejdede overflader på støbninger samt inspektionsudstyr, der kan verificere både støbte og maskinbearbejdede dele. Integrering hos én enkelt leverandør eliminerer dimensionelle variationer mellem forskellige leverandører og forbedrer ansvarsfordelingen.
Hvilke materialer bearbejdes oftest ved investeringsstøbning kombineret med CNC-bearbejdning?
De mest almindelige materialer omfatter kulstål, legeret stål, rustfrit stål i kvaliteter som 316L og 17-4 PH, duplex-rustfrit stål, nikkelbaserede superlegeringer som Inconel og Hastelloy, kobalt-krom-legeringer samt aluminiumslegeringer. Valget af legering styres af driftsbetingelserne, herunder temperatur, korrosionsmiljø, mekanisk belastning og vægtkrav. Leverandører bør vurderes ud fra deres specifikke erfaring med den pågældende legeringsfamilie i forhold til din anvendelse.
Hvordan kan købere beskytte sig mod kvalitetsfejl under den første produktionsomgang?
Køberne bør kræve en formel første-artikel-inspektionsproces (FAI), hvor leverandøren indsender en komplet dimensionsrapport, materialecertifikater og eventuel påkrævet NDT-dokumentation til gennemgang og godkendelse, inden seriefremstillingen påbegyndes. Ved at inkludere FAI-krav i købsordren eller kvalitetsplanen etableres en kontraktlig kvalitetskontrol. Desuden giver anmodning om prøveafstøbninger før CNC-bearbejdning køberne mulighed for at vurdere afstøbningens integritet uafhængigt, inden der investeres i værditilføjende bearbejdningsomkostninger.
Indholdsfortegnelse
- Forståelse af den kombinerede proces og hvorfor integration er afgørende
- Vurdering af leverandørers tekniske evner
- Kvalitetssikringssystemer og inspektionsprotokoller
- Kommunikation, leveringstid og kommerciel alignment
- Risikostyring og faktorer vedrørende langsigtet partnerskab
-
Ofte stillede spørgsmål
- Hvilke tolerancer kan typisk opnås med investeringsstøbning kombineret med CNC-bearbejdning?
- Hvordan bør købere vurdere en leverandørs evne til at håndtere både støbning og bearbejdning internt?
- Hvilke materialer bearbejdes oftest ved investeringsstøbning kombineret med CNC-bearbejdning?
- Hvordan kan købere beskytte sig mod kvalitetsfejl under den første produktionsomgang?