
 EN
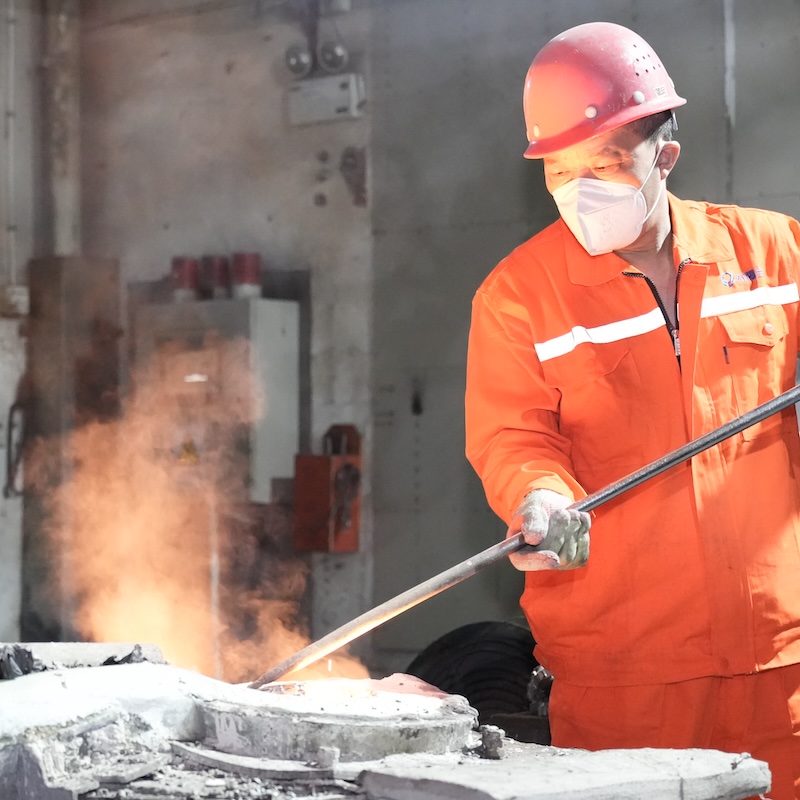
A megfelelő gyártási partnerek kiválasztása öntés CNC megmunkálással a beszerzési csapat egyik legfontosabb döntése. E két folyamat együttes alkalmazása kiváló méretpontosságot, kiváló felületminőséget és a rendkívül összetett geometriák gyártásának képességét biztosítja – olyan eredményeket, amelyeket egyik folyamat sem tudna elérni önállóan. Ugyanakkor a szállítói piac szétdarált, a képességek jelentősen eltérnek, és egy rossz választás költséges újrafeldolgozást, határidők késését és műszaki specifikációknak nem megfelelő alkatrészeket eredményezhet. Azok a vásárlók, akik e döntés előtt nem alkalmaznak strukturált keretrendszert, gyakran csak a szerződés aláírása után derülnek rá kritikus hiányosságokra.
Ez az útmutató arra készít fel a vásárlókat, hogy a szükséges specifikus ismeretekkel rendelkezzenek egy szállító kiválasztása előtt öntés CNC megmunkálással . A technikai képesség értékelését, a folyamatintegráció minőségét, a minőségbiztosítási infrastruktúrát, a kommunikációs elvárásokat és a kereskedelmi tényezőket foglalja magában, amelyek megkülönböztetik a megbízható hosszú távú partnert a rövid távú kockázattól. Akár légi- és űrhajóipari, akár orvosi eszközök, ipari szivattyúk vagy autóipari rendszerek precíziós alkatrészeit szerzi be, az itt ismertetett kritériumok segítségével jól informált, megtámadhatatlan beszerzési döntést hozhat.
A kombinált folyamat megértése és annak indoklása, miért fontos az integráció
A öntés és megmunkálás egyesítésének műszaki logikája
Öntés CNC megmunkálással nem csupán egy alkatrész öntése, majd a későbbi megmunkálása. A két folyamatot már a tervezési szakaszban együtt kell mérnököknek kialakítaniuk. A veszteségmentes öntés (investment casting) közel nettó alakú alkatrészeket állít elő finom felületi részletekkel és szoros méreteltérésekkel, amelyek általában ±0,1–±0,3 mm között mozognak az ötvözet és a geometria függvényében. A CNC-megmunkálás ezután finomítja a kritikus funkciókat – például csapágyfuratokat, tömítőfelületeket, menetes kapcsolódási felületeket és precíziós alapfelületeket – olyan méreteltérésekig, amelyeket az öntés önmagában megbízhatóan nem tud elérni.
Amikor egy beszállító mindkét technológiát ismeri, az öntést a megmunkálás szempontjából tervezi. Ez azt jelenti, hogy megfelelő megmunkálható felületi hozzáadásokat (stock allowances) tervez a megmunkálható felületekre, úgy helyezi el az öntési varratvonalakat (parting lines), hogy minimális legyen a zavaró hatás, és olyan ötvözetösszetételeket választ, amelyek tisztán, eszközrepedés vagy munkadarab-keményedés nélkül megmunkálhatók. Azok a beszállítók, akik a két folyamatot elkülönült műveletekként kezelik, elkerülhető változékonyságot vezetnek be, ami selejtelt öntvényekhez és drága korrekciós iterációkhoz vezet.
A vásárlóknak közvetlenül meg kell kérniük a beszállítókat, hogy hogyan együttműködnek öntő- és megmunkáló mérnökeik a tervezési felülvizsgálat során. Egy igazi folyamatintegrációt képes biztosító beszállító bemutatja, hogy öntőmérnökei és CNC-programozói megosztják a tervezési fájlokat, és a gyártási megvalósíthatóság (DFM – Design for Manufacturability) szakaszában kommunikálnak egymással, nem pedig az első öntvények előállítása után.
A közel-kész alakú gyártás előnyei és korlátai
Az egyik fő oka annak, hogy a gyártók öntés CNC megmunkálással a közel-kész alakú gyártási képesség, amelyet az öntési folyamat biztosít. A bonyolult külső geometriák megvalósítása a formában minimálisra csökkenti az anyagleválasztást a CNC-fázisban, így csökkennek a ciklusidők, a szerszámkopás és az anyagpazarlás. Ez különösen értékes drága szuperötvözetek, titán és rozsdamentes acél minőségek esetén, ahol az alapanyag jelentős költségvetési tényező.
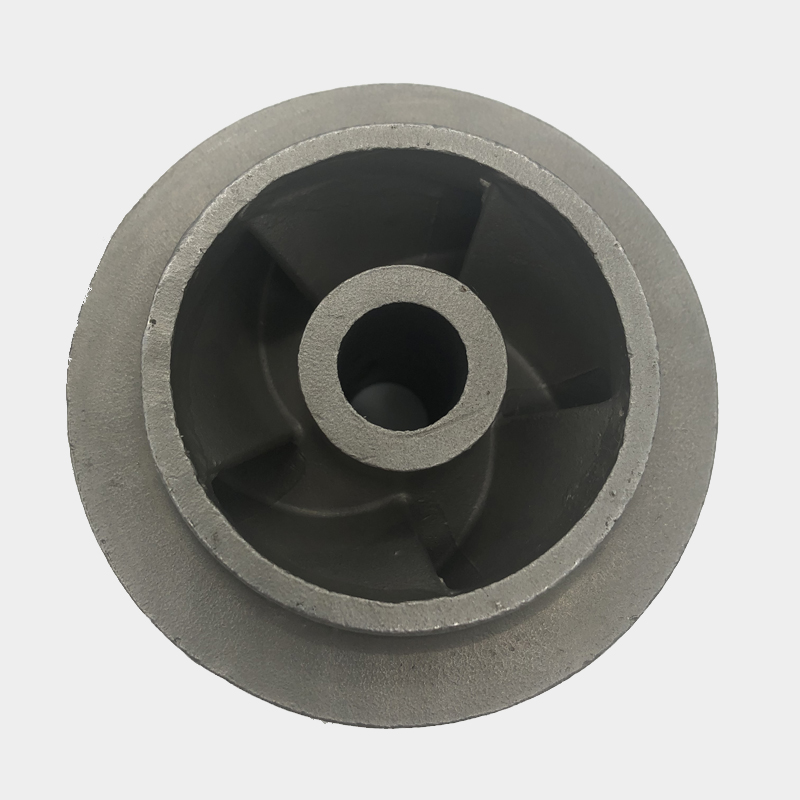
Azonban a közel-kész alakzat nem jelenti a kész alakzatot. A belső járatok, menetes elemek, tömítőfelületek és szűk tűréshatárral rendelkező furatok továbbra is CNC-megmunkálást igényelnek. Egy kompetens szállító egyértelműen közli, mely elemeket szállítja a öntés, és melyek megmunkálást igényelnek, valamint az egyes elemek elérhető tűréshatárait. A homályos válaszok ebben a szakaszban figyelmeztető jelek lehetnek arra, hogy a szállító hiányos folyamatmélységgel rendelkezik a magas igényű alkalmazásokhoz.
Szállítói műszaki képességek értékelése
Öntöde és ötvözetek választéka
Mielőtt a vásárlók szerződést kötnének egy öntés CNC megmunkálással , a vásárlóknak fel kell ellenőrizniük az öntőüzem tevékenységének szélességét és mélységét. Ez magában foglalja a feldolgozott ötvözetek választékát, a kezelhető legnagyobb és legkisebb alkatrész-súlyokat, valamint azokat a geometriai bonyolultságú alkatrészeket, amelyeket a létesítmény sikeresen gyártott. Egy szénacél-investment öntvényekben specializálódott szállító hiányozhat a héj-kémiai összetétel szabályozásából és a kiégési protokollokból, amelyek szükségesek a nikkel-alapú szuperötvözetek vagy a duplex rozsdamentes acél öntéséhez.
A héjépítés, a viaszbefecskendezés, a viaszelvezetés és az öntési hőmérséklet szabályozása mind olyan folyamatváltozók, amelyek befolyásolják a kész öntvény méretbeli stabilitását és belső hibamentességét. A vásárlóknak, akik összetett hidraulikus vagy szivattyúalkatrészek – például impellerek – gyártóját értékelik, érdemes átnézniük a korábbi gyártási nyilvántartásokat, az ügyfélajánlásokat és az anyagtanúsítványokat hasonló ötvözetcsaládok esetében. öntés CNC megmunkálással a forgó alkatrészekre, például impellerekre vonatkozó követelmények különösen egyenletes szemcsestruktúrát és felületi integritást igényelnek a ciklikus terhelés és a folyadékdinamika elleni ellenálláshoz.
Kérje meg a beszállítót, hogy adjon tájékoztatást szokásos ötvözetportfóliójáról és bármely speciális folyamatminősítéséről. Az űrkutatási és orvosi ügyfelek különösen dokumentált ötvözetnyomvonal-követést követelnek meg az olvasztástól a kész alkatrészig, és ezt a képességet nem szabad feltételezni.
CNC megmunkáló berendezések és pontossági tartomány
A megmunkálás oldala a öntés CNC megmunkálással egyenlő szigorral kell értékelni. A kulcsfontosságú változók közé tartozik a rendelkezésre álló tengelyek száma, a főorsó forgási sebességének tartománya, a bonyolult öntött alkatrészek geometriájához való rögzítési rugalmasság, valamint a megmunkálás közbeni tűrések ellenőrzésére használt mérési infrastruktúra. Az a beszállító, aki csak 3 tengelyes megmunkálóközpontokkal rendelkezik, nehézségekbe ütközhet a precíziós öntött alkatrészek jellemző összetett szögeivel és mély zsebformákkal.
Az öt tengelyes CNC megmunkálás különösen releváns az ívelt felületű öntvények, a több síkban elhelyezkedő funkciók vagy azok a referenciaalapok esetében, amelyek nem párhuzamosak egy sík rögzítőfelülettel. Amikor egy beszállító megmunkálási képességét vizsgálja, kérjen példákat a legszigorúbb tűrésekről, amelyeket rendszeresen betartanak a gyártás során – ne csak a marketinganyagokban megadott képességekről. A tűrések ismételhetősége egy termelési tétel során megbízhatóbb képet ad a képességről, mint egyetlen kiemelt alkatrész.
A vásárlóknak továbbá ellenőrizniük kell, hogy a szállító rendelkezik-e külön rögzítőeszközökkel vagy „sírkövekkel” azokhoz a specifikus alkatrészcsaládokhoz, amelyeket beszerezni kívánnak. A műszaki alkatrészek öntött geometriájára alkalmazott általános rögzítés gyakran hibákat okoz a méret- és helyzetmeghatározási pontokban, amelyek a jellemzők során felhalmozódnak, így olyan szerelvények jönnek létre, amelyek egyedi ellenőrzés során megfelelnek, de a végleges illesztési ellenőrzésnél megbuknak.
Minőségbiztosítási rendszerek és ellenőrzési protokollok
Tanúsítványok és gyakorlati jelentésük
ISO 9001-es tanúsítvány egy alapvető elvárás bármely megbízható szállító esetében, aki öntés CNC megmunkálással , de önmagában nem elegendő. Az ISO 9001 tanúsítvány azt igazolja, hogy létezik egy minőségirányítási rendszer; azonban nem érvényesíti annak technikai mélységét vagy alkalmazásának szigorúságát. A szabályozott iparágakban tevékenykedő vásárlók számára további tanúsítványok súlyosabb, konkrétabb jelentéssel bírnak. Az AS9100 tanúsítvány az űrkutatási ipar szintjének megfelelő folyamatdiszciplínát jelez. Az ISO 13485 tanúsítvány a gyógyászati eszközök gyártásának érettségét mutatja. Az IATF 16949 tanúsítvány az autóipari szabványoknak megfelelő gyártási irányítást bizonyítja.
A tanúsításokon túl a vásárlóknak meg kell kérniük a belső folyamatszabályozási tervek másolatait, az összehasonlítható korábbi projektekből származó első minta ellenőrzési (FAI) jelentéseket, valamint a megfelelőség hiányának arányára vonatkozó adatokat. Az a beszállító, aki habozik, hogy ezt az információt megosztja a beszállítók minősítése során, valószínűleg nem válik átláthatóbbá a gyártási folyamat során sem. A minőségi átláthatóság elengedhetetlen követelménynek számít a beszállítók kiválasztásánál.
Méretellenőrzés és nem romboló vizsgálat
Azoknál az alkatrészeknél, amelyeket öntés CNC megmunkálással , a méretellenőrzésnek mind a öntött geometriát, mind a megmunkált felületeket figyelembe kell vennie. A koordináta mérőgép (CMM) képessége szabványos követelmény a komolyan vett precíziós beszállítóknál, de a vásárlóknak ellenőrizniük kell ezeknek a rendszereknek a felbontását és kalibrálási gyakoriságát. Az optikai szkenneres vizsgálat és a CAD-névleges értékkel való 3D-összehasonlítás egyre gyakrabban használatos bonyolult öntött profilok esetén, ahol a hagyományos CMM-probálás gyakorlatilag alkalmatlan.
A belső öntési minőség legalább annyira fontos. A felületen láthatatlan pórusosság, zsugorodási üregek és idegen anyagok szolgálhatnak hibák forrásául a használat során. Az öntött darabok nem romboló vizsgálatának fő módszerei az röntgenvizsgálat, a CT-vizsgálat és a fluoreszkáló behatolásos vizsgálat (FPI). A vásárlóknak meg kell határozniuk a megrendelésükben, mely nem romboló vizsgálati módszerek szükségesek, és ellenőrizniük kell, hogy a szállító rendelkezik-e a megfelelő berendezésekkel és személyzeti képesítésekkel ezek elvégzéséhez.
Olyan szállítók, akik öntés CNC megmunkálással kritikus alkalmazásokhoz szükséges alkatrészeket szállító szállítók minden szállítmányhoz teljes ellenőrzési csomagot kell, hogy szállítsanak, beleértve az anyagtanúsítványokat, méretellenőrzési jelentéseket és a nem romboló vizsgálatok dokumentumait. Ez a dokumentáció alkotja a nyomon követhetőségi láncot, amelyet a szabályozott iparágban működő vevők igényelnek.
Kommunikáció, szállítási idő és kereskedelmi egyeztetés
Műszaki kommunikáció és DFM-hozzászólás
Egy műszakilag képes, de rosszul kommunikáló szállító is késedelmet okozhat a projektekben és mérnöki frusztrációt eredményezhet. A szállító végleges kiválasztása előtt öntés CNC megmunkálással , a vásárlóknak értékelniük kell a kommunikáció minőségét az árajánlat és a DFM-felülvizsgálati fázisban. A szállító részletes visszajelzést nyújt-e a öntési kihívásokat okozó tervezési jellemzőkről? Proaktívan felhívja-e a figyelmet a megbízható folyamatképességet meghaladó tűrések követelményeire? Javasol-e olyan tervezési módosításokat, amelyek csökkentik a költségeket anélkül, hogy a funkciót kompromittálnák?
Azok a szállítók, akik egyszerűen csak árat adnak meg, anélkül, hogy jelentős mérnöki beavatkozást nyújtanának, általában áruházias megközelítést alkalmaznak a pontossági gyártásra. Összetett alkatrészek esetén ez a megközelítés problémákhoz vezet, amelyek a kezdeti minta ellenőrzése során bukkanak fel, sőt, még rosszabb esetben az ügyfél általi minősítési tesztek idején.
Szállítási idő realitása és gyártási kapacitás
A szállítási időre vonatkozó kötelezettségvállalások öntés CNC megmunkálással a projekteket realisztikusan kell értékelni. Egy tipikus öntött darab gyártási ciklus – a szerszámgyártástól kezdve az öntésen, hőkezelésen és a CNC-finomításon át – több egymást követő műveletet foglal magában. Bármely szakasz siettetése dimenziós instabilitást, hőkezelési nem megfelelőséget vagy megmunkálási hibákat eredményezhet. A vásárlóknak óvatosnak kell lenniük azokkal a beszállítókkal szemben, akik versenyelőnyként túlzottan rövid határidőt ajánlanak anélkül, hogy megmagyaráznák, mely lépéseket kívánják felgyorsítani.
Ugyanolyan fontos a beszállító termelési kapacitása az Ön várható rendelési mennyiségéhez viszonyítva. Egy olyan beszállító, aki gyorsan képes prototípust szállítani, de akinek az öntőfurnérái állandóan túlterhelt állományban vannak nagyobb sorozatgyártási mennyiségek esetén, nem megfelelő hosszú távú partner. A beszállítók minősítése során kérjenek őszinte értékelést a jelenlegi kapacitás kihasználtságáról és a csúcsidőszakban tapasztalható határidőviselkedésről.
A kereskedelmi egyezés szintjén a ártranszparencia is szerepet játszik. öntés CNC megmunkálással a szerszámozási költség, az alkatrészegységre jutó öntési költség és a CNC megmunkálási költség különálló költségelemek, amelyeket különböző változók határoznak meg. Olyan beszállító, aki egyetlen, átláthatatlan árat mutat be anélkül, hogy feltárta volna a költségstruktúrát, nehezíti a vásárlók számára, hogy objektíven hasonlítsák össze a javaslatokat, illetve hogy megértsék, hol rejlenek az értéktervezési lehetőségek.
Kockázatkezelés és hosszú távú partnerségi tényezők
Ellátási lánc rugalmassága és nyersanyag-források
Beszállító kiválasztásakor öntés CNC megmunkálással figyelembe kell venniük az ellátási lánc rugalmasságát, különösen a speciális ötvözetek esetében. Az öntött alkatrészek gyártása a szigorúan szabályozott ötvözet-nyersanyagok olvasztásán alapul, és a nyersanyagellátás megszakítása késleltetheti a termelési ütemtervet, vagy olyan ötvözet-csere kényszerítéséhez vezethet, amely újraqualifikációt igényel. Kérdezze meg a lehetséges beszállítókat, hogyan kezelik az ötvözet-készleteket, tartanak-e biztonsági készletet a nagy keresletű anyagokból, és hogyan tájékoztatják ügyfeleiket az ellátási zavarokról.
Egy olyan beszállító, amely diverzifikált nyersanyag-forrásokból szerzi be anyagait, és dokumentált beszállítói minősítési folyamatokat alkalmaz saját ellátási láncában, kevesebb valószínűséggel továbbítja feléje, mint vevő felé az upstream zavarokat. Ez különösen fontos a nikkel, kobalt és speciális rozsdamentes acél árának piaci ingadozása idején.
Folyamatos fejlődésre épülő munkakultúra és technikai fejlesztés
A legjobb beszállítók öntés CNC megmunkálással azok, akik folyamatos folyamatfejlesztésbe fektetnek, nem csupán azok, akik képesek jelenlegi tervek kompetens megvalósítására. A hosszú távú kapcsolatot építő vásárlóknak értékelniük kell, hogy a beszállító rendelkezik-e aktív technikai fejlesztési programmal, befektet-e új öntési szimulációs eszközökbe, valamint hogy CNC megmunkáló csapatuk naprakész-e a vágószerszámok technológiájában és a programozási fejlesztésekben.
Azok a beszállítók, akik egy fejlődésre törekvő kultúrát mutatnak, jobban képesek segíteni Önnek az alkatrészek költségeinek csökkentésében az idővel, a kihozatal javításában, valamint a tervezési módosításokhoz való rugalmas alkalmazkodásban anélkül, hogy nulláról kellene kezdeniük. Amikor egy beszállítót értékel öntés CNC megmunkálással , kérdezze meg a költségcsökkentési kezdeményezésekről, amelyeket megbízott ügyfeleik számára valósítottak meg, és példákat a folyamatképesség-javulásra, amelyeket egy termelési ciklus során értek el.
Végül is a megfelelő beszállító nem csupán egy szállító, hanem egy gyártási partner, amely technikai mélysége, minőségbiztosítási diszciplínája és kommunikációs kultúrája összhangban van termelési igényeivel és üzleti kockázattűrésével. Az ilyen tényezők alapos értékelése az első rendelés leadása előtt hosszú távon jelentős előnyöket biztosít az alkatrész teljes termelési életciklusa során.
GYIK
Milyen tűrések érhetők el általában befecskendezéses öntéssel kombinálva CNC-megmunkálással?
A befolyási öntés egyedül általában ±0,1–±0,3 mm-es méreteltérés-tűrést ér el, amely a alkatrész geometriájától, az ötvözet típusától és a jellemző helyétől függően változhat. Amikor a kritikus felületeken öntés után CNC megmunkálást alkalmaznak, jól rögzített, stabil öntött geometriák esetén rendszeresen elérhető ±0,01–±0,05 mm-es tűrés. Egy adott alkatrész tényleges tűréshatára az ötvözet típusától, a jellemző típusától, valamint a beszállító rögzítési és ellenőrzési infrastruktúrájától függ.
Hogyan értékeljék a vásárlók egy beszállító képességét arra, hogy mind az öntést, mind a megmunkálást belső erőforrásokkal végezze?
A vásárlóknak létesítménylátogatást vagy részletes, mindkét műveletet lefedő képességdokumentációt kell kérniük. A valódi belső integráció kulcsindikátorai közé tartozik a öntési és megmunkálási mérnökök együttes részvételével zajló, megosztott DFM (gyártásközeli tervezés) átvizsgálási folyamat, a megmunkált felületekhez dokumentált nyersanyag-tűréshatárok, valamint olyan minőségellenőrző berendezések, amelyek képesek mind az öntött, mind a megmunkált jellemzők ellenőrzésére. Az egyszállítós integráció kiküszöböli a szállítók közötti méretbeli ingadozást, és javítja a felelősséget.
Milyen anyagokat dolgoznak fel leggyakrabban befektetési öntéssel és CNC megmunkálással?
A leggyakrabban használt anyagok közé tartozik a szénacél, az ötvözött acél, a rozsdamentes acél fajtái, például a 316L és a 17-4 PH, a kettős (duplex) rozsdamentes acél, a nikkelalapú szuperötvözetek, mint az Inconel és a Hastelloy, a kobalt-króm ötvözetek, valamint az alumíniumötvözetek. Az ötvözet kiválasztását a működési körülmények határozzák meg, például a hőmérséklet, a korróziós környezet, a mechanikai terhelés és a súlyszükségletek. A szállítókat az Ön alkalmazásához kapcsolódó ötvözetcsaládra vonatkozó konkrét tapasztalataik alapján kell értékelni.
Hogyan védhetik meg magukat a vásárlók a minőségi hibáktól az első gyártási sorozat során?
A vásárlóknak formális első minta ellenőrzési (FAI) eljárást kell követelniük, amely során a szállító teljes méreti jelentést, anyagtanúsítványokat és az esetlegesen szükséges NDT-dokumentumokat nyújt be felülvizsgálatra és jóváhagyásra a tömeges gyártás megkezdése előtt. Az FAI-követelmények megállapítása a megrendelési dokumentumban vagy a minőségi tervben szerződéses minőségi kaput hoz létre. Ezenkívül a megmunkálás előtti öntvény-minták kérése lehetővé teszi a vásárlók számára, hogy függetlenül értékeljék az öntvények hibátlan működését, mielőtt értékadó CNC-megmunkálási költségek merülnének fel.
Tartalomjegyzék
- A kombinált folyamat megértése és annak indoklása, miért fontos az integráció
- Szállítói műszaki képességek értékelése
- Minőségbiztosítási rendszerek és ellenőrzési protokollok
- Kommunikáció, szállítási idő és kereskedelmi egyeztetés
- Kockázatkezelés és hosszú távú partnerségi tényezők
-
GYIK
- Milyen tűrések érhetők el általában befecskendezéses öntéssel kombinálva CNC-megmunkálással?
- Hogyan értékeljék a vásárlók egy beszállító képességét arra, hogy mind az öntést, mind a megmunkálást belső erőforrásokkal végezze?
- Milyen anyagokat dolgoznak fel leggyakrabban befektetési öntéssel és CNC megmunkálással?
- Hogyan védhetik meg magukat a vásárlók a minőségi hibáktól az első gyártási sorozat során?