
 EN
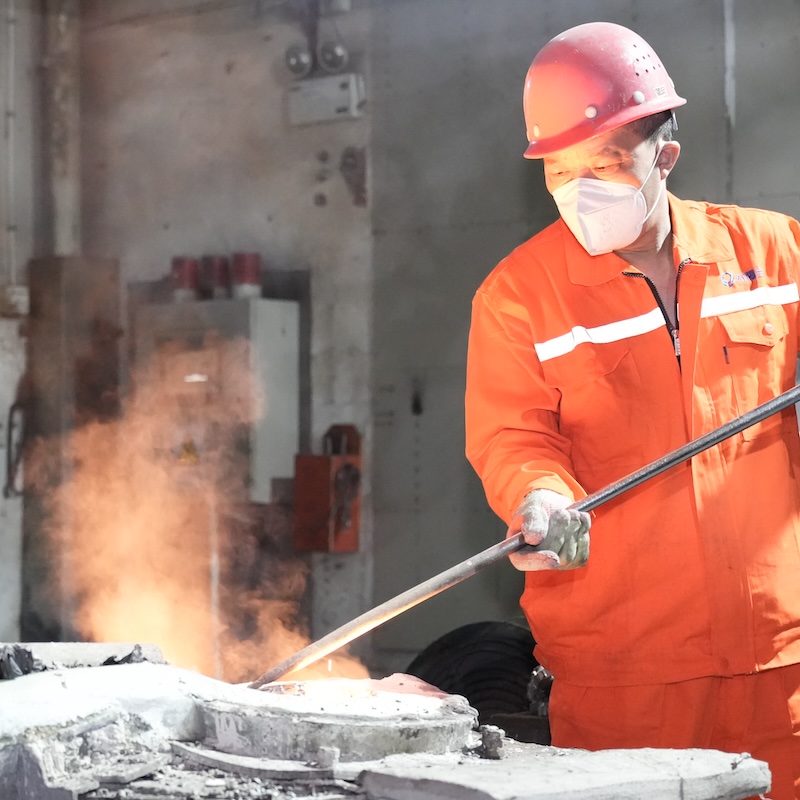
Teisingo gamybos partnerio pasirinkimas investicinis liejimas su CNC apdirbimu yra vienas svarbiausių sprendimų, kurį gali priimti pirkimų komanda. Šie du procesai, sujungti kartu, užtikrina išsklaidytą matmeninę tikslumą, aukščiausios kokybės paviršių ir galimybę gaminti labai sudėtingas geometrines formas, kurių nei vienas iš šių procesų atskirai negalėtų pasiekti. Tačiau tiekėjų rinka yra fragmentuota, jų gebėjimai labai skiriasi, o netinkamo tiekėjo pasirinkimas gali sukelti brangų perdaromą darbą, terminų vėlavimus ir detalių neatitikimą inžineriniams reikalavimams. Pirktuvai, kurie šį sprendimą priima be struktūrizuotos sistemos, dažnai kritinius trūkumus aptinka tik po sutarties pasirašymo.
Šis vadovas sukurtas tam, kad įgūdžius pirktuvams prieš pasirinkdami tiekėją, kuris gamina investicinis liejimas su CNC apdirbimu . Jame apima techninės galimybės vertinimą, procesų integracijos kokybę, kokybės užtikrinimo infrastruktūrą, komunikacijos lūkesčius ir komercinius veiksnius, kurie atskiria patikimą ilgalaikį partnerį nuo trumpalaikio rizikos. Ar jūs perkate tikslų komponentų orlaivių, medicinos prietaisų, pramoninių siurblių ar automobilių sistemoms, čia pateikti kriterijai padės jums priimti gerai pagrįstą ir įrodymais paremtą pirkimo sprendimą.
Suprantant sujungtą procesą ir kodėl integracija yra svarbi
Liejimo ir apdirbimo jungimo techninė logika
Investicinis liejimas su CNC apdirbimu tai ne tik paprastas detalės liejimo, o vėliau jos frezavimo klausimas. Abi procesai turi būti kartu suprojektuoti dar projektavimo etape. Investicinis liejimas sukuria beveik galutinės formos komponentus su smulkiais paviršiaus detaliais ir tiksliais matmeniniais nuokrypiais, kurie paprastai yra ±0,1–±0,3 mm priklausomai nuo lydinio ir geometrijos. CNC apdirbimas toliau tikslina kritines savybes – guolių skyrius, sandarinimo paviršius, sriegiuotus jungtis ir tikslųjų matavimų taškus – iki tikslumo, kurio vien tik liejimas patikimai pasiekti negali.
Kai tiekėjas supranta abu šiuos procesus, jis projektuoja liejimą atsižvelgdamas į apdirbimą. Tai reiškia, kad apdirbamuose paviršiuose numatoma tinkama papildomos medžiagos atsarga, dalijimo linijos išdėstomos taip, kad būtų sumažinta trukdymo galimybė, o lydinio sudėtis parenkama taip, kad jis būtų lengvai apdirbamas be įrankių suskaldymo ar medžiagos sustorėjimo. Tie tiekėjai, kurie šiuos du procesus laiko atskirais veiksmais, įveda vengiamą kintamumą, dėl kurio liejimai yra išmetami ir tenka atlikti brangius taisomuosius ciklus.
Pirkėjai turėtų tiesiogiai klausyti tiekėjų, kaip jų liejimo ir apdirbimo inžinerijos komandos bendradarbiauja projektavimo peržiūros metu. Tikras procesų integravimas reiškia, kad tiekėjo liejimo inžinieriai ir CNC programuotojai bendrauja dar projektavimo pritaikomumo gamybai (DFM – Design for Manufacturability) etape, o ne po pirmųjų išlietų detalių gamybos, taip pat bendrauja dėl projektavimo failų.
Beveik galutinės formos pranašumai ir jų ribos
Viena iš pagrindinių priežasčių, kodėl gamintojai renkasi investicinis liejimas su CNC apdirbimu yra liejimo proceso gebėjimas sukurti beveik galutinės formos detalę. Sukomplektuojant sudėtingas išorines geometrijas į formą, CNC apdirbimo etape mažėja medžiagos pašalinimas, todėl sumažėja ciklo trukmė, įrankių nusidėvėjimas ir medžiagų š waste. Tai ypač naudinga brangioms superlydinėms, titano ir nerūdijančiosios plieno rūšims, kuriose žaliavos kaina sudaro reikšmingą sąnaudų komponentą.
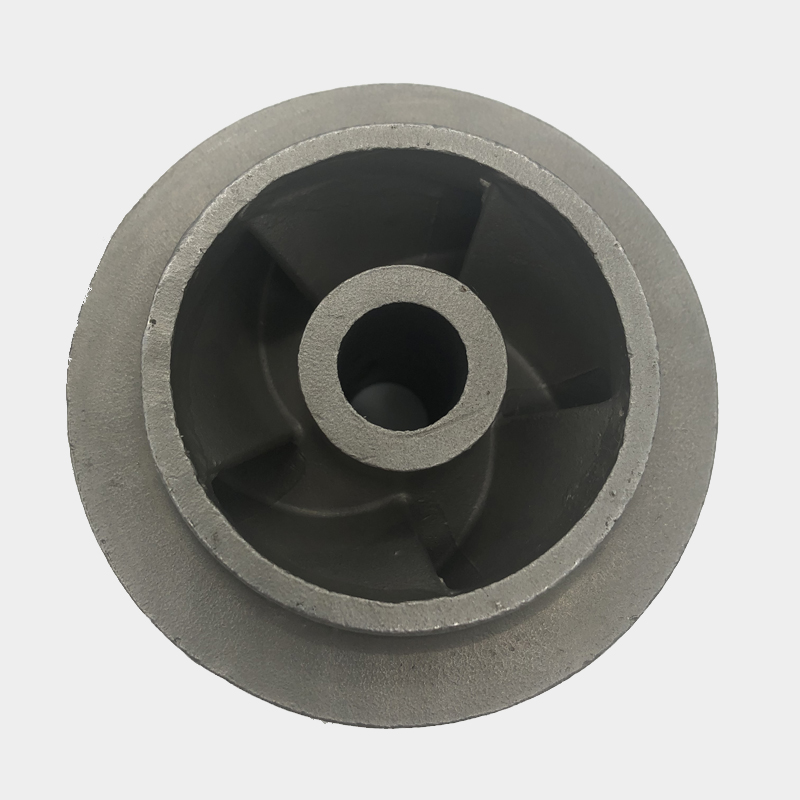
Tačiau arti galutinės formos ne reiškia galutinės formos. Vidiniai kanalai, įpjauti elementai, sandarinimo paviršiai ir tikslūs skylės matmenys vis dar reikalauja CNC apdorojimo. Kompetentingas tiekėjas aiškiai nurodys, kurie elementai yra sukurti liejimo būdu, o kurie – apdirbami, taip pat pateiks kiekvienam elementui pasiekiamus tikslumo rodiklius. Neaiškūs atsakymai šioje stadijoje yra įspėjamasis ženklas, kad tiekėjas gali neturėti pakankamo procesų gilumo reikalavimus keliančioms aplikacijoms.
Tiekėjo techninės galimybės vertinimas
Liejimo gamykla ir lydiniai
Prieš pradedant bendradarbiauti su investicinis liejimas su CNC apdirbimu , pirkėjai turi įvertinti liejimo gamybos veiklos mastą ir gilumą. Tai apima apdorojamų lydinių asortimentą, didžiausią ir mažiausią apdorojamų detalių svorį bei sudėtingiausias geometrines formas, kurias įmonė sėkmingai gamino. Tiekejas, specializuojantis anglies plieno liejimo detalėmis, gali neturėti pakankamos kriauklės cheminės sudėties kontrolės ir išdegimo protokolų, reikalingų nikeliu pagrįstiems superlydiniams arba dvigubajams nerūdijančiajam plienui.
Apvalkalo gamyba, vaško įpilimas, vaško pašalinimas ir liejimo temperatūros valdymas yra visi procesiniai kintamieji, kurie veikia galutinio liejinio matmeninę stabilumą ir vidinę vientisumą. Pirkėjai, vertindami tiekėją sudėtingoms hidraulinėms arba siurblių detalėms – pvz., paleiškėms – turėtų peržiūrėti ankstesnių gamybos įrašus, klientų atsiliepimus ir medžiagų sertifikatus panašioms lydinio šeimoms. investicinis liejimas su CNC apdirbimu sukamiesiems komponentams, tokiems kaip paleiškės, reikia ypač nuolatinės grūdelių struktūros ir paviršiaus vientisumo, kad būtų atlaikoma ciklinė apkrova ir skysčių dinamika.
Paklauskite tiekėjo apie jų standartinį lydinio asortimentą ir bet kokius specialiuosius procesų kvalifikavimo liudijimus, kuriuos jie turi. Ypač aviacijos ir medicinos klientai reikalauja dokumentuotos lydinio sekamosios informacijos nuo lydymo iki baigtos detalės, ir šios galimybės negalima laikyti savaime suprantama.
CNC apdirbimo įranga ir tikslumo mastelis
Apdirbimo pusė investicinis liejimas su CNC apdirbimu turi būti vertinami vienodai griežtai. Pagrindiniai kintamieji apima galimų ašių skaičių, sukimo greičio diapazonus, tvirtinimo lankstumą sudėtingoms liejimo detalėms ir metrologinę infrastruktūrą, naudojamą tikslumo riboms tikrinti gamybos metu. Tiekejas, naudojantis tik 3 ašių frezavimo centrais, gali susidurti su sunkumais apdirbant sudėtingus kampus ir gilias kišenes, būdingas tiksliai liejamosioms detalėms.
Penkių ašių CNC apdirbimas ypač aktualus liejiniams su išlenktomis paviršiaus formomis, daugiaplokščiais elementais arba orientacinėmis atraminėmis plokštumomis, kurios nėra lygiagrečios plokščiai montavimo plokštumai. Peržvelgdami tiekėjo apdirbimo galimybes, reikalaukite pavyzdžių apie siausias tolerancijas, kurias jis nuolat laiko serijinėje gamyboje – ne tik apie galimybes, kurios pateikiamos rinkodaros medžiagoje. Tolerancijų pakartojamumas visoje gamybos partijoje yra patikimesnis galimybių rodiklis nei vienas demonstracinis gaminys.
Pirkėjai taip pat turėtų patikrinti, ar tiekėjas turi specializuotus tvirtinimo įrenginius ar „kapines“ konkrečioms detalėms, kurias ketinate pirkti. Bendrojo tipo tvirtinimo įrenginiai, taikomi liejimo gaminių geometrijoms, dažnai sukelia nuošalinimo klaidas, kurios kaupiasi per visus elementus, todėl surinktiniai gaminiai atitinka atskirų detalių tikrinimo reikalavimus, bet nepatenkina galutinio pritaikymo tikrinimo.
Kokybės užtikrinimo sistemos ir tikrinimo protokolai
Sertifikatai ir jų praktinė reikšmė
ISO 9001 sertifikatas yra minimalus reikalavimas bet kuriam patikimam investicinis liejimas su CNC apdirbimu , tačiau vienas šis sertifikatas pats savaime nepakankamas. ISO 9001 patvirtina, kad egzistuoja kokybės valdymo sistema; tačiau jis neįrodo šios sistemos techninio gilumo ar jos taikymo griežtumo. Reguliuojamose srityse dirbantiems pirkėjams papildomi sertifikatai turi specifinę reikšmę. AS9100 sertifikatas rodo aviacijos pramonės lygio procesų discipliną. ISO 13485 sertifikatas rodo medicinos prietaisų gamybos brandą. IATF 16949 sertifikatas rodo automobilių pramonėje orientuotus gamybos kontrolės mechanizmus.
Be reikalaujant sertifikatų, pirkėjai turėtų paprašyti vidinių procesų valdymo planų kopijų, pirmojo straipsnio patikrinimo (FAI) ataskaitų iš panašių ankstesnių projektų ir neatitikčių rodiklio duomenų. Tie tiekėjai, kurie dvejoja dalindamiesi šia informacija tiekėjų kvalifikavimo metu, tikėtina, kad gamybos metu taps dar mažiau atviri. Kokybės skaidrumas turi būti neperkalbama tiekėjų atrankos sąlyga.
Matmeninė patikra ir netikrinamieji bandymai
Gamintojams, kurie gamina komponentus per investicinis liejimas su CNC apdirbimu , matmeninė patikra turi apimti tiek liejamosios geometrijos, tiek apdirbtų elementų tikrinimą. Koordinačių matavimo mašinos (CMM) galimybė yra standartinė rimtiems tiksliesiems tiekėjams, tačiau pirkėjai turėtų patikrinti šių sistemų skiriamąją gebą ir kalibravimo dažnumą. Optinio skenavimo ir 3D palyginimo su CAD nominalais metodai vis dažniau naudojami sudėtingoms liejamosioms profilių formoms, kur tradicinis CMM tyrimas yra netinkamas.
Vidinė liejimo detalės vientisumas taip pat yra vienodai svarbus. Porų, susitraukimo ertmių ir įtraukų, kurios nepastebimos paviršiuje, defektai gali plisti ir sukelti gedimų eksploatacijos metu. Pagrindiniai neardomosios kontrolės metodai, naudojami investicinio liejimo detalėms, yra rentgeno radiografija, kompiuterinė tomografija (CT) ir fluorescuojančiojo penetracinio tyrimo (FPI) metodas. Pirkėjai turėtų nurodyti savo pirkimo užsakyme, kuriuos neardomosios kontrolės metodus reikia taikyti, ir patikrinti, ar tiekėjas turi atitinkamą įrangą bei kvalifikuotą personalą šiems tyrimams atlikti.
Tiekėjai, siūlantys investicinis liejimas su CNC apdirbimu kritinėms aplikacijoms skirti tiekėjai turėtų būti gebėjusieji kiekvienoje siuntimo partijoje pateikti visą kontrolės rinkinį, įskaitant medžiagų sertifikatus, matmenų ataskaitas ir neardomosios kontrolės įrašus. Šie dokumentai sudaro sekamosios informacijos grandinę, kurią reglamentuojamos pramonės klientai reikalauja.
Susisiekimas, pristatymo laikotarpis ir komercinis derinimas
Inžinerinis susisiekimas ir DFM atsiliepimai
Techniškai kompetentingas tiekėjas, kuris blogai bendrauja, vis tiek sukelia projektų vėlavimus ir inžinerinį nepatogumą. Prieš galutinai pasirenkant tiekėją, investicinis liejimas su CNC apdirbimu , pirkėjai turėtų įvertinti ryšio kokybę kainos pasiūlymo ir DFM peržiūros etape. Ar tiekėjas pateikia išsamią atsakymų apie konstrukcijos ypatybes, kurios sukelia liejimo sunkumų? Ar jis aktyviai nurodo tikslumo reikalavimus, kurie viršija patikimą gamybos proceso galimybę? Ar jis siūlo konstrukcijos pakeitimus, kurie sumažina sąnaudas, nepažeisdami funkcionalumo?
Tiekėjai, kurie tiesiog grąžina kainą be reikšmingos inžinerinės nuomonės, dažniausiai taiko prekinio produkto požiūrį į tikslų gamybos procesą. Sudėtingoms detalėms šis požiūris sukelia problemas, kurios iškyla pirmosios pavyzdinės detalės patikrinimo metu arba dar blogiau – kliento kvalifikacinio bandymo metu. Stiprus DFM ryšys prieš užsakymo patvirtinimą yra vienas patikimiausių rodiklių, numatančių sklandų gamybos procesą.
Realistinis pristatymo laikas ir gamybos pajėgumai
Pristatymo laiko įsipareigojimai dėl investicinis liejimas su CNC apdirbimu projektai turi būti vertinami realistiškai. Tipiškas liejimo į šablonus ciklas – nuo šablonų gamybos iki liejimo, terminio apdorojimo ir CNC baigiamųjų operacijų – apima kelias seklias operacijas. Bet kurios fazės skubinimas gali sukelti matmeninę nestabilumą, neatitikimą terminio apdorojimo reikalavimams arba apdirbimo klaidas. Pirkėjai turėtų abejoti tiekėjais, kurie kaip konkurencinę priemonę pateikia nepagrįstai trumpas pristatymo trukmes, nepaaiškindami, kurias operacijas ketina sutraukti.
Taip pat svarbu tiekėjo gamybos pajėgumai lyginant su jūsų numatomu užsakymo kiekiu. Tiekejas, kuris gali greitai pristatyti prototipą, bet kurio liejimo krosnys nuolat perkrautos didesniems gamybos kiekiams, nėra tinkamas ilgalaikis partneris. Tiekėjo kvalifikavimo metu paprašykite sąžiningos dabartinės pajėgumų naudojimo įvertinimo ir pristatymo laikų elgsenos vertinimo per aukščiausios paklausos periodus.
Komercinis suderinamumas taip pat apima kainodaros skaidrumą. Dėl investicinis liejimas su CNC apdirbimu , įrankių gamybos kaštai, kiekvieno gaminio liejimo kaštai ir CNC apdirbimo kaštai yra atskiri kaštų elementai, kuriuos lemia skirtingi veiksniai. Tiekejas, kuris pateikia vieną neaiškią kainą be aiškaus kaštų struktūros paaiškinimo, sukuria sunkumų pirkėjams objektyviai palyginti pasiūlymus ar suprasti, kur galima taikyti vertės inžinerijos priemones.
Rizikos valdymas ir ilgalaikių partnerystės veiksniai
Tiekimo grandinės atsparumas ir žaliavų įsigijimas
Pirkėjai, renantis tiekėją investicinis liejimas su CNC apdirbimu privalo įvertinti tiekimo grandinės atsparumą, ypač specialiems lydiniams. Išliejimo tikslaus formavimo technologijoje naudojami tiksliai kontroliuojamo lydymo lydiniai, o žaliavų tiekimo sutrikimai gali uždelsti gamybos grafikus ar priversti keisti lydinius, kuriems reikia pakartotinės kvalifikacijos. Paklauskite potencialių tiekėjų, kaip jie tvarko lydinių atsargas, ar jie laiko saugos atsargas aukšto paklausos medžiagoms ir kaip informuoja klientus apie tiekimo sutrikimus.
Tiekėjas, kuris įvairina žaliavų pirkimą ir turi dokumentuotus tiekėjų kvalifikavimo procesus savo tiekimo grandinėje, mažiau tikėtina, kad perduos jums kaip pirkėjui aukštyn tekantį sutrikimą. Tai ypač svarbu rinkos nestabilumo laikotarpiu, kai kinta niklio, kobalto ir specialiųjų nerūdijančiųjų plienų kainos.
Nuolatinio tobulėjimo kultūra ir techninis vystymasis
Geriausi tiekėjai investicinis liejimas su CNC apdirbimu yra tie, kurie investuoja į nuolatinį procesų tobulinimą, o ne tik tie, kurie geba kompetentingai realizuoti esamą projektą. Pirkėjams, kurie siekia ilgalaikių santykių, reikėtų įvertinti, ar tiekėjas turi aktyvų techninio vystymosi programą, ar jis investuoja į naujas liejimo modeliavimo programas ir ar jo CNC frezavimo komanda stebi naujausius pjovimo įrankių technologijų ir programavimo pasiekimus.
Tie tiekėjai, kurie demonstruoja tobulinimo kultūrą, geriau pasirengę padėti jums sumažinti detalių sąnaudas laikui bėgant, pagerinti išnaudojimą ir prisitaikyti prie konstrukcinių pokyčių, nepradedant nuo nulio. Įvertindami tiekėją, investicinis liejimas su CNC apdirbimu , paklauskite apie sąnaudų mažinimo iniciatyvas, kurias jie įvykdė esamiems klientams, ir pateikite procesų pajėgumo pagerinimo pavyzdžių, pasiektų per visą gamybos ciklą.
Galiausiai tinkamas tiekėjas – tai ne tik tiekėjas, bet ir gamybos partneris, kurio techninis giluminis supratimas, kokybės kontrolės disciplina ir komunikavimo kultūra atitinka jūsų gamybos reikalavimus ir verslo rizikos toleranciją. Šių veiksnių išsamus įvertinimas prieš pateikiant pirmąją užsakymo paraišką duoda naudos visą komponento gamybos gyvavimo ciklą.
Dažniausiai užduodami klausimai
Kokios nuolydžio ribos paprastai pasiekiamos naudojant liejimą į formą su CNC apdirbimu?
Investicinis liejimas vienas savaime paprastai pasiekia matmenines nuokrypos ribas nuo ±0,1 iki ±0,3 mm, priklausomai nuo detalės geometrijos, lydinio ir elementų vietos. Kai po liejimo kritinėse paviršių vietose taikoma CNC apdirbimo technologija, gerai pritvirtintose ir stabiliose liejimo detalėse įprasta pasiekti nuokrypų ribas nuo ±0,01 iki ±0,05 mm. Konkrečios detalės faktinės nuokrypų ribos priklauso nuo lydinio, elemento tipo bei tiekėjo pritvirtinimo sistemų ir kontrolės infrastruktūros.
Kaip pirkėjai turėtų įvertinti tiekėjo gebėjimą atlikti tiek liejimą, tiek apdirbimą savo patalpose?
Pirkėjai turėtų paprašyti gamybos objekto apžvalgos arba išsamių galimybių dokumentų, apimančių abi operacijas. Pagrindiniai tikrojo vidinio integravimo rodikliai yra bendri DFM (gamintojo draugiškumo projektavimas) peržiūros procesai, kuriuose dalyvauja tiek liejimo, tiek frezavimo inžinieriai, dokumentuoti leidžiami nuokrypiai nuo matmenų frezuotoms paviršių sritis ir kontrolės įranga, galinti patikrinti tiek liejimo, tiek frezavimo elementus. Vieno šaltinio integravimas pašalina matmenines skirtumus tarp tiekėjų ir pagerina atsakomybę.
Kokie medžiagų tipai dažniausiai apdorojami naudojant netiesioginį liejimą ir CNC frezavimą?
Dažniausiai naudojami medžiagų tipai apima anglies plieną, lydinių plieną, nerūdijančiojo plieno rūšis, pvz., 316L ir 17-4 PH, dvigubo (duplex) nerūdijančiojo plieno, nikelio pagrindo superlydinius, pvz., Inconel ir Hastelloy, kobalto-chromio lydinius bei aliuminio lydinius. Lydinio pasirinkimą lemia eksploatavimo sąlygos, įskaitant temperatūrą, korozinę aplinką, mechaninę apkrovą ir svorio reikalavimus. Tiekejai turėtų būti vertinami remiantis jų specializuota patirtimi su konkrečiu lydinio šeimos tipu, kuris yra aktualus jūsų taikomajam sprendimui.
Kaip pirkėjai gali apsaugoti save nuo kokybės sutrikimų pirmojo gamybos ciklo metu?
Pirkėjai turėtų reikalauti oficialaus pirmojo gaminio patikrinimo (FAI) proceso, kuriame tiekėjas pateikia visą matmeninę ataskaitą, medžiagų sertifikatus ir bet kokius reikiamus NDT dokumentus peržiūrai ir patvirtinimui prieš pradedant masinę gamybą. FAI reikalavimų įtraukimas į pirkimo užsakymą ar kokybės planą nustato sutartinį kokybės kontrolės tašką. Be to, prašant pavyzdinių liejimų prieš CNC apdirbimą pirkėjai gali nepriklausomai įvertinti liejimų kokybę dar prieš investuodami į vertės pridėjimo apdirbimo kaštus.
Turinys
- Suprantant sujungtą procesą ir kodėl integracija yra svarbi
- Tiekėjo techninės galimybės vertinimas
- Kokybės užtikrinimo sistemos ir tikrinimo protokolai
- Susisiekimas, pristatymo laikotarpis ir komercinis derinimas
- Rizikos valdymas ir ilgalaikių partnerystės veiksniai
-
Dažniausiai užduodami klausimai
- Kokios nuolydžio ribos paprastai pasiekiamos naudojant liejimą į formą su CNC apdirbimu?
- Kaip pirkėjai turėtų įvertinti tiekėjo gebėjimą atlikti tiek liejimą, tiek apdirbimą savo patalpose?
- Kokie medžiagų tipai dažniausiai apdorojami naudojant netiesioginį liejimą ir CNC frezavimą?
- Kaip pirkėjai gali apsaugoti save nuo kokybės sutrikimų pirmojo gamybos ciklo metu?