Parametras / procesas |
Techninės charakteristikos ir svarbiausios techninės ypatybės |
Kliento nauda / vertė |
Medžiaga |
HTANi15Cu6Cr2 (Ni-Resist aukšto niklio austenitinis geležis) |
Sukurta su 15 % Ni, 6 % Cu ir 2 % Cr, kad būtų pasiektas išskitimasis apsaugos lygis nuo rūgščios naftos (H₂S), druskingo vandens ir šlifuojančio smėlio erozijos. |
Taikymo scenarijus |
Naftos ištrauka / Požeminiai panardinamieji siurbliai (ESP) / Naftos pramonės skysčių perpumpavimas |
Specialiai sukurtas nepertraukiamai ištverti skysčių šlyties įtempimų ir cheminės korozijos ultra gilių naftos gręžinių eksploatavimo aplinkoje. |
Vieneto svoris |
0,525 kg |
Lengvas, geometriškai optimizuotas profilis, sukurtas aukšto naudingumo dinaminiam sukimosi balansavimui. |
Modeliavimo technologija |
Tikslus atskirų vaško formų sujungimas |
Įveikia sudėtingas uždarytų mentų įlinkio geometrijas; patentuoti surinkimo įrenginiai užtikrina tobulai subalansuotus vidinius skysčių srautus. |
Formavimas ir liejimas |
Sudėtingas apvalkalo gamybos procesas ir optimizuota žemoje temperatūroje liejimo technologija |
Pažangus aukštos kokybės tirpalas užtikrina puikią dujų pralaidumą, o kontroliuojama žemoje temperatūroje liejimo procedūra sukuria labai tankų, smulkaus grūdelio struktūros metalą. |
Apdorojimo būsena |
Tikslus CNC apdirbamas išorinis paviršius |
Pristatoma su nepriekaištingais išoriniais matmenimis, kad būtų užtikrintas nedelsiant pradedamas tikslus koncentriškas montavimas su žemyninėmis siurblių korpusais. |
Strypavimo tolerancija |
ISO 8062 (GB/T6414) CT6 klasė |
Elito lygio beveik galutinės formos tikslumas liejimo segmentams, kuris žymiai sumažina antrinio apdirbimo ciklus. |
Norint išvengti brangių žemyninės siurblių gedimų ir užtikrinti ilgalaikį eksploatavimo laiką, mūsų inspektorių komanda taiko nepertraukiamus kokybės kontrolės protokolus:
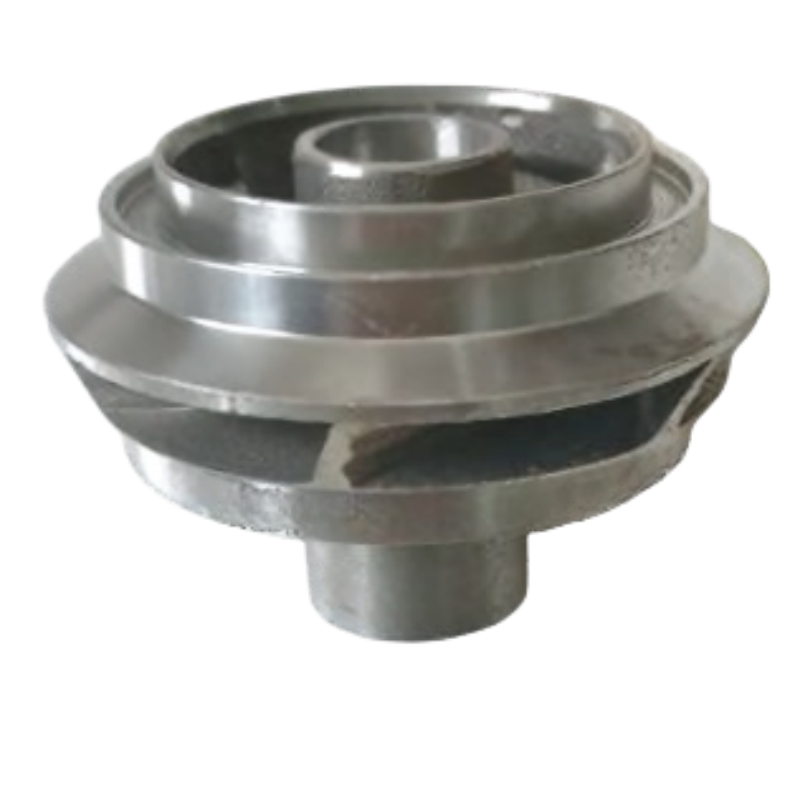
Šis impeleris pateikiamas kaip tipiška užsakytos gamybos detalė naftos išgavimui; požeminiams elektriniams panardinamiems siurbliams; naftos laukų skysčių valdymui; ypatingai gilioms naftos šachtoms. „Honyang Cast“ gamina panašias dalis remdamasi klientų brėžiniais, o ne siūlydama fiksuotą katalogo specifikaciją.
Gamybos planas turi susieti detalės veikimo geometriją – uždarojo spindulio įlinkio geometriją; sujungtus daugiapločius vidinius srauto kelius; tiksliai apdirbtą išorinę paviršiaus geometriją – su įrankių gamyba, krištolinės formos liejimu, apdirbimu ir matuojama kontrolės reikalavimais. Galutiniai matmenys, sąsajos ir priėmimo kriterijai patvirtinami per brėžinių peržiūrą.
PROJEKTO SPECIFINĖ PATEIKIMAS
Medžiagos rūšis, matmenys, nuokrypių zonos, apdirbimo priedai, paviršiaus būklė, eksploatacijos reikalavimai ir tikrinimo įrašai patvirtinami po užsakovo 2D braižymo, 3D modelio ir projekto specifikacijos peržiūros.
Parametrų rinkinys parenkamas remiantis šios komponentės funkcija. Nežinomos vertės lieka braižyme kontroliuojamos ir negali būti pakeistos bendrais katalogo duomenimis.
| Inžinerinė detalė | Nuoroda / Specialus reikalavimas | Patvirtinimo pagrindas |
|---|---|---|
| Medžiagos rūšis | HTANi15Cu6Cr2 (Ni‑Resist aukšto nikelio austenitinis geležis) | Patvirtinti taikomą standartą ir cheminės sudėties reikalavimus. |
| Detalės masė | 0,525 kg | Patvirtinti tikslinę masę ir leistiną nuokrypį, kai tai aktualu. |
| Funkcinė geometrija | Uždarojo mentelių profilio įpjovos geometrija; Sujungtos daugiaementės vidinės srauto kelių konstrukcijos; Tiksliai apdirbta išorinė paviršiaus struktūra | Nustatyti brėžinyje nurodytus orientyrus ir funkcijai esminius elementus. |
| Liejimo / technologijos nuoroda | Atskiras vaškinių formų sujungimas; Sudėtinga apvalkalo gamyba; Optimizuota žemo temperatūros liejimo technologija; Išorinio paviršiaus CNC apdirbimas; ISO 8062 (GB/T6414) CT6 liejimo tikslumo klasė | Nurodyti, kurie žingsniai taikomi pasiūlytajam gamybos maršrutui. |
| Matmenys ir leistinės nuokrypos | Nurodyti remiantis kliento brėžiniu. | Atskirai nustatyti liejimo tikslumą nuo apdirbtų matmenų ir geometrinės tikslumo reikalavimų (GD&T). |
| Eksploatacijos sąlygos | Klientas nurodo atskirai. | Pateikti aplinkos terpę, apkrovą, temperatūrą, slėgį, greitį ar higienos reikalavimus, kai tai taikytina. |
| Rekomenduojami papildomi laukai | Išorinis skersmuo; Skylių skersmuo; Mentelių skaičius; Rotoriaus geometrija; Darbo taškas; Subalansavimo reikalavimai; Apdirbimo būsena | Užpildykite prieš skelbdami skaitmenines charakteristikas ar kainodamos gamybos. |
| Konstrukcinė savybė | Kodėl tai svarbu | Gamybos atsakas |
|---|---|---|
| Uždarojo mentelių profilio įpjovos geometrija | Ši savybė veikia pritaikymą, skysčių tekėjimą, apkrovos perdavimą, gaminamumą ar tolesnę surinkimą. | Valdyti profilio geometriją, skerspjūvių perėjas, ratuko ar montavimo sąsajų elementus bei balansui susijusius bruožus pagal patvirtintą brėžinį. |
| Sujungtos daugiaementės vidinės srauto kelių konstrukcijos | Ši savybė veikia pritaikymą, skysčių tekėjimą, apkrovos perdavimą, gaminamumą ar tolesnę surinkimą. | Valdyti profilio geometriją, skerspjūvių perėjas, ratuko ar montavimo sąsajų elementus bei balansui susijusius bruožus pagal patvirtintą brėžinį. |
| Tiksliai apdirbta išorinė paviršiaus struktūra | Ši savybė veikia pritaikymą, skysčių tekėjimą, apkrovos perdavimą, gaminamumą ar tolesnę surinkimą. | Valdyti profilio geometriją, skerspjūvių perėjas, ratuko ar montavimo sąsajų elementus bei balansui susijusius bruožus pagal patvirtintą brėžinį. |

Po geometrijos, lydinio, nuokrypių, kiekio ir patvirtinimo reikalavimų peržiūros nustatoma projektui būdinga maršruto tvarka.
Šaltinio puslapio proceso nuorodos
Proceso apimtis
Investicinis liejimas ir CNC apdirbimas nurodyti kaip pagrindiniai gamybos būdai. Šiluminis apdorojimas, dengimas, šlifavimas, balansavimas, slėgio bandymai, rentgeno tyrimai, PPAP ar kiti specialūs procesai turi būti nurodyti kaip projektui specifiški, nebent jų apimtis jau patvirtinta.
Honyang Cast palaikė aušinimo ratukų ir susijusių investicinio liejimo detalių kūrimą remiantis brėžiniais – nuo gamybos galimybės vertinimo iki pavyzdžių patvirtinimo ir pakartotinės gamybos.
| Aplikacijos reikalavimas | Gamybos vertė |
|---|---|
| Brėžinyje nustatyta tiksli pritaikymo ir veikimo atitiktis | Detalei specifinis DFM ir tikrinimo planas sieja liejinio geometriją su faktiniais surinkimo ir eksploatacijos reikalavimais. |
| Integruota sudėtinga geometrija | Investicinis liejimas gali sujungti funkcijas ir sumažinti montavimą arba perteklinį medžiagos pašalinimą, kai patvirtintas projektas tai leidžia. |
| Kartotini kritiniai sąsajos | Kontroliuojami orientyrų taškai, apdirbimas ir tikrinimas užtikrina funkcionalių paviršių ir sujungiamų elementų nuoseklią surinkimą. |
| Medžiagos ir gamybos proceso sekamosios duomenys | Sutvarkyti medžiagos ir tikrinimo įrašai pateikia įrodymus, atitinkančius brėžinį ir kokybės planą. |
| Gaminio specifinė vertė | Perduoti naftos lauko skysčius; Palaikyti efektyvią siurblio pakopų sukimosi funkciją; Sumažinti išorinio skersmens apdirbimą po liejimo |
Kliento privalomi projektavimo įvesties duomenys
SIŲSKITE BRĖŽINĮ GAMYBOS TINKAMUMO ĮVERTINIMUI
Įkelkite savo aušinimo ratuko brėžinį ir 3D modelį kartu su medžiaga, kiekiu, eksploatacijos sąlygomis ir kontrolės reikalavimais. Mūsų komanda peržiūrės liejimo procesą, apdirbimo apimtį ir kokybės planą prieš pateikdama pasiūlymą.

Gaminančių įmonių lyderis, specializuojantis tiksliajame liejime pagal šabloną ir CNC apdirbime aukštos našumo plieno detalių kritinėms pramoninėms programoms.
 EN