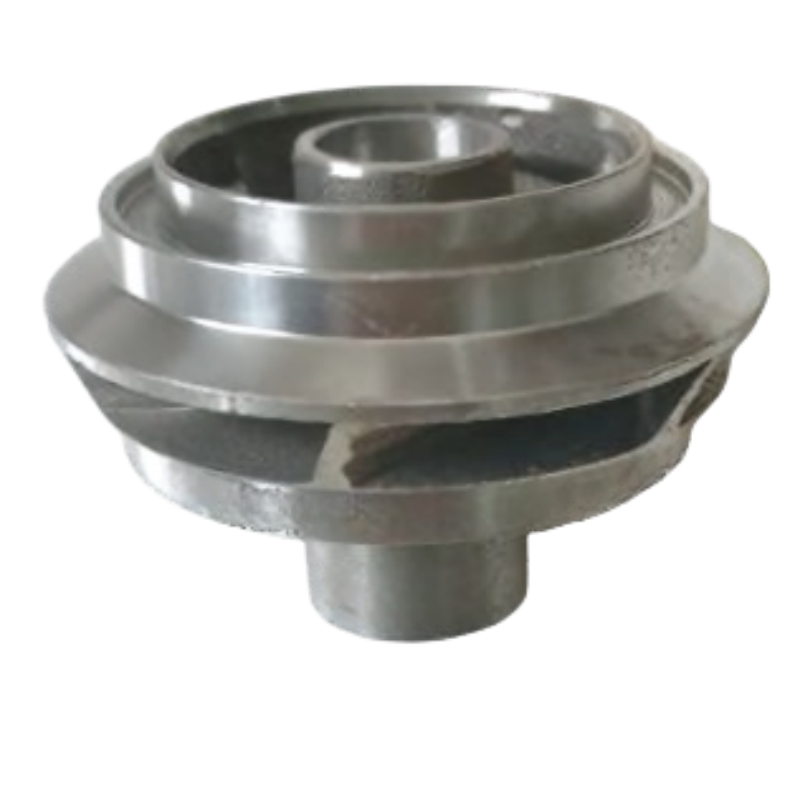
Parametru / Proces |
Specificații și caracteristici tehnice |
Beneficii pentru client / Valoare |
Material |
HTANi15Cu6Cr2 (Ni-Resist, font austenitic cu conținut ridicat de nichel) |
Formulat cu 15% Ni, 6% Cu și 2% Cr pentru o protecție excepțională împotriva țițeiului acid (H₂S), a apei sărate și a eroziunii abrasive cauzate de nisip. |
Scenariu de Aplicare |
Extracție de ulei / Pompe submersibile de fund de sondă (ESP) / Manipulare fluide în domeniul petrolifer |
Proiectat special pentru a rezista stresului continuu de forfecare al fluidelor și coroziunii chimice în mediile de extracție din sonde petroliere ultra-adânci. |
Greutate unitate |
0,525 kg |
Contur ușor, optimizat geometric, conceput pentru echilibrarea dinamică eficientă a rotației. |
Pattern Craft |
Asamblare precisă separată a matrițelor din ceară |
Depășește geometriile complexe ale paletelor închise cu subminare; dispozitivele de asamblare proprietare asigură trasee fluide interne perfect echilibrate. |
Modelare și turnare |
Turnare complexă în cochilie și turnare optimizată la temperatură scăzută |
Învelișul avansat de calitate superioară asigură o permeabilitate excelentă la gaze, iar turnarea controlată la temperatură scăzută produce o matrice extrem de densă, cu granulație fină. |
Stare de prelucrare mecanică |
Suprafață exterioară prelucrată cu precizie prin frezare CNC |
Livrat cu dimensiuni exterioare impecabile, obținute prin strunjire, pentru asamblare imediată și concentrică cu carcasele pompelor de adâncime. |
Toleranță de fusie |
ISO 8062 (GB/T6414) Calitate CT6 |
Precizie elită de tip near-net-shape pentru segmentele turnate, reducând semnificativ ciclurile suplimentare de prelucrare mecanică. |
Pentru a preveni defecțiunile costisitoare ale pompelor de adâncime și a asigura disponibilitatea pe termen lung a sistemelor de extracție, echipa noastră de inspecție aplică protocoale de calitate fără compromisuri:
Acest rotor este prezentat ca un exemplu reprezentativ de componentă fabricată la comandă pentru: extracția petrolului; pompe electrice submersibile de fund de puț; manipularea lichidelor în domeniul petrolului; puțuri ultra-adânci de petrol. Honyang Cast dezvoltă piese similare pe baza desenelor clienților, nu oferind specificații fixe dintr-un catalog.
Planul de fabricație trebuie să lege geometria funcțională a piesei—geometrie cu subțăiere a paletelor închise; căi de curgere interne cu palete multiple asamblate; suprafață exterioară prelucrată cu precizie—de cerințele privind utilajele, turnarea prin cireșire, prelucrarea mecanică și inspecția măsurabilă. Dimensiunile finale, interfețele și criteriile de acceptare sunt confirmate în timpul revizuirii desenului tehnic.
LIVRARE SPECIFICĂ PROIECTULUI
Calitatea materialului, dimensiunile, zonele de toleranță, adaosul de prelucrare, starea suprafeței, cerințele de funcționare și înregistrările de inspecție sunt confirmate după revizuirea desenului 2D, a modelului 3D și a specificației proiectului furnizate de client.
Setul de parametri este ales în funcție de funcția acestui component. Valorile necunoscute rămân controlate de desen și nu trebuie înlocuite cu date generice din cataloage.
| Articol de inginerie | Referință / Cerință personalizată | Baza de verificare |
|---|---|---|
| Calitatea materialului | HTANi15Cu6Cr2 (font austenitic cu conținut ridicat de nichel Ni‑Resist) | Confirmați standardul aplicabil și cerințele privind compoziția chimică. |
| Greutatea piesei | 0,525 kg | Confirmați greutatea țintă și variația admisibilă, acolo unde este relevant. |
| Geometrie funcțională | Geometrie cu canale subțiate cu palete închise; Trasee interne de curgere cu palete multiple îmbinate; Suprafață exterioară prelucrată cu precizie | Identificați suprafețele de referință din desen și caracteristicile critice pentru funcționare. |
| Referință pentru turnare / proces | Îmbinare separată a modelelor din ceară; Realizare complexă a cochiliei; Turnare optimizată la temperatură scăzută; Prelucrare CNC a suprafeței exterioare; Toleranță de turnare ISO 8062 (GB/T6414) CT6 | Confirmați care etape se aplică traseului de producție cotat. |
| Dimensiuni și toleranțe | Va fi confirmat pe baza desenului clientului. | Definiți toleranța la turnare separat de dimensiunile prelucrate și de GD&T. |
| Condițiile de funcționare | Va fi specificat de client. | Furnizați cerințele privind mediul, sarcina, temperatură, presiune, viteză sau igienă, după caz. |
| Câmpuri suplimentare recomandate | Diametrul exterior; Gaura centrală; Numărul de palete; Geometria rotorului; Punctul de funcționare; Cerința de echilibrare; Starea de prelucrare | Completați înainte de publicarea afirmațiilor numerice sau de oferirea unor oferte pentru producție. |
| Caracteristică structurală | De ce este important | Răspunsul privind fabricarea |
|---|---|---|
| Geometrie cu canale subțiate cu palete închise | Această caracteristică influențează asamblarea, curgerea, transferul de sarcină, posibilitățile de fabricare sau asamblarea ulterioară. | Geometria profilului de comandă, tranzițiile secționale, interfețele butucului sau de montare și caracteristicile legate de echilibrare, conform desenului aprobat. |
| Trasee interne de curgere cu palete multiple îmbinate | Această caracteristică influențează asamblarea, curgerea, transferul de sarcină, posibilitățile de fabricare sau asamblarea ulterioară. | Geometria profilului de comandă, tranzițiile secționale, interfețele butucului sau de montare și caracteristicile legate de echilibrare, conform desenului aprobat. |
| Suprafață exterioară prelucrată cu precizie | Această caracteristică influențează asamblarea, curgerea, transferul de sarcină, posibilitățile de fabricare sau asamblarea ulterioară. | Geometria profilului de comandă, tranzițiile secționale, interfețele butucului sau de montare și caracteristicile legate de echilibrare, conform desenului aprobat. |

Se stabilește o rută specifică proiectului după analiza geometriei, aliajului, toleranțelor, volumului și cerințelor de validare.
Referințe privind procesul de pe pagina sursă
Domeniu de aplicare a procesului
Turnarea prin macheta și prelucrarea CNC sunt descrise ca traseul principal. Tratamentul termic, acoperirea, polizarea, echilibrarea, testarea la presiune, testarea radiografică, PPAP sau alte procese speciale trebuie indicate ca fiind specifice proiectului, cu excepția cazului în care domeniul lor de aplicare este deja confirmat.
Honyang Cast susține dezvoltarea bazată pe desene a rotorului și a componentelor conexe turnate prin investiție, de la analiza realizabilității tehnologice până la aprobarea probelor și producția repetată.
| Cerință de aplicare | Valoare în fabricație |
|---|---|
| Potrivire și funcționare definite prin desen | Un plan DFM și de inspecție specific piesei leagă geometria turnării de cerințele reale de asamblare și de funcționare. |
| Geometrie complexă integrată | Turnarea în coji poate consolida caracteristici și reduce fabricarea suplimentară sau eliminarea excesivă de material, acolo unde proiectul aprobat o susține. |
| Interfețe critice reutilizabile | Referințe controlate, prelucrare și inspecție care susțin asamblarea coerentă a suprafețelor funcționale și a caracteristicilor de îmbinare. |
| Trasabilitatea materialului și a procesului | Înregistrările privind materialul și inspecția, stabilite în comun, furnizează dovezi conforme desenului și planului de calitate. |
| Valoare specifică produsului | Transportul fluidelor din câmpul petrolifer; Susținerea rotației eficiente a treptelor pompei; Reducerea prelucrării ulterioare a diametrului exterior după turnare |
Date de intrare privind proiectarea, necesare din partea clientului
TRIMITEȚI-NE DESENUL PENTRU O ANALIZĂ A FABRICABILITĂȚII
Încărcați desenul și modelul 3D al rotorului dumneavoastră, împreună cu materialul, cantitatea, condițiile de funcționare și cerințele de inspecție. Echipa noastră va analiza traseul de turnare, domeniul de prelucrare mecanică și planul de calitate înainte de ofertare.

Producător lider specializat în turnare de precizie prin ceară pierdută și prelucrare CNC a componentelor din oțel de înaltă performanță pentru aplicații industriale critice.
 EN