Parametre / İşlem |
Özellikler ve Teknik Öne Çıkanlar |
Müşteri Avantajları / Değeri |
Malzeme |
HTANi15Cu6Cr2 (Ni-Resist Yüksek-Nikel Ostenitik Demir) |
Aşırı asidik ham petrol (H₂S), tuzlu su ve aşındırıcı kum erozyonuna karşı olağanüstü direnç sağlamak amacıyla %15 Ni, %6 Cu ve %2 Cr içeriğiyle formüle edilmiştir. |
Uygulama Senaryosu |
Petrol çıkarma / Yeraltına Daldırılabilir Dalga Pompaları (ESP) / Petrol Sahası Akışkan İşleme |
Ultra derin petrol kuyusu çıkarma ortamlarında sürekli akışkan kayma gerilimine ve kimyasal korozyona dayanmak üzere özel olarak tasarlanmıştır. |
Birim Ağırlık |
0,525 kg |
Yüksek verimli dinamik dönmeyi destekleyecek şekilde hafif ağırlıklı ve geometriye optimize edilmiş profil. |
Desen Sanatı |
Balmumu Kalıplarının Hassas Ayrılmış Kesimi |
Karmaşık kapalı kanat alt kesim geometrilerini aşar; özel montaj aparatları, tam olarak dengeli iç akışkan yollarını sağlar. |
Kalıp Oluşturma ve Döküm |
Karmaşık Kabuk Üretimi ve Optimize Edilmiş Düşük Sıcaklıkta Döküm |
Gelişmiş üst düzey süspansiyon kaplaması mükemmel gaz geçirgenliği sağlarken, kontrol edilen düşük sıcaklıkta döküm yüksek yoğunluklu ve ince taneli bir matris oluşturur. |
İşleme Durumu |
Hassas CNC İşlemesiyle Sağlanan Dış Yüzey |
Aşağı yönlü pompaların muhafazalarıyla hemen ve sıkı merkezli montajı sağlamak için kusursuz dış boyutlu tornalanmış olarak teslim edilir. |
Kestirme Toleransı |
ISO 8062 (GB/T6414) CT6 Sınıfı |
Dökülen parçalar için seçkin neredeyse son şekil doğruluğu; ikincil işleme çevrimlerini önemli ölçüde azaltır. |
Pahalı aşağı yönlü pompa arızalarını önlemek ve uzun vadeli çıkarım sürekliliğini sağlamak için denetim ekibimiz ödün verilmez kalite protokolleri uygular:
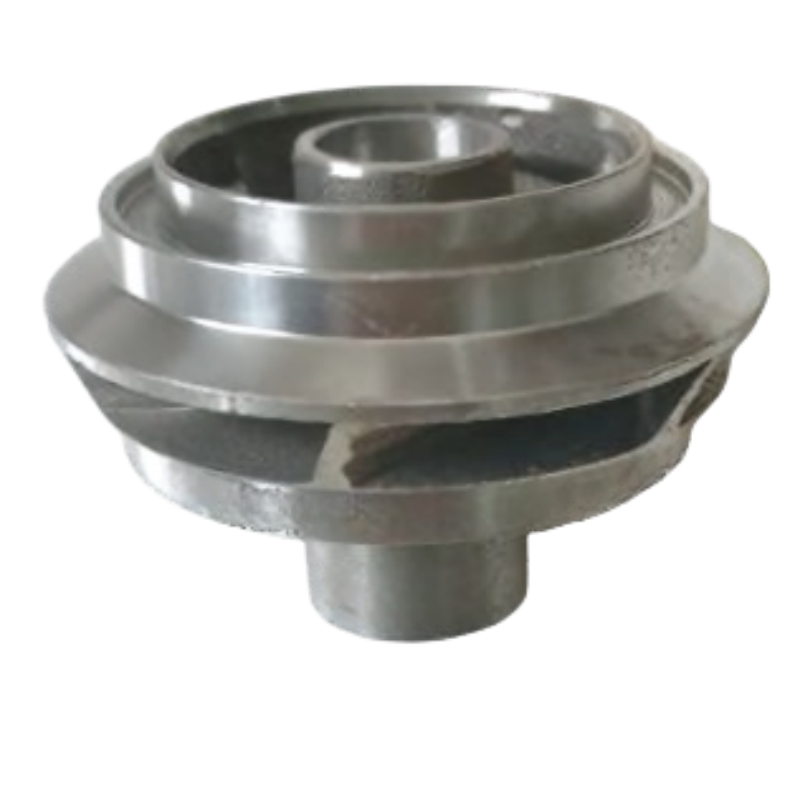
Bu çark, petrol çıkarma uygulamaları için temsili bir özel üretim parçası olarak sunulmuştur; yer altı elektrikli batırılabilir pompalar; petrol sahası akışkan yönetimi; ultra derin petrol kuyuları. Honyang Cast, sabit bir katalog spesifikasyonu sunmak yerine, müşteri çizimlerinden benzer parçalar geliştirir.
Üretim planı, parçanın işlevsel geometrisini — kapalı kanatlı alt kesim geometrisi; birleştirilmiş çok kanatlı iç akış yolları; hassas işlenmiş dış yüzey — kalıp, yatırım dökümü, işleme ve ölçülebilir muayene gereksinimleriyle bağlantılı hâle getirmelidir. Son boyutlar, bağlantı yüzeyleri ve kabul kriterleri, çizim incelemesi sırasında onaylanır.
PROJEYE ÖZGÜ TEDARİK
Malzeme sınıfı, boyutlar, tolerans bölgeleri, tornalama payı, yüzey durumu, çalışma gereksinimleri ve muayene kayıtları, müşterinin 2B çizimini, 3B modelini ve proje spesifikasyonunu inceledikten sonra onaylanır.
Bu bileşenin işlevi için parametre seti seçilir. Bilinmeyen değerler çizime bağlı kalır ve genel katalog verileriyle değiştirilmemelidir.
| Mühendislik Parçası | Referans / Özel Gereksinim | Doğrulama temeli |
|---|---|---|
| Malzeme Sınıfı | HTANi15Cu6Cr2 (Ni‑Resist Yüksek-Nikel Ostenitik Demir) | Yönetici standart ve kimyasal içerik gereksinimlerini onaylayın. |
| Parça ağırlığı | 0,525 kg | İlgili olduğunda hedef ağırlığı ve izin verilen değişimi onaylayın. |
| İşlevsel geometri | Kapalı kanatlı alt kesim geometrisi; Birleştirilmiş çok kanatlı iç akış yolları; Hassas işlenmiş dış yüzey | Çizim referanslarını ve işlev açısından kritik özellikleri belirleyin. |
| Döküm / süreç referansı | Balmumu kalıpların ayrı ayrı birleştirilmesi; Karmaşık kabuk üretimi; Optimize edilmiş düşük sıcaklıkta döküm; Dış yüzey CNC işlenmesi; ISO 8062 (GB/T6414) CT6 döküm toleransı | Teklif edilen üretim yoluna uygulanan adımları onaylayın. |
| Boyutlar ve Toleranslar | Müşteri çiziminden onaylanacak. | Döküm toleransını işlenmiş boyutlardan ve GD&T’den ayrı olarak tanımlayın. |
| İşlem koşulları | Müşteri tarafından belirtilecek. | Uygunsa ortam, yük, sıcaklık, basınç, hız veya hijyen gereksinimlerini sağlayın. |
| Önerilen ek alanlar | Dış çap; Delik çapı; Kanat sayısı; Çalıştırıcı geometrisi; Çalışma noktası; Dengeleme gereksinimi; İşleme durumu | Sayısal iddiaları yayınlamadan veya üretim teklifi vermeden önce tamamlayın. |
| Yapısal Özellik | Neden önemli | Üretim Yanıtı |
|---|---|---|
| Kapalı kanatlı alt kesim geometrisi | Bu özellik, oturma, akış, yük aktarımı, üretilebilirlik veya sonraki montaj işlemlerini etkiler. | Onaylı çizime göre profil geometrisini, kesit geçişlerini, göbek veya montaj arayüzlerini ve dengeyle ilgili özellikleri kontrol edin. |
| Birleştirilmiş çok kanatlı iç akış yolları | Bu özellik, oturma, akış, yük aktarımı, üretilebilirlik veya sonraki montaj işlemlerini etkiler. | Onaylı çizime göre profil geometrisini, kesit geçişlerini, göbek veya montaj arayüzlerini ve dengeyle ilgili özellikleri kontrol edin. |
| Hassas işlenmiş dış yüzey | Bu özellik, oturma, akış, yük aktarımı, üretilebilirlik veya sonraki montaj işlemlerini etkiler. | Onaylı çizime göre profil geometrisini, kesit geçişlerini, göbek veya montaj arayüzlerini ve dengeyle ilgili özellikleri kontrol edin. |

Geometri, alaşım, tolerans, hacim ve doğrulama gereksinimleri gözden geçirildikten sonra proje özelinde bir süreç rotası belirlenir.
Kaynak Sayfası Süreç Başvuruları
Süreç Kapsamı
Kabuk kalıp dökümü ve CNC frezeleme, temel üretim yolu olarak tanımlanmıştır. Isıl işlem, kaplama, parlatma, dengeleme, basınç testi, radyografik test, PPAP veya diğer özel işlemler, kapsamı onaylanmadıkça proje özelinde belirtilecektir.
Honyang Cast, imleç ve ilgili yatırım döküm parçalarının üretilebilirlik incelemesinden örnek onayına ve tekrarlayan üretime kadar çizime dayalı geliştirilmesini destekler.
| Uygulama Gereksinimi | Üretim Değeri |
|---|---|
| Çizimle tanımlanan uyum ve fonksiyon | Parça özelinde bir DFM ve muayene planı, döküm geometrisini gerçek montaj ve işletme gereksinimleriyle ilişkilendirir. |
| Entegre karmaşık geometri | Yatırım dökümü, onaylı tasarım desteklediği sürece, özellikleri birleştirerek imalatı azaltabilir veya fazla malzeme kaldırılmasını önleyebilir. |
| Yinelenebilir kritik arayüzler | Kontrollü referans noktaları, işlenme ve muayene desteği, fonksiyonel yüzeylerin ve birleşen özelliklerin tutarlı montajını sağlar. |
| Malzeme ve süreç izlenebilirliği | Kabul edilen malzeme ve muayene kayıtları, çizim ve kalite planına karşı kanıt sağlar. |
| Ürüne özel değer | Petrol sahası akışkanlarını aktarın; Verimli pompa kademesi dönüşünü destekleyin; Dökümden sonraki dış çap işlemenin azaltılması |
Müşteriden Gereken Tasarım Girdileri
İMAL EDİLEBİLİRLİK İNCELEMESİ İÇİN ÇİZİMİNİZİ GÖNDERİN
İmleç için çizimi ve 3D modeli, malzeme, miktar, işletme koşulları ve muayene gereksinimleriyle birlikte yükleyin. Ekibimiz, fiyat teklifi vermeden önce döküm yöntemi, işlenecek alan ve kalite planını inceleyecektir.

Kritik endüstriyel uygulamalar için yüksek performanslı çelik bileşenlerin hassas yatırım dökümü ve CNC işlenmesi konusunda uzmanlaşmış öncü üretici.
 EN