Parametro / Processo |
Specifiche e caratteristiche tecniche |
Vantaggi per il cliente / Valore |
Materiale |
HTANi15Cu6Cr2 (ghisa austenitica ad alto contenuto di nichel Ni-Resist) |
Formulata con il 15% di Ni, il 6% di Cu e il 2% di Cr per offrire una difesa eccezionale contro il greggio acido (H₂S), l’acqua salata e l’erosione abrasiva della sabbia. |
Scenario di Applicazione |
Estrazione di Petrolio / Pompe sommerse per pozzi profondi (ESP) / Gestione dei fluidi nel settore petrolifero |
Progettata appositamente per resistere a sollecitazioni continue di taglio sui fluidi e a corrosione chimica negli ambienti di estrazione da pozzi petroliferi ultra-profondi. |
Peso unitario |
0,525 kg |
Profilo leggero e ottimizzato geometricamente, progettato per bilanciamenti dinamici ad alta efficienza. |
Pattern Craft |
Assemblaggio preciso e separato di modelli in cera |
Risolve geometrie complesse con pale chiuse e sottosquadro; dispositivi di assemblaggio proprietari garantiscono percorsi interni dei fluidi perfettamente bilanciati. |
Modellatura e colata |
Realizzazione complessa della scocca e colata ottimizzata a bassa temperatura |
Rivestimento avanzato di alta qualità con sospensione fornisce un’eccellente permeabilità ai gas, mentre la colata controllata a bassa temperatura produce una matrice altamente densa e a grana fine. |
Stato di lavorazione |
Superficie esterna lavorata con precisione mediante fresatura CNC |
Consegnato con dimensioni esterne perfette per garantire un’immediata e precisa assemblaggio concentrico con i corpi delle pompe per pozzi. |
Tolleranza di fusione |
ISO 8062 (GB/T6414) Grado CT6 |
Precisione eccezionale quasi al formato finale per i segmenti fusi, riducendo in modo significativo i cicli secondari di lavorazione. |
Per prevenire costosi guasti delle pompe in pozzo e garantire un’elevata disponibilità operativa nel lungo termine, il nostro team di ispezione applica protocolli qualitativi senza compromessi:
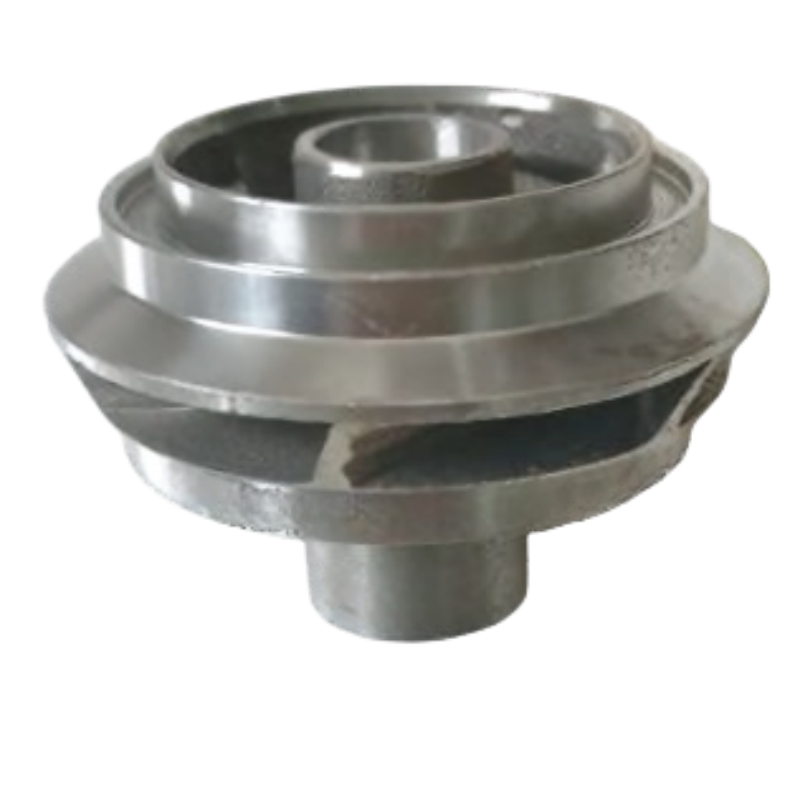
Questa elica è presentata come esempio rappresentativo di un componente realizzato su misura per: estrazione del petrolio; pompe elettriche sommerse per pozzi profondi (ESP); gestione dei fluidi nei giacimenti petroliferi; pozzi petroliferi ultra-profondi. Honyang Cast sviluppa componenti analoghi partendo dai disegni tecnici forniti dal cliente, anziché offrire specifiche standard da catalogo.
Il piano di produzione deve integrare la geometria funzionale del pezzo — geometria ad alette chiuse con sottofondo; canali di flusso interni a più alette assemblate; superficie esterna lavorata con precisione — con i requisiti relativi a utensileria, fusione a cera persa, lavorazione meccanica e ispezione misurabile. Le dimensioni finali, le interfacce e i criteri di accettazione vengono confermati durante la revisione del disegno tecnico.
FORNITURA SPECIFICA PER PROGETTO
La qualità del materiale, le dimensioni, le zone di tolleranza, il sovrappiù di lavorazione, lo stato superficiale, i requisiti operativi e i registri ispettivi vengono confermati dopo la revisione del disegno 2D, del modello 3D e della specifica di progetto del cliente.
L’insieme di parametri è stato scelto in funzione della prestazione di questo componente. I valori sconosciuti rimangono controllati dal disegno e non devono essere sostituiti con dati generici presi da cataloghi.
| Elemento ingegneristico | Riferimento / Requisito personalizzato | Base della verifica |
|---|---|---|
| Classe del materiale | HTANi15Cu6Cr2 (ghisa austenitica ad alto contenuto di nichel Ni-Resist) | Confermare lo standard di riferimento e i requisiti chimici. |
| Peso del pezzo | 0,525 kg | Confermare il peso obiettivo e la variazione ammissibile, ove pertinente. |
| Geometria funzionale | Geometria di intaglio a pale chiuse; Percorsi di flusso interni a pale multiple incollate; Superficie esterna lavorata con precisione | Identificare i riferimenti del disegno e le caratteristiche critiche per la funzionalità. |
| Riferimento di fusione / processo | Incollaggio separato dei modelli in cera; Realizzazione complessa dello stampo; Fusione ottimizzata a bassa temperatura; Lavorazione CNC della superficie esterna; Tolleranza di fusione ISO 8062 (GB/T6414) classe CT6 | Confermare quali fasi si applicano al percorso produttivo quotato. |
| Dimensioni e Tolleranze | Da confermare in base al disegno del cliente. | Definire la tolleranza di fusione separatamente dalle dimensioni lavorate e dalla GD&T. |
| Condizioni di esercizio | Da specificare da parte del cliente. | Fornire i requisiti relativi a mezzo, carico, temperatura, pressione, velocità o igiene, secondo quanto applicabile. |
| Campi aggiuntivi raccomandati | Diametro esterno; Foro; Numero di pale; Geometria del rotore; Punto di funzionamento; Requisito di bilanciatura; Stato di lavorazione | Completare prima di pubblicare affermazioni numeriche o quotare la produzione. |
| Caratteristica strutturale | Perché è importante | Risposta produttiva |
|---|---|---|
| Geometria di intaglio a pale chiuse | Questa caratteristica influenza l'adattamento, il flusso, il trasferimento di carico, la lavorabilità o l'assemblaggio successivo. | Controllare la geometria del profilo, le transizioni di sezione, le interfacce del mozzo o di fissaggio e le caratteristiche correlate all’equilibratura secondo il disegno approvato. |
| Percorsi di flusso interni a pale multiple incollate | Questa caratteristica influenza l'adattamento, il flusso, il trasferimento di carico, la lavorabilità o l'assemblaggio successivo. | Controllare la geometria del profilo, le transizioni di sezione, le interfacce del mozzo o di fissaggio e le caratteristiche correlate all’equilibratura secondo il disegno approvato. |
| Superficie esterna lavorata con precisione | Questa caratteristica influenza l'adattamento, il flusso, il trasferimento di carico, la lavorabilità o l'assemblaggio successivo. | Controllare la geometria del profilo, le transizioni di sezione, le interfacce del mozzo o di fissaggio e le caratteristiche correlate all’equilibratura secondo il disegno approvato. |

Un percorso specifico per il progetto viene stabilito dopo la revisione della geometria, della lega, delle tolleranze, del volume e dei requisiti di validazione.
Riferimenti al processo nella pagina di origine
Ambito del processo
La fusione a cera persa e la lavorazione CNC sono descritte come percorso principale. Trattamento termico, rivestimento, lucidatura, bilanciatura, prova di pressione, prova radiografica, PPAP o altri processi speciali devono essere indicati come specifici del progetto, a meno che il loro ambito non sia già stato confermato.
Honyang Cast supporta lo sviluppo basato su disegni di giranti e di componenti correlati per fusione a cera persa, dalla verifica della fabbricabilità fino all’approvazione del campione e alla produzione ripetuta.
| Requisito applicativo | Valore produttivo |
|---|---|
| Adattamento e funzionalità definiti dal disegno | Un piano DFM e ispettivo specifico per il componente collega la geometria della fusione ai reali requisiti di assemblaggio e di funzionamento. |
| Geometria complessa integrata | La fusione a cera persa consente di consolidare caratteristiche e di ridurre la fabbricazione aggiuntiva o la rimozione eccessiva di materiale, laddove il progetto approvato lo consenta. |
| Interfacce critiche ripetibili | Riferimenti controllati, lavorazione e ispezione per supportare un assemblaggio coerente di superfici funzionali e caratteristiche di accoppiamento. |
| Tracciabilità di materiale e processo | Registri concordati di materiale e ispezione forniscono evidenza rispetto al disegno e al piano qualità. |
| Valore specifico del prodotto | Trasportare fluidi per il settore petrolifero; Supportare una rotazione efficiente degli stadi della pompa; Ridurre la lavorazione meccanica del diametro esterno post-fusione |
Dati di progettazione richiesti dal cliente
INVIA IL TUO DISEGNO PER UNA VERIFICA DI REALIZZABILITÀ
Carica il disegno e il modello 3D della tua girante insieme al materiale richiesto, alla quantità, alle condizioni operative e ai requisiti di ispezione. Il nostro team esaminerà il percorso di fusione, l’ambito della lavorazione meccanica e il piano qualità prima di fornire il preventivo.

Produttore leader specializzato nella fusione a cera persa di precisione e nella lavorazione CNC di componenti in acciaio ad alte prestazioni per applicazioni industriali critiche.
 EN