Parametrs / Process |
Specifikācija un tehniskie galvenie punkti |
Klienta priekšrocības / vērtība |
Materiāls |
HTANi15Cu6Cr2 (Ni-Resist augstniķeļa austenītās dzelzs) |
Izstrādāts ar 15 % Ni, 6 % Cu un 2 % Cr, lai nodrošinātu izcilu aizsardzību pret skābo naftu (H₂S), sālsūdeni un abrazīvu smilšu izērtību. |
Lietojuma Scenārijs |
Naftas ieguve / Zemūdens iegremdējamās sūkņu sistēmas (ESP) / Naftas lauku šķidrumu apstrāde |
Īpaši izstrādāts, lai izturētu nepārtrauktu šķidruma šķērsvirziena spriegumu un ķīmisko koroziju ļoti dziļu naftas akvēnu ieguves vides apstākļos. |
Vienu svars |
0,525 kg |
Vieglā, ģeometriski optimizētā profila konstrukcija, kas paredzēta augstas efektivitātes dinamiskai rotācijai un līdzsvarotībai. |
Raksta veidošana |
Precīza atsevišķa sveces veidņu savienošana |
Pārvar sarežģītas slēgtas lāpstiņu zemākās formas ģeometrijas; patentētie montāžas stiprinājumi nodrošina ideāli līdzsvarotus iekšējos šķidruma ceļus. |
Formēšana un lietošana |
Sarežģīta čaulas izgatavošana un optimizēta zemtemperatūras liešana |
Uzlabota augstas kvalitātes šķīduma pārklājuma tehnoloģija nodrošina lielisku gāzu caurlaidību, kamēr kontrolētā zemtemperatūras lietošana rada ļoti blīvu un smalkgraudainu matricu. |
Apstrādes stāvoklis |
Precīzi CNC apstrādāts ārējais virsmas slānis |
Piegādāts ar nevainojamiem ārējiem izmēriem, lai nodrošinātu nekavējoties veicamo, stingro koncentrisku montāžu ar zemzemēs sūkņa korpusiem. |
Litējuma tolerances |
ISO 8062 (GB/T6414) CT6 klase |
Elitāra gandrīz galīgā formas precizitāte liešanas segmentiem, kas ievērojami samazina sekundārās apstrādes ciklus. |
Lai novērstu dārgas zemzemēs sūkņa atteices un nodrošinātu ilgstošu ieguves darbības nepārtrauktību, mūsu inspekcijas komanda piemēro nekompromisiskus kvalitātes protokolus:
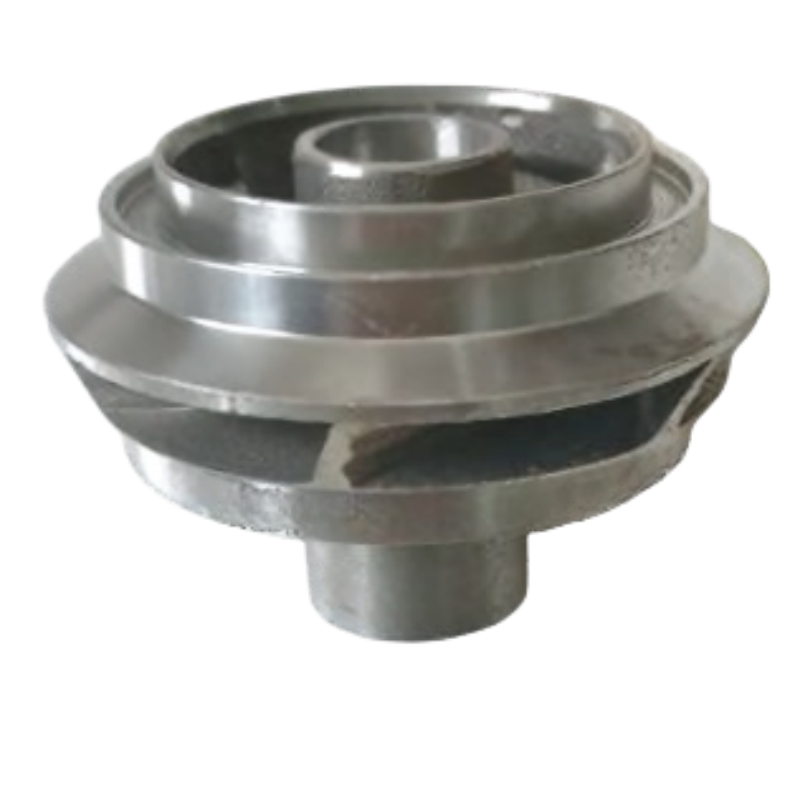
Šis impelers ir piemērs pielāgoti ražotam komponentam naftas iegūšanai; zemē iebūvētajām elektriskajām zemūdens sūknēm; naftas lauku šķidrumu apstrādei; ļoti dziļām naftas caurulēm. Honyang Cast attīsta līdzīgus komponentus, izmantojot klienta zīmējumus, nevis piedāvājot fiksētu kataloga specifikāciju.
Ražošanas plānam jāsavieno komponenta funkcionālā ģeometrija — noslēgtu lāpstiņu apakšējās daļas ģeometrija; savienotas vairāku lāpstiņu iekšējās plūsmas ceļi; precīzi apstrādāta ārējā virsma — ar rīku izgatavošanu, precīzo liešanu, apstrādi un mērāmo pārbaudi. Galīgie izmēri, savienojumi un pieņemšanas kritēriji tiek apstiprināti zīmējuma pārskatīšanas laikā.
PROJEKTA SPECIFISKA PIEGĀDE
Materiāla klase, izmēri, pieļaujamās novirzes zonas, apstrādes pieļaujamās novirzes, virsmas stāvoklis, ekspluatācijas prasības un pārbaudes ieraksti tiek apstiprināti pēc klienta 2D zīmējuma, 3D modeļa un projekta specifikācijas izpētes.
Parametru kopums ir izvēlēts šīs komponentes funkcijai. Nezināmās vērtības paliek zīmējumā kontrolētas un tās nedrīkst aizvietot ar vispārīgiem kataloga datiem.
| Inženierijas vienība | Atsauce / pielāgota prasība | Verifikācijas pamats |
|---|---|---|
| Materiāla klase | HTANi15Cu6Cr2 (Ni‑Resist augstniķeļa austenītiskais dzelzs) | Apstipriniet regulējošo standartu un ķīmiskā sastāva prasības. |
| Detaļas svars | 0,525 kg | Apstiprināt mērķa svaru un pieļaujamo novirzi, ja tā ir būtiska. |
| Funkcionālā ģeometrija | Slēgta lāpstiņu zemgriezuma ģeometrija; Savienotas daudzlāpstiņu iekšējās plūsmas ceļa veidošana; Precīzi apstrādāta ārējā virsma | Identificēt zīmējuma atskaites punktus un funkcijai kritiskās īpašības. |
| Lietne / procesa atsauce | Atsevišķa zieda modeļu savienošana; Sloksnīšu veidošana ar sarežģītu konfigurāciju; Optimizēta zemtemperatūras liešana; Ārējās virsmas CNC apstrāde; ISO 8062 (GB/T6414) CT6 liešanas precizitāte | Apstiprināt, kuri soļi attiecas uz piedāvāto ražošanas maršrutu. |
| Izmēri un pieļaujamās novirzes | Jāapstiprina pēc klienta zīmējuma. | Definēt lietnes precizitāti atsevišķi no apstrādātajām dimensijām un GD&T. |
| Ekspluatācijas apstākļi | Jānorāda klientam. | Norādīt vides vidējo, slodzi, temperatūru, spiedienu, ātrumu vai higiēnas prasības, ja tās ir piemērojamas. |
| Ieteicamās papildu laukumi | Ārējais diametrs; Caurume; Lāpstiņu skaits; Rotaļas ģeometrija; Darba punkts; Balansēšanas prasības; Apstrādes stāvoklis | Pabeidziet pirms skaitlisku prasību publicēšanas vai ražošanas piedāvājuma sniegšanas. |
| Konstrukcijas īpašība | Kāpēc tas ir svarīgs | Ražošanas atbilde |
|---|---|---|
| Slēgta lāpstiņu zemgriezuma ģeometrija | Šī īpašība ietekmē savienojumu, plūsmu, slodzes pārnešanu, ražojamību vai turpmāko montāžu. | Vadības profila ģeometrija, šķērsgriezumu pārejas, centra vai montāžas savienojumi un balansēšanai saistītās funkcijas saskaņā ar apstiprināto zīmējumu. |
| Savienotas daudzlāpstiņu iekšējās plūsmas ceļa veidošana | Šī īpašība ietekmē savienojumu, plūsmu, slodzes pārnešanu, ražojamību vai turpmāko montāžu. | Vadības profila ģeometrija, šķērsgriezumu pārejas, centra vai montāžas savienojumi un balansēšanai saistītās funkcijas saskaņā ar apstiprināto zīmējumu. |
| Precīzi apstrādāta ārējā virsma | Šī īpašība ietekmē savienojumu, plūsmu, slodzes pārnešanu, ražojamību vai turpmāko montāžu. | Vadības profila ģeometrija, šķērsgriezumu pārejas, centra vai montāžas savienojumi un balansēšanai saistītās funkcijas saskaņā ar apstiprināto zīmējumu. |

Pēc ģeometrijas, sakausējuma, precizitātes, daudzuma un validācijas prasību izpētes tiek noteikts projektam specifisks maršruts.
Avota lapas procesa atsauces
Procesa apjoms
Iegulšanas liešana un CNC apstrāde aprakstītas kā galvenā ražošanas metode. Termiskā apstrāde, pārklājumi, polīšana, balansēšana, spiediena pārbaude, rentgena pārbaude, PPAP vai citi īpaši procesi jānorāda kā projekta specifiski, ja vien to darbības joma nav apstiprināta.
Honyang Cast atbalsta dzinējratu un saistīto investīciju liešanas komponentu izstrādi, balstoties uz zīmējumiem, sākot ar ražojamības pārbaudi un beidzot ar parauga apstiprināšanu un atkārtotu ražošanu.
| Pielietojuma prasība | Ražošanas vērtība |
|---|---|
| Zīmējumā definēta piemērotība un funkcionalitāte | Komponentam specifisks DFM un pārbaudes plāns saista liešanas ģeometriju ar faktiskajām montāžas un ekspluatācijas prasībām. |
| Integrēta sarežģīta ģeometrija | Investīciju liešana var apvienot elementus un samazināt izgatavošanu vai pārmērīgu materiāla noņemšanu, ja apstiprinātā dizaina risinājums to atļauj. |
| Atkārtojami kritiski saskarnes punkti | Kontrolēti atskaites punkti, apstrāde un pārbaudes atbalsta funkciju virsmu un savienojamo elementu vienotu montāžu. |
| Materiāla un procesa izsekojamība | Vienotos materiāla un pārbaudes ierakstus izmanto kā pierādījumu pret rasējumu un kvalitātes plānu. |
| Produktam specifiskā vērtība | Pārvadā naftas lauka šķidrumus; Atbalsta efektīvu sūkņa posmu rotāciju; Samazina ārējā diametra apstrādi pēc liešanas |
Klientam jāsniedz dizaina ievades dati
IESNIEDZIET SAVU ZĪMJU IZGATAVOJAMĪBAS PĀRBAUDEI
Augšupielādējiet savu dzinējratu zīmējumu un 3D modeli kopā ar materiālu, daudzumu, ekspluatācijas apstākļiem un inspekcijas prasībām. Mūsu komanda pirms piedāvājuma sagatavošanas pārbaudīs liešanas maršrutu, apstrādes apjomu un kvalitātes plānu.

Vadošais ražotājs, kas specializējas precīzā investīciju liešanā un CNC apstrādē augstas veiktspējas tērauda komponentiem kritiskām rūpnieciskām lietojumprogrammām.
 EN