Parametr / Proces |
Specyfikacja i główne cechy techniczne |
Korzyści dla klienta / wartość |
Materiał |
HTANi15Cu6Cr2 (żeliwo austenityczne o wysokiej zawartości niklu – Ni-Resist) |
Skład zaprojektowany z 15% Ni, 6% Cu oraz 2% Cr, zapewniający wyjątkową odporność na ropę kwaśną (H₂S), wodę słoną oraz erozję przez żwir. |
Scenariusz zastosowania |
Ekstrakcja oleju / Pompy zanurzeniowe do eksploatacji pól naftowych (ESP) / Transport płynów naftowych |
Zaprojektowane specjalnie do wytrzymywania ciągłego naprężenia ścinającego płynów oraz korozji chemicznej w warunkach eksploatacji złóż naftowych na bardzo dużych głębokościach. |
Waga jednostkowa |
0,525 kg |
Lekka konstrukcja zoptymalizowana pod kątem geometrii, zaprojektowana do uzyskania wysokiej wydajności dynamicznych równoważenia obrotowych. |
Pattern Craft |
Precyzyjne oddzielne łączenie form woskowych |
Radzi sobie z złożonymi geometriami łopatek zamkniętych z podcięciami; własny system uchwytów montażowych gwarantuje idealne zrównoważenie wewnętrznych ścieżek przepływu płynów. |
Formowanie i wlewanie |
Złożone wykonywanie form i zoptymalizowane wlewanie w niskiej temperaturze |
Zaawansowana, wysokiej klasy warstwa z zawiesiny zapewnia doskonałą przepuszczalność gazów, a kontrolowane wlewanie w niskiej temperaturze daje bardzo gęstą, drobnoziarnistą strukturę. |
Stan obróbki |
Dostarczana precyzyjnie frezowana powierzchnia zewnętrzna |
Dostarczane z bezbłędnymi wymiarami zewnętrznych średnic, aby zapewnić natychmiastową, dokładną współosiową montażowość z obudowami pomp do eksploatacji głębokiej. |
Dopuszczalne odchylenie wlewania |
ISO 8062 (GB/T6414) Klasa CT6 |
Elitarne dokładności bliskie gotowym kształtóm dla segmentów odlewanych, co znacznie zmniejsza liczbę cykli obróbki wtórnej. |
Aby zapobiec kosztownym awariom pomp do eksploatacji głębokiej oraz zagwarantować długotrwałą nieprzerwaną eksploatację, nasz zespół inspekcyjny stosuje bezkompromisowe protokoły kontroli jakości:
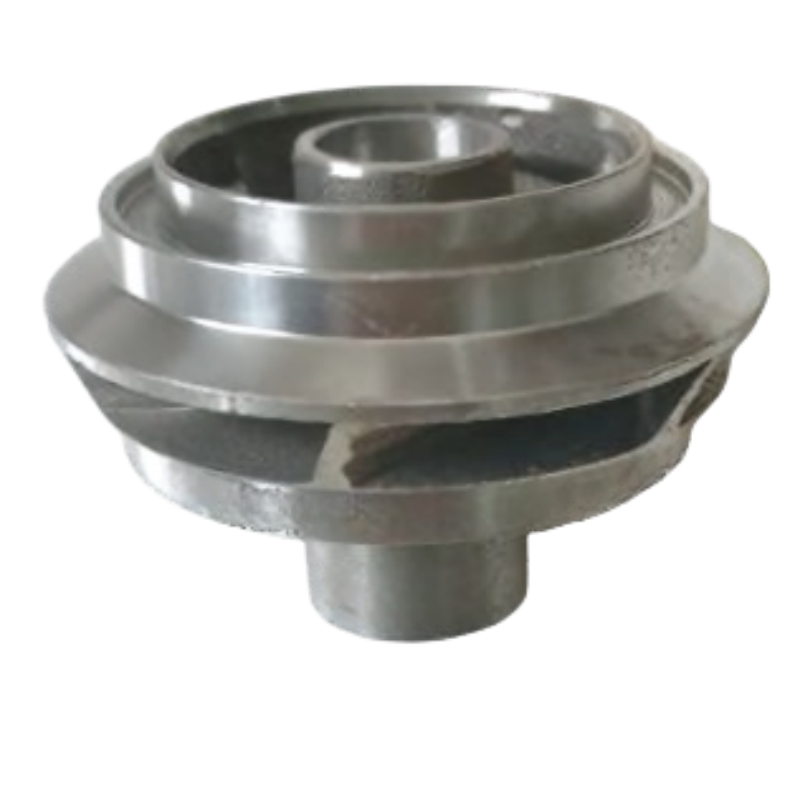
Ten wirnik przedstawia typowy komponent wykonywany na zamówienie do ekstrakcji ropy naftowej; zanurzanych elektrycznych pomp głębinowych (ESP); obsługi płynów w przemyśle naftowym; ekstremalnie głębokich złóż ropy naftowej. Firma Honyang Cast opracowuje podobne części na podstawie rysunków dostarczanych przez klientów, a nie na podstawie stałej oferty katalogowej.
Plan produkcyjny musi uwzględniać funkcjonalną geometrię elementu — geometrię łopatek zamkniętych z podcięciami; połączone wielopłaszczyznowe ścieżki przepływu wewnętrzne; precyzyjnie obrobioną powierzchnię zewnętrzną — oraz wymagania dotyczące narzędzi, odlewania precyzyjnego, obróbki mechanicznej i kontrolowalnych pomiarów. Ostateczne wymiary, powierzchnie styku oraz kryteria akceptacji są potwierdzane w trakcie przeglądu rysunku technicznego.
DOSTAWA SPECYFICZNA DLA PROJEKTU
Gatunek materiału, wymiary, strefy tolerancji, nadmiar na obróbkę, stan powierzchni, wymagania eksploatacyjne oraz dokumentacja kontroli są potwierdzane po przeanalizowaniu dwuwymiarowego rysunku klienta, trójwymiarowego modelu i specyfikacji projektowej.
Zestaw parametrów został dobrany z uwzględnieniem funkcji tej komponentu. Nieznane wartości pozostają kontrolowane przez rysunek i nie mogą zostać zastąpione ogólnodostępnymi danymi katalogowymi.
| Element inżynieryjny | Odniesienie / wymaganie niestandardowe | Podstawa weryfikacji |
|---|---|---|
| Stopień Materiału | HTANi15Cu6Cr2 (żeliwo austenityczne o wysokiej zawartości niklu – Ni-Resist) | Potwierdzić obowiązującą normę oraz wymagania dotyczące składu chemicznego. |
| Masa odlewów | 0,525 kg | Potwierdzić docelową wagę i dopuszczalne odchylenia, jeśli są istotne. |
| Geometria funkcjonalna | Geometria zamkniętych łopatek z podcięciem; Połączone wielołopatkowe ścieżki przepływu wewnętrzne; Precyzyjnie frezowana powierzchnia zewnętrzna | Zidentyfikować punkty odniesienia rysunku oraz cechy kluczowe dla funkcjonalności. |
| Odnośnik odlewu / procesu | Oddzielne łączenie form woskowych; Złożone wykonywanie form odlewniczych; Zoptymalizowane odlewane w niskiej temperaturze; Frezowanie CNC powierzchni zewnętrznej; Tolerancja odlewania ISO 8062 (GB/T6414) CT6 | Potwierdzić, które etapy dotyczą zaproponowanej trasy produkcyjnej. |
| Wymiary i Tolerancje | Do potwierdzenia na podstawie rysunku klienta. | Zdefiniować tolerancję odlewu osobno od wymiarów obrobionych i GD&T. |
| Warunki eksploatacji | Określić przez klienta. | Podać medium, obciążenie, temperaturę, ciśnienie, prędkość lub wymagania higieniczne, w zależności od przypadku. |
| Zalecane dodatkowe pola | Średnica zewnętrzna; Średnica otworu; Liczba łopatek; Geometria wirnika; Punkt pracy; Wymagania dotyczące równoważenia; Stan obróbki | Wypełnić przed opublikowaniem danych liczbowych lub wyceną produkcji. |
| Cechy strukturalne | Dlaczego to ważne? | Odpowiedź producenta |
|---|---|---|
| Geometria zamkniętych łopatek z podcięciem | Ta cecha wpływa na dopasowanie, przepływ, przenoszenie obciążenia, możliwość wytworzenia lub montaż w dalszej kolejności. | Kontrola geometrii profilu, przejść między przekrojami, powierzchni mocujących lub wsporczych oraz cech związanych z równowagą zgodnie z zatwierdzonym rysunkiem. |
| Połączone wielołopatkowe ścieżki przepływu wewnętrzne | Ta cecha wpływa na dopasowanie, przepływ, przenoszenie obciążenia, możliwość wytworzenia lub montaż w dalszej kolejności. | Kontrola geometrii profilu, przejść między przekrojami, powierzchni mocujących lub wsporczych oraz cech związanych z równowagą zgodnie z zatwierdzonym rysunkiem. |
| Precyzyjnie frezowana powierzchnia zewnętrzna | Ta cecha wpływa na dopasowanie, przepływ, przenoszenie obciążenia, możliwość wytworzenia lub montaż w dalszej kolejności. | Kontrola geometrii profilu, przejść między przekrojami, powierzchni mocujących lub wsporczych oraz cech związanych z równowagą zgodnie z zatwierdzonym rysunkiem. |

Określenie trasy specyficznej dla danego projektu po przeanalizowaniu geometrii, stopu, tolerancji, objętości oraz wymagań dotyczących walidacji.
Odnośniki do procesów na stronie źródłowej
Zakres procesu
Odlewanie w formach wytapialnych oraz obróbka CNC określone są jako główna ścieżka technologiczna. Obróbka cieplna, powłoki ochronne, szlifowanie, wyważanie, badania ciśnieniowe, badania radiograficzne, procedura PPAP lub inne procesy specjalne muszą zostać określone jako charakterystyczne dla danego projektu, chyba że ich zakres został jednoznacznie potwierdzony.
Honyang Cast wspiera rozwój wirnika i powiązanych z nim elementów odlewanych metodą wytapiania na podstawie rysunków – od oceny wykonalności technologicznej przez zatwierdzenie próbek do powtarzalnej produkcji.
| Wymaganie aplikacyjne | Wartość produkcyjna |
|---|---|
| Pasowanie i funkcja określone na rysunku | Część-specyficzny plan DFM i kontroli wiąże geometrię odlewu z rzeczywistymi wymaganiami montażu i eksploatacji. |
| Zintegrowana, złożona geometria | Odlewanie w formach jednorazowych pozwala na skonsolidowanie cech konstrukcyjnych oraz redukuje potrzebę dodatkowej obróbki lub nadmiernego usuwania materiału, o ile zatwierdzony projekt to umożliwia. |
| Powtarzalne krytyczne interfejsy | Kontrolowane punkty odniesienia, obróbka i wsparcie kontroli zapewniające spójną montażowość powierzchni funkcjonalnych oraz pasujących elementów. |
| Śledzilność materiału i procesu | Zgodne dokumenty dotyczące materiału i kontroli stanowią dowód zgodności z rysunkiem technicznym i planem jakości. |
| Wartość specyficzna dla produktu | Przesyłanie płynów z pól naftowych; Wspieranie efektywnej rotacji stopni pompowych; Zmniejszanie obróbki średnicy zewnętrznej po odlewie |
Dane wejściowe projektowe wymagane od klienta
WYŚLIJ SWÓJ RYSUNEK NA OCENĘ PRZYGODNOŚCI DO PRODUKCJI
Prześlij rysunek i model 3D swojego wirnika wraz z informacjami o materiale, ilości, warunkach eksploatacji oraz wymaganiach dotyczących kontroli jakości. Nasz zespół przeanalizuje trasę odlewniczą, zakres obróbki skrawaniem oraz plan zapewnienia jakości przed przygotowaniem oferty.

Wiodący producent specjalizujący się w precyzyjnym odlewaniu w formach wytapialnych oraz obróbce CNC wysokowydajnych elementów stalowych przeznaczonych do krytycznych zastosowań przemysłowych.
 EN