Parametr / proces |
Specifikace a technické výhody |
Výhody pro zákazníka / hodnota |
Materiál |
HTANi15Cu6Cr2 (Ni-Resist vysoce niklová austenitní litina) |
Složeno z 15 % Ni, 6 % Cu a 2 % Cr pro výjimečnou odolnost proti kyselé surové ropě (H₂S), mořské vodě a erozi abrazivním pískem. |
Aplikační scénář |
Výroba ropy / Potopené podzemní čerpadla (ESP) / Manipulace s kapalinami v těžebních prostředích |
Speciálně navrženo pro trvalé působení smykového napětí kapalin a chemické korozí v prostředích extrakce ropy z ultrahlubokých vrtných studní. |
Jednotková hmotnost |
0,525 kg |
Lehký profil optimalizovaný geometrií pro dynamickou rotaci s vysokou účinností a dokonalou rovnováhou. |
Výroba podle vzoru |
Přesné samostatné spojování voskových forem |
Zvládá složité geometrie uzavřených lopatek s podřezem; vlastní montážní přípravky zajišťují dokonale vyvážené vnitřní proudové dráhy. |
Lití a odlévání |
Složité výrobní procesy formy a optimalizované lití za nízkých teplot |
Pokročilý vysoce kvalitní suspenzní povlak zajišťuje vynikající propustnost plynů, zatímco řízené lití za nízkých teplot vytváří vysoce hustou jemnozrnnou strukturu. |
Stav obrábění |
Poskytnut povrchový tvar s přesným CNC obráběním |
Dodáno s dokonale přesnými vnějšími rozměry po soustružení, aby bylo zajištěno okamžité a těsné souosé montážní uložení do těles podzemních čerpadel. |
Tolerance litiny |
ISO 8062 (GB/T6414) Třída CT6 |
Vysoce přesné tvarování téměř hotových dílů přímo po lití, což výrazně snižuje počet následných obráběcích operací. |
Abychom zabránili nákladným poruchám podzemních čerpadel a zajistili dlouhodobou provozní dostupnost při těžbě, naše kontrolní skupina uplatňuje nekompromisní postupy kontroly kvality:
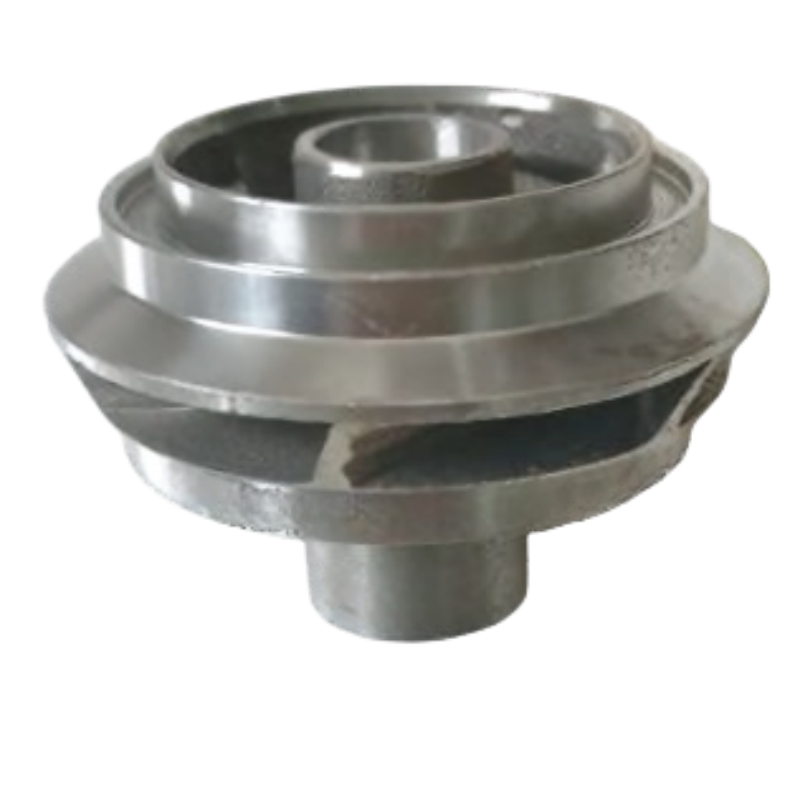
Toto lopatkové kolo je uvedeno jako příklad komponentu vyrobeného na zakázku pro těžbu ropy; elektrické ponorné čerpadlo pro provoz v hlubokých vrtech; manipulaci s kapalinami v těžebních polích; extrémně hluboké ropné vrty. Společnost Honyang Cast vyvíjí podobné součásti na základě výkresů zákazníků místo nabídky pevně daných typových specifikací.
Výrobní plán musí propojit funkční geometrii součásti – geometrii uzavřených lopatek s podřezem; složené vnitřní proudové dráhy s více lopatkami; přesně obráběný vnější povrch – s požadavky na nástroje, investiční lití, obrábění a měřitelnou kontrolu. Konečné rozměry, rozhraní a kritéria přijetí jsou potvrzeny během revize výkresu.
DODÁVKA PRO KONKRÉTNÍ PROJEKT
Třída materiálu, rozměry, tolerance, přídavek na obrábění, stav povrchu, provozní požadavky a záznamy o kontrolách jsou potvrzeny po prozkoumání 2D výkresu, 3D modelu a projektové specifikace zákazníka.
Sada parametrů je vybrána podle funkce tohoto komponentu. Neznámé hodnoty zůstávají řízeny výkresem a nesmí být nahrazeny obecnými údaji z katalogu.
| Technická položka | Odkaz / individuální požadavek | Základ pro ověření |
|---|---|---|
| Kvalita materiálu | HTANi15Cu6Cr2 (Ni‑Resist austenitní litina s vysokým obsahem niklu) | Potvrďte platný normativní standard a požadavky na chemické složení. |
| Hmotnost dílu | 0,525 kg | V příslušných případech potvrďte cílovou hmotnost a povolenou odchylku. |
| Funkční geometrie | Geometrie uzavřené lopatky s podřezem; spojené vnitřní proudové dráhy s více lopatkami; přesně obráběný vnější povrch | Identifikujte referenční body výkresu a kritické funkční prvky. |
| Lití / odkaz na výrobní proces | Samostatné spojování voskových forem; složité výrobní procesy litní formy; optimalizované lití za nízké teploty; CNC obrábění vnějšího povrchu; litnická tolerance dle ISO 8062 (GB/T6414) třídy CT6 | Potvrďte, které kroky se vztahují na nabízenou výrobní cestu. |
| Rozměry a tolerance | Bude potvrzeno na základě výkresu zákazníka. | Přesnost lití definujte odděleně od rozměrů po obrábění a od geometrických tolerancí (GD&T). |
| Provozní podmínky | Určí zákazník. | Uveďte požadavky na prostředí, zatížení, teplotu, tlak, rychlost nebo hygienu, pokud jsou relevantní. |
| Doporučené další pole | Vnější průměr; vnitřní průměr; počet lopatek; geometrie rotoru; provozní bod; požadavek na vyvážení; stav povrchu po obrábění | Dokončete před zveřejněním číselných údajů nebo před vyhotovením cenové nabídky pro výrobu. |
| Strukturní vlastnost | Proč je to důležité | Výrobní reakce |
|---|---|---|
| Geometrie uzavřené lopatky s podřezem | Tato vlastnost ovlivňuje přesné uložení, proudění, přenos zatížení, výrobní proveditelnost nebo montáž v následných krocích. | Geometrie řídícího profilu, přechody mezi jednotlivými částmi profilu, rozhraní středu nebo upevnění a funkce související s vyvážením podle schváleného výkresu. |
| Spojené vnitřní proudové dráhy s více lopatkami | Tato vlastnost ovlivňuje přesné uložení, proudění, přenos zatížení, výrobní proveditelnost nebo montáž v následných krocích. | Geometrie řídícího profilu, přechody mezi jednotlivými částmi profilu, rozhraní středu nebo upevnění a funkce související s vyvážením podle schváleného výkresu. |
| Přesně obráběný vnější povrch | Tato vlastnost ovlivňuje přesné uložení, proudění, přenos zatížení, výrobní proveditelnost nebo montáž v následných krocích. | Geometrie řídícího profilu, přechody mezi jednotlivými částmi profilu, rozhraní středu nebo upevnění a funkce související s vyvážením podle schváleného výkresu. |

Konkrétní postup pro daný projekt je stanoven po zhodnocení geometrie, slitiny, tolerance, objemu a požadavků na validaci.
Odkazy na procesní stránky zdroje
Rozsah procesu
Jako základní výrobní postup jsou popsány investiční lití a CNC obrábění. Tepelné zpracování, povlakování, leštění, vyvažování, tlakové zkoušky, rentgenové zkoušky, PPAP nebo jiné speciální procesy musí být uvedeny jako specifické pro daný projekt, pokud jejich rozsah není potvrzen.
Honyang Cast podporuje vývoj lopatkového kola a souvisejících součástí vyrobených metodou lití do ztracené formy na základě výkresů – od posouzení výrobní proveditelnosti až po schválení vzorku a následnou sériovou výrobu.
| Požadavek na aplikaci | Výrobní hodnota |
|---|---|
| Montážní a funkční pasování dle výkresu | Díl‑specifický plán pro návrh pro výrobu (DFM) a kontrolní plán propojuje geometrii odlitku s reálnými požadavky na montáž a provoz. |
| Integrovaná složitá geometrie | Investiční lití může sloučit prvky a snížit nutnost dalšího zpracování nebo nadměrného odstraňování materiálu, pokud to schválený návrh umožňuje. |
| Opakovatelné kritické rozhraní | Řízené referenční body, obrábění a kontrolní podpora zajistí konzistentní montáž funkčních povrchů a přiléhajících prvků. |
| Sledovatelnost materiálu a výrobního procesu | Dohodnuté záznamy o materiálu a kontrole poskytují důkazy pro soulad s výkresem a plánem kvality. |
| Hodnota specifická pro daný výrobek | Přečerpávání kapalin z těžebních polí; Podpora účinné rotace jednotlivých stupňů čerpadla; Snížení obrábění vnějšího průměru po lití |
Návrhové vstupy požadované od zákazníka
POŠLETE SVŮJ VÝKRES PRO POSOUZENÍ VÝROBNOSTI
Nahrajte výkres a 3D model svého lopatkového kola spolu s požadovaným materiálem, množstvím, provozními podmínkami a požadavky na kontrolu. Náš tým zkontroluje postup lití, rozsah obrábění a plán kvality ještě před vyhotovením cenové nabídky.

Vedoucí výrobce specializující se na přesné lití ve ztracených formách a CNC obrábění vysoce výkonných ocelových komponentů pro kritické průmyslové aplikace.
 EN