Параметр / Процес |
Специфікація та технічні особливості |
Вигоди для клієнтів / Цінність |
Матеріал |
HTANi15Cu6Cr2 (високонікелеве аустенітне залізо Ni-Resist) |
Розроблено з вмістом 15 % Ni, 6 % Cu та 2 % Cr для надзвичайно ефективного захисту від сірководневої нафти (H₂S), солоної води та ерозії абразивним піском. |
Сценарій застосування |
Добування нафти підземні занурювальні насоси (ESP) / Транспортування рідин у нафтогазовій промисловості |
Спеціально розроблено для витримування тривалого впливу зсувного напруження рідини та хімічної корозії в умовах видобутку нафти з надглибоких свердловин. |
Вага одиниці |
0,525 кг |
Легка конструкція з оптимізованою геометрією, розроблена для досягнення високої ефективності динамічного обертання та ідеального балансу. |
Виготовлення за зразком |
Точне окреме з’єднання воскових форм |
Подолання складних геометрій закритих лопатей із піднутреннями; власні збірні пристосування забезпечують ідеально збалансовані внутрішні потоки рідини. |
Формування та лиття |
Складне виготовлення форм і оптимізоване лиття при низькій температурі |
Преміальне суспензійне покриття передового рівня забезпечує відмінну газопроникність, а контрольоване лиття при низькій температурі дає дуже щільну матрицю з дрібнозернистою структурою. |
Стан обробки |
Зовнішня поверхня, оброблена з високою точністю на ЧПК-верстаті |
Поставляється з ідеальними зовнішніми розмірами після токарної обробки, щоб забезпечити негайну й точну концентричну збірку з корпусами підземних насосів. |
Тolerанс листування |
ISO 8062 (GB/T6414) Ступінь CT6 |
Елітна точність «майже готової форми» для литих сегментів, що значно скорочує кількість додаткових циклів механічної обробки. |
Щоб запобігти дорогостоячим відмовам підземних насосів і забезпечити тривалу безперебійну експлуатацію систем видобутку, наша команда контролю якості застосовує непохитні протоколи перевірки:
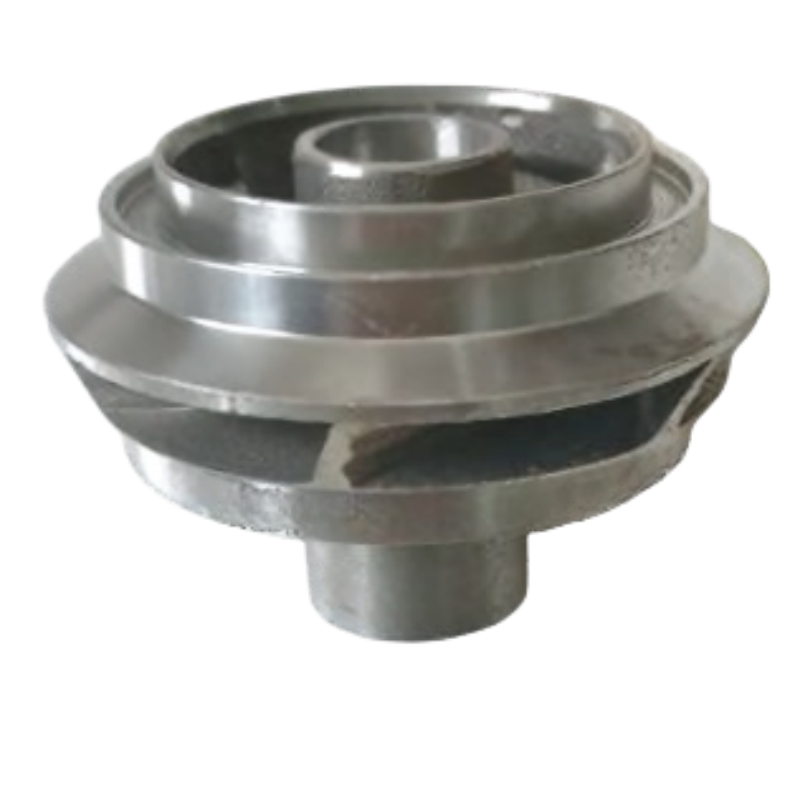
Це лопатеве колесо наведено як типовий приклад спеціально виготовленого компонента для видобутку нафти; електричних підводяних насосів (ESP); транспортування рідин у нафтових родовищах; надглибоких нафтових свердловин. Компанія Honyang Cast виготовлює аналогічні деталі за кресленнями замовника, а не за фіксованими каталожними специфікаціями.
Технологічний процес має забезпечувати повну відповідність функціональної геометрії деталі — геометрії закритих лопатей із піднутренням; з’єднаних багатолопатевих внутрішніх потокових каналів; точно обробленої зовнішньої поверхні — вимогам до оснастки, лиття методом втраченого воску, механічної обробки та контролю з вимірюванням. Остаточні розміри, монтажні поверхні й критерії приймання підтверджуються під час перевірки креслення.
ПОСТАВКА ЗА ПРОЕКТОМ
Клас матеріалу, розміри, зони допусків, припуск на механічну обробку, стан поверхні, експлуатаційні вимоги та записи про перевірку підтверджуються після аналізу 2D-креслення, 3D-моделі та технічного завдання замовника.
Набір параметрів обрано з урахуванням функції цього компонента. Невідомі значення залишаються під контролем креслення й не можуть бути замінені загальними даними з каталогів.
| Інженерний виріб | Довідковий / індивідуальний параметр | Основа для верифікації |
|---|---|---|
| Марка матеріалу | HTANi15Cu6Cr2 (високонікелева аустенітна чавунна сплавна система Ni-Resist) | Підтвердити чинний стандарт та вимоги до хімічного складу. |
| Маса деталі | 0,525 кг | Підтвердити цільову масу та допустиме відхилення, якщо це актуально. |
| Функціональна геометрія | Геометрія закритих лопатей із підрізанням; З’єднані багатолопатеві внутрішні потокові шляхи; Точне фрезерування зовнішньої поверхні | Визначити базові елементи креслення та критичні для функціонування характеристики. |
| Ливарна / технологічна довідка | Окреме з’єднання воскових форм; Складне виготовлення оболонки; Оптимізоване лиття при низькій температурі; Фрезерування зовнішньої поверхні за допомогою ЧПК; Допуск на лиття ISO 8062 (GB/T6414) CT6 | Підтвердити, які етапи застосовуються до запропонованого в цитаті виробничого процесу. |
| Розміри та допуски | Підлягає підтвердженню за даними замовника у кресленні. | Визначити ливарну точність окремо від оброблених розмірів та геометричних допусків (GD&T). |
| УМОВИ ЕКСПЛУАТАЦІЇ | Вказує замовник. | Надати вимоги щодо середовища, навантаження, температури, тиску, швидкості або гігієни, якщо застосовно. |
| Рекомендовані додаткові поля | Зовнішній діаметр; Отвір; Кількість лопатей; Геометрія робочого колеса; Робоча точка; Вимоги до балансування; Стан обробки | Завершити до публікації числових тверджень або цитування виробництва. |
| Структурна особливість | Чому це має значення | Відповідь виробника |
|---|---|---|
| Геометрія закритих лопатей із підрізанням | Ця особливість впливає на посадку, потік, передачу навантаження, технологічність виготовлення або збирання на наступних етапах. | Контролювати геометрію профілю, переходи перерізів, вузол кріплення або монтажні поверхні, а також особливості, пов’язані з балансуванням, відповідно до затвердженого креслення. |
| З’єднані багатолопатеві внутрішні потокові шляхи | Ця особливість впливає на посадку, потік, передачу навантаження, технологічність виготовлення або збирання на наступних етапах. | Контролювати геометрію профілю, переходи перерізів, вузол кріплення або монтажні поверхні, а також особливості, пов’язані з балансуванням, відповідно до затвердженого креслення. |
| Точне фрезерування зовнішньої поверхні | Ця особливість впливає на посадку, потік, передачу навантаження, технологічність виготовлення або збирання на наступних етапах. | Контролювати геометрію профілю, переходи перерізів, вузол кріплення або монтажні поверхні, а також особливості, пов’язані з балансуванням, відповідно до затвердженого креслення. |

Специфічний для проекту маршрут встановлюється після аналізу геометрії, сплаву, допусків, обсягів та вимог щодо валідації.
Посилання на процеси з вихідної сторінки
Обсяг процесу
Лиття за втраченою восковою моделлю та фрезерування на ЧПК описані як основні технологічні маршрути. Термічна обробка, нанесення покриттів, полірування, балансування, випробування під тиском, радіографічне контролювання, PPAP або інші спеціальні процеси мають бути вказані як специфічні для проекту, якщо їхні межі не підтверджені.
Honyang Cast підтримує розробку робочих коліс та пов’язаних з ними компонентів, виготовлених методом ливарного виробництва за втраченою формою, на основі креслень — від аналізу технологічності до схвалення зразків і серійного виробництва.
| Вимога до застосування | Виробнича цінність |
|---|---|
| Монтажна та функціональна відповідність, визначена кресленням | Специфічний для деталі план аналізу технологічності конструкції та контролю пов’язує геометрію лиття з реальними вимогами збирання та експлуатації. |
| Інтегрована складна геометрія | Інвестиційне лиття може об’єднувати елементи та зменшувати обсяги виготовлення або надмірного знімання матеріалу, якщо затверджений дизайн це дозволяє. |
| Повторювані критичні інтерфейси | Контрольовані базові поверхні, механічна обробка та інспекція забезпечують узгоджену збірку функціональних поверхонь і стикованих елементів. |
| Трасування матеріалу та технологічних процесів | Узгоджені записи щодо матеріалу та інспекції надають підтвердження відповідності кресленню та плану якості. |
| Специфічна для продукту цінність | Транспортування рідин з нафтових родовищ; забезпечення ефективного обертання ступенів насоса; зменшення механічної обробки зовнішнього діаметра після лиття |
Вхідні дані для проектування, необхідні від замовника
НАДІШЛІТЬ СВІЙ КРЕСЛЕННЯ ДЛЯ АНАЛІЗУ ТЕХНОЛОГІЧНОСТІ ВИГОТОВЛЕННЯ
Завантажте креслення та 3D-модель вашого робочого колеса разом із вказівками щодо матеріалу, кількості, умов експлуатації та вимог до контролю. Наша команда проаналізує маршрут лиття, обсяг механічної обробки та план забезпечення якості перед підготовкою комерційної пропозиції.

Лідируючий виробник, що спеціалізується на точному ливарстві за втраченою підготовкою та фрезеруванні на ЧПК високопродуктивних сталевих компонентів для критичних промислових застосувань.
 EN