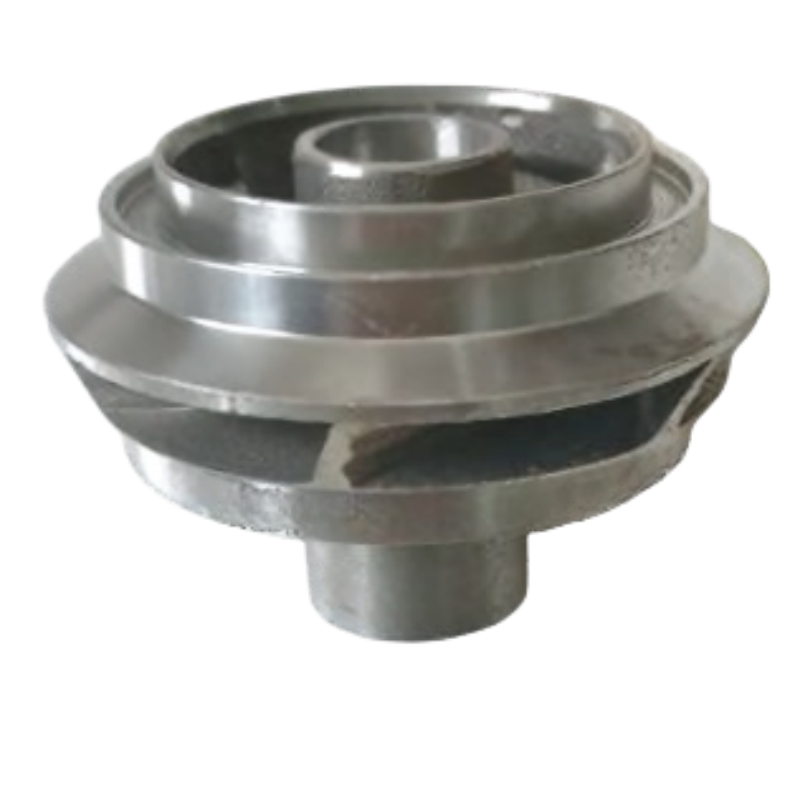
Parameter / Proses |
Spesifikasjoner og tekniske høydepunkter |
Kundefordeler / Verdi |
Materiale |
HTANi15Cu6Cr2 (Ni-Resist høy-nikkel austenittisk jern) |
Formulert med 15 % Ni, 6 % Cu og 2 % Cr for utmerket motstand mot sur råolje (H₂S), saltvann og abrasiv sanderosjon. |
Anvendelsesscenario |
Oljeutvinning / Nedborede dypdykkpumper (ESP) / Oljefeltvæskehåndtering |
Spesialutviklet for å tåle kontinuerlig væskebeskåring og kjemisk korrosjon i ekstremt dype oljebrønner. |
Enhetsvekt |
0,525 kg |
Lettvektig, geometrisk optimalisert profil utviklet for høyeffektive dynamiske rotasjonsbalanser. |
Pattern Craft |
Presis separat splicing av voksformer |
Overvinne komplekse lukkede vingeprofiler med underskjæringer; egenutviklede monteringsfikser sikrer perfekt balanserte interne væskebaner. |
Forming og støping |
Kompleks skalproduksjon og optimalisert støping ved lav temperatur |
Avansert premium suspensjonsbelegg gir utmerket gasspermeabilitet, mens kontrollert støping ved lav temperatur gir en svært tett, fin-kornet struktur. |
Maskinert tilstand |
Presis CNC-maskinert ytre overflate levert |
Levert med imakulære ytre mål for å sikre umiddelbar, nøyaktig konsentrisk montering med nedborede pumpehus. |
Gjutingsnøyaktighet |
ISO 8062 (GB/T6414) CT6-kvalitet |
Elitnær-nettform-nøyaktighet for støpte segmenter, noe som betydelig reduserer sekundære maskineringsrunder. |
For å unngå kostbare feil i nedborede pumper og sikre langvarig driftstid under utvinning, implementerer vårt inspeksjonsteam upresedentede kvalitetsprotokoller:
Denne impellen vises som et representativt, tilpasset komponent for oljeutvinning; nedborelektriske nedsenkbarpumper; oljefeltvannhåndtering; ultra-dype oljebrønner. Honyang Cast utvikler lignende deler fra kundens tegninger i stedet for å tilby faste katalogspesifikasjoner.
Fremstillingsplanen må knytte sammen delens funksjonelle geometri – lukket vingeform med underkuttet geometri; sammensatt flervingeform med interne strømbaner; presisjonsbearbeidet ytre overflate – med verktøy, støping etter mistmetode, bearbeiding og målbare inspeksjonskrav. Endelige mål, grensesnitt og godkjenningskriterier bekreftes under tegningsgjennomgang.
PROSJEKTSPESIFIKK LEVERANSE
Materialkvalitet, mål, toleranssoner, bearbeidingsreserve, overflatekvalitet, driftskrav og inspeksjonsdokumentasjon bekreftes etter gjennomgang av kundens 2D-tegning, 3D-modell og prosjektspesifikasjon.
Parametersetten er valgt ut fra denne komponentens funksjon. Ukjente verdier forblir tegningskontrollerte og må ikke erstattes med generiske katalogdata.
| Ingeniørartikkel | Referanse / Spesialkrav | Verifikasjonsgrunnlag |
|---|---|---|
| Materialklasse | HTANi15Cu6Cr2 (Ni-Resist høy-nikkel austenittisk jern) | Bekreft styringsstandarden og kravene til kjemi. |
| Delenes vekt | 0,525 kg | Bekreft målvekten og tillatt variasjon når det er relevant. |
| Funksjonell geometri | Geometri med lukkede skovler og underskjæring; Sømmede interne strømbaner med flere skovler; Presisbearbeidet ytre overflate | Identifiser tegningsreferanser og kritiske funksjonsdetaljer. |
| Støpe-/prosessreferanse | Separat sømming av voksformer; Komplisert skalproduksjon; Optimalisert støping ved lav temperatur; CNC-bearbeiding av ytre overflate; Støpetoleranse i henhold til ISO 8062 (GB/T6414) CT6 | Bekreft hvilke trinn som gjelder for den foreslåtte produksjonsrutinen. |
| Dimensjoner og toleranser | Skal bekreftes fra kundens tegning. | Definer støpetoleranse separat fra maskinerte mål og GD&T. |
| Operasjonstilstand | Skal spesifiseres av kunden. | Angi medium, belastning, temperatur, trykk, hastighet eller hygienekrav etter behov. |
| Anbefalte tilleggsfelter | Ytre diameter; Bore; Antall skovler; Løpergeometri; Driftspunkt; Balanseringskrav; Bearbeidingsstatus | Fullfør før numeriske krav publiseres eller produksjonspriser avtales. |
| Strukturell funksjon | Hvorfor det er viktig | Produksjonssvar |
|---|---|---|
| Geometri med lukkede skovler og underskjæring | Denne egenskapen påvirker passform, strømning, lastoverføring, produserbarhet eller montering i neste prosesssteg. | Styr profilgeometrien, tverrsnittsoverganger, nav- eller monteringsgrensesnitt samt balanserelaterte egenskaper i henhold til godkjent tegning. |
| Sømmede interne strømbaner med flere skovler | Denne egenskapen påvirker passform, strømning, lastoverføring, produserbarhet eller montering i neste prosesssteg. | Styr profilgeometrien, tverrsnittsoverganger, nav- eller monteringsgrensesnitt samt balanserelaterte egenskaper i henhold til godkjent tegning. |
| Presisbearbeidet ytre overflate | Denne egenskapen påvirker passform, strømning, lastoverføring, produserbarhet eller montering i neste prosesssteg. | Styr profilgeometrien, tverrsnittsoverganger, nav- eller monteringsgrensesnitt samt balanserelaterte egenskaper i henhold til godkjent tegning. |

En prosjektspesifikk fremgangsmåte etableres etter vurdering av geometri, legering, toleranser, volum og valideringskrav.
Kilde-side prosessreferanser
Prosessomfang
Investeringsstøping og CNC-bearbeiding er beskrevet som hovedrutene. Varmebehandling, belegg, polering, balansering, trykktesting, radiografisk testing, PPAP eller andre spesialprosesser må angis som prosjektspecifikke med mindre deres omfang er bekreftet.
Honyang Cast støtter utvikling basert på tegninger av impellere og relaterte investeringsstøpte komponenter, fra vurdering av fremstillingsmuligheter til godkjenning av prøver og gjentatt produksjon.
| Anvendelseskrav | Produksjonsverdi |
|---|---|
| Tegningsdefinert passform og funksjon | En delspesifikk DFM- og inspeksjonsplan knytter støpegeometri til faktiske monterings- og driftskrav. |
| Integrert kompleks geometri | Investeringsstøping kan konsolidere funksjoner og redusere fabrikasjon eller unødvendig massefjerning der det godkjente designet tillater det. |
| Gjenbrukbare kritiske grensesnitt | Kontrollerte referanseflater, bearbeiding og inspeksjon støtter konsekvent montering av funksjonelle overflater og tilpassede egenskaper. |
| Sporbarhet av materiale og prosess | Avtalte materiale- og inspeksjonsdokumenter gir bevis mot tegningen og kvalitetsplanen. |
| Produktspesifikk verdi | Overfør oljefeltvæsker; Støtt effektiv rotasjon av pumpefaser; Reduser maskinering av ytre diameter etter støping |
Designinndata som kunden må levere
SEND INN TEKNISK TEGNING FOR EN FREMSTILLBARHETSVURDERING
Last opp tegningen og 3D-modellen for impelleren din sammen med materiale, mengde, driftsforhold og inspeksjonskrav. Vårt team vil vurdere støpeprosessen, omfanget av maskinering og kvalitetsplanen før vi gir et tilbud.

Ledende produsent som spesialiserer seg på nøyaktig investeringsstøping og CNC-bearbeiding av høytytende ståldeler for kritiske industrielle anvendelser.
 EN