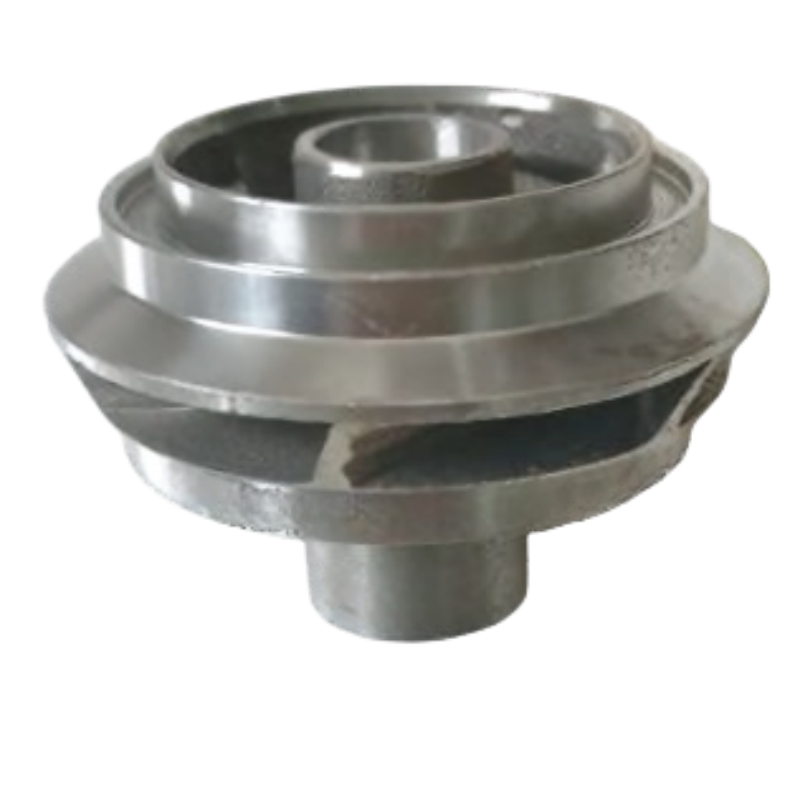
پارامتر / فرآیند |
مشخصات و ویژگیهای فنی |
مزایای مشتری / ارزش |
جنس |
HTANi15Cu6Cr2 (آهن اُستنیتی با نیکل بالا — Ni-Resist) |
با ترکیبی از ۱۵ درصد نیکل، ۶ درصد مس و ۲ درصد کروم ساخته شده تا مقاومت استثنایی در برابر نفت خام اسیدی (H₂S)، آب شور و فرسایش سایشی شن ارائه دهد. |
سناریوی کاربرد |
چکیده روغن پمپهای غوطهور زیرزمینی (ESP) / انتقال سیالات در میدان نفت |
بهصورت ویژه برای تحمل تنش برشی پیوسته سیال و خوردگی شیمیایی در محیطهای استخراج نفت از چاههای فوقعمیق طراحی شده است. |
وزن واحد |
۰٫۵۲۵ کیلوگرم |
پروفیل سبکوزن و بهینهشده از نظر هندسی که برای تعادل چرخشی پویا با بازده بالا طراحی شده است. |
قالبگیری الگو |
جداکردن دقیق قالبهای مومی |
بر مسائل پیچیدهٔ هندسهٔ پرههای بسته و زیربریدگیها غلبه میکند؛ ابزارهای مونتاژ اختصاصی جریان سیال داخلی را بهطور کامل متعادل نگه میدارند. |
قالبگیری و ریختهگری |
ساخت پوستههای پیچیده و ریختهگری بهینهشده در دمای پایین |
پوشش سوسپانسیون پیشرفته و باکیفیت، نفوذپذیری عالی برای گاز فراهم میکند، در حالی که ریختهگری کنترلشده در دمای پایین، ماتریسی بسیار متراکم و با دانههای ریز تولید میکند. |
وضعیت ماشینکاری |
سطح خارجی با دقت بالا توسط ماشینهای CNC ماشینکاری شده است. |
با ابعاد خارجی بینقص تحویل داده میشود تا مونتاژ هممرکز دقیق و بدون تأخیر با پوستههای پمپ زیرزمینی امکانپذیر باشد. |
دقت جوشکاری |
استاندارد ایزو ۸۰۶۲ (GB/T6414) درجه CT6 |
دقت عالی نزدیک به شکل نهایی برای قطعات ریختهگریشده، کاهش قابلتوجهی در تعداد چرخههای ماشینکاری ثانویه ایجاد میکند. |
برای جلوگیری از خرابیهای پرهزینه پمپهای زیرزمینی و تضمین بهرهوری طولانیمدت در استخراج، تیم بازرسی ما پروتکلهای کیفیتی غیرقابلمذاکره را اجرا میکند:
این پروانه بهعنوان نمونهای از قطعات ساختهشده بهصورت سفارشی برای کاربردهای استخراج نفت، پمپهای الکتریکی غوطهور در عمق زمین، انتقال سیالات در میدانهای نفتی و چاههای عمیق بسیار زیاد ارائه شده است؛ شرکت هونیانگ کست قطعات مشابه را مستقیماً بر اساس نقشههای ارسالی مشتری و نه بر اساس مشخصات ثابتشده در فهرست محصولات تولید میکند.
برنامهی تولید باید هندسهی عملکردی قطعه — شامل هندسهی پرههای بسته با زیربریدگی، مسیرهای جریان داخلی چندپرهای متصلشده و سطح خارجی ماشینکاریشده با دقت بالا — را به نیازمندیهای قالبگیری، ریختهگری سرمایشی، ماشینکاری و بازرسی قابل اندازهگیری پیوند دهد. ابعاد نهایی، رابطها و معیارهای پذیرش در طول بررسی نقشه تأیید میشوند.
تأمین مخصوص پروژه
درجهٔ ماده، ابعاد، مناطق تحمل، میزان اجازهٔ ماشینکاری، شرایط سطح، نیازمندیهای عملیاتی و سوابق بازرسی پس از بررسی نقشهٔ دو بعدی مشتری، مدل سه بعدی و مشخصات پروژه تأیید میشوند.
مجموعهٔ پارامترها برای عملکرد این قطعه انتخاب شدهاند. مقادیر نامعلوم تحت کنترل نقشه باقی میمانند و نباید با دادههای عمومی کاتالوگ جایگزین شوند.
| آیتم مهندسی | مرجع / نیازمندی سفارشی | اساس تأیید |
|---|---|---|
| درجه مواد | HTANi15Cu6Cr2 (آهن اُستنیتی با محتوای بالای نیکل و مقاوم در برابر خوردگی) | استاندارد حاکم و نیازمندیهای شیمیایی را تأیید کنید. |
| وزن قطعه | ۰٫۵۲۵ کیلوگرم | در صورت لزوم، وزن هدف و میزان تغییر مجاز را تأیید کنید. |
| هندسهٔ عملکردی | هندسهٔ زیربریدگی پرههای بسته؛ مسیرهای جریان داخلی چندپرهای اتصالیافته؛ سطح خارجی ماشینکاریشده با دقت | مقادیر مرجع نقشه و ویژگیهای بحرانی برای عملکرد را شناسایی کنید. |
| ریختهگری / مرجع فرآیند | اتصال جداگانهٔ قالبهای مومی؛ ساخت پوستهٔ پیچیده؛ ریختهگری بهینهشده در دمای پایین؛ ماشینکاری سطح خارجی با دستگاههای کنترل عددی؛ تلرانس ریختهگری استاندارد ایزو ۸۰۶۲ (گُب/تی ۶۴۱۴) سطح CT6 | تأیید اینکه کدام مراحل بر مسیر تولید پیشنهادی اعمال میشوند. |
| ابعاد و تلرانسها | بر اساس نقشهٔ مشتری تعیین خواهد شد. | تحمل ریختهگری را جدا از ابعاد ماشینکاریشده و GD&T تعریف کنید. |
| شرایط عملیاتی | توسط مشتری مشخص خواهد شد. | شرایط محیطی، بار، دما، فشار، سرعت یا الزامات بهداشتی را — هر کدام که قابل اعمال باشد — ارائه دهید. |
| فیلدهای توصیهشدهٔ اضافی | قطر خارجی؛ سوراخ مرکزی؛ تعداد پرهها؛ هندسهٔ چرخنده؛ نقطهٔ کار؛ نیازمندیهای تعادل؛ وضعیت ماشینکاری | پیش از انتشار ادعاهای عددی یا ارائهٔ پیشنهاد قیمت تولید، این مرحله را تکمیل کنید. |
| ویژگی ساختاری | چرا این موضوع اهمیت دارد | پاسخ تولیدی |
|---|---|---|
| هندسهٔ زیربریدگی پرههای بسته | این ویژگی بر انطباق، جریان، انتقال بار، ساختپذیری یا مونتاژ در مرحله بعدی تأثیر میگذارد. | کنترل هندسه پروفیل، انتقالهای مقطع، رابطهای محور یا نصب و ویژگیهای مرتبط با تعادل مطابق نقشه تأییدشده. |
| مسیرهای جریان داخلی چندپرهای اتصالیافته | این ویژگی بر انطباق، جریان، انتقال بار، ساختپذیری یا مونتاژ در مرحله بعدی تأثیر میگذارد. | کنترل هندسه پروفیل، انتقالهای مقطع، رابطهای محور یا نصب و ویژگیهای مرتبط با تعادل مطابق نقشه تأییدشده. |
| سطح خارجی ماشینکاریشده با دقت | این ویژگی بر انطباق، جریان، انتقال بار، ساختپذیری یا مونتاژ در مرحله بعدی تأثیر میگذارد. | کنترل هندسه پروفیل، انتقالهای مقطع، رابطهای محور یا نصب و ویژگیهای مرتبط با تعادل مطابق نقشه تأییدشده. |

پس از بررسی هندسه، آلیاژ، تلرانس، حجم و نیازمندیهای اعتبارسنجی، مسیری خاص برای پروژه تعیین میشود.
مرجعهای فرآیند صفحه منبع
محدوده فرآیند
ریختهگری دقیق و ماشینکاری CNC به عنوان مسیر اصلی توصیف شدهاند. عملیات حرارتی، پوششدهی، پولیش، تعادلسازی، آزمون فشار، آزمون رادیوگرافی، PPAP یا سایر فرآیندهای خاص باید به صورت مختص پروژه نشان داده شوند مگر اینکه محدوده آنها تأیید شده باشد.
هونیانگ کست از توسعهٔ پروانه و قطعات مربوطهٔ ریختهگری سرمایهگذاریشده بر اساس طرحها، از مرحلهٔ بررسی امکانپذیری تولید تا تأیید نمونه و تولید مجدد پشتیبانی میکند.
| نیازمندی کاربردی | ارزش تولید |
|---|---|
| تناسب و عملکرد تعریفشده در نقشه | طرح خاص هر قطعه برای بهبود قابلیت ساخت و بازرسی، ارتباطی بین هندسهی ریختهگری و نیازمندیهای واقعی مونتاژ و عملیات ایجاد میکند |
| هندسهی پیچیدهی یکپارچه | ریختهگری سرمایهای میتواند ویژگیها را ادغام کرده و ساخت یا برداشتن بیشازحد مواد اولیه را کاهش دهد، بهشرطی که طراحی تأییدشده این امر را پشتیبانی کند |
| رابطهای حیاتی با قابلیت تکرارپذیری | مقادیر کنترلشده، ماشینکاری و پشتیبانی از بازرسی، مونتاژ سازگانمند سطوح عملکردی و ویژگیهای همجفتشونده را تضمین میکنند. |
| قابلیت ردیابی مواد و فرآیندها | سوابق توافقشده دربارهٔ مواد و بازرسی، شواهدی علیه نقشه و برنامهٔ کیفیت ارائه میدهند. |
| ارزش ویژهٔ محصول | انتقال سیالات میدان نفت؛ پشتیبانی از چرخش کارآمد مراحل پمپ؛ کاهش ماشینکاری قطر خارجی پس از ریختهگری |
ورودیهای طراحی که از سوی مشتری لازم است ارائه شوند
نقشهٔ خود را برای بررسی قابلیت ساخت ارسال کنید
طرح و مدل سهبعدی پروانهٔ خود را همراه با جنس مواد، تعداد، شرایط کاری و الزامات بازرسی آپلود کنید. تیم ما مسیر ریختهگری، محدودهٔ ماشینکاری و برنامهٔ کیفیت را پیش از ارائهٔ پیشفاکتور بررسی خواهد کرد.

تولیدکننده پیشروی تخصصی در زمینه ریختهگری دقیق به روش سرمایهگذاری و ماشینکاری CNC قطعات فولادی با عملکرد بالا برای کاربردهای صنعتی حیاتی.
 EN