Parametri / prosessi |
Määrittelyt ja tekniset erityispiirteet |
Asiakkaan hyödyt / arvo |
Materiaali |
HTANi15Cu6Cr2 (Ni-Resist korkeanikkelinen austeniittinen valurauta) |
Kehitetty sisältämään 15 % Ni, 6 % Cu ja 2 % Cr, jotta saavutetaan erinomainen suojelu happamasta raakamaasta (H₂S), suolavedestä ja hienoksi hionneen hiekan aiheuttamasta kulumisesta. |
Käyttötila |
Oliiviöljynotto / Maanalaiset uppoavat pumput (ESP) / Öljykenttänesteen käsittely |
Erikoisesti suunniteltu kestämään jatkuvaa nesteen leikkausjännitystä ja kemiallista korroosiota erinomaisen syvien öljykaivojen kaivannaisympäristöissä. |
Yksikkön paino |
0,525 kg |
Kevyt, geometrisesti optimoitu profiili, joka on suunniteltu korkean tehokkuuden dynaamisia pyörähdys tasapainoja varten. |
Pattern Craft |
Tarkka erillinen vahtimuottien liittäminen |
Ratkaisee monimutkaiset suljetun siiven alakulmaiset geometriat; omaa kokoonpanovälineitä käyttäen varmistetaan täydellisen tasapainoiset sisäiset nestevirrat. |
Muovaus ja valussa |
Monimutkainen kotelon valmistus ja optimoitu alhaisen lämpötilan valussa |
Edistynyt premium-liuospinnoitus tarjoaa erinomaisen kaasunläpäisyyden, kun taas ohjattu alhaisen lämpötilan valussa tuottaa erinomaisen tiukkaa ja hienojakoista rakennetta. |
Koneistustila |
Tarkka CNC-koneistettu ulkopinta tarjoiltu |
Toimitettu täysin siistillä ulkomittauksella varmistaakseen välittömän ja tiukan keskitetyn asennuksen maanalaisiin pumppukoteloihin. |
Kastaustarkkuus |
ISO 8062 (GB/T6414) CT6-luokka |
Elitin luokan lähes lopullisen muodon tarkkuus valutettaville osille, mikä vähentää merkittävästi toissijaisia koneistuskiertoja. |
Estääksemme kalliita maanalaisia pumppuhäiriöitä ja varmistaaksemme pitkäaikaisen nostotoiminnan jatkuvuuden, tarkastustiimimme käyttää ehdottomia laatuvaatimuksia:
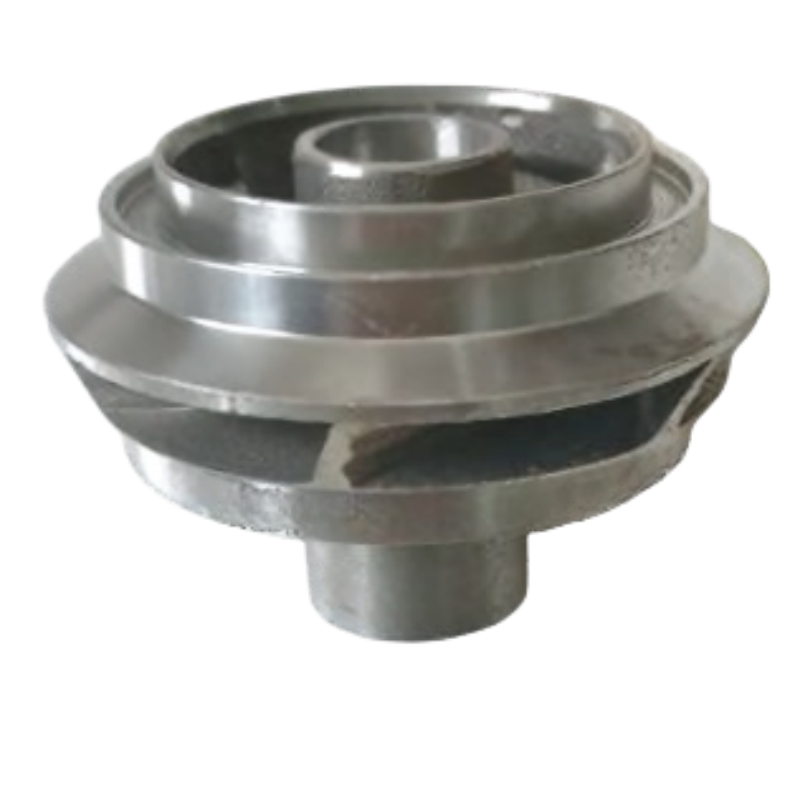
Tämä imppeli esitetään edustavana mukautettuna komponenttina öljynottoon; maanalaisiin sähköisiin upposyksyihin; öljykenttien nesteenkäsittelyyn; erinomaisen syvien öljykaivojen käyttöön. Honyang Cast kehittää samankaltaisia osia asiakkaan piirustusten perusteella eikä tarjoa kiinteitä luettelospecifikaatioita.
Valmistussuunnitelman on yhdistettävä osan toiminnallinen geometria – suljetun siiven alapuolinen geometria; liitetyt monisiipiset sisäiset virtauspolut; tarkkaan koneistettu ulkopinta – työkaluun, tarkkavaluun, koneistukseen ja mitattavaan tarkastukseen liittyviin vaatimuksiin. Lopulliset mitat, liitännät ja hyväksyntäkriteerit vahvistetaan piirustustarkastuksen aikana.
HANKKEKOHTAINEN TOIMITUS
Aineiston laatu, mitat, toleranssialueet, koneistustoleranssi, pinnan laatu, käyttövaatimukset ja tarkastustiedot vahvistetaan asiakkaan 2D-piirroksen, 3D-mallin ja projektispecifikaation tarkistamisen jälkeen.
Parametriasetus valitaan tämän komponentin toiminnan perusteella. Tuntemattomat arvot säilytetään piirroksessa määritettyinä, eikä niitä saa korvata yleisillä katalogitiedoilla.
| Tekninen kappale | Viite / erikoisvaatimus | Vahvistuksen perusta |
|---|---|---|
| Materiaaliluokka | HTANi15Cu6Cr2 (Ni-Resist korkeanikkelinen austeniittinen rauta) | Vahvista ohjaava standardi ja kemialliset vaatimukset. |
| Osan paino | 0,525 kg | Vahvista kohdepaino ja sallittu poikkeama, kun se on merkityksellistä. |
| Toiminnallinen geometria | Suljetun siiven alapuolinen geometria; Monisiipisen sisäisen virtauspolun liittäminen; Tarkka ulkopinnan koneistus | Tunnista piirroksen mittauspisteet ja toiminnallisesti kriittiset ominaisuudet. |
| Valumuotti / prosessiviite | Erillinen vahamallien liittäminen; Monimutkainen kotelointi; Optimoidut alhaisen lämpötilan valut; Ulkopinnan CNC-koneistus; Valutoleranssi ISO 8062 (GB/T6414) CT6 | Vahvistetaan, mitkä vaiheet koskevat tarjottua tuotantopolkua. |
| Mitat ja toleranssit | Vahvistetaan asiakkaan piirustuksesta. | Määritellään valutoleranssi erikseen koneistettujen mittojen ja GD&T:n (geometrisen laadun vaatimusten) kanssa. |
| Käyttöolosuhteet | Asiakkaan määrittämä. | Ilmoitetaan soveltuva väliaine, kuorma, lämpötila, paine, nopeus tai hygieniavaatimukset. |
| Suositellut lisäkentät | Ulkohalkaisija; Porauksen halkaisija; Siipien lukumäärä; Pyörivän osan geometria; Käyttöpiste; Tasapainotusvaatimus; Koneistustila | Täytetään ennen numeeristen väitteiden julkaisemista tai tuotannon tarjoamista. |
| Rakenteellinen ominaisuus | Miksi tästä on merkitystä | Valmistusvaste |
|---|---|---|
| Suljetun siiven alapuolinen geometria | Tämä ominaisuus vaikuttaa asennukseen, virtaukseen, kuorman siirtymiseen, valmistettavuuteen tai jälkiasennukseen. | Ohjausprofiilin geometria, poikkileikkausten siirtymät, keskuksen tai kiinnityspintojen rakenne sekä tasapainoon liittyvät ominaisuudet hyväksytyn piirustuksen mukaisesti. |
| Monisiipisen sisäisen virtauspolun liittäminen | Tämä ominaisuus vaikuttaa asennukseen, virtaukseen, kuorman siirtymiseen, valmistettavuuteen tai jälkiasennukseen. | Ohjausprofiilin geometria, poikkileikkausten siirtymät, keskuksen tai kiinnityspintojen rakenne sekä tasapainoon liittyvät ominaisuudet hyväksytyn piirustuksen mukaisesti. |
| Tarkka ulkopinnan koneistus | Tämä ominaisuus vaikuttaa asennukseen, virtaukseen, kuorman siirtymiseen, valmistettavuuteen tai jälkiasennukseen. | Ohjausprofiilin geometria, poikkileikkausten siirtymät, keskuksen tai kiinnityspintojen rakenne sekä tasapainoon liittyvät ominaisuudet hyväksytyn piirustuksen mukaisesti. |

Projektikohtainen toimintatapa määritetään geometrian, seoksen, tarkkuusvaatimusten, tuotantomäärän ja validointivaatimusten tarkastelun jälkeen.
Lähtösivun prosessiviitteet
Prosessin kattavuus
Investointivalu ja CNC-koneistus kuvataan ydinmenetelmiksi. Lämmönkäsittely, pinnoitus, hiomu, tasapainotus, painekoe, säteilytustutkimus, PPAP tai muut erityismenetelmät on ilmoitettava projektikohtaisina, ellei niiden soveltamisalaa ole vahvistettu.
Honyang Cast tukee impellerin ja siihen liittyvien investointivalukomponenttien kehittämistä piirustusten perusteella valmistettavuuden tarkastuksesta näytteiden hyväksyntään ja toistettavaan tuotantoon.
| Hakemuksen vaatimus | Valmistusarvo |
|---|---|
| Piirustuksella määritelty sovitus ja toiminnallisuus | Osakohtainen DFM- ja tarkastussuunnitelma yhdistää valosuunnittelun todellisiin kokoonpano- ja käyttövaatimuksiin. |
| Integroitu monimutkainen geometria | Investointivalu voi yhdistää ominaisuuksia ja vähentää valmistusta tai liiallista materiaalinpoistoa, kun hyväksytty suunnittelu tukee tätä. |
| Toistettavat kriittiset rajapinnat | Hallitut mittauspisteet, koneistus ja tarkastustuki varmistavat toiminnallisten pintojen ja liitettävien ominaisuuksien yhdenmukaisen kokoonpanon. |
| Materiaalin ja valmistusprosessin jäljitettävyys | Sopimukseen perustuvat materiaali- ja tarkastustiedot toimivat todisteena piirustuksen ja laatuohjelman mukaisuudesta. |
| Tuotespesifi arvo | Siirrä öljykenttänestemäisiä aineita; Tukea tehokasta pumpun vaiheiden kiertämistä; Vähentää valukappaleen ulkohalkaisijan jälkikäsittelyä |
Asiakkaalta vaadittavat suunnittelutiedot
LÄHETÄ PIIRUSTUS TARKISTUKSEEN VALMISTETTAVUUTTA VARTEN
Lataa piirustus ja 3D-malli impelleristäsi sekä materiaali, määrä, käyttöolosuhteet ja tarkastusvaatimukset. Tiimimme tarkistaa valumisen reitin, koneistusalueen ja laatuohjelman ennen tarjouksen laatimista.

Johtava valmistaja, joka erikoistuu tarkkuusvalukappaleiden valmistukseen ja CNC-koneistukseen korkean suorituskyvyn teräskomponenteista kriittisiin teollisiin sovelluksiin.
 EN