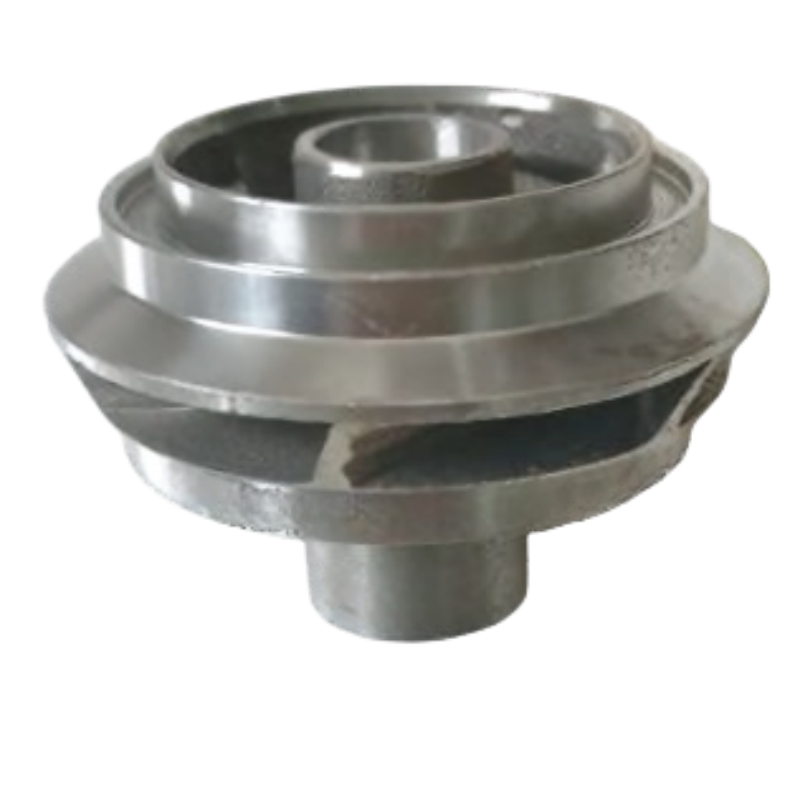
Параметр / Процесс |
Характеристики и технические особенности |
Преимущества и ценность для заказчика |
Материал |
HTANi15Cu6Cr2 (Ni-Resist высоконикелевый аустенитный чугун) |
Разработан с содержанием 15 % Ni, 6 % Cu и 2 % Cr для обеспечения исключительной стойкости к сернистому сырью (H₂S), морской воде и эрозии абразивным песком. |
Сценарий применения |
Добыча нефти / Погружные центробежные насосы (ESP) / Транспортировка нефтепромысловых жидкостей |
Специально разработан для непрерывной эксплуатации при высоких гидродинамических напряжениях сдвига и химической коррозии в условиях добычи нефти из сверхглубоких скважин. |
Вес устройства |
0,525 кг |
Лёгкий профиль с оптимизированной геометрией, спроектированный для достижения высокой эффективности динамического вращения и идеального баланса. |
Изготовление по шаблону |
Точная отдельная сборка восковых моделей |
Преодолевает сложные геометрии закрытых лопастей с подрезами; собственные сборочные приспособления обеспечивают абсолютно сбалансированные внутренние пути потока жидкости. |
Формовка и литьё |
Сложное изготовление оболочек и оптимизированное литьё при низких температурах |
Продвинутое высококачественное суспензионное покрытие обеспечивает превосходную газопроницаемость, а контролируемое литьё при низких температурах даёт чрезвычайно плотную матрицу с мелкозернистой структурой. |
Состояние механической обработки |
Обеспечена прецизионная обработка на станках с ЧПУ внешней поверхности |
Поставляется с безупречными внешними размерами после токарной обработки, что гарантирует немедленную сборку с высокой концентричностью в корпуса насосов для скважин. |
Точность отливки |
ISO 8062 (GB/T 6414) Класс CT6 |
Элитная точность близкая к готовой форме для отливок, значительно сокращающая количество циклов вторичной механической обработки. |
Чтобы предотвратить дорогостоящие отказы скважинных насосов и обеспечить длительную бесперебойную добычу, наша инспекционная команда применяет неукоснительные протоколы контроля качества:
Это рабочее колесо представлено в качестве типичного компонента, изготавливаемого под заказ для добычи нефти; погружных электрических центробежных насосов (ЭЦН); транспортировки пластовых жидкостей на нефтепромыслах; сверхглубоких нефтяных скважин. Компания Honyang Cast разрабатывает аналогичные детали на основе чертежей заказчиков, а не по фиксированным каталогам.
Технологический процесс должен учитывать функциональную геометрию детали — геометрию закрытых лопаток с подрезами; составные внутренние потоковые каналы с несколькими лопатками; точную механическую обработку наружной поверхности — и согласовывать её с требованиями к оснастке, литью по выплавляемым моделям, механической обработке и контролю с измерениями. Окончательные размеры, присоединительные поверхности и критерии приёмки уточняются на этапе проверки чертежа.
ПОСТАВКА ПОД КОНКРЕТНЫЙ ПРОЕКТ
Марка материала, габариты, зоны допусков, припуск на механическую обработку, состояние поверхности, эксплуатационные требования и протоколы контроля подтверждаются после анализа 2D-чертежа заказчика, 3D-модели и технического задания на проект.
Набор параметров выбран исходя из функции данной детали. Неопределённые значения остаются под контролем чертежа и не должны заменяться обобщёнными данными из каталогов.
| Инженерный элемент | Ссылка / Индивидуальное требование | Основание для проверки |
|---|---|---|
| Марка материала | HTANi15Cu6Cr2 (высоконикелевый аустенитный чугун Ni-Resist) | Подтвердите действующий стандарт и требования к химическому составу. |
| Масса детали | 0,525 кг | При необходимости подтвердите целевую массу и допустимые отклонения. |
| Функциональная геометрия | Геометрия лопаток с закрытыми пазами и подрезами; Сборные внутренние потоковые каналы с несколькими лопатками; Точная обработка наружной поверхности | Укажите базовые поверхности чертежа и критические для функционирования элементы. |
| Литейная / технологическая база | Отдельная сборка восковых моделей; Сложное изготовление оболочки; Оптимизированное литьё при низкой температуре; Фрезеровка наружной поверхности на станках с ЧПУ; Допуск на литьё по стандарту ISO 8062 (GB/T6414), класс CT6 | Уточните, какие этапы применимы к заявленному производственному маршруту. |
| Размеры и допуски | Уточняется по чертежу заказчика. | Укажите допуски на литьё отдельно от размеров после механической обработки и геометрических допусков формы и расположения. |
| Условия эксплуатации | Задаётся заказчиком. | Укажите требования к среде, нагрузке, температуре, давлению, скорости или гигиене — в зависимости от случая. |
| Рекомендуемые дополнительные поля | Наружный диаметр; Посадочный диаметр; Количество лопаток; Геометрия рабочего колеса; Рабочая точка; Требования к балансировке; Степень готовности обработки | Завершите заполнение до публикации числовых характеристик или предоставления коммерческого предложения на серийное производство. |
| Структурная особенность | Почему это важно | Ответ производителя |
|---|---|---|
| Геометрия лопаток с закрытыми пазами и подрезами | Эта особенность влияет на посадку, поток, передачу нагрузки, технологичность изготовления или последующую сборку. | Контроль геометрии профиля, переходов между сечениями, ступицы или монтажных интерфейсов, а также элементов, связанных с балансировкой, в соответствии с утверждённым чертежом. |
| Сборные внутренние потоковые каналы с несколькими лопатками | Эта особенность влияет на посадку, поток, передачу нагрузки, технологичность изготовления или последующую сборку. | Контроль геометрии профиля, переходов между сечениями, ступицы или монтажных интерфейсов, а также элементов, связанных с балансировкой, в соответствии с утверждённым чертежом. |
| Точная обработка наружной поверхности | Эта особенность влияет на посадку, поток, передачу нагрузки, технологичность изготовления или последующую сборку. | Контроль геометрии профиля, переходов между сечениями, ступицы или монтажных интерфейсов, а также элементов, связанных с балансировкой, в соответствии с утверждённым чертежом. |

Маршрут, специфичный для проекта, определяется после анализа геометрии, сплава, допусков, объёма и требований к валидации.
Ссылки на процессы со страницы источника
Область процесса
Литьё по выплавляемым моделям и механическая обработка на станках с ЧПУ описаны как основной технологический маршрут. Термообработка, нанесение покрытий, полировка, балансировка, испытания на давление, радиографический контроль, PPAP или другие специальные процессы должны быть указаны как специфичные для проекта, если их масштаб не подтверждён.
Honyang Cast обеспечивает разработку рабочих колёс и связанных компонентов, изготавливаемых методом литья по выплавляемым моделям, на основе чертежей — от анализа технологичности до утверждения образцов и последующего серийного производства.
| Требование к применению | Производственная ценность |
|---|---|
| Посадка и функциональность, определённые чертежом | Часть-специфичный анализ DFM и план контроля связывают геометрию отливки с реальными требованиями сборки и эксплуатации. |
| Интегрированная сложная геометрия | Литьё по выплавляемым моделям позволяет объединить конструктивные элементы и сократить трудоёмкость сборки или чрезмерное удаление припуска, если утверждённая конструкция это допускает. |
| Повторяющиеся критические интерфейсы | Контролируемые базы, обработка и контроль обеспечивают согласованную сборку функциональных поверхностей и сопрягаемых элементов. |
| Прослеживаемость материалов и технологических процессов | Согласованные записи о материалах и контроле подтверждают соответствие чертежу и плану обеспечения качества. |
| Ценность, специфичная для продукта | Перекачка жидкостей из нефтяных месторождений; обеспечение эффективного чередования ступеней насоса; снижение объема механической обработки наружного диаметра после литья |
Исходные данные для проектирования, предоставляемые заказчиком
ОТПРАВЬТЕ СВОЙ ЧЕРТЕЖ ДЛЯ ОЦЕНКИ ТЕХНОЛОГИЧНОСТИ ИЗГОТОВЛЕНИЯ
Загрузите чертеж и 3D-модель вашего рабочего колеса вместе с указанием материала, количества, условий эксплуатации и требований к контролю. Наша команда проанализирует технологический маршрут литья, объем механической обработки и план обеспечения качества до подготовки коммерческого предложения.

Ведущий производитель, специализирующийся на точном литье по выплавляемым моделям и фрезерной обработке на станках с ЧПУ высокопрочных стальных компонентов для критически важных промышленных применений.
 EN