Parametri / Procesi |
Specifikimet dhe Punktet Kryesore Teknike |
Benefitet për Klientin / Vlera |
Materiali |
HTANi15Cu6Cr2 (Hekur Austenitik me Nikel të Lartë – Ni-Resist) |
Formuluar me 15% Ni, 6% Cu dhe 2% Cr për mbrojtje të jashtëzakonshme kundër naftës së keqe (H₂S), ujit të kripur dhe erozionit abrasiv të rërës. |
Larg Skenariu |
Tërheqja e Naftës / Pompat Nënfaqësore Downhole (ESP) / Përgatitja e Lëngjeve në Fushën e Naftës |
Krijuar specifikisht për të qëndruar në stresin e vazhdueshëm të shkëputjes së lëngjeve dhe korrozionin kimik në mjedise të nxjerrjes së naftës nga shtratet ultra-të thella. |
Pesha e Njësisë |
0.525 kg |
Profili i lehtë dhe i optimizuar gjeometrikisht, i projektuar për balancime rotacioni dinamike me efikasitet të lartë. |
Pattern Craft |
Përshkimit i Veçantë i Saktë i Modeleve të Vaksit |
Përballon gjeometritë komplekse të zhytura të paleve të mbyllura; pajisjet proprietare të montimit sigurojnë saktësisht rrugët e brendshme të lëngut të balancuara. |
Formimi dhe gjuajtja |
Prodhimi i kompleksit të kornizës së jashtme dhe gjuajtja optimale me temperaturë të ulët |
Përshkrimi i avancuar i lëngut premium siguron permeabilitet të shkëlqyer të gazit, ndërsa gjuajtja me kontrolle të temperaturës së ulët prodhon një matricë shumë të dendur dhe me grana të holla. |
Gjendja e përpunimit me makina |
Sipërfaqja e jashtme e përpunuar me precizion CNC |
Dorëzohet me dimensione të jashtme të paprekura për të siguruar montimin menjëherë të ngushtë dhe koncentrik me mbajtëset e pompave nën tokë. |
Toleranca e kastimit |
ISO 8062 (GB/T6414) Shkalla CT6 |
Saktësi elitare afër-formës-së-netit për segmentet e gjuajtura, që zvogëlon në mënyrë të konsiderueshme ciklet e dyta të përpunimit. |
Për të parandaluar dëmtime të shtrenjta të pompave nën tokë dhe për të siguruar funksionimin e vazhdueshëm të tërheqjes në afat të gjatë, ekipi ynë i inspektimit zbaton protokolle cilësie pa kompromis:
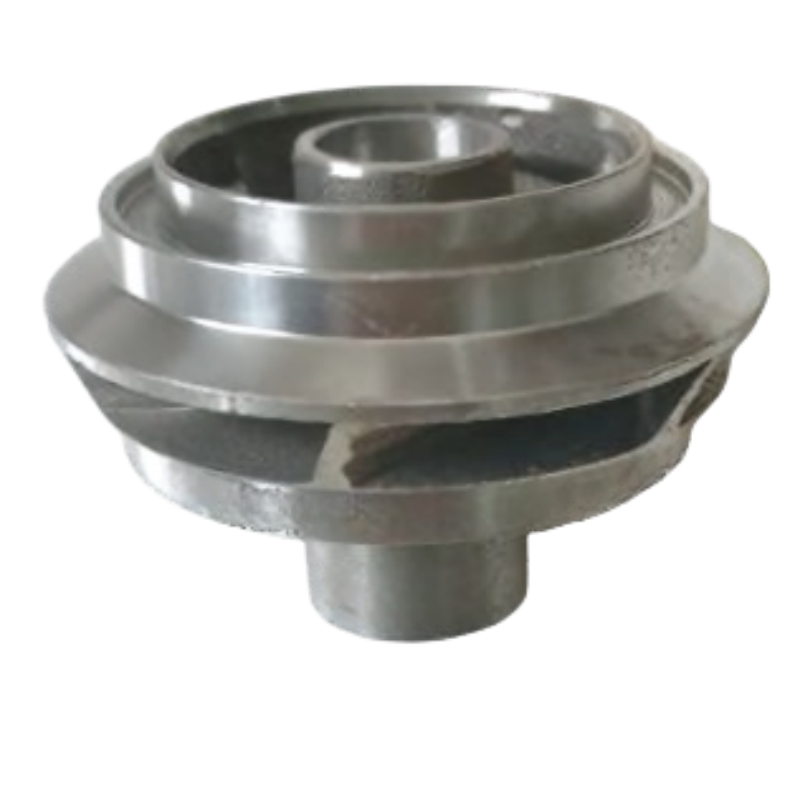
Ky impeler paraqitet si një komponent i përgjithshëm i prodhuar sipas porosisë për tërheqjen e naftës; pompave elektrike nën-sipërfaqësore (ESP); menaxhimin e lëngjeve në fushën e naftës; shputat ultra-thelbësore të naftës. Honyang Cast zhvillon pjesë të ngjashme nga vizatimet e klientëve, jo me specifikime të fiksuara në katalog.
Plani i prodhimit duhet të lidhë gjeometrinë funksionale të pjesës – gjeometria e mbuluar me brinjë të mbyllura; shtigje të brendshme të rrjedhës me brinjë të bashkuara; sipërfaqja e jashtme e përpunuar me precizion – me kërkesat për vegla, kastim me investim, përpunim dhe kontroll të matshëm. Dimensionet përfundimtare, ndërfaqet dhe kriteret e pranimit konfirmohen gjatë shqyrtimit të vizatimit.
FURNIZIM I VEÇANTË PËR PROJEKT
Grada e materialit, dimensionet, zonat e tolerancave, leja e punimit me makina, gjendja e sipërfaqes, kërkesat e funksionimit dhe regjistrimet e inspektimit konfirmohen pas shqyrtimit të vizatimit 2D, modelit 3D dhe specifikimit të projektit nga klienti.
Bashkësia e parametrave është e zgjedhur për funksionin e kësaj komponente. Vlerat e panjohura mbeten të kontrolluara nga vizatimi dhe nuk duhet të zëvendësohen me të dhëna të përgjithshme nga katalogu.
| Artikull Inxhinierik | Referenca / Kërkesa e Personalizuar | Baza e Verifikimit |
|---|---|---|
| Shkalla e materialit | HTANi15Cu6Cr2 (Hekuri austenitik me lartë përmbajtje nikeli Ni-Resist) | Konfirmo standardin drejtues dhe kërkesat për kiminë. |
| Peshë pjesëje | 0.525 kg | Konfirmo peshën e synuar dhe variacionin e lejuar kur është e rëndësishme. |
| Gjeometria funksionale | Gjeometri e zbritur me fletë të mbyllura; Shtigje të brendshme të rrjedhës me fleta të bashkuara; Sipërfaqe e jashtme e përpunuar me saktësi | Identifiko referencat e vizatimit dhe veçoritë kritike për funksionimin. |
| Referenca e kastimit / procesit | Bashkimi i veçantë i modeleve prej vakshe; Prodhimi i komplikuar i koshes; Kastimi i optimizuar në temperaturë të ulët; Përpunimi CNC i sipërfaqes së jashtme; Toleranca e kastimit ISO 8062 (GB/T6414) CT6 | Konfirmo cilat hapa aplikohen në rrugën e prodhimit të ofruar. |
| Dimensionet dhe Tolerancat | Do të konfirmohet nga vizatimi i klientit. | Përcakto tolerancën e kastimit veçmas nga dimensionet e përpunuara dhe GD&T. |
| Kushte Operative | Do të specifikohet nga klienti. | Siguro mediun, ngarkesë, temperaturë, shtypje, shpejtësi ose kërkesa higjenike sipas rastit. |
| Fushat shtesë të rekomanduara | Diametri i jashtëm; Vrima; Numri i fletëve; Gjeometria e rotorit; Pika e punës; Kërkesa për balancim; Gjendja e përpunimit | Përfundoni para se të publikoni deklaratat numerike ose të ofroni çmimet për prodhimin. |
| Karakteristika strukturore | Pse është e rëndësishme | Përgjigja e prodhimit |
|---|---|---|
| Gjeometri e zbritur me fletë të mbyllura | Kjo veçori ndikon në montimin, rrjedhën, transferimin e ngarkesës, mundësinë e prodhimit ose montimin pasues. | Kontrolloni gjeometrinë e profilës, kalimet e seksioneve, ndërfaqet e qendrës ose të montimit dhe veçoritë që lidhen me ekuilibrin sipas vizatimit të miratuar. |
| Shtigje të brendshme të rrjedhës me fleta të bashkuara | Kjo veçori ndikon në montimin, rrjedhën, transferimin e ngarkesës, mundësinë e prodhimit ose montimin pasues. | Kontrolloni gjeometrinë e profilës, kalimet e seksioneve, ndërfaqet e qendrës ose të montimit dhe veçoritë që lidhen me ekuilibrin sipas vizatimit të miratuar. |
| Sipërfaqe e jashtme e përpunuar me saktësi | Kjo veçori ndikon në montimin, rrjedhën, transferimin e ngarkesës, mundësinë e prodhimit ose montimin pasues. | Kontrolloni gjeometrinë e profilës, kalimet e seksioneve, ndërfaqet e qendrës ose të montimit dhe veçoritë që lidhen me ekuilibrin sipas vizatimit të miratuar. |

Një rrugë specifike për projektin përcaktohet pas shqyrtimit të gjeometrisë, ligaturës, tolerancave, volumit dhe kërkesave të verifikimit.
Referencat e Procesit të Faqes Burim
HAPSIRA E PROCESIT
Kastimi me investim dhe makinimi CNC përshkruhen si rruga kryesore. Traktimi termik, mbulimi, polirimi, balancimi, testimi i shtypjes, testimi radiografik, PPAP ose procese të tjera speciale duhet të tregohen si specifike për projektin, përveç nëse hapsira e tyre është e konfirmuar.
Honyang Cast mbështet zhvillimin e impellerit dhe të pjesëve të tjera të kastuara me investim, të bazuar në vizatime, nga vlerësimi i mundësisë së prodhimit deri te miratimi i mostrave dhe prodhimi i përsëritur.
| Kërkesa e aplikacionit | Vlera e Prodhimit |
|---|---|
| Përputhja dhe funksioni të përcaktuar nga vizatimi | Një plan i veçantë për secilën pjesë DFM dhe kontroll lidh gjeometrinë e kastimit me kërkesat reale të montimit dhe të punës. |
| Gjeometri komplekse e integruar | Kastimi me investim mund të konsolidojë karakteristikat dhe të zvogëlojë fabrikimin ose heqjen e tepërt të materialeve ku dizajni i miratuar e lejon këtë. |
| Interfaçet kritike të përsëritshme | Datume të kontrolluara, përpunim me makinë dhe inspektim që mbështesin montimin e përsëritshëm të sipërfaqeve funksionale dhe të karakteristikave të bashkëngjitshme. |
| Ecuri e materialit dhe e procesit | Regjistrimet e materialit dhe të inspektimit të pajtuar sigurojnë provë kundrejt vizatimit dhe planit të cilësisë. |
| Vlera specifike për produktin | Transportoni lëngjet e fushës së naftës; Mbështesni rrotacionin efikas të stadive të pompës; Zvogëloni punimin e diametrit të jashtëm pas kastimit |
Hyrjet e Dizajnit të Kërkuara nga Klienti
DËRGO NJË SKICË PËR NJË SHQYRTIM TË MUNDËSISË SË PRODHIMIT
Ngarkoni vizatimin dhe modelin 3D të impellerit tuaj së bashku me materialin, sasinë, kushtet e punës dhe kërkesat për inspektim. Ekipi ynë do të shqyrtojë rrugën e kastimit, gamën e punimeve me makina dhe planin e cilësisë para se të ofrojmë çmimin.

Prodhues i udhëheqës i specializuar në hedhje me saktësi të lartë me investim dhe përpunim CNC të komponentëve të çelikut me performancë të lartë për aplikime industriale kritike.
 EN