Параметър / Процес |
Спецификация и технически характеристики |
Предимства за клиента / Стойност |
Материал |
HTANi15Cu6Cr2 (Ni-Resist високоникелов аустенитен чугун) |
Формулиран с 15 % Ni, 6 % Cu и 2 % Cr, за осигуряване на изключителна защита срещу кисели нефтени продукти (H₂S), морска вода и абразивно ерозионно въздействие на пясък. |
Сценарий за приложение |
Извличане на нефть / Подземни потопни помпи (ESP) / Обработка на флуиди в нефтени находища |
Специално проектирани за непрекъснато издръжане на флуидно срязващо напрежение и химична корозия в условията на ултрадълбоко добиване от нефтените кладенци. |
Тегло на единица |
0,525 kg |
Лек профил с оптимизирана геометрия, проектиран за високо ефективно динамично балансиране при въртене. |
Изработка на шаблон |
Точна отделна спойка на восъчни форми |
Преодолява сложните геометрии с подрезани затворени лопатки; собствени сглобяеми приспособления гарантират идеално балансирани вътрешни флуидни канали. |
Формоване и леене |
Сложно изработване на форми и оптимизирано леене при ниски температури |
Напреднала премиум-суспензия за покритие осигурява отлична газопроницаемост, докато контролираното леене при ниски температури води до високо плътна матрица с фини зърна. |
Състояние след машинна обработка |
Осигурена е външна повърхност с прецизно CNC обработване |
Доставя се с безупречни външни размери след точене, за да се гарантира незабавна и строго концентрична монтажна съвместимост с корпусите на долноземните помпи. |
Толеранс при литието |
ISO 8062 (GB/T6414) Клас CT6 |
Елитна почти готова форма за отлятите сегменти, което значително намалява броя на вторичните машинни операции. |
За предотвратяване на скъпи повреди на долноземни помпи и осигуряване на дълготрайна експлоатационна готовност при добив, нашият инспекционен екип прилага неотстъпни протоколи за качество:
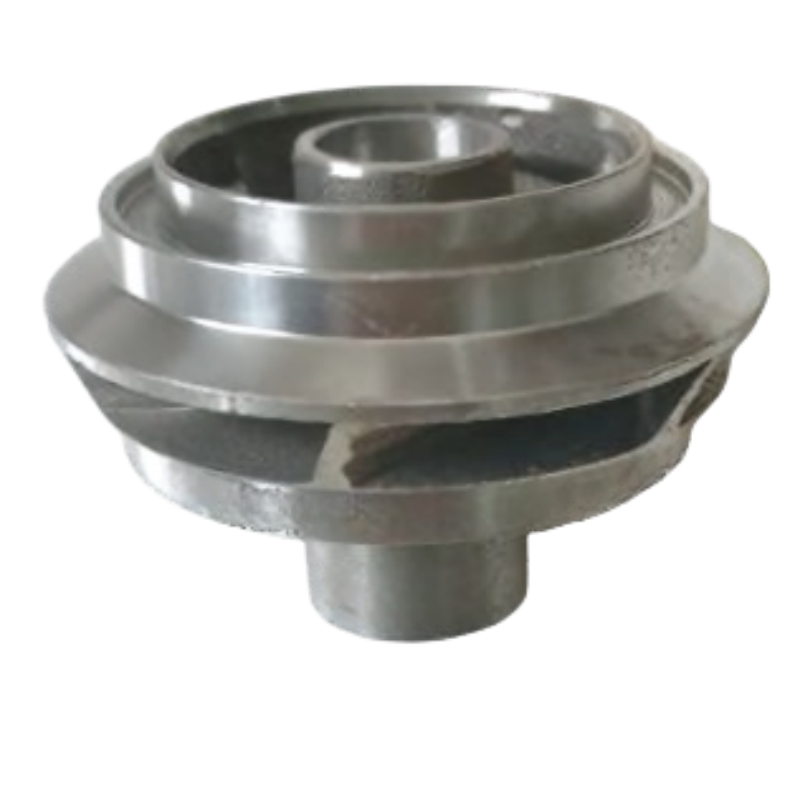
Това работно колело е представено като типичен персонализирано произведен компонент за добив на нефт; подземни електрически потопни помпи; транспортиране на флуиди в нефтени полета; ултрадълбоки нефтеносни кладенци. Honyang Cast разработва подобни части въз основа на клиентски чертежи, а не чрез предварително определена каталожна спецификация.
Производственият план трябва да свърже функционалната геометрия на детайла — затворена лопаткова геометрия с подрязване; съединени многолопаткови вътрешни проточни канали; високоточна обработка на външната повърхност — с изискванията към инструментите, леенето по модел, механичната обработка и контрола чрез измервания. Окончателните размери, интерфейси и критериите за приемане се потвърждават по време на прегледа на чертежите.
ДОСТАВКА СПОРЕД ПРОЕКТА
Марката на материала, размерите, зоните на допуск, припуски за машинна обработка, състоянието на повърхността, експлоатационните изисквания и протоколите за инспекция се потвърждават след преглед на 2D чертежа, 3D модела и проектната спецификация на клиента.
Наборът параметри е избран според функцията на този компонент. Непознатите стойности остават контролирани от чертежа и не бива да се заменят с общи каталожни данни.
| Инженерен артикул | Справочна информация / персонализирано изискване | Основа за верификация |
|---|---|---|
| Марка на материала | HTANi15Cu6Cr2 (високоникелова аустенитна чугунена сплав Ni-Resist) | Потвърдете водещия стандарт и изискванията към химичния състав. |
| Тегло на детайла | 0,525 kg | Потвърдете целевата маса и допустимото отклонение, когато е релевантно. |
| Функционална геометрия | Геометрия със затворени лопатки и подрязване; Сглобени вътрешни потокови пътища с множество лопатки; Прецизно обработена външна повърхност | Идентифицирайте референтните точки на чертежа и характеристиките, критични за функционирането. |
| Литейна / технологична референтна точка | Отделно сглобяване на восъчни модели; Сложно изготвяне на форми; Оптимизирано леене при ниски температури; CNC-обработка на външната повърхност; Допуск за леене според ISO 8062 (GB/T6414) CT6 | Потвърдете кои стъпки се прилагат за цитирания производствен процес. |
| Размери и допуски | Ще бъде потвърдено въз основа на чертежа на клиента. | Определете допуска за леене отделно от машинираните размери и GD&T. |
| Условия на експлоатация | Ще бъде определено от клиента. | Предоставете изискванията за среда, натоварване, температура, налягане, скорост или хигиена, когато е приложимо. |
| Препоръчителни допълнителни полета | Външен диаметър; Отвор; Брой лопатки; Геометрия на работното колело; Работна точка; Изисквания за балансиране; Степен на механична обработка | Завършете преди публикуване на числени твърдения или цитиране на производствени данни. |
| Структурна характеристика | Защо е важно | Производствен отговор |
|---|---|---|
| Геометрия със затворени лопатки и подрязване | Тази особеност влияе върху прилягането, потока, предаването на натоварване, възможностите за производство или последващата сглобка. | Контрол на геометрията на профила, преходите между сеченията, хабовете или монтиращите интерфейси и елементите, свързани с балансирането, според одобрената чертежна документация. |
| Сглобени вътрешни потокови пътища с множество лопатки | Тази особеност влияе върху прилягането, потока, предаването на натоварване, възможностите за производство или последващата сглобка. | Контрол на геометрията на профила, преходите между сеченията, хабовете или монтиращите интерфейси и елементите, свързани с балансирането, според одобрената чертежна документация. |
| Прецизно обработена външна повърхност | Тази особеност влияе върху прилягането, потока, предаването на натоварване, възможностите за производство или последващата сглобка. | Контрол на геометрията на профила, преходите между сеченията, хабовете или монтиращите интерфейси и елементите, свързани с балансирането, според одобрената чертежна документация. |

Определя се маршрут, специфичен за проекта, след оценка на геометрията, сплавта, допуските, обема и изискванията за валидация.
Източник – референции към процеса
Обхват на процеса
Леенето по загубваща форма и фрезоването с ЧПУ са описани като основни технологични маршрути. Термичната обработка, покритието, полирането, балансирането, изпитването под налягане, рентгеновото изпитване, PPAP или други специални процеси трябва да се посочват като специфични за проекта, освен ако техният обхват не е потвърден.
Honyang Cast поддържа разработката на работно колело и свързани с него компоненти за инвестиционно леене въз основа на чертежи – от оценка на технологичността до одобрение на пробните изделия и повторно производство.
| Заявно изискване | Производствена стойност |
|---|---|
| Посочени в чертежа съответствие и функция | Частно-специфичен DFM и план за инспекция свързват геометрията на лея с действителните изисквания за сглобяване и експлоатация. |
| Интегрирана сложна геометрия | Леенето по метода на загубващата форма може да консолидира елементи и да намали необходимостта от допълнително сглобяване или излишно премахване на материал, когато одобрената конструкция го поддържа. |
| Повтарящи се критични интерфейси | Контролирани референтни точки, машинна обработка и инспекционна поддръжка за последователна сглобка на функционални повърхности и съчленяващи се елементи. |
| Проследяемост на материала и производствения процес | Съгласувани материали и протоколи от инспекцията предоставят доказателства спрямо чертежа и плана за качество. |
| Стойност, специфична за продукта | Транспортиране на флуиди от нефтени полета; Подпомагане на ефективното въртене на помпените стъпала; Намаляване на машинната обработка по външния диаметър след леенето |
Изисквани проектирански входни данни от клиента
ИЗПРАТЕТЕ ЧЕРТЕЖА СИ ЗА ПРЕГЛЕД НА ВЪЗМОЖНОСТТА ЗА ПРОИЗВОДСТВО
Качете чертежа и 3D модела на вашето работно колело заедно с изискванията за материал, количество, работни условия и инспекция. Екипът ни ще прегледа маршрута за леене, обхвата на машинната обработка и плана за качество преди предоставяне на комерсиално предложение.

Водещ производител, специализиран в прецизно леене по инвестиционни модели и CNC обработка на високоефективни стоманени компоненти за критични индустриални приложения.
 EN