
 EN
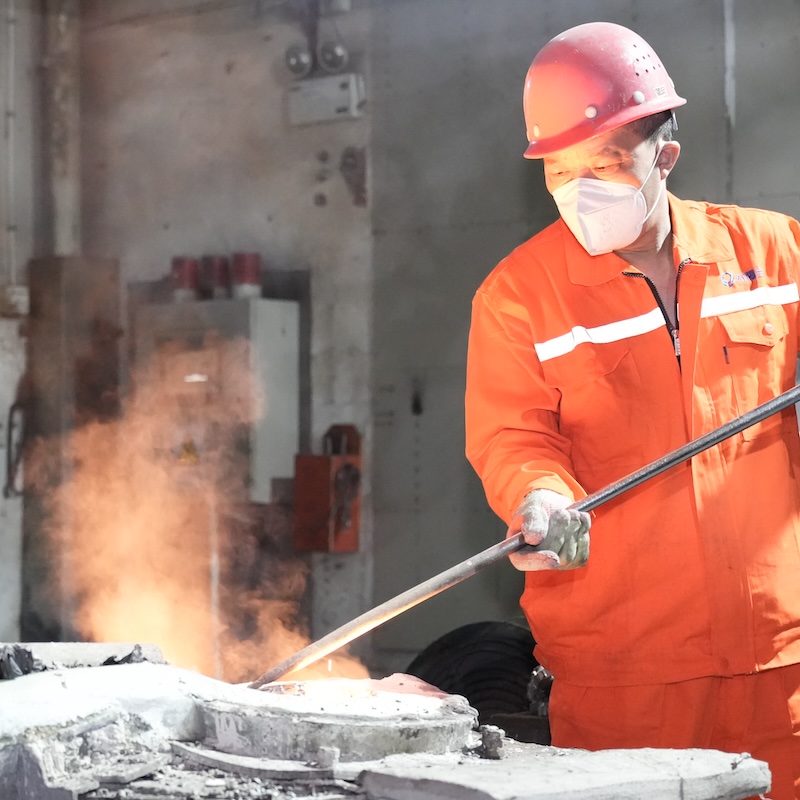
Ճիշտ արտադրական գործընկերի ընտրությունը ներդրումային լիցքավորում՝ CNC մեքենայացմամբ սա գնման թիմի կարողանալու ամենակարևոր որոշումներից մեկն է: Այս երկու գործընթացները, երբ համատեղվում են, ապահովում են բացառիկ չափային ճշգրտություն, գերազանց մակերեսային որակ և հնարավորություն՝ ստեղծելու բավականին բարդ երկրաչափական ձևեր, որոնք առանձին-առանձին յուրաքանչյուր գործընթաց չի կարող ապահովել: Սակայն մատակարարների շուկան բաժանված է, նրանց հնարավորությունները շատ տարբերվում են, իսկ սխալ ընտրությունը կարող է հանգեցնել ծախսատար վերամշակման, ժամանակացույցի հետաձգման և ճարտարապետական սահմանադրություններին չհամապատասխանող բաղադրիչների ստեղծման: Այն գնորդները, ովքեր այս որոշումը վերցնում են առանց կառուցված համակարգի, հաճախ հայտնաբերում են կարևորագույն բացերը միայն պայմանագիրը ստորագրելուց հետո:
Այս ուղեցույցը նախատեսված է գնորդներին այն հատուկ գիտելիքներով ապահովելու համար, որոնք անհրաժեշտ են մատակարարի ընտրության առաջ: ներդրումային լիցքավորում՝ CNC մեքենայացմամբ . Այն ընդգրկում է տեխնիկական հմտության գնահատումը, գործընթացների ինտեգրման որակը, որակի ապահովման ենթակառուցվածքը, հաղորդակցության սպասելիքները և այն առևտրային գործոնները, որոնք տարբերակում են հուսալի երկարաժամկետ գործընկերոջը կարճաժամկետ ռիսկից: Անկախ նրանից, թե դուք ինչ ճշգրտության բաղադրիչներ եք ձեռք բերում՝ օդանավաշինության, բժշկական սարքերի, արդյունաբերական պոմպերի կամ ավտոմոբիլային համակարգերի համար, այստեղ ներկայացված չափանիշները կօգնեն ձեզ կայացնել լավ հիմնավորված և պաշտպանված ձեռքբերման որոշում։
Համատեղ գործընթացի հասկացումը և ինչու է կարևոր ինտեգրումը
Բարձրահալվող մետաղների լցման և մեքենայացման համատեղման տեխնիկական տրամաբանությունը
Ներդրումային լիցքավորում՝ CNC մեքենայացմամբ սա պարզապես մասի լցումն է և այնուհետև մեքենայական մշակումը։ Երկու գործընթացներն էլ պետք է ինժեներական աշխատանքի ենթարկվեն միասին՝ դիզայնի փուլից սկսած։ Ներդրային լցումը արտադրում է մոտավորապես վերջնական ձևի բաղադրիչներ՝ բարձր ճշգրտությամբ մակերեսային մանրամասներով և սեղմ չափային թույլատրելի շեղումներով, որոնք սովորաբար կազմում են ±0,1–±0,3 մմ՝ կախված համաձուլվածքի տեսակից և երկրաչափական պարամետրերից։ Այնուհետև CNC մեքենայական մշակումը ճշգրտում է կրիտիկական տարրերը՝ ամրացման անցքերը, ամրացման մակերեսները, մետաղալարային միացումները և ճշգրտության համար նախատեսված հենակետերը՝ այնպիսի ճշգրտությամբ, որը միայն լցումը հավաստիացնել չի կարող։
Երբ մատակարարը հասկանում է երկու ոլորտներն էլ, նա լցումը նախագծում է՝ հաշվի առնելով մեքենայական մշակման առանձնահատկությունները։ Սա նշանակում է, որ մեքենայական մշակման համար նախատեսված մակերեսների վրա նախատեսվում են համապատասխան մետաղային ավելցուկներ, մասերի բաժանման գծերը դասավորվում են այնպես, որ խոչընդոտները նվազագույնի հասցվեն, իսկ համաձուլվածքների բաղադրությունը ընտրվում է այնպես, որ մեքենայական մշակումը հնարավոր լինի առանց սարքի վնասման կամ մշակվող մասի կարծրացման։ Այն մատակարարները, որոնք երկու գործընթացները դիտում են որպես անկախ գործողություններ, ներմուծում են խուսափելի փոփոխականություն, ինչը հանգեցնում է լցված մասերի մերժմանը և թանկարժեք ճշգրտումների անհրաժեշտությանը։
Գնորդները պետք է անմիջապես հարցնեն մատակարարներին, թե ինչպես են նրանց լիտաժի և մեքենայական մշակման ինժեներական թիմերը համագործակցում դիզայնի վերանայման ընթացքում: Իրական գործընթացի ինտեգրման կարողություն ունեցող մատակարարը կցուցադրի, որ նրա լիտաժի ինժեներները և CNC ծրագրավորողները մասնակցում են դիզայնի արտադրելիության համար օպտիմալացման (DFM) փուլում՝ տրամադրելով դիզայնի ֆայլեր և հաղորդակցվելով առաջին լիտաժների արտադրությունից հետո ոչ թե դրանից առաջ։
«Մոտ վերջնական ձևի» առավելությունները և դրանց սահմանափակումները
Արտադրողները ընտրում են ներդրումային լիցքավորում՝ CNC մեքենայացմամբ լիտաժի գործընթացի «մոտ վերջնական ձևի» հնարավորությունը՝ որպես հիմնական պատճառներից մեկը: Մոլդում բարդ արտաքին երկրաչափական ձևերի ստացման շնորհիվ մեքենայական մշակման փուլում նյութի հեռացումը նվազեցվում է, ինչը կրճատում է ցիկլի տևողությունը, մեքենայական սարքավորումների մաշվածությունը և նյութի կորուստը: Սա հատկապես կարևոր է բարձր արժեքով սուպերհամաձուլվածքների, տիտանի և չժանգոտվող պողպատի գրեդերի համար, որտեղ հումքը կազմում է նշանակալի ծախսերի գործոն։
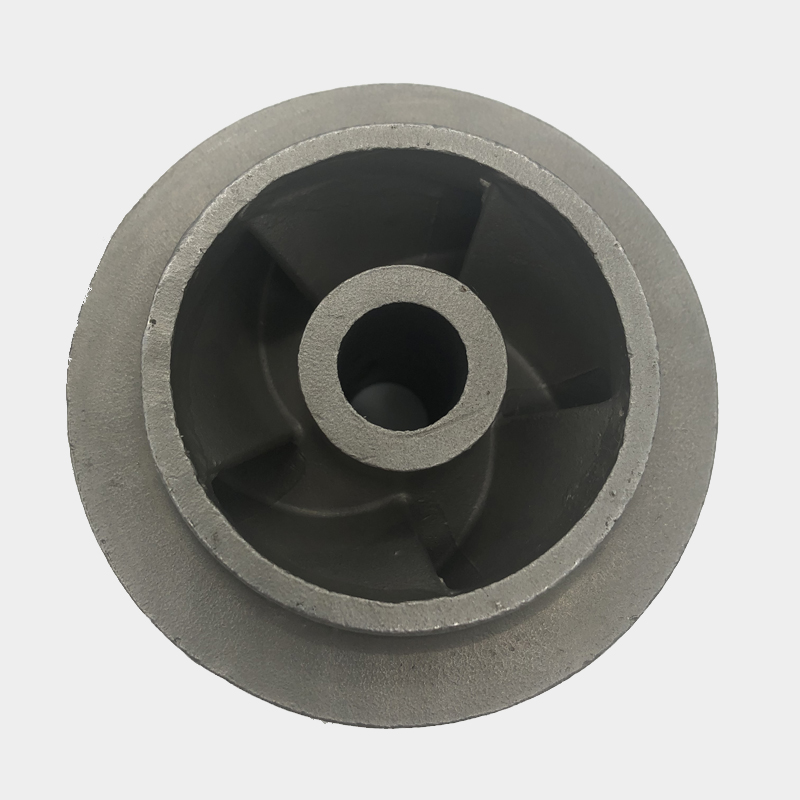
Սակայն «մոտավորապես պատրաստի» հասկացությունը չի նշանակում «ամբողջությամբ պատրաստի»։ Ներքին անցուղիները, մետաղական մասերի մեջ գտնվող մետաղական մասերը, լուծարման մակերեսները և ճշգրիտ չափերով բացված անցքերը դեռևս պահանջում են CNC մեքենայի մշակում։ Կարողանալի մատակարարը պետք է հստակ ներկայացնի, թե որ մասերն են ստացվում ձուլման միջոցով, իսկ որոնք՝ մեքենայական մշակմամբ, ինչպես նաև յուրաքանչյուր մասի հասանելի ճշգրտությունները։ Այս փուլում անորոշ պատասխանները զգուշացնում են, որ մատակարարը կարող է չունենալ բարդ կիրառումների համար անհրաժեշտ գործընթացային խորությունը։
Տեխնիկական կարողությունների գնահատում
Ձուլման արտադրամաս և համաձուլվածքների տեսականի
Մինչ մատակարարի ընտրությունը ներդրումային լիցքավորում՝ CNC մեքենայացմամբ , գնորդները պետք է ստուգեն ձուլման արտադրամասի ծավալը և խորությունը։ Դա ներառում է մշակվող համաձուլվածքների տեսականի, մշակվող մասերի առավելագույն և նվազագույն քաշերը, ինչպես նաև արտադրամասի հաջողությամբ արտադրած երկրաչափական բարդության մասերի տեսականի։ Ածխածնային պողպատի ներդրման ձուլման մասնագիտացած մատակարարը կարող է չունենալ նիկելային սուպերհամաձուլվածքների կամ դուպլեքս չժանգոտվող պողպատի համար անհրաժեշտ շաղախի քիմիական կազմի վերահսկումը և այրման պրոցեդուրաները։
Պատյանի կառուցումը, վաքսի ներարկումը, վաքսի հեռացումը և լցման ջերմաստիճանի կառավարումը բոլորը գործընթացի փոփոխականներ են, որոնք ազդում են վերջնական ձուլակտորի չափային կայունության և ներքին ամրության վրա: Հաճախորդները, ովքեր գնում են բարդ հիդրավլիկական կամ պոմպային բաղադրիչներ (օրինակ՝ իմպելլերներ), պետք է վերանայեն արտադրության նախկին գրառումները, հաճախորդների վկայակոչումները և նյութերի սերտիֆիկատները՝ համատեղելի համաձուլվածքների ընտանիքների համար։ ներդրումային լիցքավորում՝ CNC մեքենայացմամբ պտտվող բաղադրիչների համար, ինչպես օրինակ՝ իմպելլերները, առանձնապես համասեռ հատիկավորման կառուցվածք և մակերեսի ամբողջականություն է պահանջվում՝ դիմանալու ցիկլային բեռնվածության և հեղուկի դինամիկային։
Պահանջեք մատակարարից նրա ստանդարտ համաձուլվածքների ցանկը և ցանկացած հատուկ գործընթացի որակավորում, որոնք նա ունի: Ավիատիեզերական և բժշկական հաճախորդները, մասնավորապես, պահանջում են համաձուլվածքի հետագծելիության փաստաթղթեր՝ հալման պահից մինչև վերջնական մասնակի արտադրանքը, և այս հնարավորությունը չպետք է ենթադրվի։
CNC մեքենայացման սարքավորումներ և ճշգրտության շրջանակ
Մեքենայացման կողմը ներդրումային լիցքավորում՝ CNC մեքենայացմամբ պետք է գնահատվեն նույն խստությամբ: Հիմնական փոփոխականներն են հասանելի առանցքների քանակը, սպինդլի արագության միջակայքերը, բարդ լիցքավորման երկրաչափությունների համար ամրացման ճկունությունը և թոլերանսների սահմանների ստուգման համար օգտագործվող մետրոլոգիական ենթակառուցվածքը: Միայն 3-առանցք մշակման կենտրոններ օգտագործող մատակարարը կարող է դժվարանալ ճշգրիտ ձույգերի բաղադրյալ անկյունների և խորը խոռոչների հետ, որոնք տիպիկ են պրեցիզիոն ձույգային բաղադրիչների համար:
5-առանցք CNC մշակումը հատկապես կարևոր է կորացված մակերեսներով, բազմահարթակ հատկություններով կամ հարթ ամրացման մակերեսին զուգահեռ չհանդիսացող հղման դատարկներով ձույգերի համար: Մատակարարի մշակման կարողությունը վերլուծելիս պահանջեք օրինակներ այն ամենախիստ թոլերանսների մասին, որոնք նրանք սովորաբար պահպանում են արտադրության ընթացքում՝ ոչ թե միայն մարքեթինգային նյութերում նշված հնարավորությունները: Արտադրական լոթի ընթացքում թոլերանսների կրկնելիությունը ավելի վստահելի ցուցանիշ է, քան մեկ ցուցադրական մաս:
Գնորդները պետք է նաև հաստատեն, որ մատակարարը ունի նվիրված սարքավորումներ կամ «գերեզմանաքարեր» ձեր մտադրությամբ մատակարարելու հատուկ մասերի ընտանիքների համար: Բացառապես մետաղաձուլական երկրաչափություններին կիրառվող ընդհանուր սարքավորումները հաճախ ներմուծում են հենարանի շեղման սխալներ, որոնք կուտակվում են բոլոր հատկանիշների վրա՝ արդյունքում ստացվում են հավաքված մասեր, որոնք անհատական ստուգման ժամանակ անցնում են, սակայն վերջնական համատեղելիության ստուգման ժամանակ ձախողվում են։
Որակի ապահովման համակարգեր և ստուգման պրոտոկոլներ
Սերտիֆիկացիաներ և դրանց գործնական իմաստը
ISO 9001 սերտիֆիկացիան ցանկացած հավաստի մատակարարի համար հիմնարար պահանջ է ներդրումային լիցքավորում՝ CNC մեքենայացմամբ , սակայն այն ինքնուրույն բավարար չէ: ISO 9001-ը հաստատում է, որ որակի կառավարման համակարգ գոյություն ունի, սակայն չի վավերացնում այդ համակարգի տեխնիկական խորությունը կամ դրա կիրառման խստությունը: Կարգավորվող ոլորտներում գործող գնորդների համար լրացուցիչ սերտիֆիկացիաները ունեն ավելի կոնկրետ կարևորություն: AS9100 սերտիֆիկացիան ցույց է տալիս օդանավաշինական որակի գործընթացների ճշգրտությունը: ISO 13485-ը վկայում է բժշկական սարքավորումների արտադրության հասունությունը: IATF 16949-ը ցույց է տալիս ավտոմոբիլային արտադրության համապատասխան արտադրական վերահսկման մեխանիզմները:
Սերտիֆիկացիայից դուրս, գնորդները պետք է պահանջեն ներքին գործընթացների վերահսկման ծրագրերի, նախնական նմուշի ստուգման (FAI) զեկույցների պատճեններ նախորդ նմանատիպ նախագծերից և չհամապատասխանության մակարդակի տվյալներ: Մատակարարը, ով հրաժարվում է կամ անհամաձայնվում է տրամադրել այս տեղեկատվությունը մատակարարի որակավորման փուլում, անհավանական է, որ ավելի թափանցիկ դառնա արտադրության ընթացքում: Որակի թափանցիկությունը պետք է լինի մատակարարի ընտրության բացառիկ պայման:
Չափսերի ստուգում և ոչ վնասակար փորձարկում
Արտադրված մասերի համար ներդրումային լիցքավորում՝ CNC մեքենայացմամբ , չափսերի ստուգումը պետք է ներառի ինչպես լիցքավորված երկրաչափությունը, այնպես էլ մեքենայացված տարրերը: Կոորդինատային չափման մեքենայի (CMM) հնարավորությունը ստանդարտ է լուրջ ճշգրտության մատակարարների համար, սակայն գնորդները պետք է հաստատեն այս համակարգերի լուծման կարողությունը և կալիբրման հաճախականությունը: Օպտիկական սկանավորումը և CAD-ի նոմինալ մոդելի հետ 3D համեմատությունը ավելի հաճախ են օգտագործվում բարդ լիցքավորված պրոֆիլների համար, որտեղ ավանդական CMM-ի ստուգումը անգործնական է:
Ներքին լցածության համաստեղությունը նույնպես կարևորագույնն է: Մակերեսին անտեսանելի պորոզությունը, սեղմվածության դատարկ տարածքները և ներառումները կարող են ծառայության ընթացքում առաջացնել անսարքություններ: Շարժական ձուլվածքների համար ոչ վնասված փորձարկման հիմնական մեթոդներն են ռենտգենային ճառագայթաբանությունը, համակարգչային տոմոգրաֆիան (CT) և ֆլուորեսցենտ ներծծման ստուգումը (FPI): Գնորդները պետք է իրենց գնման պատվերում նշեն, թե որ ոչ վնասված փորձարկման մեթոդներն են անհրաժեշտ, և ստուգեն, որ մատակարարը տիրապետում է համապատասխան սարքավորումներին և որակավորված անձնակազմին՝ դրանք կատարելու համար:
Մատակարարներ, ովքեր առաջարկում են ներդրումային լիցքավորում՝ CNC մեքենայացմամբ կրիտիկական կիրառումների համար նախատեսված մատակարարները պետք է կարողանան յուրաքանչյուր առաքման հետ մատակարարել ամբողջական ստուգման փաթեթ, ներառյալ նյութի սերտիֆիկատները, չափագրական զեկույցները և ոչ վնասված փորձարկման գրառումները: Այս փաստաթղթերը կազմում են վերահսկվող արդյունաբերության հաճախորդների համար անհրաժեշտ վերահսկելիության շղթան:
Հաղորդակցություն, առաքման ժամանակահատված և առևտրային համաձայնեցում
Ինժեներական հաղորդակցություն և DFM-ի հակակապ
Տեխնիկապես ունակ մատակարար, ով վատ է հաղորդակցվում, նույնպես կարող է առաջացնել նախագծի արգելակումներ և ինժեներական դժվարություններ: Մատակարարի վերջնական ընտրությունից առաջ ներդրումային լիցքավորում՝ CNC մեքենայացմամբ գնորդները պետք է գնահատեն մեջբերման և DFM վերանայման փուլում կապի որակը: Արդյոք մատակարարը տրամադրում է մանրամասն հետադարձ կապ դիզայնի այն առանձնահատկությունների վերաբերյալ, որոնք ստեղծում են լցման մեջ դժվարություններ: Արդյո՞ք նրանք ակտիվորեն նշում են ճշգրտության պահանջները, որոնք գերազանցում են հուսալի գործընթացի կարողությունները: Արդյո՞ք նրանք առաջարկում են դիզայնի փոփոխություններ, որոնք նվազեցնում են ծախսերը՝ առանց ֆունկցիոնալության վնասելու:
Այն մատակարարները, որոնք պարզապես վերադարձնում են գինը՝ առանց իմաստալի ճարտարագիտական մուտքի, սովորաբար ճշգրիտ արտադրության վրա կիրառում են ապրանքային մտածելակերպ: Բարդ մասերի դեպքում այս մոտեցումը հանգեցնում է խնդիրների, որոնք առաջանում են առաջին նմուշի ստուգման ժամանակ կամ, ավելի վատ՝ հաճախորդի որակավորման փորձարկման ժամանակ: Պատվերը տեղադրելուց առաջ ուժեղ DFM կապը ամենահուսալի ցուցանիշներից մեկն է հարթ արտադրական փորձի համար:
Առաքման ժամանակի իրատեսականություն և արտադրական հզորություն
Առաքման ժամանակի պարտավորությունները ներդրումային լիցքավորում՝ CNC մեքենայացմամբ պրոյեկտները պետք է գնահատվեն ռեալիստական կերպով: Ստանդարտ ներդրային ձուլման ցիկլը՝ սարքավորումների արտադրությունից մինչև ձուլում, ջերմային մշակում և CNC վերջնամշակում, ներառում է բազմաթիվ հաջորդական գործողություններ: Ցանկացած փուլի շտապեցում կարող է առաջացնել չափային անկայունություն, ջերմային մշակման չհամապատասխանություն կամ մեքենայացված մշակման սխալներ: Գնորդները պետք է սկզբունքորեն կասկածեն այն մատակարարների նկատմամբ, ովքեր մրցակցային միջոց համարելով նշում են անռեալիստական կարճ առաքման ժամանակ, առանց բացատրելու, թե որ փուլերն են մտադիր սեղմել։
Նույնչափ կարևոր է մատակարարի արտադրական հզորությունը ձեր սպասվող պատվերի ծավալի համեմատ: Այն մատակարարը, ով կարող է արագ առաքել նմուշը, սակայն ում ձուլման վառարանները արտադրական ծավալների դեպքում մշտապես վերաբեռնված են, չի կարող լինել հարմար երկարաժամկետ գործընկեր: Մատակարարի որակավորման ընթացքում պահանջեք նրանից արդար գնահատական ընթացիկ հզորության օգտագործման վերաբերյալ և գագաթնային պահանջարկի ժամանակ առաքման ժամանակի վարքագծի վերաբերյալ։
Առևտրային համատեղելիությունը ներառում է նաև գնային թափանցիկությունը։ Համար ներդրումային լիցքավորում՝ CNC մեքենայացմամբ գործիքավորման ծախսը, մեկ մասի համար լցահալման ծախսը և CNC մեքենայացման ծախսը տարբեր ծախսերի տարրեր են, որոնք պայմանավորված են տարբեր փոփոխականներով: Մատակարարը, որը ներկայացնում է մեկ անպարզ գին՝ առանց ծախսերի կառուցվածքի պարզության, դժվարացնում է գնորդների համար առաջարկները օբյեկտիվ համեմատելը կամ հասկանալը, թե որտեղ են առկա արժեքի ճարտարապետության հնարավորությունները:
Ռիսկերի կառավարում և երկարաժամկետ գործընկերության գործոններ
Մատակարարման շղթայի կայունություն և նյութերի մատակարարում
Գնորդները, որոնք ընտրում են մատակարարին ներդրումային լիցքավորում՝ CNC մեքենայացմամբ ստիպված են հաշվի առնել մատակարարման շղթայի կայունությունը, հատկապես հատուկ համաձուլվածքների համար: Լցահալումը կախված է համաձուլվածքի լիցքավորման նյութերի վերահսկվող հալման վրա, և հումքի մատակարարման խափանումները կարող են արտադրության գրաֆիկը հետաձգել կամ ստիպել համաձուլվածքի փոխարինում, որն անհրաժեշտաբար պահանջում է նոր հաստատում: Հարցրեք հնարավոր մատակարարներին, թե ինչպես են նրանք կառավարում համաձուլվածքի պաշարները, արդյոք նրանք պահում են անվտանգության պաշարներ բարձր պահանջվող նյութերի համար և ինչպես են նրանք հաղորդում մատակարարման խափանումները հաճախորդներին:
Մատակարար, որն ունի բազմազան հումքի մատակարարման աղբյուրներ և փաստաթղթերով հաստատված մատակարարների որակավորման գործընթացներ իր սեփական մատակարարման շղթայում, ավելի քիչ է հավանական, որ վերին շղթայի խափանումները փոխանցի ձեզ՝ որպես գնորդ: Սա հատկապես կարևոր է շուկայական անկայունության շրջաններում, երբ ազդվում են նիկելի, կոբալտի և հատուկ չժանգոտվող պողպատի գները:
Անընդհատ բարելավման մշակույթ և տեխնիկական զարգացում
Լավագույն մատակարարները ներդրումային լիցքավորում՝ CNC մեքենայացմամբ այն մատակարարներն են, որոնք ներդրումներ են կատարում անընդհատ գործընթացների բարելավման մեջ, ոչ միայն այն մատակարարները, որոնք կարող են հմուտ կատարել ընթացիկ նախագիծը: Գնորդները, որոնք երկարաժամկետ հարաբերություններ են կառուցում, պետք է գնահատեն՝ արդյոք մատակարարն ունի ակտիվ տեխնիկական զարգացման ծրագիր, արդյոք նա ներդրումներ է կատարում նոր լիցքավորման մոդելավորման գործիքներում և արդյոք նրա CNC մեքենայագործման թիմը մշտապես թարմացված է կտրման գործիքների տեխնոլոգիայի և ծրագրավորման վերջին ձեռքբերումներով:
Այն մատակարարները, որոնք ցուցադրում են բարելավման մշակույթ, ավելի լավ են դիրքավորված՝ օգնելու ձեզ ժամանակի ընթացքում նվազեցնել մասերի ծախսերը, բարելավել ելքը և հարմարվել նախագծային փոփոխություններին՝ առանց սկսելու զրոյից: Երբ գնահատում եք մատակարարին ներդրումային լիցքավորում՝ CNC մեքենայացմամբ , հարցրեք նրանց այն ծախսերի նվազեցման նախաձեռնությունների մասին, որոնք նրանք իրականացրել են առկա հաճախորդների համար, և արտադրության շրջանառության կյանքի ցիկլի ընթացքում ստացված գործընթացի կարողության բարելավման օրինակների մասին:
Վերջին հաշվով, ճիշտ մատակարարը պարզապես վաճառող չէ, այլ արտադրական գործընկեր, որի տեխնիկական խորությունը, որակի վերահսկման կարգավորումները և հաղորդակցության մշակույթը համատեղվում են ձեր արտադրական պահանջների և բիզնես-ռիսկերի ընդունման մակարդակի հետ: Առաջին պատվերը տեղադրելուց առաջ այս գործոնները մանրամասն գնահատելը շահույթ է բերում բաղադրիչի արտադրության ամբողջ կյանքի ցիկլի ընթացքում:
Հաճախադեպ տրվող հարցեր
Ի՞նչ ճշգրտություններ են սովորաբար ստացվում ներդրային ձուլման և CNC մեքենայացման միավորման դեպքում:
Ներդրման լիցքավորումը մեկ առանձին սովորաբար հասնում է չափային թույլատրելիությունների ±0,1–±0,3 մմ միջակայքին՝ կախված մասի երկրաչափությունից, համաձուլվածքից և հատկանիշի դիրքից: Երբ լիցքավորման հետևանքով կրիտիկական մակերեսների վրա կիրառվում է CNC մեքենայացում, լավ ֆիքսավորված և կայուն լիցքավորված երկրաչափությունների վրա սովորաբար հասանելի են ±0,01–±0,05 մմ թույլատրելիությունները: Մասի համար իրական թույլատրելիության հնարավորությունը կախված է համաձուլվածքից, հատկանիշի տեսակից և մատակարարի ֆիքսավորման ու ստուգման ենթակառուցվածքից:
Ինչպե՞ս պետք է գնորդները գնահատեն մատակարարի ընդունակությունը իր ներքին հզորությամբ կատարել ինչպես լիցքավորումը, այնպես էլ մեքենայացումը:
Գնորդները պետք է խնդրեն արտադրամասի համայնքի զբոսանք կամ մանրամասն հնարավորությունների վերաբերյալ փաստաթուղթ, որը ընդգրկում է երկու գործողություններն էլ: Իրական ներքին ինտեգրման հիմնական ցուցանիշներն են՝ մեկ և նույն ԴՖՄ (նախագծման համար արտադրելիության վերանայում) գործընթացների կիրառումը, որոնց մեջ ներգրավված են ինչպես լեցվածքի, այնպես էլ մեքենայացման ինժեներները, մեքենայացված մակերեսների համար սահմանված և փաստաթղթավորված մետաղաձուլական մասերի թույլատրելի հաշվարկային շեղումների ստանդարտները և ստուգման սարքավորումներ, որոնք կարող են ստուգել ինչպես լեցվածքի, այնպես էլ մեքենայացված տարրերը: Մեկ աղբյուրից ինտեգրումը վերացնում է միջմատակայքային չափսերի տատանումները և բարելավում է պատասխանատվությունը:
Ի՞նչ նյութեր են ամենահաճախ օգտագործվում ճշգրիտ լեցվածքի մեթոդով հետևյալ մեքենայացման հետ միասին:
Ամենատարածված նյութերն են ածխածնային պողպատը, համաձուլվածքային պողպատը, կարծրացված պողպատի տարատեսակները, ինչպես օրինակ՝ 316L և 17-4 PH, դուպլեքս կարծրացված պողպատը, նիկելի հիմքի վրա հիմնված սուպերհամաձուլվածքները, ինչպես օրինակ՝ Inconel և Hastelloy, կոբալտ-քրոմի համաձուլվածքները և ալյումինի համաձուլվածքները: Համաձուլվածքի ընտրությունը պայմանավորված է շահագործման պայմաններով, այդ թվում՝ ջերմաստիճանով, կոռոզիայի միջավայրով, մեխանիկական բեռնվածությամբ և քաշի պահանջներով: Մատակարարներին պետք է գնահատել նրանց համապատասխան փորձի վրա՝ հիմնված ձեր կիրառման համար առավել համապատասխան համաձուլվածքների ընտանիքի վրա:
Ինչպես կարող են գնորդները պաշտպանվել առաջին արտադրական շրջանում որակի վատացման դեմ՞
Գնորդները պետք է պահանջեն պաշտոնական առաջին նմուշի ստուգման (FAI) գործընթաց, որի ընթացքում մատակարարը ներկայացնում է լիարժեք չափագրական զեկույց, նյութերի սերտիֆիկատներ և ցանկացած անհրաժեշտ ոչ վնասավոր փորձարկման (NDT) փաստաթղթեր վերլուծության և հաստատման համար՝ մեծածախ արտադրության սկսելուց առաջ: FAI-ի պահանջների ներառումը գնման պատվերում կամ որակի պլանում ստեղծում է պայմանագրային որակի դա gates: Բացի այդ, մեքենայական մշակման (CNC) առաջ նմուշների պատվերը հնարավորություն է տալիս գնորդներին անկախ գնահատել լիցքավորման որակը՝ առանց արժեքավոր մեքենայական մշակման ծախսերի կատարելու:
Բովանդակության ցուցակ
- Համատեղ գործընթացի հասկացումը և ինչու է կարևոր ինտեգրումը
- Տեխնիկական կարողությունների գնահատում
- Որակի ապահովման համակարգեր և ստուգման պրոտոկոլներ
- Հաղորդակցություն, առաքման ժամանակահատված և առևտրային համաձայնեցում
- Ռիսկերի կառավարում և երկարաժամկետ գործընկերության գործոններ
-
Հաճախադեպ տրվող հարցեր
- Ի՞նչ ճշգրտություններ են սովորաբար ստացվում ներդրային ձուլման և CNC մեքենայացման միավորման դեպքում:
- Ինչպե՞ս պետք է գնորդները գնահատեն մատակարարի ընդունակությունը իր ներքին հզորությամբ կատարել ինչպես լիցքավորումը, այնպես էլ մեքենայացումը:
- Ի՞նչ նյութեր են ամենահաճախ օգտագործվում ճշգրիտ լեցվածքի մեթոդով հետևյալ մեքենայացման հետ միասին:
- Ինչպես կարող են գնորդները պաշտպանվել առաջին արտադրական շրջանում որակի վատացման դեմ՞