
 EN
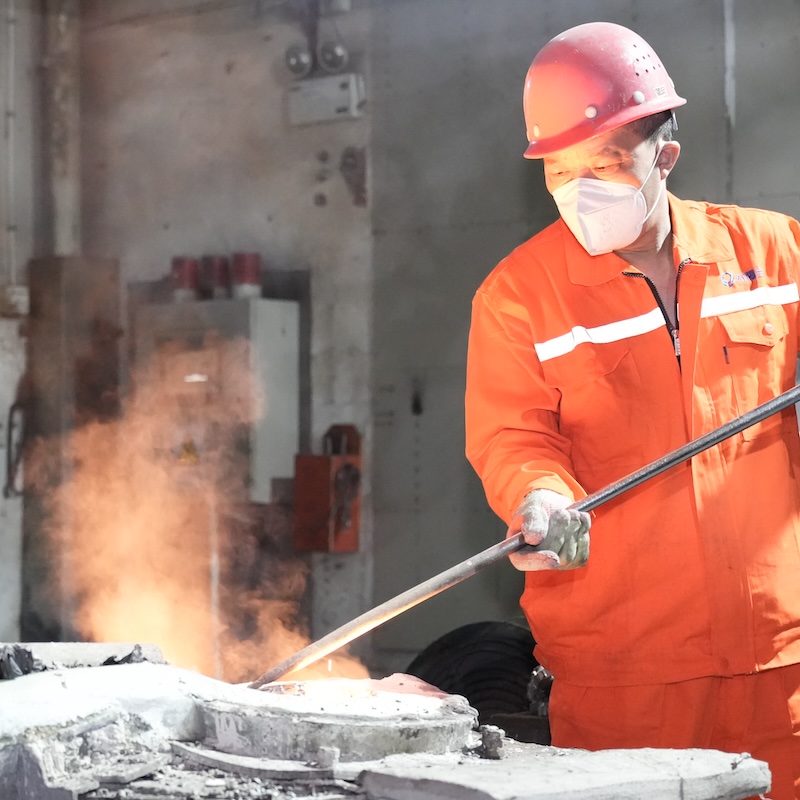
اختيار شريك التصنيع المناسب لـ الصب بالاستثمار مع التشغيل الآلي باستخدام الحاسب الآلي يُعَدُّ هذا أحد أكثر القرارات تأثيرًا التي يمكن أن تتخذها فريق المشتريات. وعند دمج هاتين العمليتين معًا، ينتج عن ذلك دقة أبعاد استثنائية، وجودة سطح متفوقة، والقدرة على إنتاج هندساتٍ معقدة جدًّا لا يمكن لأيٍّ من العمليتين تحقيقها بمفردها. ومع ذلك، فإن مشهد المورِّدين مجزَّأ، وتتفاوت القدرات بينهم بشكل كبير، وقد يؤدي الاختيار غير السليم إلى إعادة العمل بتكلفة عالية، وتأخُّر الجداول الزمنية، ومكونات لا تفي بالمواصفات الهندسية المطلوبة. وغالبًا ما يكتشف المشترون الفجوات الحرجة فقط بعد توقيع العقد، إذا اعتمدوا في اتخاذ هذا القرار على نهج غير منهجي.
تم إعداد هذا الدليل لتمكين المشترين من المعرفة المحددة التي يحتاجونها قبل الالتزام بمورِّد الصب بالاستثمار مع التشغيل الآلي باستخدام الحاسب الآلي ويشمل ذلك تقييم القدرة التقنية، وجودة دمج العمليات، والبنية التحتية لضمان الجودة، وتوقعات التواصل، والعوامل التجارية التي تميّز الشريك الموثوق به على المدى الطويل عن المخاطر قصيرة الأجل. سواء كنت تشتري مكونات دقيقة لقطاعات الطيران أو الأجهزة الطبية أو المضخات الصناعية أو أنظمة السيارات، فإن المعايير الموضحة هنا ستساعدك في اتخاذ قرار شراء مستنير ومبرَّر جيدًا.
فهم العملية المدمجة ولماذا يهم الدمج
المنطق التقني وراء دمج الصب والتشطيب الآلي
الصب بالاستثمار مع التشغيل الآلي باستخدام الحاسب الآلي ليست مجرد مسألة صب قطعة ثم تشغيلها لاحقًا. بل يجب هندسة العمليتين معًا منذ مرحلة التصميم. ويُنتج الصب بالقالب الاستثماري مكونات تقترب من الشكل النهائي، ذات تفاصيل دقيقة على السطح وتسامح أبعادي ضيق، عادةً ما يكون ضمن نطاق ±٠٫١ إلى ±٠٫٣ مم اعتمادًا على السبيكة والهندسة الهندسية. ثم تقوم آلات التحكم العددي المحوسب (CNC) بتنعيم الميزات الحرجة — مثل فتحات المحامل وأسطح الإحكام والوصلات المترابطة بالخيوط والمرجعيات الدقيقة — لتصل إلى تسامح لا يمكن للصب وحده تحقيقه بشكل موثوق.
وعندما يفهم المورِّد كلا التخصصين، فإنه يصمّم القالب مع مراعاة عملية التشغيل. وهذا يعني تحديد الهوامش المناسبة من المادة على الأسطح القابلة للتشغيل، وتحديد مواقع خطوط الفصل بحيث تقلل التداخل قدر الإمكان، واختيار تركيبات السبائك التي تُشغَّل بسلاسة دون أن تتسبب في تقشُّر أدوات التشغيل أو تصلُّب المادة أثناء التشغيل. أما الموردون الذين يعاملون العمليتين باعتبارهما عمليتين منفصلتين، فيُدخلون متغيرات يمكن تجنُّبها، مما يؤدي إلى رفض قطع الصب وإجراء دورات تصحيح مكلفة.
يجب على المشترين أن يسألوا المورِّدين مباشرةً عن كيفية تعاون فرقهم الهندسية الخاصة بالصب والتشكيك الآلي أثناء مراجعة التصميم. وسيُظهر المورِّد القادر على تحقيق تكاملٍ حقيقيٍّ في العمليات أن مهندسي الصب ومبرمجي آلات التحكم العددي الحاسوبي (CNC) يتشاركون ملفات التصميم ويتبادلون التواصل في مرحلة تصميم القابلية للتصنيع (DFM)، وليس بعد إنتاج أول قطع صب.
المزايا والقيود المرتبطة بالشكل شبه النهائي
واحدة من الأسباب الرئيسية التي تدفع المصنّعين لاختيار الصب بالاستثمار مع التشغيل الآلي باستخدام الحاسب الآلي هي القدرة على تحقيق الشكل شبه النهائي في عملية الصب. وبفضل التقاط الأشكال الهندسية الخارجية المعقدة داخل القالب، يقلّ إلى أدنى حدٍّ إزالة المادة في مرحلة التشكيك الآلي (CNC)، ما يؤدي إلى تقليل أوقات الدورة، وارتداء الأدوات، وهدر المواد. وهذه الميزة ذات قيمة كبيرة خاصةً مع السبائك الفائقة عالية التكلفة، والتيتانيوم، ودرجات الفولاذ المقاوم للصدأ، حيث تمثِّل المواد الأولية عامل تكلفة رئيسيًا.
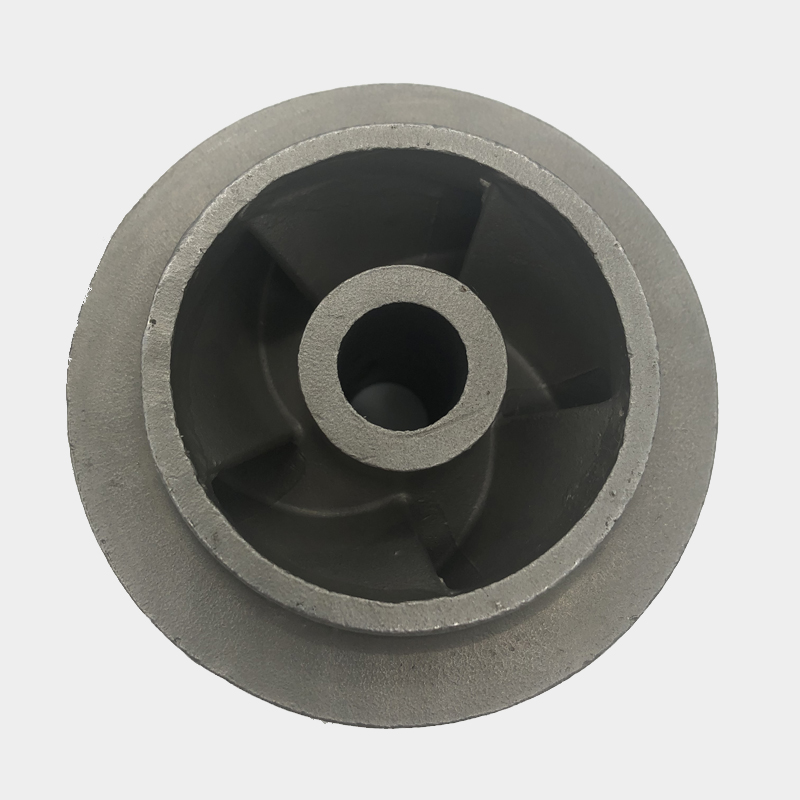
مع ذلك، فإن مصطلح «الشكل شبه النهائي» لا يعني أن الشكل نهائي بالكامل. فما زالت الأجزاء الداخلية مثل الممرات والتجاويف ذات الخيوط والوجوه الختمية والثقوب ذات التحمل الضيق تتطلب معالجة باستخدام آلات التحكم العددي (CNC). وسوف يوضح المورِّد الكفؤ بوضوحٍ أي الميزات التي تُقدَّم جاهزةً من عملية الصب، وأيها تتطلب عمليات تشغيل ميكانيكية لاحقة، إلى جانب التحملات القابلة للتحقيق لكل منها. أما الإجابات الغامضة في هذه المرحلة فهي إشارة تحذيرية تدل على احتمال عدم امتلاك المورِّد العمق الكافي في العمليات المطلوبة للتطبيقات الصعبة.
تقييم القدرات الفنية للمورد
منشأة الصب ونطاق السبائك
قبل التعامل مع مورِّد الصب بالاستثمار مع التشغيل الآلي باستخدام الحاسب الآلي ، يجب على المشترين تقييم مدى اتساع وعمق عملية الصب. ويشمل ذلك نطاق السبائك المستخدمة، وأقصى وأدنى أوزان القطع التي تُعالَج، ودرجة تعقيد الأشكال الهندسية التي نجحت المنشأة في إنتاجها بنجاح. فقد يفتقر مورِّد متخصص في قطع الصب الاستثناي من الفولاذ الكربوني إلى ضوابط كيمياء القشرة وبروتوكولات الاحتراق اللازمة لسبائك السوبرنيكل أو الفولاذ المقاوم للصدأ الثنائي.
عمليات بناء القالب، وحقن الشمع، وإزالة الشمع، وإدارة درجة حرارة الصب تُعَدّ جميعها متغيرات عملية تؤثر في الاستقرار البُعدي والسلامة الداخلية للقطعة المسبوكة النهائية. وعند تقييم المشتري لمورِّدٍ يُنتج مكونات هيدروليكية أو مضخّات معقَّدة — مثل الدوارات — ينبغي عليه مراجعة سجلات الإنتاج السابقة، والمراجع العملائية، وشهادات المواد الخاصة بعائلات السبائك المماثلة. الصب بالاستثمار مع التشغيل الآلي باستخدام الحاسب الآلي المكونات الدوارة مثل الدوارات تتطلب خصوصًا اتساقًا في تركيب الحبيبات وسلامة السطح لتحمل الأحمال المتكررة والديناميكا الهوائية للسوائل.
اطلب من المورِّد قائمة سبائكه القياسية وأي مؤهلات عملية خاصة يمتلكها. فعملاء قطاعات الطيران والطب، على وجه الخصوص، يشترطون إمكانية تتبع السبائك بشكل موثَّق بدءًا من مرحلة الصهر وحتى القطعة النهائية، ولا ينبغي افتراض توفر هذه القدرة افتراضًا.
معدات التشغيل بالآلات الرقمية (CNC) ونطاق الدقة
جانب التشغيل الآلي الصب بالاستثمار مع التشغيل الآلي باستخدام الحاسب الآلي يجب تقييمها بدقة متساوية. وتشمل المتغيرات الرئيسية عدد المحاور المتوفرة، ومدى سرعات المغزل، ومرونة التثبيت للهندسات المصبوبة المعقدة، والبنية التحتية لقياس الأبعاد المستخدمة للتحقق من المواصفات أثناء العملية. وقد يواجه المورد الذي يستخدم مراكز تشغيل ذات ثلاث محور صعوبات في التعامل مع الزوايا المركبة والميزات العميقة داخل الجيوب التي تظهر عادةً في المكونات المصبوبة الدقيقة.
يكتسب التشغيل الآلي باستخدام ماكينات التحكم العددي بالحاسوب ذات الخمسة محاور أهمية خاصةً بالنسبة للقطع المصبوبة ذات الأسطح المنحنية أو الميزات المتعددة المستويات أو نقاط المرجع التي لا تكون موازية لوجه التثبيت المسطّح. وعند مراجعة قدرات المورد في مجال التشغيل الآلي، اطلب أمثلةً على أضيق المواصفات التي يحققها بانتظام في الإنتاج — وليس فقط القدرات المذكورة في المواد التسويقية. إن تكرار تحقيق المواصفات بدقة عبر دفعة إنتاجية كاملة يُعَد مؤشراً أكثر موثوقيةً على القدرة الفعلية مقارنةً بقطعة واحدة يتم عرضها كمثال بارز.
يجب أيضًا أن يتأكد المشترون من أن المورد يمتلك أجهزة تثبيت مخصصة أو قواعد تثبيت ثابتة (Tombstones) للأسر العائلية الخاصة بالقطع التي تنوي شراءها. وغالبًا ما يؤدي استخدام أجهزة التثبيت العامة على الأشكال المسبوكة إلى أخطاء في انزياح المرجع (Datum Shift)، والتي تتراكم عبر الخصائص المختلفة، مما يؤدي إلى تجميعات تمر الفحص الفردي بنجاح لكنها تفشل عند فحص التوافق النهائي.
أنظمة ضمان الجودة وبروتوكولات الفحص
الشهادات ومعناها العملي
الشهادة وفق معيار ISO 9001 هي توقع أساسي لأي موردٍ جديرٍ بالثقة لتوريد الصب بالاستثمار مع التشغيل الآلي باستخدام الحاسب الآلي , لكنها ليست كافية بحد ذاتها. فشهادة ISO 9001 تؤكد وجود نظام لإدارة الجودة فقط؛ ولا تُثبت عمق هذا النظام التقني أو صرامة تطبيقه. أما بالنسبة للمشترين العاملين في القطاعات الخاضعة للتنظيم، فإن الشهادات الإضافية تحمل وزنًا أكثر تحديدًا: إذ تدل شهادة AS9100 على الانضباط العملي المُطبَّق في قطاع الطيران، وتُشير شهادة ISO 13485 إلى نضج عمليات تصنيع الأجهزة الطبية، بينما تُظهر شهادة IATF 16949 وجود ضوابط إنتاج مُنسَّقة مع متطلبات قطاع السيارات.
وبالإضافة إلى الشهادات، ينبغي على المشترين طلب نسخ من خطط مراقبة العمليات الداخلية، وتقارير فحص العينة الأولى (FAI) من مشاريع سابقة مشابهة، وبيانات معدل حالات عدم المطابقة. والموفر الذي يتردد في مشاركة هذه المعلومات أثناء تأهيل المورِّدين من غير المرجح أن يصبح أكثر شفافيةً خلال مرحلة الإنتاج. ويجب أن تكون الشفافية في الجودة معيارًا لا يمكن التنازل عنه عند اختيار المورِّدين.
التحقق البُعدي واختبارات الفحص غير التدميري
للمكونات المنتجة عبر الصب بالاستثمار مع التشغيل الآلي باستخدام الحاسب الآلي ، يجب أن يشمل التحقق البُعدي كلاً من هندسة الصب والسمات الآلية. وتعتبر قدرة جهاز القياس ثلاثي الأبعاد (CMM) معيارًا أساسيًّا لدى مورِّدي الدقة الجادين، لكنَّ المشترين يجب أن يتأكدوا من دقة هذا الجهاز وتكرار عمليات معايرته. كما أن المسح الضوئي والمقارنة ثلاثية الأبعاد مع النموذج الرقمي (CAD) القياسي أصبحت تُستخدم بشكل متزايد للملفات الهندسية المعقدة للقطع المصبوبة، حيث يصعب تطبيق أسلوب القياس التقليدي باستخدام جهاز القياس ثلاثي الأبعاد (CMM).
السلامة الداخلية للصبّ لا تقل أهميةً عن غيرها. فالمسام، والفراغات الناتجة عن الانكماش، والشوائب التي تكون غير مرئية على السطح قد تتفاقم لتؤدي إلى فشل القطعة أثناء التشغيل. وتُعد تقنيات التصوير بالأشعة السينية، والتصوير المقطعي المحوسب (CT)، وفحص الاختراق الفلوري (FPI) الطرق الأساسية للاختبار غير التدميري المستخدمة في قطع الصب الاستثماري. وينبغي على المشترين تحديد الطرق المطلوبة للاختبار غير التدميري في أوامر الشراء الخاصة بهم، والتحقق من أن المورِّد يمتلك المعدات المناسبة والمؤهلات الفنية لموظفيه لأداء هذه الاختبارات.
الموردون الذين يقدمون الصب بالاستثمار مع التشغيل الآلي باستخدام الحاسب الآلي يجب أن يكون المورِّدون المعنيون بالتطبيقات الحرجة قادرين على تقديم حزم فحص كاملة مع كل شحنة، تشمل شهادات المواد، والتقارير البعدية، وسجلات الاختبار غير التدميري. وتشكّل هذه الوثائق سلسلة التتبع التي يتطلبها العملاء في القطاعات الخاضعة للتنظيم.
التواصل، ومدة التسليم، والانسجام التجاري
التواصل الهندسي وتقديم ملاحظات تصميم القابلية للتصنيع (DFM)
المورِّد المؤهل فنيًّا الذي يتسم بضعف التواصل سيتسبب في تأخير المشروع وإحباط الفريق الهندسي على أي حال. ولذلك، ينبغي إجراء تقييم شامل للمورِّد قبل الانتهاء من اختياره الصب بالاستثمار مع التشغيل الآلي باستخدام الحاسب الآلي يجب على المشترين تقييم جودة التواصل أثناء مرحلة الاقتباس ومراجعة التصنيع المُيسَّر بالتصميم (DFM). هل يقدِّم المورِّد ملاحظات تفصيلية حول ميزات التصميم التي تُسبِّب صعوبات في عملية الصب؟ وهل يُبلغ بشكل استباقي عن متطلبات التحمل التي تتجاوز قدرة العملية الموثوقة؟ وهل يقترح تعديلات على التصميم تقلِّل التكلفة دون المساس بالوظيفة؟
إن المورِّدين الذين يكتفون بإرسال سعر فقط، دون إدخال هندسي ذي معنى، غالبًا ما يتبنَّون نظرةً تجاريةً روتينيةً تجاه التصنيع الدقيق. وفي حالة الأجزاء المعقدة، يؤدي هذا النهج إلى مشكلات تظهر أثناء فحص العينة الأولى، أو – والأمر أسوأ – أثناء اختبارات مؤهلات العميل. ويعتبر التواصل القوي بشأن مراجعة التصنيع المُيسَّر بالتصميم (DFM) قبل إصدار الطلب أحد أكثر المؤشرات موثوقيةً على سير عملية الإنتاج بسلاسة.
واقعية زمن التسليم وقدرة الإنتاج
تعهُّدات زمن التسليم لـ الصب بالاستثمار مع التشغيل الآلي باستخدام الحاسب الآلي يجب تقييم المشاريع بشكل واقعي. فدورة الصب الاستثماري النموذجية — بدءًا من تصنيع القوالب ومرورًا بالصب والمعالجة الحرارية والتشطيب باستخدام ماكينات التحكم العددي (CNC) — تتضمّن عمليات متعددة تتمّ على التوالي. وإن التعجيل بأي مرحلة من هذه المراحل يؤدي إلى عدم استقرار الأبعاد أو عدم مطابقة المعالجة الحرارية أو أخطاء في التشغيل الآلي. وعلى المشترين أن يكونوا متشكّكين تجاه المورِّدين الذين يقدّمون فترات تسليم قصيرة بشكل غير واقعي كاستراتيجية تنافسية، دون أن يوضحوا أي المراحل التي يعتزمون اختصارها.
ومما يكتسي أهمية مماثلة هو قدرة المورِّد الإنتاجية مقارنةً بحجم الطلب المتوقع من قبلكم. فالمورِّد الذي يستطيع تسليم نموذج أولي بسرعة، لكن أفران الصب لديه تكون عادةً مزدحمة جدًّا عند الكميات الإنتاجية الكبيرة، لا يُعتبر شريكًا مستدامًا على المدى الطويل. وخلال عملية تأهيل المورِّدين، اطلبوا تقييمًا صادقًا لمستوى استغلال الطاقة الإنتاجية الحالية، وكذلك سلوك فترات التسليم أثناء فترات الذروة في الطلب.
ويشمل التناغم التجاري أيضًا الشفافية في التسعير. لـ الصب بالاستثمار مع التشغيل الآلي باستخدام الحاسب الآلي تكاليف الأدوات، وتكاليف الصب لكل قطعة، وتكاليف التشغيل الآلي باستخدام ماكينات التحكم العددي (CNC) هي عناصر تكلفة منفصلة، وكلٌّ منها يتأثر بعوامل مختلفة. ويُصعِّب تقديم المورِّد سعرًا واحدًا غامضًا دون وضوح في هيكل التكلفة على المشترين مقارنة العروض بشكل موضوعي أو فهم الفرص المتاحة لتحسين القيمة.
إدارة المخاطر وعوامل الشراكة طويلة الأمد
مرونة سلسلة التوريد ومصادر المواد
المشتري الذي يختار مورِّدًا لـ الصب بالاستثمار مع التشغيل الآلي باستخدام الحاسب الآلي يجب أن يأخذ في الاعتبار مرونة سلسلة التوريد، لا سيما بالنسبة للسبائك الخاصة. فعملية الصب بالاستثمار تعتمد على صهر مواد الشحنة السبيكية ضمن ظروف خاضعة للتحكم، وقد تؤدي أي اضطرابات في إمداد المواد الخام إلى تأخير جداول الإنتاج أو فرض استبدال السبيكة مما يستلزم إعادة مؤهلها. وعليه، ينبغي سؤال المورِّدين المحتملين عن كيفية إدارتهم لمخزون السبائك، وما إذا كانوا يحتفظون بمخزون احتياطي آمن للمواد ذات الطلب المرتفع، وكيفية إبلاغهم العملاء باضطرابات الإمداد.
مورد لديه مصادر متنوعة للمواد الخام وعمليات تأهيل موردين موثقة لسلسلة التوريد الخاصة به يكون أقل عرضة لتمرير الاضطرابات الناشئة من الموردين الأعلى إليك كمشتري. وهذا ينطبق بشكل خاص في فترات تقلبات السوق التي تؤثر على أسعار النيكل، والكوبالت، والفولاذ المقاوم للصدأ المتخصص.
ثقافة التحسين المستمر والتطوير التقني
أفضل موردي الصب بالاستثمار مع التشغيل الآلي باستخدام الحاسب الآلي هم الذين يستثمرون في تحسين العمليات المستمر، وليس فقط من يستطيعون تنفيذ التصميم الحالي بكفاءة. ويجب على المشترين الذين يبنون علاقات طويلة الأمد تقييم ما إذا كان المورد يمتلك برنامج تطوير تقني فعّال، وما إذا كان يستثمر في أدوات محاكاة الصب الجديدة، وما إذا كانت فرق التشغيل الآلي CNC الخاصة بهم تتبع أحدث التطورات في تكنولوجيا أدوات القطع والبرمجة.
المورِّدون الذين يُظهرُون ثقافة التحسين هم الأقدر على مساعدتك في خفض تكاليف الأجزاء مع مرور الوقت، وتحسين معدلات الإنتاج، والتكيف مع التغييرات التصميمية دون البدء من الصفر. وعند تقييم مورِّدٍ ما لـ الصب بالاستثمار مع التشغيل الآلي باستخدام الحاسب الآلي ، اسأل عن مبادرات خفض التكاليف التي نفَّذها لعملائه الحاليين، وأمثلة على التحسينات المحقَّقة في قدرة العمليات خلال دورة حياة الإنتاج.
وفي النهاية، فإن المورِّد المناسب ليس مجرد بائعٍ فحسب، بل شريك تصنيعيٍّ يتمتَّع بعمق تقنيٍّ، وانضباطٍ في الجودة، وثقافة تواصلٍ تتماشى مع متطلبات إنتاجك ودرجة تحملك للمخاطر التجارية. وإن استثمار الوقت في تقييم هذه العوامل بدقة قبل إصدار أول طلبٍ يُحقِّق عوائدٍ كبيرةً طوال دورة حياة إنتاج المكوِّن.
الأسئلة الشائعة
ما هي التسامحات المعتادة التي يمكن تحقيقها باستخدام عملية الصب بالقالب الاستثماري مع التشغيل الآلي باستخدام الحاسوب (CNC)؟
يحقّق الصب بالقالب الاستثماري وحده عادةً تحملات أبعادية تتراوح بين ±0.1 مم و±0.3 مم، وذلك تبعًا لهندسة القطعة والسبائك المستخدمة وموقع العناصر المُصنَّعة. وعند تطبيق التشغيل الآلي باستخدام آلات التحكم العددي (CNC) على الأسطح الحرجة بعد عملية الصب، يمكن بانتظام تحقيق تحملات تتراوح بين ±0.01 مم و±0.05 مم على هندسات القطع المصبوبة التي تتمثَّل في ثباتٍ جيِّد وتثبيتٍ دقيق. أما القدرة الفعلية على تحقيق التحملات المطلوبة لقطعة معيَّنة فهي تعتمد على نوع السبيكة ونوع العنصر المطلوب تصنيعه وبُنى التثبيت والتفتيش المتاحة لدى المورِّد.
كيف ينبغي للمشترين تقييم قدرة المورِّد على إنجاز عمليتي الصب والتشغيـل الآلي داخليًّا؟
يجب على المشترين طلب جولة في المنشأة أو وثائق تفصيلية عن القدرات تغطي كلاً من العمليات. ومن المؤشرات الرئيسية للتكامل الداخلي الفعلي وجود عمليات مراجعة مشتركة لتصميم التصنيع (DFM) تشمل كلًّا من مهندسي الصب والتصنيع الآلي، وتوثيق معايير السماحات المخصصة للأسطح المصقولة، وأجهزة الفحص القادرة على التحقق من الخصائص الناتجة عن كلٍّ من عملية الصب والتصنيع الآلي. ويؤدي التكامل من مصدر واحد إلى القضاء على التباين الأبعادي بين المورِّدين، ويعزِّز المساءلة.
ما المواد التي تُعالَج عادةً عبر صب الاستثمار مع التشغيل الآلي باستخدام الحاسوب (CNC)؟
تشمل أكثر المواد شيوعًا الفولاذ الكربوني، والفولاذ السبائكي، ودرجات الفولاذ المقاوم للصدأ مثل 316L و17-4 PH، والفولاذ المقاوم للصدأ ثنائي الأطوار، والسبائك الفائقة القائمة على النيكل مثل إنكونيل وهاستيلوي، وسبائك الكوبالت-كروم، وسبائك الألومنيوم. ويتحدد اختيار السبيكة بناءً على ظروف التشغيل، ومنها درجة الحرارة، وبيئة التآكل، والأحمال الميكانيكية، ومتطلبات الوزن. وينبغي تقييم المورِّدين حسب خبرتهم المحددة في التعامل مع عائلة السبائك ذات الصلة بتطبيقك.
كيف يمكن للمشترين حماية أنفسهم من فشل الجودة أثناء التشغيل الإنتاجي الأول؟
يجب أن يطلب المشترون تطبيق عملية رسمية لفحص القطعة الأولى (FAI)، حيث يقدم المورِّد تقريرًا كاملاً عن الأبعاد، وشهادات المواد، وأي وثائق مطلوبة للفحص غير التدميري (NDT) لمراجعتها والموافقة عليها قبل بدء الإنتاج الضخم. ويشكِّل إدراج متطلبات الفحص الأولي (FAI) في أمر الشراء أو خطة الجودة بوابة جودة عقدية. وبالمثل، فإن طلب عيّنات من القطع المسبوكة قبل التشغيل الآلي باستخدام الحاسب (CNC) يمكِّن المشترين من تقييم سلامة السبائك بشكل مستقل قبل استثمار التكاليف المرتبطة بالتشغيل الآلي ذي القيمة المضافة.
جدول المحتويات
- فهم العملية المدمجة ولماذا يهم الدمج
- تقييم القدرات الفنية للمورد
- أنظمة ضمان الجودة وبروتوكولات الفحص
- التواصل، ومدة التسليم، والانسجام التجاري
- إدارة المخاطر وعوامل الشراكة طويلة الأمد
-
الأسئلة الشائعة
- ما هي التسامحات المعتادة التي يمكن تحقيقها باستخدام عملية الصب بالقالب الاستثماري مع التشغيل الآلي باستخدام الحاسوب (CNC)؟
- كيف ينبغي للمشترين تقييم قدرة المورِّد على إنجاز عمليتي الصب والتشغيـل الآلي داخليًّا؟
- ما المواد التي تُعالَج عادةً عبر صب الاستثمار مع التشغيل الآلي باستخدام الحاسوب (CNC)؟
- كيف يمكن للمشترين حماية أنفسهم من فشل الجودة أثناء التشغيل الإنتاجي الأول؟