
 EN
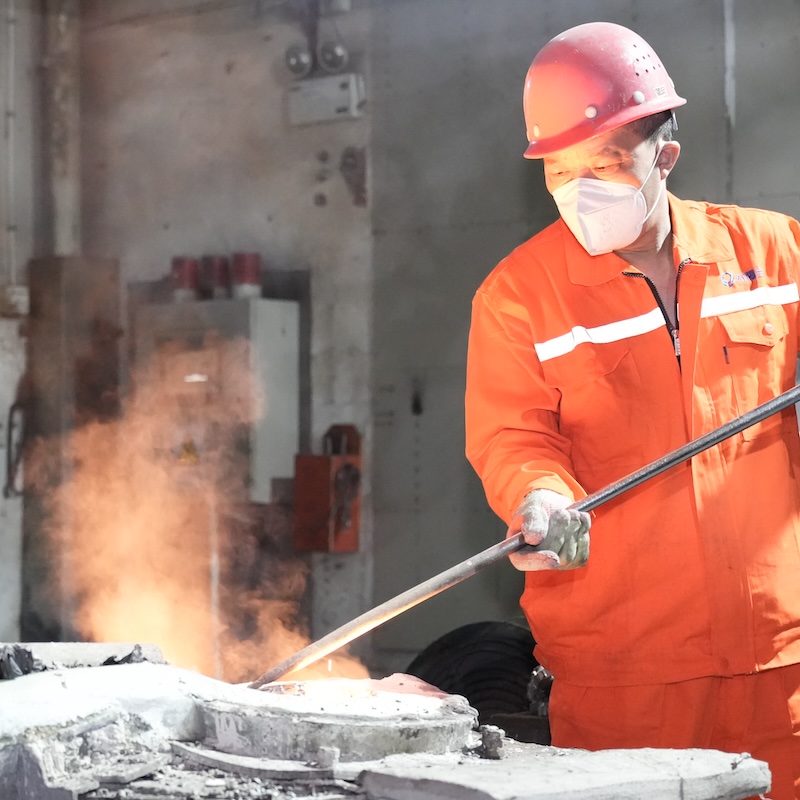
Å velge den rette produsentpartnern for investeringstøping med CNC-bearbeiding er en av de mest avgjørende beslutningene et innkjøpslag kan ta. Når disse to prosessene kombineres, oppnås utmerket dimensjonell nøyaktighet, overlegen overflatekvalitet og evnen til å produsere svært komplekse geometrier som ingen av prosessene alene kunne oppnådd. Likevel er leverandørlandskapet fragmentert, evnene varierer kraftig, og en dårlig valgt leverandør kan føre til kostbare omgjøringer, forsinkede tidsfrister og komponenter som ikke oppfyller tekniske spesifikasjoner. Kjøpere som tar denne beslutningen uten en strukturert ramme oppdager ofte kritiske mangler først etter at en kontrakt er signert.
Denne veiledningen er utformet for å gi kjøpere den spesifikke kunnskapen de trenger før de forplikter seg til en leverandør av investeringstøping med CNC-bearbeiding den dekker vurdering av teknisk kompetanse, kvalitet på prosessintegrering, infrastruktur for kvalitetssikring, forventninger til kommunikasjon og kommersielle faktorer som skiller en pålitelig langsiktig partner fra en kortvarig risiko. Uansett om du kjøper presisjonskomponenter til luftfart, medisinske apparater, industrielle pumper eller bilsystemer, vil kriteriene som er beskrevet her hjelpe deg å ta en velinformert og forsvarlig innkjøpsbeslutning.
Forståelse av den kombinerte prosessen og hvorfor integrering er viktig
Den tekniske logikken bak kombinasjonen av støping og maskinbearbeiding
Investeringstøping med CNC-bearbeiding er ikke bare et spørsmål om å støpe en del og deretter fresre den etterpå. De to prosessene må utformes sammen fra designstadiet. Investeringsstøping produserer nesten ferdige komponenter med fin overflatestruktur og stramme dimensjonstoleranser, vanligvis innenfor ±0,1 til ±0,3 mm avhengig av legering og geometri. CNC-fresing forfiner deretter kritiske funksjoner – lagerbores, tetningsflater, gjengede forbindelser og presisjonsreferanseflater – til toleranser som støping alene ikke pålitelig kan oppnå.
Når en leverandør forstår begge disiplinene, utformer de støpet i tanke på fresingen. Dette betyr at de beregner passende overskudd på fresbare flater, plasserer delingslinjer slik at interferens minimeres, og velger legeringskomposisjoner som freses rent uten verktøybrudd eller arbeidsforhardning. Leverandører som behandler de to prosessene som adskilte operasjoner, introduserer unødvendig variasjon, noe som fører til forkastet støpegods og kostbare korrektiviterasjoner.
Kjøpere bør spørre leverandørene direkte om hvordan deres støpe- og maskinbearbeidingsingeniører samarbeider under designgjennomgangen. En leverandør som er i stand til ekte prosessintegrering vil vise at deres støpeingeniører og CNC-programmerere deler designfiler og kommuniserer i DFM-fasen (Design for Manufacturability), ikke etter at de første støpningene er produsert.
Fordelene med nær-nettform og deres begrensninger
En av de viktigste grunnene til at produsenter velger investeringstøping med CNC-bearbeiding er den nær-nettform-kapasiteten til støpeprosessen. Ved å fange opp komplekse ytre geometrier i formen, minimeres materialfjerning i CNC-fasen, noe som reduserer syklustider, slitasje på verktøy og materialspill. Dette er spesielt verdifullt for kostbare superlegeringer, titan og rustfritt stål, der råmaterialer utgjør en betydelig kostnadsdriver.
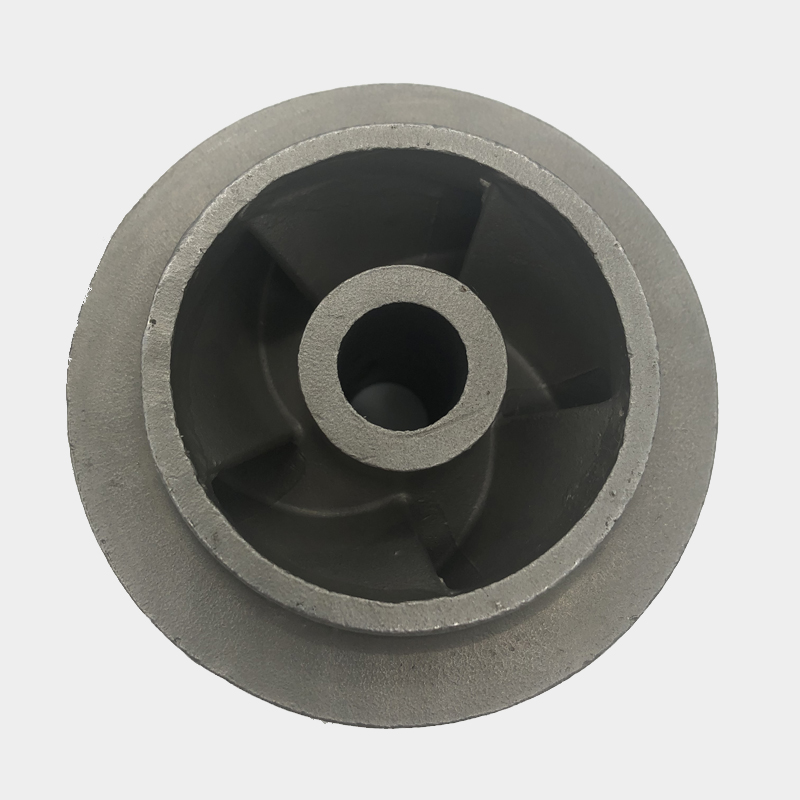
Likevel betyr nær-nettoform ikke ferdigform. Indre kanaler, gjenger, tetningsflater og nøyaktige boringer krever fortsatt CNC-behandling. En kompetent leverandør vil tydelig kommunisere hvilke egenskaper som leveres av støpet, og hvilke som krever maskinbearbeiding, samt de oppnåelige toleransene for hver enkelt. Vage svar på dette tidspunktet er et advarselssignal om at leverandøren kanskje mangler den prosessdybden som kreves for kravfylte applikasjoner.
Vurdering av leverandørers tekniske kapasiteter
Støpeanlegg og legeringsrekkevidde
Før kjøpere engasjerer en leverandør av investeringstøping med CNC-bearbeiding , må de gjennomføre en revisjon av bredden og dybden til støpeoperasjonen. Dette inkluderer rekkevidden av legeringer som behandles, maksimale og minimale delvekter som håndteres, og kompleksiteten i geometrier som anlegget har produsert med suksess. En leverandør som spesialiserer seg på investeringsstøp av karbonstål kan mangle kontrollen av skallkjemi og utbrenningsprotokollene som kreves for nikkelbaserte superlegeringer eller duplex rustfritt stål.
Skallbygging, voksinnstøping, avvoksing og støpe temperaturstyring er alle prosessvariabler som påvirker dimensjonell stabilitet og intern helhet i det ferdige støpet. Kjøpere som vurderer en leverandør for komplekse hydrauliske eller pumpekompontenter – for eksempel impellere – bør gjennomgå tidligere produksjonsprotokoller, kundeanbefalinger og materiellsertifikater for sammenlignbare legeringsfamilier. investeringstøping med CNC-bearbeiding for roterende komponenter som impellere krever spesielt konsekvent kornstruktur og overflateintegritet for å tåle syklisk belastning og væskedynamikk.
Be leverandøren om deres standard legeringsportefølje og eventuelle spesialprosesskvalifikasjoner de har. Kunder innen luftfart og medisin krever særlig dokumentert legeringssporbarhet fra smelting til ferdig del, og denne evnen bør ikke antas.
CNC-fresemaskiner og presisjonsomfang
Fresesiden av investeringstøping med CNC-bearbeiding må vurderes med like stor strengt. De viktigste variablene inkluderer antall akser som er tilgjengelige, spindelhastighetsområder, fleksibilitet i fastspenningsutstyr for komplekse støpegeometrier og metrologiinfrastruktur som brukes til å verifisere toleranser under prosessen. En leverandør som kun opererer 3-akse fresemaskiner kan ha problemer med sammensatte vinkler og dype lommefunksjoner som ofte forekommer i presisjonsstøpte komponenter.
Fem-akse CNC-fresing er spesielt relevant for støpninger med krumme overflater, flerplanfunktioner eller referansedatumer som ikke er parallelle med en flat monteringsflate. Når du vurderer en leverandørs fresekapasitet, bør du be om eksempler på de strengeste toleransene de regelmessig oppnår i produksjon — ikke bare kapasiteter som er oppgitt i markedsføringsmateriale. Gjentagelighet av toleranser gjennom en produksjonsbatch er en mer pålitelig indikator på kapasitet enn én enkelt utstillingsdel.
Kjøperne bør også bekrefte at leverandøren har dedikerte fester eller tombstones for de spesifikke delgruppene du planlegger å kjøpe inn. Generelle fester som brukes på støpte geometrier fører ofte til datumsforskyvningsfeil som akkumuleres over flere funksjoner, noe som resulterer i monteringer som består individuell inspeksjon, men som svikter ved endelig passformkontroll.
Kvalitetssikringssystemer og inspeksjonsprotokoller
Sertifiseringer og deres praktiske betydning
ISO 9001-sertifisering er et grunnkrav for enhver troverdig leverandør av investeringstøping med CNC-bearbeiding , men den er ikke tilstrekkelig i seg selv. ISO 9001 bekrefter at et kvalitetsstyringssystem finnes; det bekrefter ikke den tekniske dybden i dette systemet eller hvor strengt det anvendes. For kjøpere i regulerte industrier har tilleggssertifiseringer mer spesifikt vekt. AS9100-sertifisering indikerer prosessdisiplin på luft- og romfartsnivå. ISO 13485 signaliserer moden fremstilling av medisinske apparater. IATF 16949 demonstrerer produksjonskontroller i tråd med kravene i bilindustrien.
Utenfor sertifiseringer bør kjøpere be om kopier av interne prosesskontrollplaner, førsteartikkelinspeksjonsrapporter (FAI) fra sammenlignbare tidligere prosjekter og data om ikke-overholdelsesrate. En leverandør som er tilbakeholden med å dele denne informasjonen under leverandørkvalifisering er lite sannsynlig å bli mer transparent under produksjonen. Kvalitetstransparens bør være et uunnværlig kriterium ved valg av leverandør.
Dimensjonsverifikasjon og ikkenedbrytende testing
For komponenter produsert gjennom investeringstøping med CNC-bearbeiding , må dimensjonsverifikasjonen omfatte både støpegeometrien og de bearbeidede egenskapene. Koordinatmålemaskin (CMM)-kapasitet er standard for alvorlige presisjonsleverandører, men kjøpere bør bekrefte oppløsningsnivået og kalibreringsfrekvensen for disse systemene. Optisk scanning og 3D-sammenligning mot CAD-nominell modell brukes i økende grad for komplekse støpeprofiler der tradisjonell CMM-probing er upraktisk.
Indre støpeholdbarhet er like kritisk. Porøsitet, krympningshulrom og innslag som ikke er synlige på overflaten kan utvikle seg til feil under bruk. Røntgenradiografi, CT-scanning og fluorescerende penetreringsinspeksjon (FPI) er de viktigste metodene for ikkje-destruktiv testing som brukes på investeringsstøp. Kjøparar bør spesifisere kva slags ikkje-destruktive testmetodar som krevest i kjøpeordren sin og sjekke at leverandøren har riktig utstyr og personell med nødvendig kvalifikasjon for å utføre desse testane.
Leverandører som tilbyr investeringstøping med CNC-bearbeiding for kritiske applikasjonar bør vere i stand til å levere fullstendige inspeksjonspakkar med kvar sending, inkludert materiellsertifikatar, dimensjonsrapportar og dokumentasjon frå ikkje-destruktiv testing (NDT). Denne dokumentasjonen utgjer sporskyggekjeda som regulerte industrielle kundar krev.
Kommunikasjon, levertid og kommersiell avstemming
Ingeniørkommunikasjon og tilbakemelding om design for fremstilling (DFM)
Ein teknisk kompetent leverandør som kommuniserer svakt vil framleis føre til prosjektverksemdsforsinkelser og ingeniørfrustrasjon. Før ein leverandør blir endelig vald for investeringstøping med CNC-bearbeiding , kjøpere bør vurdere kvaliteten på kommunikasjonen under tilbuds- og DFM-gjennomgangsfasen. Gir leverandøren detaljert tilbakemelding på designfunksjoner som skaper støpeutfordringer? Markerer de proaktivt toleransekrav som overstiger pålitelig prosesskapasitet? Foreslår de designendringer som reduserer kostnaden uten å kompromittere funksjonen?
Leverandører som bare returnerer en pris uten meningsfull ingeniørinnsikt, anvender typisk en kommoditetenkemåte på presisjonsfremstilling. For komplekse deler fører denne tilnærmingen til problemer som kommer frem under førsteartikkelinspeksjon eller, verre, under kundens kvalifikasjonstesting. Sterk DFM-kommunikasjon før bestilling er en av de mest pålitelige indikatorene på en problemfri produksjonsopplevelse.
Realistisk levertid og produksjonskapasitet
Forpliktelser angående levertid for investeringstøping med CNC-bearbeiding prosjekter må vurderes realistisk. En typisk investeringsstøpeprosess – fra verktøyframstilling, gjennom støping, varmebehandling og CNC-avslutning – innebär flere sekvensielle operasjoner. Å skynde på noen av disse stadiene fører til dimensjonell ustabilitet, avvik i varmebehandlingen eller feil under maskinbearbeiding. Kjøpere bør være skeptiske til leverandører som oppgir urealistisk korte levertider som en konkurransetaktikk uten å forklare hvilke trinn de planlegger å forkorte.
Like viktig er leverandørens produksjonskapasitet i forhold til din forventede bestillingsvolum. En leverandør som kan levere en prototype raskt, men hvis støpeovner konsekvent er overbelasted ved seriestøping, er ikke en holdbar langtidspartner. Under kvalifisering av leverandører bør du be om en ærlig vurdering av nåværende kapasitetsutnyttelse og levertidsatferd under perioder med høy etterspørsel.
Kommersiell alignment omfatter også prisoversikt. For investeringstøping med CNC-bearbeiding , verktøykostnader, kostnad per støpt del og CNC-fresingkostnader er separate kostnadselementer, hver av dem påvirket av ulike variabler. En leverandør som presenterer en enkelt uklar pris uten tydelig kostnadsstruktur gjør det vanskelig for kjøpere å sammenligne tilbud objektivt eller å forstå hvor verditekniske forbedringsmuligheter finnes.
Risikostyring og faktorer knyttet til langsiktige partnerskap
Forsyningskjedsrobusthet og råvareinnkjøp
Kjøpere som velger en leverandør for investeringstøping med CNC-bearbeiding må vurdere forsyningskjedsrobustheten, spesielt når det gjelder spesiallegeringer. Investeringsstøping avhenger av kontrollert smelting av legeringsmateriale, og forstyrrelser i råvareforsyningen kan føre til produksjonsforsinkelser eller tvinge frem bruk av alternative legeringer som krever ny kvalifikasjon. Spør potensielle leverandører hvordan de håndterer legeringslager, om de holder sikkerhetslager av materialer med høy etterspørsel og hvordan de kommuniserer forsyningssvikt til kundene.
En leverandør med diversifisert råvareinnkjøp og dokumenterte prosesser for kvalifikasjon av underleverandører i sin egen leveranskjede er mindre sannsynlig til å videreformidle oppstrømsforstyrrelser til deg som kjøper. Dette er spesielt relevant i perioder med markedsvolatilitet som påvirker prisen på nikkel, kobolt og spesialrustfritt stål.
Kultur for kontinuerlig forbedring og teknisk utvikling
De beste leverandørene av investeringstøping med CNC-bearbeiding er de som investerer i kontinuerlig prosessforbedring, ikke bare de som kan utføre en nåværende designkompetent. Kjøpere som bygger langsiktige forhold bør vurdere om en leverandør har et aktivt program for teknisk utvikling, om de investerer i nye støpe-simuleringsverktøy og om deres CNC-fresingsteam holder seg oppdatert med nyeste freseverktøyteknologi og programmeringsavanseringer.
Leverandører som demonstrerer en forbedringskultur er bedre rustet til å hjelpe deg med å redusere delkostnader over tid, forbedre utbyttet og tilpasse seg konstruendringer uten å starte fra bunnen av. Når du vurderer en leverandør for investeringstøping med CNC-bearbeiding , bør du spørre om kostnadsreduserende tiltak de har gjennomført for eksisterende kunder og eksempler på forbedringer av prosesskapasitet som er oppnådd under en produksjonsløpssyklus.
Til slutt er den rette leverandøren ikke bare en leverandør, men en produksjonspartner hvis tekniske dybde, kvalitetsdisiplin og kommunikasjonskultur er i tråd med dine produksjonskrav og din akseptable risikonivå. Å ta deg tid til å vurdere disse faktorene grundig før bestilling av den første ordren gir avkastning gjennom hele komponentens produksjonslivssyklus.
Ofte stilte spørsmål
Hvilke toleranser er vanligvis oppnåelige med investeringsstøping kombinert med CNC-bearbeiding?
Investeringstøpning alene oppnår vanligvis dimensjonelle toleranser i området ±0,1 til ±0,3 mm, avhengig av delens geometri, legering og plassering av egenskapene. Når CNC-bearbeiding utføres på kritiske overflater etter tøping, er toleranser på ±0,01 til ±0,05 mm vanligvis oppnåelige på godt fikserte og stabile støpegeometrier. Den faktiske toleransekapasiteten for en spesifikk del avhenger av legeringen, type egenskap og leverandørens fikserings- og inspeksjonsinfrastruktur.
Hvordan bør kjøpere vurdere en leverandørs evne til å håndtere både støping og bearbeiding internt?
Kjøpere bør be om en anleggsbesøk eller detaljert dokumentasjon av kapasiteten som dekker begge operasjonene. Viktige indikatorer på virkelig integrering i huset inkluderer felles DFM-gjennomgangsprosesser der både støpe- og maskineringsteknikere er involvert, dokumenterte toleransestandarder for maskinerte overflater og inspeksjonsutstyr som kan verifisere både støpte og maskinerte egenskaper. Integrering fra én leverandør eliminerer målevariasjon mellom leverandører og forbedrer ansvarsforhold.
Hvilke materialer behandles vanligvis mest gjennom investeringsstøping kombinert med CNC-maskinering?
De mest vanlige materialene inkluderer karbonstål, legeringsstål, rustfritt stål i grader som 316L og 17-4 PH, duplexrustfritt stål, nikkelbaserte superlegeringer som Inconel og Hastelloy, kobolt-kromlegeringer og aluminiumslegeringer. Valget av legering styres av bruksforholdene, inkludert temperatur, korrosjonsmiljø, mekanisk belastning og vektkrav. Leverandører bør vurderes ut fra deres spesifikke erfaring med legeringsfamilien som er relevant for ditt anvendelsesområde.
Hvordan kan kjøpere beskytte seg mot kvalitetsfeil under den første serietilvirkningen?
Kjøpere bør kreve en formell førsteartikkelinspeksjonsprosess (FAI), der leverandøren sender inn en fullstendig dimensjonsrapport, materialsertifikater og eventuelle nødvendige NDT-dokumenter til vurdering og godkjenning før seriefremstillingen starter. Å inkludere FAI-krav i kjøpeordren eller kvalitetsplanen etablerer en kontraktsbasert kvalitetskontroll. I tillegg gir forespørsel om prøvegjutninger før CNC-bearbeiding kjøperne mulighet til å vurdere gjutningens feilfrihet uavhengig av før verdiskapende bearbeidingskostnader investeres.
Innholdsfortegnelse
- Forståelse av den kombinerte prosessen og hvorfor integrering er viktig
- Vurdering av leverandørers tekniske kapasiteter
- Kvalitetssikringssystemer og inspeksjonsprotokoller
- Kommunikasjon, levertid og kommersiell avstemming
- Risikostyring og faktorer knyttet til langsiktige partnerskap
-
Ofte stilte spørsmål
- Hvilke toleranser er vanligvis oppnåelige med investeringsstøping kombinert med CNC-bearbeiding?
- Hvordan bør kjøpere vurdere en leverandørs evne til å håndtere både støping og bearbeiding internt?
- Hvilke materialer behandles vanligvis mest gjennom investeringsstøping kombinert med CNC-maskinering?
- Hvordan kan kjøpere beskytte seg mot kvalitetsfeil under den første serietilvirkningen?