
 EN
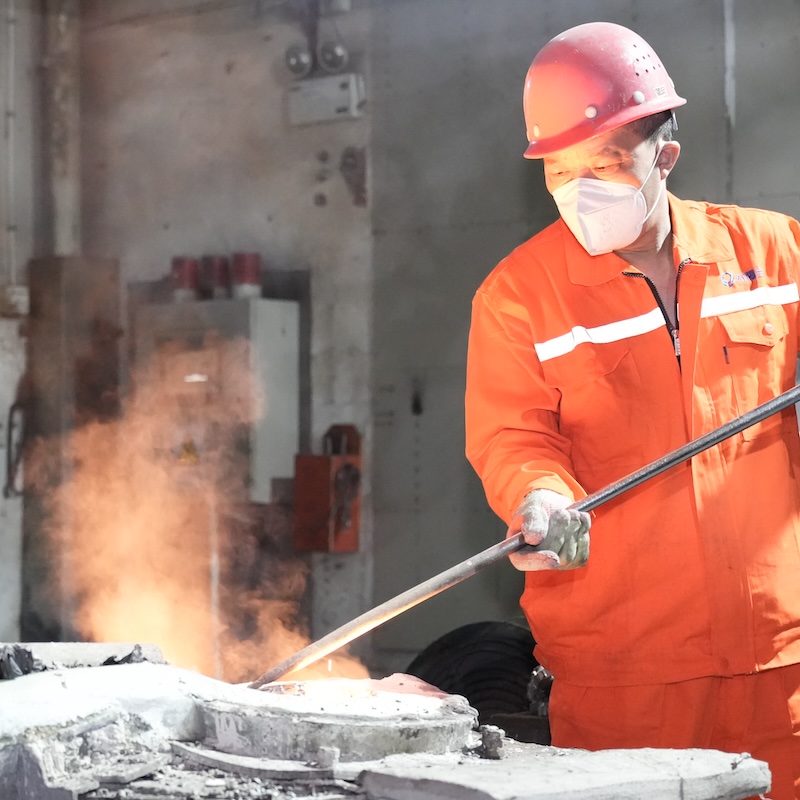
انتخاب شریک تولید مناسب برای ریختهگری از قالب ذوبشونده همراه با ماشینکاری CNC یکی از مهمترین تصمیماتی است که یک تیم تأمین میتواند اتخاذ کند. این دو فرآیند، هنگامی که با هم ترکیب میشوند، دقت ابعادی استثنایی، کیفیت سطحی عالی و توانایی تولید اشکال هندسی بسیار پیچیدهای را فراهم میکنند که هیچیک از این دو فرآیند به تنهایی قادر به تحقق آن نخواهند بود. با این حال، منظره تأمینکنندگان پراکنده است، تواناییها بهطور چشمگیری متفاوت هستند و انتخاب نادرست میتواند منجر به اصلاحات پرهزینه، تأخیر در زمانبندیها و قطعاتی شود که نیازمندیهای مهندسی را برآورده نمیکنند. خریدارانی که بدون چارچوبی ساختاریافته به این تصمیم میرسند، اغلب شکافهای حیاتی را تنها پس از امضای قرارداد کشف میکنند.
این راهنما برای این طراحی شده است که خریداران را قبل از تعهد به انتخاب تأمینکنندهای از ریختهگری از قالب ذوبشونده همراه با ماشینکاری CNC این امر شامل ارزیابی تواناییهای فنی، کیفیت یکپارچهسازی فرآیندها، زیرساختهای تضمین کیفیت، انتظارات ارتباطی و عوامل تجاری میشود که یک شریک قابل اعتماد بلندمدت را از یک ریسک کوتاهمدت متمایز میکند. چه قطعات دقیقی برای صنایع هوا و فضا، دستگاههای پزشکی، پمپهای صنعتی یا سیستمهای خودرو تأمین کنید، معیارهای ارائهشده در اینجا به شما کمک میکند تا تصمیمی آگاهانه و مستدل در زمینه تأمین مواد اتخاذ کنید.
درک فرآیند ترکیبی و دلیل اهمیت یکپارچهسازی
منطق فنی پشت ترکیب ریختهگری و ماشینکاری
ریختهگری از قالب ذوبشونده همراه با ماشینکاری CNC فقط این نیست که قطعهای را ریختهگری کنید و سپس آن را پس از آن فرزکاری نمایید. بلکه این دو فرآیند باید از مرحله طراحی بهصورت یکپارچه مهندسی شوند. ریختهگری از قالبهای صرفهجوییشده (Investment casting) قطعاتی با شکل تقریباً نهایی تولید میکند که جزئیات ظاهری ظریف و تلورانسهای ابعادی بسیار دقیقی دارند؛ معمولاً در محدوده ±۰٫۱ تا ±۰٫۳ میلیمتر، بسته به آلیاژ و هندسه قطعه. سپس فرزکاری با ماشینهای عددی کنترلشده (CNC) ویژگیهای حیاتی مانند سوراخهای یاتاقان، سطوح آببندی، اتصالات رزوهدار و نقاط مرجع دقیق را با تلورانسهایی پردازش میکند که ریختهگری بهتنهایی نمیتواند بهطور قابلاطمینانی آنها را تأمین کند.
وقتی تأمینکنندهای هر دو رشته را درک میکند، ریختهگری را با در نظر گرفتن فرزکاری طراحی میکند. این بدان معناست که برای سطوح قابل فرزکاری، مقدار مناسبی از مواد اضافی (Stock allowance) در نظر گرفته میشود، خطوط اتصال (Parting lines) بهگونهای تعیین میشوند که مزاحمت را به حداقل برسانند و ترکیب آلیاژ انتخاب میشود تا بدون خرابی ابزار یا سختشدن محلی قطعه (Work-hardening) بهراحتی فرزکاری شود. تأمینکنندگانی که این دو فرآیند را بهصورت جدا از هم در نظر میگیرند، متغیرهایی ایجاد میکنند که قابل پیشگیری هستند و منجر به دور ریختن قطعات ریختهگریشده و تکرارهای گرانقیمت و اصلاحی میشوند.
خریداران باید از تأمینکنندگان بهطور مستقیم بپرسند که تیمهای مهندسی ریختهگری و ماشینکاری آنها در مرحله بررسی طراحی چگونه با یکدیگر همکاری میکنند. تأمینکنندهای که قادر به انجام واقعی یکپارچهسازی فرآیند باشد، نشان خواهد داد که مهندسان ریختهگری و برنامهنویسان ماشینهای CNC آنها در مرحله DFM (طراحی برای سهولت تولید) فایلهای طراحی را به اشتراک میگذارند و با یکدیگر ارتباط برقرار میکنند، نه پس از تولید اولین قطعات ریختهگری شده.
مزایای شکلگیری تقریبی و محدودیتهای آن
یکی از دلایل اصلی انتخاب توسط سازندگان ریختهگری از قالب ذوبشونده همراه با ماشینکاری CNC توانایی شکلگیری تقریبی فرآیند ریختهگری است. با ثبت اشکال پیچیده خارجی در قالب، حجم برداشت مواد در مرحله CNC به حداقل میرسد و این امر زمان چرخه، سایش ابزار و ضایعات مواد را کاهش میدهد. این ویژگی بهویژه برای آلیاژهای پرهمهبهای پیشرفته، تیتانیوم و درجات فولاد ضدزنگ که در آنها هزینه مواد اولیه عامل مهمی در تعیین هزینه کلی است، ارزشمند میباشد.
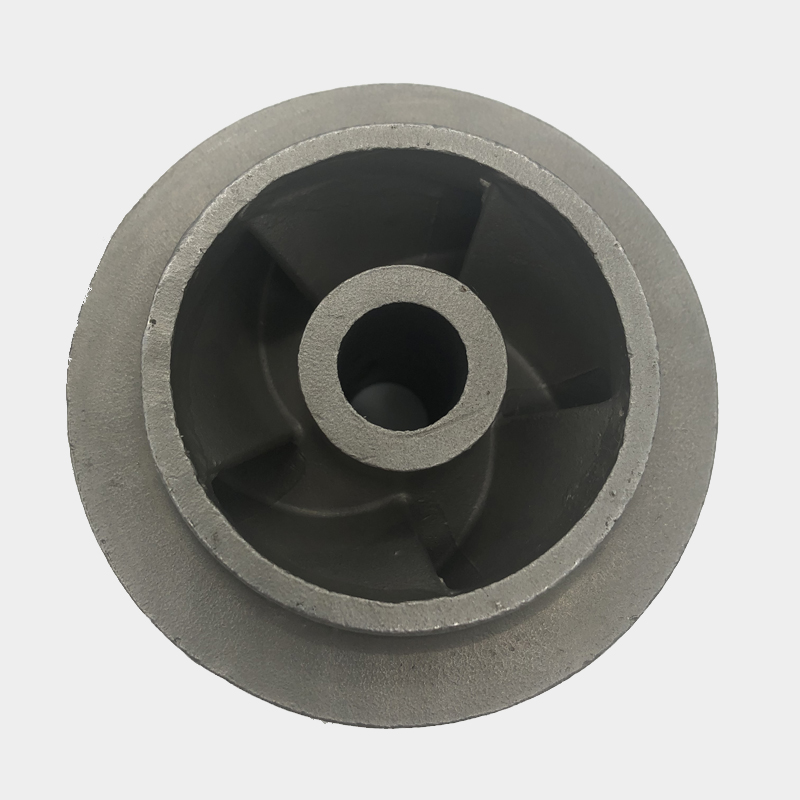
با این حال، نزدیک به شکل نهایی به معنای شکل تمامشده نیست. مسیرهای داخلی، ویژگیهای دارای رزوه، سطوح آببندی و سوراخهای با دقت بالا همچنان نیازمند پردازش توسط ماشینهای CNC هستند. یک تأمینکننده کارآمد باید بهوضوح مشخص کند که کدام ویژگیها توسط ریختهگری تأمین میشوند و کدامها نیازمند ماشینکاری هستند، و همچنین دقتهای قابل دستیابی برای هر یک را اعلام کند. پاسخهای مبهم در این مرحله نشانهای از این است که تأمینکننده ممکن است عمق فرآیندی لازم برای کاربردهای پیچیده را نداشته باشد.
ارزیابی تواناییهای فنی تأمینکننده
تسهیلات ریختهگری و محدوده آلیاژها
پیش از انتخاب تأمینکنندهای برای ریختهگری از قالب ذوبشونده همراه با ماشینکاری CNC , خریداران باید گستره و عمق عملیات ریختهگری را ارزیابی کنند. این امر شامل محدوده آلیاژهای پردازششده، حداقل و حداکثر وزن قطعات پردازششده و پیچیدگی اشکالی است که این تسهیلات با موفقیت تولید کردهاند. یک تأمینکننده متخصص در ریختهگریهای سرمایهگذاری فولاد کربنی ممکن است کنترل شیمی پوسته و پروتکلهای سوزاندن لازم برای آلیاژهای سوپر (سوپرآلیاژهای نیکلی) یا فولاد ضدزنگ دوپلکس را نداشته باشد.
ساخت قالب، تزریق شمع، حذف شمع و مدیریت دمای ریختهگری، همگی متغیرهای فرآیندی هستند که بر پایداری ابعادی و سلامت داخلی ریختهگری نهایی تأثیر میگذارند. خریدارانی که تأمینکنندهای را برای قطعات هیدرولیکی یا پمپی پیچیده — مانند پروانهها — ارزیابی میکنند، باید سوابق تولید گذشته، مراجع مشتریان و گواهیهای مواد مربوط به خانوادههای آلیاژی مشابه را بررسی کنند. ریختهگری از قالب ذوبشونده همراه با ماشینکاری CNC قطعات چرخان مانند پروانهها نیازمند ساختار دانهای و یکپارچگی سطحی بسیار یکنواختی هستند تا در برابر بارگذاری چرخهای و دینامیک سیال مقاومت کنند.
از تأمینکننده بخواهید لیست استاندارد آلیاژهایی که ارائه میدهد و هرگونه صلاحیت ویژهای در فرآیندهای تولید را ارائه دهد. مشتریان هوافضا و پزشکی بهویژه از ردپایی مستند شده آلیاژ از مرحله ذوب تا قطعه تمامشده برخوردار باید باشند و این قابلیت نباید پیشفرض در نظر گرفته شود.
تجهیزات ماشینکاری CNC و دامنه دقت
بخش ماشینکاری از ریختهگری از قالب ذوبشونده همراه با ماشینکاری CNC باید با دقت یکسان ارزیابی شوند. متغیرهای کلیدی شامل تعداد محورهای موجود، محدودههای سرعت میله ابزار، انعطافپذیری در بستن قطعات برای هندسههای ریختهگری پیچیده و زیرساخت اندازهگیری مورد استفاده برای تأیید دقتهای مورد نیاز در حین فرآیند تولید میباشند. تأمینکنندهای که تنها از ماشینهای ۳ محوری استفاده میکند ممکن است در پردازش زوایای مرکب و ویژگیهای جیبهای عمیق که در قطعات ریختهگری دقیق رایج هستند، با مشکل مواجه شود.
ماشینکاری CNC پنجمحوری بهویژه برای قطعات ریختهگری با سطوح منحنی، ویژگیهای چندصفحهای یا دادههای مرجعی که موازی با سطح تثبیت تخت نیستند، اهمیت دارد. هنگام بررسی قابلیتهای ماشینکاری تأمینکننده، نمونههایی از دقیقترین تلرانسهایی را که بهطور معمول در تولید نگهدارده میشوند درخواست کنید — نه صرفاً قابلیتهایی که در مواد تبلیغاتی ادعا شدهاند. تکرارپذیری تلرانس در طول یک دسته تولید، شاخصی قابلاعتمادتر از قابلیتهای تولیدی نسبت به یک قطعه نمایشی منفرد است.
خریداران باید همچنین اطمینان حاصل کنند که تأمینکننده برای خانوادههای قطعات خاصی که قصد خرید آنها را دارند، از وسایل ثابتکننده یا «تامبستونها» اختصاصی استفاده میکند. استفاده از وسایل ثابتکننده عمومی برای اشکال ریختهگری اغلب منجر به خطاهای جابجایی مبدأ (Datum Shift) میشود که در طول ویژگیهای مختلف تجمع پیدا کرده و در نهایت باعث میشود مجموعهها در بازرسیهای جداگانه قبول شوند اما در بازرسی نهایی انطباق (Fit-check) شکست بخورند.
سیستمهای تضمین کیفیت و پروتکلهای بازرسی
گواهینامهها و معنای عملی آنها
گواهینامه ISO 9001 حداقل انتظاری برای هر تأمینکننده معتبر از ریختهگری از قالب ذوبشونده همراه با ماشینکاری CNC , اما به تنهایی کافی نیست. گواهینامه ISO 9001 تنها وجود یک سیستم مدیریت کیفیت را تأیید میکند؛ اما عمق فنی این سیستم یا سختگیری در اجرای آن را تأیید نمیکند. برای خریداران در صنایع تحت نظارت، گواهینامههای اضافی اهمیت خاصتری دارند. گواهینامه AS9100 نشاندهنده انضباط فرآیندی سطح هوافضا است. گواهینامه ISO 13485 نشاندهنده بلوغ تولید دستگاههای پزشکی است. و گواهینامه IATF 16949 کنترلهای تولید متناسب با صنعت خودروسازی را اثبات میکند.
فراتر از گواهینامهها، خریداران باید نسخههایی از برنامههای کنترل فرآیند داخلی، گزارشهای بازرسی اولیه (FAI) از پروژههای مشابه انجامشده در گذشته و دادههای مربوط به نرخ عدم انطباق را درخواست کنند. تأمینکنندهای که در مرحله ارزیابی تأمینکنندگان از ارائه این اطلاعات احتراز میکند، احتمالاً در طول تولید نیز شفافیت بیشتری از خود نشان نخواهد داد. شفافیت در زمینه کیفیت باید بهعنوان یک معیار غیرقابل مذاکره در انتخاب تأمینکنندگان در نظر گرفته شود.
تأیید ابعادی و آزمونهای غیرمخرب
برای قطعات تولیدشده از طریق ریختهگری از قالب ذوبشونده همراه با ماشینکاری CNC , تأیید ابعادی باید هم هندسه ریختهگریشده و هم ویژگیهای ماشینکاریشده را پوشش دهد. قابلیت استفاده از دستگاه اندازهگیری هماهنگ (CMM) استانداردی برای تأمینکنندگان جدی در حوزه دقت بالا محسوب میشود، اما خریداران باید وضوح و فراوانی کالیبراسیون این سیستمها را تأیید کنند. اسکن نوری و مقایسه سهبعدی با مدل CAD اصلی بهطور فزایندهای برای پروفیلهای ریختهگری پیچیدهای که در آنها استفاده از روشهای سنتی CMM غیرعملی است، بهکار گرفته میشود.
سالمبودن داخلی ریختهگری نیز به همان میزان حیاتی است. تخلخلها، حفرههای انقباضی و ناخالصیهایی که در سطح قابل مشاهده نیستند، ممکن است در طول دوره بهرهبرداری منجر به شکستها شوند. رادیوگرافی اشعه ایکس، اسکن توموگرافی کامپیوتری (CT) و بازرسی نفوذی فلوئورسنت (FPI) روشهای اصلی آزمونهای غیرمخرب برای ریختهگریهای سرمایشی هستند. خریداران باید در سفارش خرید خود مشخص کنند که کدام یک از این روشهای آزمون غیرمخرب الزامی است و از داشتن تجهیزات و صلاحیتهای لازم کارکنان تأمینکننده برای انجام این آزمونها اطمینان حاصل کنند.
تأمینکنندگان ارائهدهنده ریختهگری از قالب ذوبشونده همراه با ماشینکاری CNC برای کاربردهای حیاتی باید بتوانند با هر محموله، بستههای کامل بازرسی را ارائه دهند که شامل گواهیهای مواد، گزارشهای ابعادی و سوابق آزمونهای غیرمخرب میشود. این اسناد زنجیره قابل پیگیری را تشکیل میدهند که مشتریان صنایع نظارتشده آن را مورد نیاز دارند.
ارتباطات، زمان تحویل و همسویی تجاری
ارتباطات مهندسی و بازخورد طراحی برای ساختپذیری
تأمینکنندهای که از نظر فنی قادر است اما ارتباط ضعیفی برقرار میکند، همچنان منجر به تأخیر در پروژه و ناراحتی مهندسی میشود. پیش از نهاییسازی انتخاب یک تأمینکننده برای ریختهگری از قالب ذوبشونده همراه با ماشینکاری CNC , خریداران باید کیفیت ارتباطات را در مرحله پیشفاکتوردهی و بررسی DFM ارزیابی کنند. آیا تأمینکننده بازخورد دقیقی درباره ویژگیهای طراحی که چالشهای ریختهگری ایجاد میکنند، ارائه میدهد؟ آیا بهصورت پیشگیرانه محدودیتهای تلرانسی را که از قابلیت فرآیند قابل اعتماد فراتر میروند، شناسایی میکند؟ آیا پیشنهاداتی برای اصلاح طراحی ارائه میدهد که بدون تأثیر بر عملکرد، هزینه را کاهش دهد؟
تأمینکنندگانی که صرفاً قیمت را اعلام میکنند و هیچ ورودی مهندسی معناداری ارائه نمیدهند، معمولاً رویکردی کالایی به ساخت قطعات دقیق دارند. برای قطعات پیچیده، این رویکرد منجر به مشکلاتی میشود که در مرحله بازرسی نمونه اولیه یا بدتر از آن، در آزمونهای صلاحیتسنجی مشتری ظاهر میشوند. ارتباط قوی در حوزه DFM پیش از ثبت سفارش، یکی از قابلاعتمادترین پیشبینیکنندههای تجربه تولید بدون مشکل است.
واقعگرایی در زمان تحویل و ظرفیت تولید
تعهدات زمان تحویل برای ریختهگری از قالب ذوبشونده همراه با ماشینکاری CNC پروژهها باید بهصورت واقعبینانه ارزیابی شوند. چرخهٔ رایج ریختهگری تزریقی — از ساخت ابزار تا ریختهگری، عملیات حرارتی و پرداخت نهایی با ماشینکاری با ابزارهای کنترل عددی (CNC) — شامل عملیات متوالی متعددی است. شتابزده انجام هر مرحلهای میتواند منجر به ناپایداری ابعادی، عدم انطباق در عملیات حرارتی یا خطاهای ماشینکاری شود. خریداران باید نسبت به تأمینکنندگانی که زمانهای تحویل غیرواقعی و بسیار کوتاهی را بهعنوان یک تاکتیک رقابتی ارائه میدهند، مشکوک باشند؛ مگر اینکه توضیح دهند کدام مراحل را قصد فشردهسازی دارند.
همچنین، ظرفیت تولیدی تأمینکننده نسبت به حجم سفارش پیشبینیشدهٔ شما نیز از اهمیت بالایی برخوردار است. تأمینکنندهای که میتواند نمونهٔ اولیه را بهسرعت تحویل دهد، اما کورههای ریختهگریاش در حجمهای تولیدی بهطور مداوم پر از سفارشات باشد، شریکی پایدار و بلندمدت نخواهد بود. در فرآیند ارزیابی تأمینکنندگان، از آنها بخواهید ارزیابی صادقانهای از میزان استفاده فعلی از ظرفیت تولیدی و رفتار زمانهای تحویل در دورههای تقاضای اوج ارائه دهند.
هماهنگی تجاری همچنین شامل شفافیت در قیمتگذاری میشود. برای ریختهگری از قالب ذوبشونده همراه با ماشینکاری CNC هزینه ابزارآلات، هزینه ریختهگری به ازای هر قطعه و هزینه ماشینکاری با CNC عناصر هزینهای مجزا هستند که هر یک تحت تأثیر متغیرهای متفاوتی قرار دارند. تأمینکنندهای که قیمتی واحد و غیرشفاف ارائه میدهد، بدون روشنسازی ساختار هزینهها، مقایسه عینی پیشنهادات را برای خریداران دشوار میسازد و درک فرصتهای مهندسی ارزش را نیز مشکل مینماید.
عوامل مدیریت ریسک و شراکت بلندمدت
انعطافپذیری زنجیره تأمین و تأمین مواد اولیه
خریدارانی که تأمینکنندهای را برای ریختهگری از قالب ذوبشونده همراه با ماشینکاری CNC انتخاب میکنند، باید انعطافپذیری زنجیره تأمین را، بهویژه برای آلیاژهای تخصصی، در نظر بگیرند. ریختهگری تزریقی به ذوب کنترلشده مواد شارژ آلیاژ وابسته است و اختلالات در تأمین مواد اولیه میتواند منجر به تأخیر در برنامههای تولید یا جایگزینی آلیاژها شود که نیازمند صدور مجدد مجوزهای لازم است. از تأمینکنندگان بالقوه بپرسید که چگونه موجودی آلیاژها را مدیریت میکنند، آیا برای مواد اولیه با تقاضای بالا موجودی احتیاطی نگهداری میکنند و چگونه اختلالات در تأمین را به مشتریان اطلاع میدهند.
تأمینکنندهای که منابع تأمین مواد اولیه خود را متنوع کرده و فرآیندهای مستندسازیشدهای برای ارزیابی تأمینکنندگان زنجیره تأمین خود دارد، احتمال کمتری دارد که اختلالات رخداده در سطوح بالاتر زنجیره تأمین را به شما به عنوان خریدار منتقل کند. این امر بهویژه در دورههای نوسان بازار که قیمت نیکل، کبالت و فولاد ضدزنگ تخصصی را تحت تأثیر قرار میدهد، اهمیت بیشتری پیدا میکند.
فرهنگ بهبود مستمر و توسعه فنی
بهترین تأمینکنندگان ریختهگری از قالب ذوبشونده همراه با ماشینکاری CNC کسانی هستند که در بهبود مستمر فرآیندها سرمایهگذاری میکنند، نه صرفاً کسانی که تنها قادر به اجرای طراحی فعلی با کیفیت مناسب هستند. خریدارانی که قصد ایجاد روابط بلندمدت دارند، باید ارزیابی کنند که آیا تأمینکننده برنامهای فعال برای توسعه فنی دارد یا خیر، آیا در ابزارهای جدید شبیهسازی ریختهگری سرمایهگذاری میکند و آیا تیم ماشینکاری CNC آن بهروزترین فناوریهای ابزار برش و پیشرفتهای نرمافزاری را دنبال میکند یا خیر.
تأمینکنندگانی که فرهنگ بهبود را نشان میدهند، موقعیت بهتری برای کمک به شما در کاهش هزینههای قطعات در طول زمان، افزایش بازده و سازگاری با تغییرات طراحی بدون آغاز از صفر دارند. هنگام ارزیابی یک تأمینکننده برای ریختهگری از قالب ذوبشونده همراه با ماشینکاری CNC , دربارهی ابتکارات کاهش هزینهای که برای مشتریان فعلی خود اجرا کردهاند و نمونههایی از بهبودهای دستیافتهشده در توانایی فرآیند در طول چرخهی تولید پرسش کنید.
در نهایت، تأمینکنندهی مناسب تنها یک فروشنده نیست، بلکه یک شریک تولیدی است که عمق فنی، انضباط کیفیت و فرهنگ ارتباطی آن با نیازهای تولیدی و میزان تحمل ریسک کسبوکار شما همسو است. صرف زمان لازم برای ارزیابی دقیق این عوامل پیش از ثبت اولین سفارش، در طول چرخهی تولید قطعه سودآوری قابل توجهی دارد.
سوالات متداول
چه مقدار از انحرافات (تولرانس) معمولاً با ترکیب روش ریختهگری دقیق و ماشینکاری CNC قابل دستیابی است؟
ریختهگری سرمایهای به تنهایی معمولاً دقت ابعادی در محدوده ±۰٫۱ تا ±۰٫۳ میلیمتر را با توجه به هندسه قطعه، آلیاژ و محل ویژگیها فراهم میکند. زمانی که ماشینکاری CNC روی سطوح حیاتی پس از ریختهگری اعمال میشود، دقت ابعادی ±۰٫۰۱ تا ±۰٫۰۵ میلیمتر بهطور معمول برای هندسههای ریختهگری پایدار و بهخوبی محکمشده قابل دستیابی است. دقت ابعادی واقعی قابل دستیابی برای یک قطعه خاص، بستگی به آلیاژ مورد استفاده، نوع ویژگی و زیرساختهای محکمسازی و بازرسی تأمینکننده دارد.
خریداران چگونه باید توانایی تأمینکننده را در انجام همزمان ریختهگری و ماشینکاری در داخل کارخانه ارزیابی کنند؟
خریداران باید درخواست توری از تسهیلات یا مستندات دقیق از قابلیتهای فنی را ارائه دهند که هر دو عملیات را پوشش دهد. نشانههای کلیدی ادغام واقعی درونسازمانی عبارتند از فرآیندهای مشترک بررسی قابلیت ساختپذیری طراحی (DFM) که شامل مهندسان ریختهگری و ماشینکاری میشود، استانداردهای مستند شده میزان ذخیره مواد برای سطوح ماشینکاریشده، و تجهیزات بازرسی که قادر به ارزیابی هم ویژگیهای ریختهگریشده و هم ویژگیهای ماشینکاریشده باشند. ادغام تأمین از تکمنبع، تغییرات ابعادی بین تأمینکنندگان را حذف کرده و پاسخگویی را بهبود میبخشد.
موادی که معمولاً از طریق ریختهگری دقیق همراه با ماشینکاری CNC پردازش میشوند، چه موادی هستند؟
مواد رایجترین شامل فولاد کربنی، فولاد آلیاژی، درجات فولاد ضدزنگ مانند ۳۱۶L و ۱۷-۴ PH، فولاد ضدزنگ دوپلکس، سوپرآلیاژهای نیکلی مانند اینکونل و هستلوی، آلیاژهای کبالت-کروم و آلیاژهای آلومینیوم میباشند. انتخاب آلیاژ بر اساس شرایط کاربردی از جمله دما، محیط خورنده، بارهای مکانیکی و نیازهای وزنی تعیین میشود. تأمینکنندگان باید از نظر تجربه خاص خود در زمینه خانواده آلیاژهای مرتبط با کاربرد شما ارزیابی گردند.
خریداران چگونه میتوانند خود را در برابر شکستهای کیفیتی در اولین تولید انبوه محافظت کنند؟
خریداران باید فرآیند رسمی بازرسی اولین قطعه (FAI) را الزامی کنند که در آن تأمینکننده گزارش کامل ابعادی، گواهیهای مواد و هرگونه مدارک لازم برای بازرسی غیرمخرب (NDT) را جهت بررسی و تأیید پیش از شروع تولید انبوه ارائه دهد. درج الزامات FAI در سفارش خرید یا برنامه کیفیت، دروازه کیفیت قراردادی را تعیین میکند. علاوه بر این، درخواست نمونههای ریختهگری پیش از ماشینکاری CNC به خریداران اجازه میدهد تا استحکام ریختهگری را بهصورت مستقل ارزیابی کنند، پیش از اینکه هزینههای افزودهشده ماشینکاری صرف شود.
فهرست مطالب
- درک فرآیند ترکیبی و دلیل اهمیت یکپارچهسازی
- ارزیابی تواناییهای فنی تأمینکننده
- سیستمهای تضمین کیفیت و پروتکلهای بازرسی
- ارتباطات، زمان تحویل و همسویی تجاری
- عوامل مدیریت ریسک و شراکت بلندمدت
-
سوالات متداول
- چه مقدار از انحرافات (تولرانس) معمولاً با ترکیب روش ریختهگری دقیق و ماشینکاری CNC قابل دستیابی است؟
- خریداران چگونه باید توانایی تأمینکننده را در انجام همزمان ریختهگری و ماشینکاری در داخل کارخانه ارزیابی کنند؟
- موادی که معمولاً از طریق ریختهگری دقیق همراه با ماشینکاری CNC پردازش میشوند، چه موادی هستند؟
- خریداران چگونه میتوانند خود را در برابر شکستهای کیفیتی در اولین تولید انبوه محافظت کنند؟