
 EN
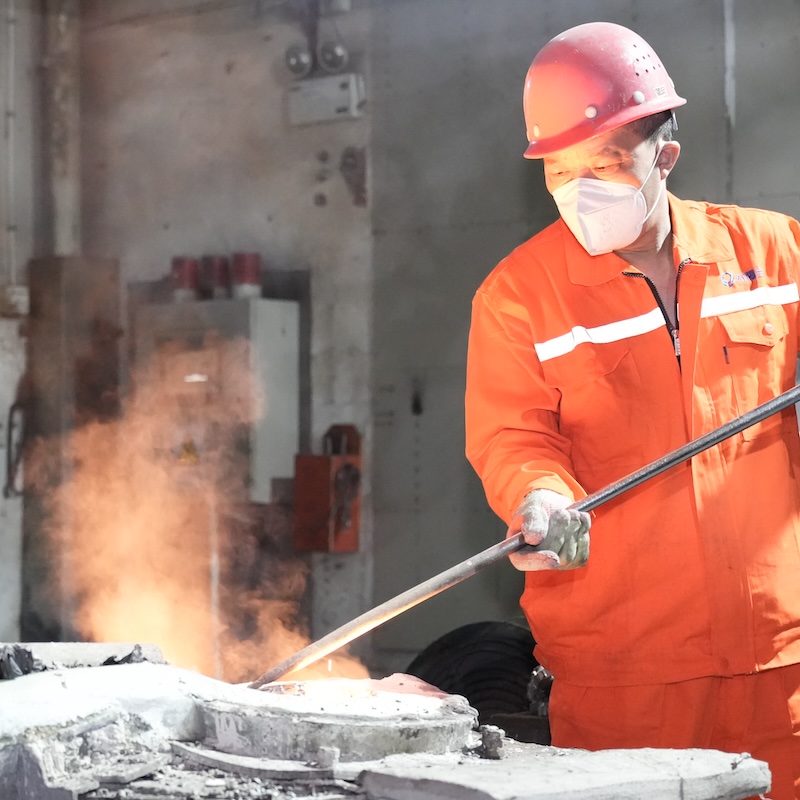
La scelta del giusto partner produttivo per fusione a cera persa con lavorazione CNC è una delle decisioni più importanti che un team di approvvigionamento possa prendere. Questi due processi, se combinati, garantiscono un’eccezionale precisione dimensionale, una qualità superiore della superficie e la capacità di produrre geometrie estremamente complesse che nessuno dei due processi riuscirebbe a realizzare autonomamente. Tuttavia, il panorama dei fornitori è frammentato, le capacità variano notevolmente e una scelta inadeguata può comportare costosi interventi di ripristino, ritardi nei tempi di consegna e componenti che non rispettano le specifiche ingegneristiche. Gli acquirenti che affrontano questa decisione senza un quadro strutturato spesso scoprono lacune critiche soltanto dopo la firma del contratto.
Questa guida è stata progettata per fornire agli acquirenti le conoscenze specifiche necessarie prima di impegnarsi con un fornitore di fusione a cera persa con lavorazione CNC . Comprende la valutazione delle capacità tecniche, della qualità dell’integrazione dei processi, delle infrastrutture per l’assicurazione della qualità, delle aspettative in termini di comunicazione e dei fattori commerciali che distinguono un partner affidabile a lungo termine da un rischio a breve termine. Che tu stia approvvigionando componenti di precisione per il settore aerospaziale, dispositivi medici, pompe industriali o sistemi automobilistici, i criteri qui delineati ti aiuteranno a prendere una decisione di approvvigionamento ben informata e giustificabile.
Comprendere il processo integrato e perché l’integrazione è fondamentale
La logica tecnica alla base dell’integrazione tra fonderia e lavorazione meccanica
Fusione a cera persa con lavorazione CNC non è semplicemente una questione di realizzare una fusione e successivamente eseguire la fresatura. I due processi devono essere progettati congiuntamente fin dalla fase di design. La fusione a cera persa produce componenti quasi pronti per l’uso, con dettagli superficiali fini e tolleranze dimensionali strette, generalmente comprese tra ±0,1 e ±0,3 mm, a seconda della lega e della geometria. La lavorazione CNC perfeziona quindi le caratteristiche critiche — fori per cuscinetti, superfici di tenuta, filettature e riferimenti di precisione — raggiungendo tolleranze che la sola fusione non riesce a garantire in modo affidabile.
Quando un fornitore possiede competenze approfondite in entrambe le discipline, progetta la fusione tenendo conto delle esigenze della lavorazione meccanica. Ciò significa prevedere opportuni sovrametalli sulle superfici da lavorare, posizionare le linee di divisione in modo da ridurre al minimo le interferenze e selezionare composizioni di lega che consentano una lavorazione pulita, senza scheggiature degli utensili né indurimento superficiale del materiale. I fornitori che considerano i due processi come operazioni separate introducono variabilità evitabili, causando scarti nelle fusioni e costose iterazioni correttive.
I clienti dovrebbero chiedere direttamente ai fornitori come i loro team di ingegneria per la fusione e la lavorazione collaborino durante la revisione del progetto. Un fornitore in grado di garantire una vera integrazione dei processi dimostrerà che i suoi ingegneri per la fusione e i programmatori CNC condividono i file di progetto e comunicano già nella fase di DFM (Design for Manufacturability), e non solo dopo la produzione dei primi getti.
Vantaggi della tecnologia near-net-shape e i relativi limiti
Uno dei motivi principali per cui i produttori scelgono fusione a cera persa con lavorazione CNC è la capacità near-net-shape del processo di fusione. Catturando geometrie esterne complesse nello stampo, la rimozione di materiale nella fase di lavorazione CNC è ridotta al minimo, consentendo di diminuire i tempi ciclo, l’usura degli utensili e gli scarti di materiale. Questo aspetto risulta particolarmente vantaggioso per superleghe, titanio e acciai inossidabili di costo elevato, nei quali il materiale grezzo rappresenta un fattore significativo del costo complessivo.
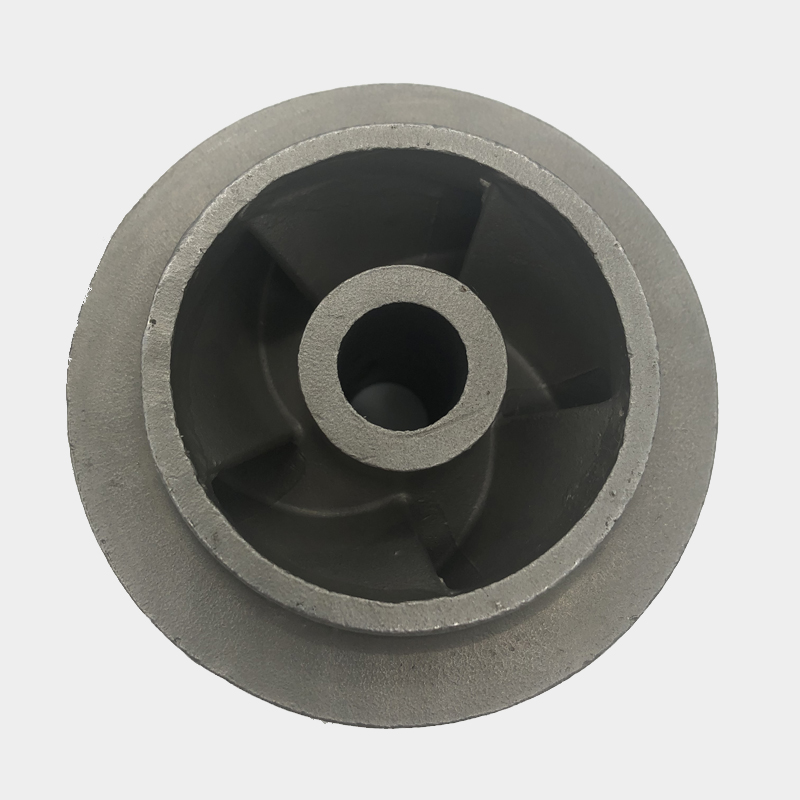
Tuttavia, near-net-shape non significa forma finita. I passaggi interni, le caratteristiche filettate, le superfici di tenuta e i fori con tolleranze strette richiederanno comunque l’intervento di macchine CNC. Un fornitore competente chiarirà in modo inequivocabile quali caratteristiche sono realizzate direttamente mediante la fusione e quali necessitano di lavorazione meccanica, indicando anche le tolleranze raggiungibili per ciascuna. Risposte vaghe in questa fase costituiscono un campanello d’allarme, segnalando che il fornitore potrebbe non possedere la profondità di processo necessaria per applicazioni esigenti.
Valutazione delle Capacità Tecniche del Fornitore
Impianto di fusione e gamma di leghe
Prima di affidarsi a un fornitore di fusione a cera persa con lavorazione CNC , gli acquirenti devono verificare l’ampiezza e la profondità dell’operazione di fusione. Ciò include la gamma di leghe trattate, i pesi massimi e minimi dei componenti gestiti e la complessità delle geometrie già prodotte con successo dall’impianto. Un fornitore specializzato in fusioni in acciaio al carbonio con tecnica a cera persa potrebbe non disporre del controllo della composizione della scocca e dei protocolli di bruciatura necessari per leghe super-resistenti a base di nichel o per acciai inossidabili duplex.
La costruzione dello stampo, l'iniezione della cera, la de-ceratura e la gestione della temperatura di colata sono tutti parametri di processo che influenzano la stabilità dimensionale e l'integrità interna della fusione finita. Gli acquirenti che valutano un fornitore per componenti idraulici o per pompe complessi — come gli impeller — dovrebbero esaminare i registri produttivi precedenti, le referenze dei clienti e le certificazioni dei materiali per famiglie di leghe analoghe. fusione a cera persa con lavorazione CNC per componenti rotanti come gli impeller richiede una struttura del grano e un’integrità superficiale particolarmente uniformi per resistere ai carichi ciclici e alle dinamiche dei fluidi.
Chiedere al fornitore il suo portafoglio standard di leghe e le eventuali qualifiche speciali sui processi in suo possesso. I clienti del settore aerospaziale e medico, in particolare, richiedono la tracciabilità documentata della lega dallo stato fuso al componente finito, e questa capacità non va data per scontata.
Attrezzature per la lavorazione CNC e campo di precisione
Il lato lavorazione di fusione a cera persa con lavorazione CNC devono essere valutati con pari rigore. Le variabili chiave includono il numero di assi disponibili, gli intervalli di velocità del mandrino, la flessibilità delle attrezzature per geometrie complesse di getti e l’infrastruttura metrologica utilizzata per verificare le tolleranze in-process. Un fornitore che utilizza esclusivamente centri di lavoro a 3 assi potrebbe incontrare difficoltà con gli angoli composti e le caratteristiche di tasche profonde comuni nei componenti di precisione ottenuti per fusione.
La fresatura CNC a 5 assi è particolarmente indicata per getti con superfici curve, caratteristiche su più piani o riferimenti geometrici non paralleli a una faccia di fissaggio piana. Quando si valuta la capacità di lavorazione di un fornitore, richiedere esempi delle tolleranze più strette che riesce regolarmente a rispettare in produzione — non soltanto le capacità dichiarate nei materiali promozionali. La ripetibilità delle tolleranze su un intero lotto di produzione costituisce un indicatore di capacità più affidabile rispetto a un singolo pezzo dimostrativo.
Gli acquirenti dovrebbero inoltre verificare che il fornitore disponga di dispositivi di fissaggio dedicati o di basi di fissaggio (tombstone) specifiche per le famiglie di componenti che intendono acquistare. L’impiego di dispositivi di fissaggio generici su geometrie di getti spesso introduce errori di spostamento del riferimento (datum shift) che si accumulano tra le varie caratteristiche, con il risultato che gli insiemi superano i controlli individuali ma falliscono nel controllo finale di assemblaggio.
Sistemi di garanzia della qualità e protocolli di ispezione
Certificazioni e loro significato pratico
La certificazione ISO 9001 è un requisito minimo per qualsiasi fornitore affidabile di fusione a cera persa con lavorazione CNC , ma da sola non è sufficiente. La certificazione ISO 9001 attesta l’esistenza di un sistema di gestione per la qualità; non ne verifica tuttavia la profondità tecnica né il rigore con cui viene applicato. Per gli acquirenti operanti in settori regolamentati, certificazioni aggiuntive rivestono un peso più specifico: la certificazione AS9100 indica una disciplina dei processi conforme agli standard aerospaziali; la ISO 13485 attesta la maturità nella produzione di dispositivi medici; l’IATF 16949 dimostra l’allineamento dei controlli produttivi al settore automobilistico.
Oltre alle certificazioni, gli acquirenti dovrebbero richiedere copie dei piani interni di controllo dei processi, delle relazioni di ispezione del primo articolo (FAI) provenienti da progetti analoghi svolti in passato e dei dati relativi al tasso di non conformità. Un fornitore riluttante a condividere queste informazioni durante la qualifica del fornitore difficilmente diventerà più trasparente durante la fase produttiva. La trasparenza qualitativa deve costituire un criterio imprescindibile nella selezione dei fornitori.
Verifica dimensionale e prove non distruttive
Per i componenti prodotti mediante fusione a cera persa con lavorazione CNC , la verifica dimensionale deve riguardare sia la geometria della fusione sia le caratteristiche lavorate. La capacità di misurazione con macchina di misura a coordinate (CMM) è uno standard per fornitori seri specializzati nella precisione; tuttavia, gli acquirenti devono verificare la risoluzione e la frequenza di taratura di questi sistemi. La scansione ottica e il confronto 3D con il modello CAD nominale sono sempre più utilizzati per profili di fusione complessi, laddove la tradizionale ispezione tramite sonda CMM risulta impraticabile.
La solidità interna della fusione è altrettanto critica. Porosità, cavità da ritiro e inclusioni invisibili sulla superficie possono evolvere in guasti durante il servizio. La radiografia a raggi X, la tomografia computerizzata (CT) e l’ispezione con liquido penetrante fluorescente (FPI) sono i principali metodi di prova non distruttiva utilizzati per le fusioni a cera persa. Gli acquirenti devono specificare quali metodi di PND sono richiesti nel proprio ordine d’acquisto e verificare che il fornitore disponga delle attrezzature appropriate e del personale qualificato per eseguirli.
Fornitori che offrono fusione a cera persa con lavorazione CNC per applicazioni critiche dovrebbe essere in grado di fornire, con ogni spedizione, pacchetti completi di ispezione, compresi i certificati di materiale, le relazioni dimensionali e i verbali delle prove non distruttive. Questa documentazione costituisce la catena di tracciabilità richiesta dai clienti operanti in settori regolamentati.
Comunicazione, tempi di consegna e allineamento commerciale
Comunicazione ingegneristica e feedback sulla progettazione per la produzione (DFM)
Un fornitore tecnicamente competente ma con scarse capacità comunicative causerà comunque ritardi nel progetto e frustrazione ingegneristica. Prima di selezionare definitivamente un fornitore per fusione a cera persa con lavorazione CNC , gli acquirenti dovrebbero valutare la qualità della comunicazione durante la fase di quotazione e revisione DFM. Il fornitore fornisce un feedback dettagliato sulle caratteristiche progettuali che generano difficoltà nella fusione? Segnala proattivamente i requisiti di tolleranza che superano le capacità affidabili del processo? Suggerisce modifiche progettuali che riducono i costi senza compromettere la funzionalità?
I fornitori che si limitano a fornire un prezzo senza un effettivo contributo ingegneristico applicano generalmente un approccio da prodotto commodity alla produzione di precisione. Per componenti complessi, questo approccio genera problemi che emergono durante l’ispezione del primo campione o, peggio ancora, durante i test di qualifica del cliente. Una solida comunicazione DFM prima dell’ordine è uno dei predittori più affidabili di un’esperienza produttiva priva di intoppi.
Realismo dei tempi di consegna e capacità produttiva
Gli impegni sui tempi di consegna per fusione a cera persa con lavorazione CNC i progetti devono essere valutati in modo realistico. Un tipico ciclo di fusione in stampo — dalla fabbricazione degli attrezzi fino alla fusione, al trattamento termico e alla finitura CNC — comprende numerose operazioni sequenziali. Accelerare qualsiasi fase comporta instabilità dimensionale, non conformità nel trattamento termico o errori di lavorazione meccanica. I clienti dovrebbero diffidare dei fornitori che propongono tempi di consegna irrealisticamente brevi come strategia competitiva, senza spiegare quali fasi intendono accelerare.
Altrettanto importante è la capacità produttiva del fornitore rispetto al volume d’ordine previsto. Un fornitore in grado di consegnare rapidamente un prototipo, ma i cui forni per la fusione sono costantemente sovraccarichi nei volumi di produzione, non rappresenta un partner affidabile a lungo termine. Durante la qualifica del fornitore, chiedere una valutazione onesta dell’attuale livello di utilizzo della capacità produttiva e del comportamento dei tempi di consegna durante i periodi di domanda massima.
L’allineamento commerciale riguarda anche la trasparenza dei prezzi. Per fusione a cera persa con lavorazione CNC , il costo degli utensili, il costo di fusione per pezzo e il costo di lavorazione CNC sono elementi di costo distinti, ciascuno determinato da variabili diverse. Un fornitore che presenta un singolo prezzo opaco, senza chiarezza sulla struttura dei costi, rende difficile per gli acquirenti confrontare oggettivamente le proposte o individuare le opportunità di value engineering.
Gestione del rischio e fattori legati al partenariato a lungo termine
Resilienza della catena di approvvigionamento e approvvigionamento materiale
Acquirenti che scelgono un fornitore per fusione a cera persa con lavorazione CNC devono considerare la resilienza della catena di approvvigionamento, in particolare per le leghe speciali. La fusione in stampo a perdere richiede la fusione controllata dei materiali della carica lega e le interruzioni nell’approvvigionamento delle materie prime possono ritardare i programmi di produzione o costringere a sostituire la lega, con conseguente necessità di una nuova qualifica. Chiedere ai potenziali fornitori come gestiscono le scorte di leghe, se detengono scorte di sicurezza per i materiali ad alta domanda e come comunicano ai clienti le interruzioni dell’approvvigionamento.
Un fornitore con una diversificazione delle fonti di approvvigionamento delle materie prime e con processi documentati di qualifica dei propri fornitori è meno probabile che trasferisca a voi, come acquirenti, le interruzioni provenienti dalla catena di fornitura superiore. Ciò risulta particolarmente rilevante in periodi di volatilità di mercato che influenzano i prezzi del nichel, del cobalto e degli acciai inossidabili speciali.
Cultura del miglioramento continuo e sviluppo tecnico
I migliori fornitori di fusione a cera persa con lavorazione CNC sono quelli che investono nel miglioramento continuo dei processi, non soltanto quelli in grado di eseguire in modo competente un determinato progetto attuale. Gli acquirenti che intendono costruire relazioni a lungo termine dovrebbero valutare se un fornitore dispone di un programma attivo di sviluppo tecnico, se investe in nuovi strumenti di simulazione per la fusione e se il suo team di lavorazione CNC tiene costantemente aggiornata la propria conoscenza sulle innovazioni relative alle tecnologie degli utensili da taglio e alla programmazione.
I fornitori che dimostrano una cultura del miglioramento sono meglio posizionati per aiutarvi a ridurre i costi dei componenti nel tempo, migliorare i rendimenti e adattarsi alle modifiche di progettazione senza dover ricominciare da zero. Quando si valuta un fornitore per fusione a cera persa con lavorazione CNC , chiedere informazioni sulle iniziative di riduzione dei costi che ha già implementato per clienti esistenti e su esempi di miglioramenti della capacità di processo ottenuti durante il ciclo di vita di una produzione.
In ultima analisi, il fornitore ideale non è semplicemente un venditore, ma un partner nella produzione la cui competenza tecnica, disciplina qualitativa e cultura della comunicazione siano allineate ai vostri requisiti produttivi e alla vostra tolleranza al rischio aziendale. Prendersi il tempo necessario per valutare accuratamente questi fattori prima dell’ordine iniziale genera benefici duraturi per l’intero ciclo di vita produttivo del componente.
Domande frequenti
Quali tolleranze sono generalmente raggiungibili con la fusione a cera persa abbinata alla lavorazione CNC?
La fusione a cera persa da sola raggiunge tipicamente tolleranze dimensionali comprese tra ±0,1 e ±0,3 mm, a seconda della geometria del pezzo, della lega utilizzata e della posizione della caratteristica. Quando la lavorazione CNC viene applicata alle superfici critiche dopo la fusione, su geometrie fuse ben fissate e stabili è possibile ottenere regolarmente tolleranze comprese tra ±0,01 e ±0,05 mm. La capacità effettiva di tolleranza per un determinato pezzo dipende dalla lega impiegata, dal tipo di caratteristica e dalle infrastrutture del fornitore in termini di fissaggio e ispezione.
Come dovrebbero i compratori valutare la capacità di un fornitore di gestire sia la fusione che la lavorazione meccanica internamente?
I clienti dovrebbero richiedere un tour degli impianti o una documentazione dettagliata sulle capacità operative che copra entrambi i processi. Gli indicatori chiave di una vera integrazione interna includono processi condivisi di revisione della progettazione per la produzione (DFM) che coinvolgono sia ingegneri specializzati nella fusione che ingegneri specializzati nella lavorazione meccanica, standard documentati per le tolleranze di sovrametallo sulle superfici lavorate e attrezzature per ispezione in grado di verificare sia le caratteristiche ottenute per fusione che quelle ottenute per lavorazione meccanica. L’integrazione monofornitore elimina le variabilità dimensionali tra fornitori diversi e migliora la responsabilità.
Quali materiali vengono più comunemente lavorati mediante fusione a cera persa e successiva tornitura/fresatura CNC?
I materiali più comuni includono l'acciaio al carbonio, l'acciaio legato, gli acciai inossidabili come le grade 316L e 17-4 PH, gli acciai inossidabili duplex, le superleghe a base di nichel come Inconel e Hastelloy, le leghe cobalto-cromo e le leghe di alluminio. La scelta della lega è dettata dalle condizioni di impiego, tra cui temperatura, ambiente corrosivo, sollecitazioni meccaniche e requisiti di peso. I fornitori devono essere valutati in base alla loro specifica esperienza con la famiglia di leghe rilevante per la vostra applicazione.
Come possono gli acquirenti tutelarsi da difetti di qualità durante la prima produzione?
Gli acquirenti dovrebbero richiedere un processo formale di ispezione del primo articolo (FAI), nel quale il fornitore presenta una relazione dimensionale completa, le certificazioni dei materiali e ogni documentazione richiesta relativa ai controlli non distruttivi (NDT) per la revisione e l’approvazione prima dell’inizio della produzione in serie. L’inclusione dei requisiti FAI nell’ordine d’acquisto o nel piano qualità costituisce una soglia contrattuale di qualità. Inoltre, richiedere campioni di getti prima della lavorazione CNC consente agli acquirenti di valutare autonomamente l’integrità del getto prima che vengano sostenuti i costi aggiuntivi legati alla lavorazione meccanica.
Sommario
- Comprendere il processo integrato e perché l’integrazione è fondamentale
- Valutazione delle Capacità Tecniche del Fornitore
- Sistemi di garanzia della qualità e protocolli di ispezione
- Comunicazione, tempi di consegna e allineamento commerciale
- Gestione del rischio e fattori legati al partenariato a lungo termine
-
Domande frequenti
- Quali tolleranze sono generalmente raggiungibili con la fusione a cera persa abbinata alla lavorazione CNC?
- Come dovrebbero i compratori valutare la capacità di un fornitore di gestire sia la fusione che la lavorazione meccanica internamente?
- Quali materiali vengono più comunemente lavorati mediante fusione a cera persa e successiva tornitura/fresatura CNC?
- Come possono gli acquirenti tutelarsi da difetti di qualità durante la prima produzione?